Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
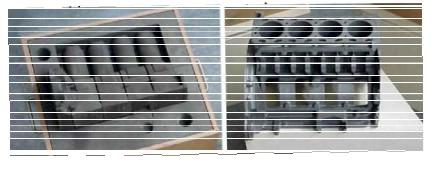
создается модель (будущего) песчаного блока - обычно в виде параллелепипеда, куда заключена технологическая CAD-модель;
затем блок разрезается на несколько частей в зависимости от размеров рабочей камеры AF-машины;
создаются негативы - «отпечатки» технологической модели в песчаном блоке или его фрагментах; таким же образом методом вычитания создаются модели стержней;
в завершение процесса проектирования создаются stlфайлы формы.
Далее - дело техники, а именно технологической AFмашины, которая строит фрагменты формы.
После завершения построения фрагменты песчаной форма с известными предосторожностями собирают: стыкуют, герметизируют швы, устанавливают холодильники и т. д.
Затем - собственно заливка металла, остывание, извлечение и очистка (предварительная обработка) отливки
(рис. 7.10).
Рис. 7.10. Сборка формы и отливка (чугун)
7.5.Аддитивные технологии и порошковая металлургия
Вданном разделе речь пойдет о новых технологиях с еще неустоявшейся терминологией, находящихся на стыке разных традиционных технологий, и которые невозможно отнести к
126
какой-либо из них. Имеется в виду, в частности, так называемая технология spray forming.
Она объединяет в себя и литейные знания, поскольку имеет место плавка металла, и технологии распыливания металла, а это сфера знаний порошковой металлургии, и знания по металлографии, а это вопросы общего металловедения, при этом в конечном итоге мы получаем то же, что и при литье в изложницу - заготовку, но это не просто заготовка: она также получается посредством послойного синтеза, что и роднит технологию spray forming с AF-технологиями.
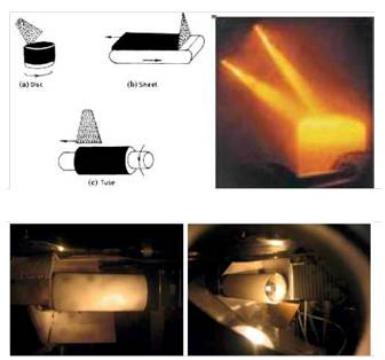
Spray forming - новая технология получения заготовок из конструкционных и специальных сплавов посредством распыливания (атомизации) металла, предложена в суть технологии заключается в послойном напылении металла на подложку и «выращивании» болванки (заготовки) для последующей механообработки. Металл расплавляется в плавильной камере и затем посредством специального сопла распыляется потоком инертного газа, частички металла (размером 10-100 мкм) осаждаются на подложку, формируя таким образом массив болванки (рис. 7.11).
В отличие от литой заготовки, полученной простым сливом металла в изложницу, болванка, изготовленная методом spray forming, имеет высокую однородность микро- и макроструктуры материала.
Технология «Spray forming» разработана в первую очередь для изготовления ответственных деталей аэрокосмического назначения из специальных сплавов с повышенными требованиями. Однако она нашла коммерческое применение и в серийном производстве, в частности, для изготовления гильз цилиндров из сплава AL-Si для двигателей автомобилей Мерседес.
Данная технология успешно применяется для получения заготовок из сплавов, склонных к ликвации при кристаллизации, в частности, медь-содержащих сплавов, использующихся для производства суперпроводников (CuSn),
127
высокопрочных инструментов (CuMnNi, CuAlFe) для нефтедобывающей и горнорудной промышленности.
Равномерность распределения ингредиентов по массиву заготовки и равномерность микроструктуры являются главными преимуществами данной технологии. К недостаткам следует отнести относительно высокие потери материала - до 20%, при атомизации и осаждении металла на подложку и относительную сложность управления процессом, требующим высоких профессиональных навыков персонала.
Рис. 7.11. Схемы технологии Spray forming для получения цилиндрической заготовки (болванки)
128
К особенностям процесса следует отнести наличие микропор в структуре материала, появление которых связано с захватом молекул газа при атомизации и осаждении частичек металла и с «неплотным» спеканием частиц друг с другом прикристаллизации. Пористость металла устраняют посредством горячего изостатического прессования (ГИП) и последующей обработки давлением - прокатки или ковки.
Платформа с подложкой, на которой «выращивается» заготовка может совершать возвратно-поступательное движение - тогда получается заготовка в виде ленты, или вращательное движение относительно оси потока распыливаемого металла - для получения цилиндрической заготовки в виде болванки, или вращательное движение относительно оси, перпендикулярной оси потока - для получения заготовки типа «кольцо» или «труба».
Технология spay forming открывает широкие возможности для создания так называемых градиентных материалов (с переменными по сечению физико-химическими свойствами), которые могут быть получены путем послойного нанесения различных материалов через - два (или более) распылительных сопла.
В связи с развитием и повышением технического уровня прототипирующих машин может представляет интерес практическое применение технологии Spray forming для получение изделия путем напыления металла на керамическую модель (реплику). Суть технологии в следующем.
По CAD-модели на прототипирующией машине, например SLA-установке, выращивается стереолитографическая мастер-модель. По ней изготавливается силиконовая или RIM-форма, в форму заливают жидкую керамику и получают керамическую модель-реплику, которую затем устанавливают в Sprayforming-машину, где на керамическую модель послойно напыляют расплавленный металл.
Таким образом получают «слепок» с керамической реплики. После механической обработки (удаления облоя и
129
обработки в размер по посадочным поверхностям) получают конечное изделие. Наиболее интересна эта технология для получения пресс-форм и технологической оснастки вообще.1
Компания RSP Tooling (RSP - Rapid Solidification Process)
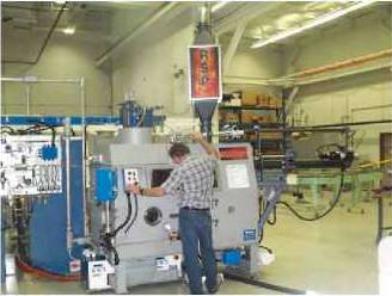
является разработчиком нового способа изготовления инструментальной оснастки с использованием технологии Spray forming. Машина RSP (рис. 7.12) представляет собой сочетание плавильной машины и атомайзера (устройства для распыливания).
Рис. 7.12. Машина RSP для изготовления инструментальной оснастки
Металл (различные сплавы широкого спектра) плавится в тигле в инертной атмосфере и под давлением направляется к распылительному соплу, где посредством струи азота происходит мелкодисперсное дробление жидкого металла и быстрое отверждение частиц. Около 70% частиц «долетают» до керамической модели уже в твердом состоянии, остальные 30 - в
130