Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
полужидкой фазе. Оставшегося тепла достаточно, чтобы связать (сварить) между собой все частицы.
Исследования показали, что металл имеет более однородную и мелкозернистую структуру с менее выраженной сегрегацией, чем при литье. Частицы металла налипают на керамическую модель, формируя тело «слепка». Платформа, на которой закреплена керамическая модель, имеет возможность перемещения в пространстве рабочей камеры машины и оператор, поворачивая платформу, обеспечивает равномерное нанесение металла. После завершения процесса и остывания в течение полутора-двух часов керамическая модель извлекается из металлического «слепка» и производятся стандартные технологические операции: механо- и термообработка. Машина RSP может изготавливать детали с максимальными размерами 180х180х100 мм. Продолжительность рабочего цикла 3-4 часа. Таким образом, в течение одного рабочего дня может быть изготовлено 2-4 изделия. Одним из преимуществ данной технологии является возможность получения биметаллических композиций. Например, рабочая часть кокиля формируется из специальной стали, а тело из обычной недорогой стали или цветного металла с повышенной интенсивностью теплоотдачи. Данная технология вышла на уровень промышленного применения и представляет несомненный интерес. Примеры деталей ракетных двигателей, полученных из гранульных заготовок никелевых сплавов по технологии Spray forming приведены на в разделе 5 на рисунке 7.10.
Сплавы Al-Zn-Cu-Mg традиционно относится к высокопрочным материалам, однако дальнейшее улучшение их прочностных характеристик сдерживается макросегрегацией, возникающей в заготовке, получаемой литьем. Технология spray forming ослабляет эти проблемы. Сплавы, полученные новым способом, показали более высокую ударную вязкость и усталостную прочность, чем кованый алюминий.
Одним из ограничений в применение сплавов Al-Li является анизотропия у деталей, изготавливаемых из литых
131
заготовок. Сплав, полученный по технологии spray forming с увеличенным содержание лития, имеет улучшенную изотропию, экспериментально показано отсутствие проблем с растрескиванием отливки и макросегрегацией, которые отличаются содержанием кремния 70% по весу, такой сплав невозможно получить методами литья из-за катастрофического охрупчивания вследствие выпадения крупных зерен кремния при кристаллизации и засорения оксидами
Получен сплав с содержание лития 4% по весу, имеющий плотность 2,4 г/куб. см и с удельной жесткостью на 30% выше, чем у обычных алюминиевых сплавов. Были также получены сплавы Al-Cu-Mg-X с улучшенными по сравнению с литейными сплавами прочностными свойствами и износными характеристиками при повышенных температурах. Одним из самых важных достоинств данной технологии является возможность создания новых материалов с уникальными свойствами, а также разнообразных покрытий.
Получены композиционные материалы (MMC, metal matrix composite), в которых матричная основа усилена керамикой до 15% по объему, и которые показали повышенную жесткость и сопротивление износу. Эти материалы изготовлены путем вдувания частиц керамики в распыленный поток металла в процессе осаждения металла по технологии spray forming. Получен уникальный материал Al-Si. Из алюминия могут быть получены сплавы с заданным коэффициентом термического расширения (постоянным в широком диапазоне температур), которые имеют большие перспективы применения в микроволновых устройствах и пленочных радиаторах, использующихся в телекоммуникационных системах, аэрокосмической и оборонной промышленности.
Большие перспективы данная технология имеет для создания новых конструкционных наноструктурных материалов, в частности, для дальнейшего развития отечественной технологии ИПД - интенсивной пластической деформации. Известно, что ИПД методом, например, равноканального угло-
132
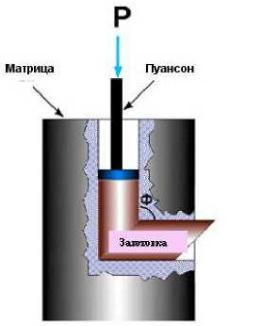
вого прессования - РКУП, уже сейчас позволяет получать массивные наноструктурные заготовки размерами до Ø85 и длиной до 300 мм, пригодные для использования в машиностроении.При реализации РКУП заготовка неоднократно продавливается в специальной оснастке через два пересекающихся под углом 90 градусов канала с одинаковыми поперечными сечениями при комнатной или повышенной температурах, в зависимости от деформируемого материала (рис. 7.13).
Рис. 7.13. Схема процесса РКУП
«Наноструктурность» материала получают за счет очень малого размера зерен, содержат в структуре большое количество границ зерен, которые играют определяющую роль в формировании их необычных физических и механических свойств. При «традиционных» методах упрочнения - прокатке, волочении, ковке повышение прочности материала, как
133
правило, сопровождается уменьшением его пластичности. Наноструктурированные за счет ИПД материалы имеют высокую прочность и уникальную пластичность. Для формирования наноструктур методом ИПД весьма важными являются не только число проходов, но и однородность исходного массива, равномерность распределения веществ, составляющих сплав, по объему исходного материала. Технология spray forming позволяет получить хорошо подготовленный для ИПД материал.
Интересным и перспективным направлением использования наноматериалов является подшихтовка ультрадисперсных порошков в распыливаемый расплав основного, матричного металла. Такой метод дает возможность создания уникальных сплавов с равномерным включением в объемную структуру металла наночастиц различных материалов - металлов, включая редкоземельные, оксидов и пр. Здесь же приведем некоторые данные об оборудовании - атомайзерах, с помощью которого могут быть реализованы проекты с использованием технологии spray forming.
Процесс распыливания металла (и получения порошка) - атомизация (от англ. atomization - распыление) различен в зависимости от исходного металла. Обычно атомайзер содержит плавильную камеру, где в условиях вакуума или инертной среды производят расплав металла, и распылительную камеру, где струю расплавленного металла, вытекающую из плавильной камеры, разбивают на мелкие капли с помощью высокоскоростного потока аргона, воздуха или водяного пара в зависимости от исходного металла и требований к форме частичек порошка.
Конструкция машин позволяет получать металл в слитках (слив в изложницу), либо в виде порошка, либо в виде spray forming-заготовки. Слитки получают для последующей обработки давлением (прокат, ковка) и проведения необходимых исследований. Владение такой техникой, кроме возможности проводить широкий круг научно-иссле-
134
довательских работ в области создания перспективных технологий и материалов, снимает зависимость исследователей от поставщиков металлических порошков, позволяет создавать в требуемом количестве «свои» порошки для решения конкретных задач, а также обеспечивать расходными материалами AF-машины для послойного синтеза совсем готовых деталей без последующей механической обработки.
Вопросы для самоконтроля
1.Приведите основные понятия и опишите виды аддитивного производства.
2.Расскажите сущность метода стереолитографии при получении литейных моделей.
3.Приведите примеры использования других аддитивных технологий в литейном производстве.
4.Дайте технологическую классификацию аддитивных методов синтеза литейных форм.
5.Для какой цели используются технологии Quick-Cast?
6.В чем заключается построение модели путем послойного склеивания ПВХ-пленки на 3D-принтерах?
7.Опишите порядок производства песчаных литейных форм с использованием AF-технологии.
8.Приведите примеры аддитивной технологии в порошковая металлургия для заготовительного производства наукоемких лопаточных машин.
9.Какие могут быть получены композиционные материалы с помощью технологии spray forming?
10.Каким образом реализуется возможность создания уникальных сплавов с равномерным включением в объемную структуру металла наночастиц различных материалов?
11.Опишите метод равноканального углового прессования и его возможности по наноструктурированию материалов.
135