Материал: Технология машиностроения. Техническая подготовка производства энергетических установок и двигателей. Сухочев Г.А., Коденцев С.Н
и термостойкости реально подтверждается в настоящее время. Металлополимерные формы. Уже более сорока лет эпоксидные материалы используются для изготовления форм при выпуске опытных партий пластмассовых изделий. В последние годы, благодаря программному ЗD-проектированию и развитию технологии послойного синтеза, стал возможен качественный скачок в применении эпоксидных смол для литьевых
металлополимерных форм:
компьютерная модель детали легко модифицируется (с учетом конкретной усадки);
на основании компьютерной модели детали легко получить «негатив» - формообразующие части оснастки;
технологии послойного синтеза позволяют получить за короткое время мастер-модели для оснастки.
Но основным толчком в применении металлополимерных форм стало появление эпоксидной («инструментальной») смолы с высокими характеристиками по прочности, теплопроводности, усадке, термостойкости. Существуют такие формы для прессования и литья под давлением деталей из термопластов.
В формах с формообразующими из металлополимерной композиции обычно используют нормализованные плиты, толкатели и ряд других элементов. В случае изменений в конструкции детали или необходимости изготовления деталей большего количества, чем ресурс металлополимерной формы, изготавливается её дублер. Для этого изношенные формообразующие детали извлекаются из плит, а новые «перезаливаются» по вновь изготовленной мастер-модели. Нормализованные элементы конструкции формы используют повторно.
Технология изготовления металлополимерных форм имеет определенные преимущества, например, перед фрезерованием легкообрабатываемых материалов.
Во-первых, поскольку обработка и доводка наружных элементов в несколько раз проще, чем внутренних, постольку гораздо эффективнее глубокие формообразующие участки по-
141
лучать копированием мастер-модели, доведенной до необходимого качества выступающих поверхностей.
Во-вторых, обеспечивается смыкание по линии разъема формообразующих частей. В процессе изготовления металлополимерной формы формообразующие детали получаются последовательной заливкой эпоксидной («инструментальной») смолы на мастер-модель. После отверждения одной из частей металлополимерной формообразующей и удаления подмодельной плиты, т.е. плоскости, следующая заливка «абсолютно» повторяет поверхность предыдущей. Для многоэлементных форм это огромное преимущество.
В-третьих, легко обеспечивается практически любая фактурированная поверхность. При заливке металлополимерная композиция копирует фактуру поверхности мастер-модели, которую просто получить предварительной механической обработкой, окрашиванием специальными красками, наклейкой фактурированной пленки.
Селективное лазерное спекание порошковых материалов. Производители установок селективного лазерного спекания предлагают широкий ассортимент материалов:
термопласты, в том числе композитные;
эластичные термопласты;
термопласты для получения выжигаемых моделей.
Для изготовления металлических формообразующих вставок применяют композитные материалы - металлический порошок с полимерным наполнителем. Спекание «идет» по полимерному наполнителю. Это весьма важно для обеспечения точности формы, позволяет изготавливать формообразующие с минимальным припуском. Следующий этап - инфильтрация (пропитка) бронзой уже спеченной в установке модели. Этот процесс осуществляют вне установки.
Селективное лазерное плавление металла. Селективное лазерное плавление - это последовательное послойное расплавление пopoшкового металлического материала с помощью лазерного излучения. Методу присущи определенные про-
142
блемные моменты, последовательное решение которых привело к разработке различных вариантов, получивших собственные названия, например, в установках Realizer фирмы МСР-НЕК GmbH метод называется Selective Laser Melting, а в установках Concept Lazer GmbH - Lazer CUSING.
Получение формообразующих вставок для форм с минимальным припуском - одно из эффективных применений таких установок. Но наиболее ценно - это возможность получения каналов охлаждения вблизи рабочей поверхности вставок, т.е. создание конформного охлаждения, позволяющего сократить технологический цикл литья детали, т.е. повысить производительность, а значит - снизить стоимость производства деталей.
Так как для технологии послойного синтеза нет особых ограничений в получении сложной геометрии деталей, каналы охлаждения можно располагать практически по любой траектории, близкой к конфигурации формующей полости, что расширяет технологические возможности средств оснащения.
8.3. Выбор технологии послойного синтеза оснастки
Производители оборудования для технологии послойного синтеза постоянно его совершенствуют: увеличивается скорость построения, повышается точность, предлагается широкая гамма материалов. Все это положительно отражается на общем имидже технологии послойного синтеза.
Критерии оценки различных технологии послойного синтеза, которые могут повлиять на конкретный выбор:
максимальные габариты детали, которую можно построить, применяя конкретную технологию послойного синтеза (однако, при современных возможностях, большие детали могут быть изготовлены по частям и затем собраны в одну деталь);
скорость построения модели (однако, разница в 2-3 часа между однотипными технологии послойного синтеза разных производителей имеет не такое уж большое значение в общем
143
времени подготовки производства, которое составляет обычно несколько недель или месяцев);
применяемые материалы - существенный критерий, особенно при использовании технологии послойного синтеза в производстве оснастки;
точность изготовления модели, которая зависит от точности воспроизведения системой разработанной CAD-мо- дели, свойств материала и способа его обработки и, в какой-то степени, от толщины слоев при построении; стоимость производства детали конкретной технологии послойного синтеза, которая определяется стоимостью самой системы (величиной амортизационных отчислений в структуре цены детали), эксплуатационных расходов по обеспечению работы технологии послойного синтеза, стоимостью материала. металла
Машины, как и технологии, можно разделить на две основные группы. Первая группа - Bed Deposition. SLS-машины представлены на рынке наиболее многочисленной по производителям и разнообразной по моделям группой. Большая часть компаний-производителей использует в своих машинах лазер в качестве источнике энергии для соединения частиц металлопорошковых композиций. К ним относятся:
Arcam (Швеция);
Concept Laser (Германия);
EOS (Германия);
Phenix Systems (Франция);
Realizes (Германия);
Renishaw (Великобритания);
SLM Solutions (Германия);
3D Systems (США).
Компания Arcam одна из немногих, которая использует в своих машинах ЕВМ-технологию, где вместо лазера работает электронный луч (рис. 8.3). Особенности технологии, во всяком случае, сейчас ограничивают размер пятна электронного пучка в зоне расплава диаметром 0,2 -1,0 мм, тогда как при ис-
144
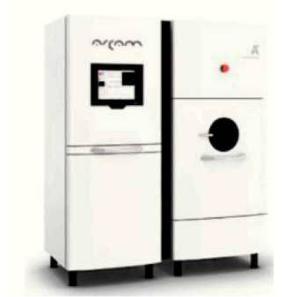
пользовании лазера эта величина на порядок меньше. Поэтому в плане чистоты поверхности и точности ЕВМ-технологии уступают лазерным SLM-технологиям.
Рис. 8.3. Машина Arcam
Однако существует множество приложений, когда деталь «обречена» на финишную обработку на ЧПУ, будь она получена литьем или с помощью АМ-технологий. В этих случаях чистота поверхности построенной детали не имеет значения, более важным является плотность и однородность материала. И здесь технология Arcam имеет преимущество.
Ряд независимых экспертов отмечает, что при сравнительно низкой частоте поверхности плотность материала деталей от Arcam выше, и его структура лучше, чем при использовании лазерных технологий. Если принять во внимание высокую производительность ЕВМ-машин - 55-80 см/ч против 2-20 см3/ч у аналогичных по размерам лазерных машин, то
145