Контрольная работа: Устройство мартеновской печи. Скрап-рудный процесс производства стали. Сущность контактной стыковой сварки
Устройство мартеновской печи. Скрап-рудный процесс производства стали. Сущность контактной стыковой сварки
1. Дайте схему устройства мартеновской печи и изложите принцип ее работы. Опишите сущность производства стали основным скрап-рудным процессом. Укажите технико-экономические показатели работы мартеновских печей и пути интенсификации мартеновского процесса
Схема устройства мартеновской печи и принцип ее работы
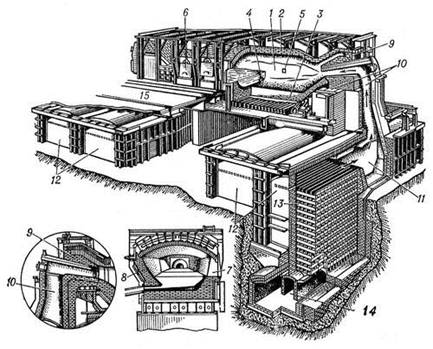
Рисунок 1 - Устройство мартеновской печи:
- рабочее пространство; 2 - свод; 3 - подина; 4 - сталевыпускное
отверстие; 5 - отверстие для спуска шлака; 6 - завалочные окна; 7 - передняя
стенка; 8 - задняя стенка; 9 - головки; 10 - вертикальные каналы; 11 -
шлаковик; 12 - регенераторы: 13 - насадка регенераторов; 14 - борова; 15 -
рабочая площадка.
Пламенная регенеративная печь для переработки чугуна и стального лома в сталь заданного химического состава и качества.
Мартеновская печь состоит из следующих основных частей (рисунок 1):
рабочего пространства (под, передняя и задняя стенки, свод), где осуществляется плавка;
головок (правой и левой), состоящих из собственно головок и вертикальных каналов для подачи топлива и воздуха в рабочее пространство и отвода из него продуктов сгорания;
шлаковиков (воздушных и газовых) - для осаждения и накопления пыли и частиц шлака, выпадающих из проходящих через них продуктов сгорания; регенераторов (воздушных и газовых) - для подогрева поступающих в печь газа и воздуха теплом выходящих из рабочего пространства продуктов сгорания;
боровов (каналов) для воздуха, газа и продуктов сгорания;
системы перекидных клапанов, предназначенных для изменения направления подачи в печь топлива и воздуха и отвода из рабочего пространства продуктов сгорания;
котла-утилизатора; дымовой трубы.
Рабочее пространство и головки печи расположены выше рабочей площадки цеха и условно называются верхним строением печи. Остальные части находятся под рабочей площадкой и называются нижним строением. Мартеновская печь - агрегат симметричный: правая и левая её стороны относительно вертикальной оси одинаковы по устройству. Топливо и воздух для горения поступают в рабочее пространство поочерёдно, то с правой, то с левой стороны; продукты сгорания отводятся из рабочего пространства соответственно с противоположной стороны. Изменение направления подачи топлива и воздуха, то есть изменение направления факела в рабочем пространстве, осуществляется системой клапанов и шиберов и называется «перекидкой» клапанов. Продукты сгорания поступают из шлаковика в регенератор сверху при температуре 1500-1600°C и, проходя по насадке (огнеупорная кладка регенераторов), передают ей значительную часть содержащегося в них тепла. При последующем прохождении через нагретую насадку холодного воздуха или газа они нагреваются до 1100-1200°С.
Все элементы Мартеновской печи выкладывают из огнеупорных материалов. В зависимости от характера огнеупорных материалов, из которых выложено рабочее пространство, Мартеновские печи делятся на основные и кислые. Для кладки основной Мартеновской печи применяют магнезитовый, магнезито-хромитовый, хромомагнезитовый кирпичи, магнезитовый порошок (для наварки пода), для кладки кислой Мартеновской печи - динасовый кирпич и кварцевый песок. В нижнем строении печи используются форстеритовый, высокоглинозёмистый, магнезитовый и шамотный кирпичи. Для придания строительной прочности всей конструкции печи кладка крепится металлической арматурой. Узлы и детали Мартеновской печи, работающие в условиях высоких температур, постоянно охлаждаются.
Мартеновские печи бывают двух типов - стационарные и качающиеся. Большинство печей стационарные. Качающиеся печи обычно применяются для переработки фосфористых чугунов, так как при этом требуется несколько раз «скачивать» богатый фосфором шлак, что легче осуществлять на качающихся печах. Мартеновские печи могут отапливаться жидким (мазутом) или газообразным (природный, смешанный, генераторный газ) топливом. Смешанный газ (коксовый и доменный) и генераторный газ, обладающие недостаточной теплотой сгорания, перед поступлением в рабочее пространство подогреваются в регенераторах примерно до 1150°С.
Природный газ и мазут используются без подогрева. Кислород, служащий для интенсификации горения топлива, вводится через фурмы, помещенные в головках печи, а подаваемый для продувки ванны - через фурмы, опускаемые в отверстия в своде. Некоторое количество топлива может поступать вместе с кислородом в рабочее пространство печи с помощью топливо-кислородных горелок, также опускаемых через свод.
Печи, отапливаемые низкокалорийными видами газообразного топлива, имеют две пары шлаковиков и две пары регенераторов (для подогрева газа и подогрева воздуха), располагаемых попарно соответственно под каждой головкой печи; отапливаемые мазутом или природным газом имеют под каждой головкой по одному шлаковику и одному регенератору - только для подогрева воздуха. Несмотря на наличие регенераторов, отходящие газы перед дымовой трубой имеют температуру 400-800°С. Для утилизации этого тепла за Мартеновской печью устанавливают котлы-утилизаторы. Печи оборудованы контрольно-измерительной аппаратурой, позволяющей не только контролировать их работу, но и автоматически поддерживать заданный тепловой режим в различные периоды плавки.
Основные показатели, характеризующие работу Мартеновской печи - её производительность (годовая, часовая и съём стали с 1 м² площади пода в сутки) и расход топлива. Годовая производительность наиболее полно характеризует работу печи, так как позволяет учесть все простои - горячие (без прекращения подачи топлива) и холодные (с отключением топлива) и объективно сравнивать работу однотипных печей. Производительность крупных Мартеновских печей превышает 0,5 млн. т стали в год. Съём стали с 1 м² площади пода позволяет сравнивать работу печей разной ёмкости в различных условиях. Обычно съём стали составляет 12-13 т/ м².
Разновидности мартеновского процесса
В зависимости от состава огнеупорных материалов, из которых изготовлена подина печи, мартеновский процесс бывает двух типов: основной (в составе огнеупоров подины преобладают основные окислы - CaO, MgO) и кислый (подина состоит из SiO2). Шлак основного процесса состоит преимущественно из основных окислов, а кислого - из кислых. В зависимости от состава шихты (точнее, от соотношения чугуна и лома в шихте) мартеновский процесс подразделяют на несколько технологических вариантов. При карбюраторном (скрап-угольном) процессе металлическая часть шихты состоит практически только из стального лома (Скрапа), а требующееся количество углерода вводится в шихту углеродсодержащими материалами (карбюраторами): антрацитом, коксом, графитом, каменным углём и т.п. Карбюраторный процесс получил очень небольшое распространение. Скрап-процесс характеризуется тем, что шихта состоит в основном из скрапа. Расход чугуна при этом зависит от необходимого для проведения периода кипения содержания углерода в расплавленном металле и колеблется от 20 до 45%. Скрап-процесс обычно применяется на заводах, не имеющих доменных печей, а также в мартеновских цехах машиностроительных заводов.
Наиболее широко распространён скрап-рудный процесс, получивший своё название от того, что твёрдая часть шихты состоит в основном из скрапа и руды; для процесса характерно повышенное количество чугуна (50-80% от массы металлической части шихты), заливаемого в печь в жидком виде. Скрап-рудный процесс применяется в мартеновских цехах заводов, имеющих доменные печи. В связи с повышенным содержанием чугуна в шихте в ванну вносится много примесей (углерод, марганец, кремний, фосфор, сера), на окисление которых требуется повышенное количество кислорода (газообразного и в виде окислов руды). Рудный процесс получил своё название от того, что твёрдая часть шихты состоит в основном из железной руды; металлическая часть шихты состоит только из жидкого чугуна. Широкого применения рудный процесс не получил.
Эффективность работы мартеновских печей определяют, сравнивая их производительности и себестоимости выплавляемой стали.
Производительность печей определяется несколькими показателями: съемом стали с 1 м² плошали пода в сутки [т/(м²сут.)], часовой производительностью печи (т/ч) и годовой производительностью (т/год).
Съем стали и часовая производительность могут относиться к календарному и номинальному времени (номинальное время равно календарному за вычетом времени на ремонты печи). Продолжительность горячих и холодных ремонтов на передовых заводах составляет 6-7% годового времени (т.е. из 365 дней в году 340-343 суток печь работает и 22-25 суток в течение года она находится на ремонте).
Если площадь пода 250-т мартеновской печи составляет 75 м², плавка длится 6 ч (четыре плавки в сутки) и за каждую плавку получают в среднем 245 т годных слитков, то для такой печи:
съем стали составляет 245 • 4/75 = 13,0т/( м²-сут);
часовая производительность 245/6 = 41,0 т/ч;
годовая производительность 245 • 4 • 340 = 330000 т/год (340 рабочих суток в году).
Помимо производительности печей технико-экономические результаты работы мартеновских цехов зависят от многих других факторов.
Стоимость стали в значительной степени определяется стоимостью шихтовых материалов. Расход шихтовых материалов (на 1 т годных слитков) зависит от вида разливки (сверху или сифоном или непрерывная разливка), брака металла, количества скрапа, образования недоливков слитков и от некоторых других факторов.
На передовых заводах количество брака очень мало и составляет менее 0,6%; расход металлошихты на 1т годных слитков на этих заводах составляет 1050-1100 кг для скрап-рудного процесса и 1100-1200 кг для скрап-процесса. Выход годного составляет соответственно 91-95 и 89-91% (при применении скрап-рудного процесса расходуется больше железной руды и часть железа руды восстанавливается и переходит в сталь).
На заводах, выплавляющих легированную сталь, очень большое влияние на экономические показатели производства оказывает степень использования в шихте легированных отходов своего производства вместо дорогих ферросплавов и легирующих материалов.
Расходы по переделу в известной степени зависят от масштабов производства: с уменьшением объема производства доля расходов по переделу в себестоимости повышается. Большую роль при этом играет и организация работы в цехе. Сокращение продолжительности плавки и снижение расхода топлива решающим образом влияют на снижение расходов по переделу. Значительного снижения расходов по переделу можно достигнуть при уменьшении расхода огнеупоров в результате повышения стойкости отдельных элементов печи, вторичного использования огнеупоров и других мероприятий.
Большое значение для снижения себестоимости стали имеет повышение производительности труда, т.е. увеличение количества стали, приходящегося на одного рабочего. Выплавка стали на одного рабочего мартеновского цеха колеблется в широких пределах. В современных крупных мартеновских цехах, работающих скрап-рудным процессом, на одного рабочего приходится 2000-3000 т стали в год.
Из себестоимости стали вычитают стоимость пара, полученного в котлах-утилизаторах. Этот пар "продается" его потребителям. При переработке фосфористой шихты себестоимость стали снижается в результате продажи фосфористого шлака.
Интенсификации мартеновского процесса
Важнейшим путем интенсификации мартеновского процесса является применение кислорода.
Применение кислорода, вдуваемого в факел пламени или непосредственно в
металл, ускоряет процесс плавления шихты (наиболее длительный из периодов
плавки) и другие периоды плавки, увеличивая производительность мартеновских
печей на 50% и выше.
2. По эскизу детали (рисунок 2) разработайте эскизы:
элементов литейной формы, модельных плит, стержневого ящика и собранной
литейной формы (в разрезе). Опишите последовательность изготовления литейной
формы одним из методов машинной формовки. Материал детали - чугун СЧ20
На рисунке 2 представлен эскиз детали
При машинном изготовлении формы применяют модельные плиты. Эскиз
модельных плит изображен на рисунке 4.
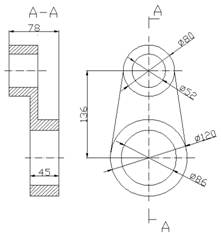
Рисунок 2 - Эскиз детали
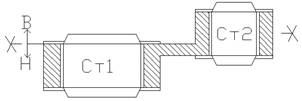
Рисунок 3 - Эскиз отливки детали
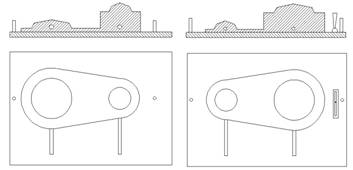
Рисунок 4 - Модельные плиты для машинной формовки: а - нижняя; б -
верхняя
На рисунке 4 кроме модели показаны питатели, шлакоуловитель, стояк, и выпоры.
Эскиз собранной литейной формы для данной модели представлен на рисунке
5.
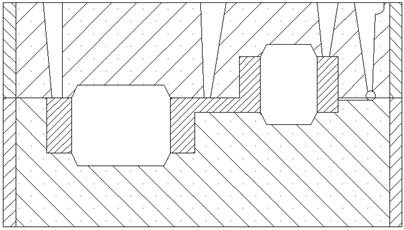
Рисунок 4 - Эскиз собранной литейной формы
Машинные способы изготовления форм
Для повышения производительности труда и получения более точных отливок применяют машинную формовку. Машинные способы изготовления форм находят применение во всех видах производства, включая единичное. Существует большое разнообразие формовочных машин. По способу уплотнения формовочной смеси формовочные машины делятся на
встряхивающие;
прессовые;
вибропрессовые;
пескодувные;
пескометные;
комбинированные.
Извлечение модели из уплотненной формы может производиться за счет поворота стола или специальными подъемниками. Конструктивно формовочные машины изготавливаются однопозиционными и многопозиционными, работающими в ручном, полуавтоматическом или автоматическом режимах.
Рассмотрим подробнее способ уплотнения пескометом.
Уплотнение пескометом осуществляется рабочим органом пескомета - метательной головкой (рисунок 5).
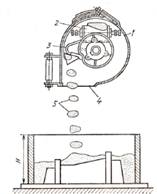
Рисунок 5 - Схема уплотнения смеси пескометом: 1 - рукоятка, 2 -
направляющая дуга, 3 - ковш, 4 - ленточный транспортер для подачи смеси, 5 -
стальной кожух, 6 - ротор, 7 - вал электродвигателя, 8 - выходное отверстие
кожуха, 9 - опока, 10 - модель. 11 - модельная плита, 12 - пакеты формовочной
смеси
Внутри кожуха головки 1 с большой скоростью вращается ротор с одной или
двумя лопатками 3. Формовочная смесь подается в головку непрерывно
транспортером 2. Пескомет обеспечивает засыпку смеси и ее уплотнение. При
вращении ротора со скоростью 1000…1500 мин-1, формовочная смесь 5 лопатками 3
через отверстие 4 выбрасывается в опоку со скоростью 30…60 м/с. При падении за
счет силы тяжести смесь уплотняется. Метательная головка может перемещаться над
опокой. Пескомет - высокопроизводительная формовочная машина, его применяют при
изготовлении крупных отливок в опоках и кессонах.
3. Опишите явления, происходящие в металле при нагреве.
Изложите понятие температурного интервала обработки металлов давлением принцип
его определения по диаграмме состояния железо-углерод. Ориентировочно
определите по диаграмме температурный интервал обработки стали с содержанием
углерода 0,5%
Превращения в стали при нагреве
Термическая обработка стали состоит в нагреве до определенной температуры, выдержке и охлаждении с определенной скоростью.
При кажущейся простоте этих операций в процессе их выполнения в стали протекают сложные процессы, которые и определяют свойства после термической обработки.
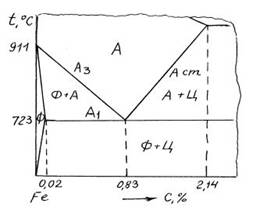
Рисунок 6 - Фрагмент диаграммы Fe-С с указанием фаз и критических температур (А2, А3, Асm)
После медленного охлаждения, а диаграмма и построена при медленном
охлаждении, структуры стали в зависимости от содержания углерода будут
различными (таблица 1).
Таблица 1
Структуры стали в зависимости от содержания углерода
|
%С |
Название |
Структура |
|
0-0,02 |
Бесперлитные стали |
Ф, Ф+Ц |
|
0,02-0,83 |
Доэвтектоидные стали |
Ф+П |
|
0,83 |
Эвтектоидная сталь |
П |
|
0,83-1,3 |
Заэвтектоидные стали |
П+Ц |
Рассмотрим процессы происходящие при нагреве эвтектоидной стали. При нагреве стали выше А1 перлит превращается в аустенит. Этот процесс протекает в 2 этапе.
. Кристаллическая решетка феррита (ОЦК) перестраивается в решетку аустенита (ГЦК)
. Цементит растворяется в аустените
Первый этап протекает достаточно быстро. Второй требует определенного времени (на диффузию атомов углерода из Fe3C в аустенит). Время это тем меньше, чем больше разница между А1 и фактической температурой нагрева.