Контрольная работа: Устройство мартеновской печи. Скрап-рудный процесс производства стали. Сущность контактной стыковой сварки
Например при 7400ºС за 8 мин., при 7800ºС за 2 минуты.
Продолжительность этого этапа зависит и от размера частиц цементита - чем они меньше, тем быстрее они растворяются в аустените.
Процесс превращения перлита в аустенит протекает путем зарождения в
перлите многочисленных зерен аустенита и последующего их роста. Процесс
заканчивается, когда зерна аустенита полностью заполняют объем исходного
перлитного зерна (рисунок 7). Размер образовавшихся аустенитных зерен
(начальное зерно аустенита) будет намного меньше исходного перлитного зерна.
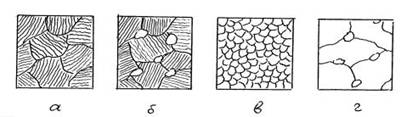
Рисунок 7 - Схема образования аустенита при нагреве эвтектоидной стали:
а - исходная перлитная структура (ниже А1);
б - начало образования аустенита (выше А1);
в - конец образования аустенита, так называемое начальное зерно аустенита;
г - рост зерна аустенита при нагреве (много выше А1)
При дальнейшем повышении температуры зерна аустенита растут путем перемещения границ, а число зерен естественно уменьшается.
Склонность к росту зерна аустенита при нагреве у разных сталей различна. Если сталь содержит в своем составе только Si и Mn, то зерно начинает расти уже при сравнительно невысоких температурах 800-900ºС.
Если же сталь содержит сильные карбидо- и нитридообразующие элементы (Al, Y, Ti), то зерно существенно не растет до более высоких температур, а затем при 950-1000ºС резко увеличивает свои размеры. Такие стали называют наследственно мелкозернистыми. Поведение наследственно мелкозернистых сталей при нагреве объясняется тем, что присутствующие в них частички AlN, VN, VC, TiN, TiC препятствуют перемещению границ зерен. Однако, когда, при достижении определенных температур, происходит растворение этих фаз, зерно растет быстро - скачком.
Размер зерен аустенита существенно влияет на размер зерен, которые получаются при охлаждении. Поэтому всегда стремятся, чтобы зерно аустенита при нагреве не успело вырасти. Сильный рост зерна аустенита при нагреве называется перегревом стали. Перегрев можно исправить последующей правильной термообработкой. Если сталь нагревать еще выше, то по границам зерен происходит окисление металла и сталь теряет механическую прочность. Это явление называют пережогом. Пережог - брак неисправимый.
Длительные выдержки при высоких температурах снижают содержание углерода на поверхности стали вплоть до образования чистого феррита. Это явление называют обезуглераживанием. Оно крайне не желательно, так как снижает твердость, износоустойчивость, усталостную прочность. Для предотвращения обезуглераживания используют нагрев в защитных атмосферах (СО, N, инертные газы).
Понятие температурного интервала обработки металлов давлением принцип его определения по диаграмме состояния железо-углерод. Температурный интервал обработки стали с содержанием углерода 0,5%
При горячей деформации нужно поддерживать необходимую температуру в ходе самого процесса обработки давлением, особенно при производстве изделий небольшого объема и с развитой поверхностью. В этом случае задача усложняется в связи с потерей теплоты при контакте с деформирующим инструментом.
Температура нагрева для горячей деформации зависит в первую очередь от природы деформируемого материала - сталь, медные сплавы, алюминиевые сплавы и другие; его химического состава - углеродистая, низколегированная, аустенитная сталь, а также от толщины заготовки.
Горячая обработка металлов давлением в зоне установленных температур снижает сопротивление деформированию примерно в 10-15 раз по сравнению с обычным холодным состоянием. Таким образом, при обработке давлением необходимо соблюдать определенный температурный интервал, в котором данный металл обладает минимальной прочностью в сочетании с наибольшей пластичностью. Этот интервал зависит в основном от химического состава сплава и устанавливается на основании диаграммы состояния «железо - углерод». Однако в любых случаях температура нагрева должна быть значительно ниже температуры солидуса сплава.
На рисунке 8 представлена диаграмма железо-цементит (Fe-Fe3C), которую используют для определения видов и температурных интервалов при термической обработке стали и при обработки давлением, температуры плавления и заливки сплава и литейных свойств сплава (жидкотекучести, усадки). На рисунке 9 представлен интервал обработки давлением низкоуглеродистых сталей.
мартеновский сталь металл сварка
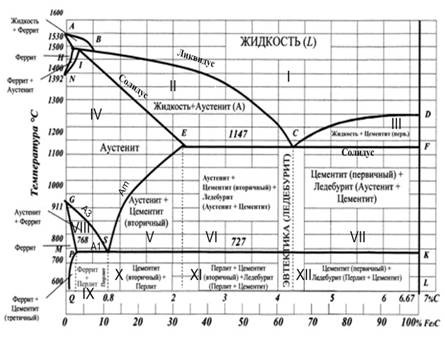
Рисунок 8 - Диаграмма железо - цементит
- жидкий сплав; II - жидкость + аустенит; III - жидкость + цементит; IV -
аустенит; V - аустенит + вторичный цементит; VI - вторичный цементит +
ледебурит + аустенит; VII - первичный цементит + ледебурит; VIII - феррит +
перлит; IX - феррит + перлит; Х - перлит + вторичный цементит; XI - перлит +
вторичный цементит + ледебурит; XII - ледебурит + вторичный цементит
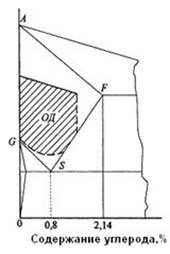
Рисунок 9 - Температурный интервал обработки давлением (ОД) низкоуглеродистых сплавов
Рассмотрим температурный интервал ковки и штамповки (рисунок 6). Если отметить на диаграмме состояния сплава железо - углерод температурный интервал ковки-штамповки разных углеродистых сталей, то его верхний предел будет находиться на прямой, проходящей на 150-200°С ниже линии солидуса. Таким образом, при температуре начала ковки весь углерод находится в твёрдом растворе (аустенит). Между указанной прямой и линией солидуса находятся две зоны: вначале перегрева, затем пережога. Нижние пределы температуры ковки для всех углеродистых сталей соответствуют примерно 800°С, т.е. приблизительно на 75° выше линии РSК. Ковка - штамповка при более низкой температуре приводит к упрочнению (наклепу).
Из диаграммы видно, что стали с меньшим содержанием углерода
обрабатываются давлением при более высоких температурах, а стали с повышенным
содержанием углерода при несколько пониженных температурах. Все примеси,
входящие в сталь, ведут к понижению температур обработки давлением. Сталь,
содержащая 0,5%С от начала до конца обработки находится в однофазном состоянии
(аустенит). Углеродистую сталь с меньшим содержанием углерода заканчивают
обрабатывать при наличии в ней двух фаз: аустенита и феррита. При этом
получается некоторый наклеп, который легко снимается последующей термической
обработке. Углеродистую сталь, содержащую более 1% С, заканчивают обрабатывать
также при наличии в ней двух фаз: аустенита и вторичного цементита. Но в данном
случае ковка - штамповка, дробя сетку цементита, оказывает только благоприятное
влияние на структуру стали.
4. Изобразите схему и опишите сущность контактной стыковой
сварки оплавлением. Начертите и опишите циклограмму процесса стыковой сварки
оплавлением. Разработайте процесс сварки труб диаметром 50 мм с толщиной стенки
5 мм из стали марки Ст3. Укажите подготовку заготовок под сварку. По площади
сечения свариваемых заготовок выберите тип машины и укажите ее технические
данные. Определите сварочный ток и усилие осадки. Подсчитайте установочную
длину с учетом припуска на оплавление и осадку. Определите время сварки изделия.
Укажите возможные дефекты и причины их возникновения
Стыковая контактная сварка. Циклограмма процесса стыковой сварки оплавлением
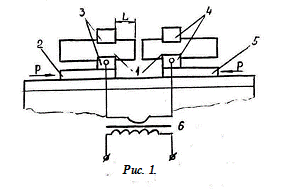
Рисунок 10 - Схема стыковой сварки
Стыковая контактная сварка - способ контактной сварки, при котором заготовки свариваются по всей площади касания. Схема контактной стыковой сварки приведена на рисунке 10. Свариваемые заготовки 1 закрепляют в зажимах стыковой машины.
Зажим 3 установлен на неподвижной плите 2, зажим 4 - на подвижной плите 5. Сварочный трансформатор 6 соединен с плитами гибкими шинами и питается от сети переменного тока через включающее устройство. При помощи механизма давления подвижная плита 5 перемещается, свариваемые заготовки 1 сжимаются под действием усилия Р.
Различают стыковую сварку сопротивлением и оплавлением. Сварка сопротивлением - стыковая сварка с разогревом стыка до пластического состояния и последующей осадкой. Сваркой оплавлением называется стыковая сварка с разогревом стыка до оплавления и последующей осадкой.
Параметрами режима контактной стыковой сварки являются плотность тока j (А/мм2), удельное усилие сжатия торцов заготовок p (МПа), время протекания тока t (с) и установочная длина L (мм). Установочной длиной L называют расстояние от торца заготовки до внутреннего края электрода стыковой машины, измеренное до начала сварки.
Для правильного формирования сварного соединения и высоких механических свойств соединения необходимо, чтобы процесс протекал в определенной последовательности. Совместное графическое изображение изменения тока I и давления р при сварке называется циклом или циклограммой контактной машины.
Цикл стыковой сварки сопротивлением представлен на рисунке 8. При сварке
сопротивлением чисто обработанные торцы свариваемых заготовок приводят в
соприкосновение и сдавливают усилием Р. Затем включают сварочный ток I. После нагрева металла в зоне
контакта до пластического состояния увеличивают усилие (осаживают заготовки) и
одновременно выключают ток. При этом происходят пластическая деформация металла
в стыке и образование соединения в твердом состоянии. При сварке сопротивлением
трудно обеспечить равномерный нагрев заготовок по сечению и достаточно полное
удаление оксидных пленок. Поэтому сварка сопротивлением используется
ограниченно. Этим способом сваривают одинаковые заготовки простой формы (круг,
квадрат, прямоугольник) малого сечения (до 250 мм2) из
низкоуглеродистых и низколегированных конструкционных сталей и цветных металлов
и сплавов.
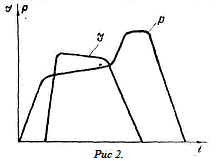
Рисунок 11 - Цикл стыковой сварки
Контактная стыковая сварка оплавлением в отличие от стыковой сварки сопротивлением не требует предварительной подготовки торцов заготовок. Стыковая сварка оплавлением имеет две разновидности: непрерывным и прерывистым оплавлением.
При непрерывном оплавлении заготовки сближают при включенном сварочном токе и очень малом усилии. В начале соприкосновение заготовок происходит по отдельным небольшим площадкам, через которые проходит ток высокой плотности, вызывающий оплавление заготовок в результате непрерывного образования и разрушения контактов - перемычек между их торцами. В результате оплавления на торце образуется слой жидкого металла. Затем производят осадку и выключение тока. При осадке жидкий металл вместе с загрязнениями и оксидными пленками выдавливается из стыка, образуя грат. Соединение при этом образуется в твердом состоянии. Цикл сварки непрерывным оплавлением показан на рисунке 12.
При
прерывистом оплавлении зажатые заготовки сближают при включенном токе, приводят
их в кратковременное соприкосновение и вновь разъединяют на небольшое
расстояние. Повторяя одно за другим сближение и разъединение, производят
оплавление всего сечения. Затем ток выключают и производят осадку заготовок.
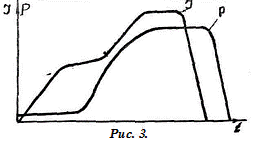
Рисунок
12 - Цикл сварки непрерывным оплавлением
Стыковой сваркой оплавлением можно сваривать заготовки с различными сечениями, как простой, так и сложной формы, из однородных или разнородных металлов. Сварка непрерывным оплавлением применяется для соединения заготовок сечением до 1000 мм2, а прерывистым оплавленном - до 10000 мм2. Наиболее типичными изделиями, свариваемыми стыковой сваркой, являются элементы трубчатых конструкций, колеса, кольца, рельсы, железобетонная арматура и др.
Рассчитаем площадь сечения трубы S (м²), диаметр, которой d = 50 мм, а толщина стенки h = 5 мм.
- площадь сечения трубы, м²;- наружный радиус трубы, м;= 2*3,14*0,025² = 0,00393 м² = 39,25 см² = 3,925 мм²
Машины для контактной стыковой сварки по виду привода подразделяются на три группы: с ручным рычажным приводом - МСР-100, МСР-75, МСР-50, МСР-25, с приводом от электродвигателя - МСМУ-150, с гидравлическим приводом - МСГА-500.
Так, выберем машину типа МСМУ-150 предназначена для сварки труб, стержней и других заготовок из низкоуглеродистой стали с площадью сечения до 2000 мм². Машина производит сварку непрерывным оплавлением в автоматическом режиме и полуавтоматическом с предварительным подогревом торцов свариваемых деталей (вручную). Машина имеет станину из двух стоек и горизонтальной плиты, зажимы радиального типа с пневматическим приводом. Левый неподвижный зажим изолирован от станины, правый подвижный зажим закреплен на двух направляющих. При оплавлении и осадке перемещение подвижного зажима производится электромеханическим приводом.
В настоящее время взамен машин МСМУ-150 выпускаются конструктивно
улучшенные машины того же назначения марки МС-2008.
|
Основные параметры машин и их технологические возможности |
МС-2008 |
|
Наибольший вторичный ток, кА |
52 |
|
Номинальная потребляемая мощность, кВ.А |
95 при ПВ - 50% |
|
Номинальное усилие осадки, даН |
61,7 (кН) |
Стыковая сварка оплавлением
Подготовка к сварке
Для получения соединений высокого качества поверхности должны быть ровными и чистыми. Торцуют трубы механической резкой ножницами, пилами на металлорежущих станках, плазменной или газовой резкой. Дополнительно торцы и поверхности детали под зажимы обрабатывают металлической дробью, травлением, фрезерованием или шлифованием. Перекосы иногда устраняют предварительным оплавлением.
Основными геометрическими параметрами режима стыковой сварки, на которые необходимо настроить машину, является (рисунок 13):
установочная длина ly - размер выступающего из электродов конца стержня;
величина оплавления lопл и осадки lос - соответственно размеры участков стержня, расходуемых на оплавление и осадку (в том числе осадки под током l'ос);
сварочный ток, определяемый мощностью трансформатора выбранной машины и включением его оптимальной ступени, обеспечивающей непрерывность процесса оплавления;
скорость оплавления и осадки.
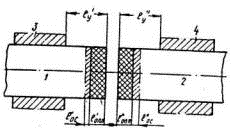
Рисунок 13 - Геометрические параметры режима контактной стыковой сварки арматуры
Дефекты стыковой сварки
При стыковой сварке в соединениях могут образоваться следующие дефекты: пережог и перегрев металла в стыке, непровар, подгар и подплавление деталей вне зоны сварки, трещины, смещения осей деталей, искривление соединения, отклонение размера длины сваренного изделия от заданного чертежом.
Пережог и перегрев стыка выявляются внешним осмотром, эти дефекты имеют следующие признаки: в выдавленном при осадке металле много трещин с окисленной поверхностью, раковины и поры на поверхности стыка. Если стык перегрет, то при разрушении его обнаруживается в стыке крупное зерно. При пережоге в изломе стыка обнаруживается большое количество окисных включений. Причины перегрева и пережога стыков: слишком большая величина сварочного тока и большая длительность сварки, а следовательно, слишком малая скорость оплавления, чрезмерная длительность предварительного нагрева (например, при сварке оплавлением с подогревом), малое усилие осадки и непараллельность торцовых поверхностей деталей.
Непровар в стыковом соединении представляет значительно большую опасность, чем в точечной и даже в шовной сварке, так как стыковое соединение несет полную нагрузку, приложенную к детали. Непровар можно обнаружить при внешнем осмотре стыка. При сварке сопротивлением признаками непровара являются очень малое утолщение изделия на участке стыка, узкая и неярко выраженная зона нагрева; при сварке оплавлением - ничтожный объем выжатого металла и грата (полусгоревшего металла). На микрошлифе непроваренного стыка ясно видна линия раздела торцовых поверхностей свариваемых деталей.