Контрольная работа: Устройство мартеновской печи. Скрап-рудный процесс производства стали. Сущность контактной стыковой сварки
Причины непровара: недостаточный нагрев концов свариваемых деталей вследствие плохих контактов во вторичном контуре, загрязнения рабочих поверхностей электродов (губок) и деталей; малая величина сварочного тока и продолжительность сварки; большое (или, наоборот, слишком малое) усилие осадки; большая скорость оплавления; несвоевременное (до начала осадки) выключение тока из-за неправильной установки выключающего устройства. Значительная толщина слоя грязи, ржавчины и окалины может стать препятствием для возбуждения процесса оплавления; в этом случае сварка не произойдет.
Подгар и подплавление - это дефекты, появляющиеся на поверхности деталей, в пределах зоны соприкосновения их с электродами (губками). Глубина подгаров и подплавлений иногда настолько значительна, что детали бракуются, так как механической обработкой устранить их нельзя. Указанные дефекты можно обнаружить при внешнем осмотре невооруженным глазом.
Подгары и подплавления происходят в результате загрязнения поверхностей свариваемых деталей и электродов, попадания частиц грата, шлака или окалины между деталью и электродом, малой контактной поверхности электродов, недостаточного усилия зажатия, перекоса детали при установке ее на электрод. Подгар и подплавление возможны также при несоответствии формы и размеров электродов форме и размерам деталей, при низких тепло-электрических свойствах материала электродов и плохом их охлаждении.
Трещины возникают при быстром охлаждении изделий после сварки и неправильно выбранном режиме: большом усилии осадки и малом припуске на осадку под током, большой величине сварочного тока и недостаточной продолжительности его протекания, малой установочной длине.
На возникновение в стыке трещин влияют как режим сварки, так и свойства свариваемого металла. Трещинообразованию способствует повышенное содержание в сталях углерода, серы и фосфора. К образованию трещин склонны конструкционные легированные стали (например, хромистые или типа ХГС), особенно при сварке без предварительного подогрева.
Смещение осей свариваемых деталей является дефектом в тех случаях, когда изделие после сварки должно подвергаться механической, обработке. Допускается смещение осей деталей в зависимости от диаметра и толщины их в пределах 0,5-1,5 мм. В некоторых случаях возможно увеличение допуска, например, при сварке арматуры железобетона или заготовок, имеющих большие припуски на обработку.
Основная причина смещения поверхностей свариваемых деталей заключается в износе и слабом креплении направляющих плит и зажимных устройств стыковой машины. Смещение осей деталей неизбежно при очень больших усилиях осадки на стыковой машине, когда жесткость станины этой машины недостаточна. Кроме того, оси могут сместиться вследствие кривизны заготовок, а также перегрева концов деталей, которые выступают из электродов. Если в электродах (губках) отсутствуют центрирующие ручьи или канавки, то это также может привести к смещению осей.
Искривление сваренного изделия - дефект, для устранения которого необходима правка изделия, однако, изделие не всегда можно выправить, например, если требуется большая точность размеров, если не снят грат и не обработано утолщение стыка. В сваренном изделии допускается прогиб до 1,5-2,0 мм на 100 мм его длины.
Причины большого искривления изделия - неточная установка электродов, износ деталей электродной части машины, слишком большая установочная длина и завышенное усилие осадки.
Отклонения размеров длины сваренного изделия от чертежных являются дефектом, часто неисправимым. Допуски по длине не устанавливаются, когда стыковая сварка, например, применяется для использования отходов стального прутка, полосы и листа или при сварке заготовки, разрезаемой в дальнейшем на много частей.
При стыковой сварке без применения упоров возможны отклонения размеров
длины сваренного изделия в пределах 1-2 мм. Проскальзывание деталей при сварке
вследствие недостаточного усилия зажатия электродов - основная причина
возникновения указанного дефекта.
5. Приведите схемы обработки поверхностей 1, 2, 3 детали,
чертеж которой приведен на рисунке 14. Для каждой схемы укажите название
станка, инструмента и зажимных приспособлений. Приведите эскизы инструмента для
обработки поверхности 1 и приспособления для закрепления заготовки при
обработке поверхности 3
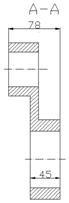
Рисунок 14 - Деталь
На рисунке 15, 16 представлены схемы обработки поверхностей 1 и 2.
Поверхность 1 и 2 подвергают фрезерованию. Инструмент - цилиндрическая фреза.
Обработку производят на горизонтально-фрезерном станке. В качестве
приспособления для закрепления заготовки будем использовать машинные тиски
(рисунок 17).
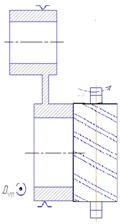
Рисунок 15 - Схема обработки поверхности 1
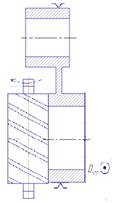
Рисунок 16 - Схема обработки поверхности 2
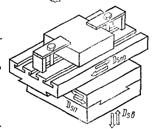
Рисунок 17 - Эскиз машинных тисков
На рисунке 18 представлена схема обработки поверхности 3. Поверхность 3
подвергают фрезерованию. Данную поверхность подвергаем зенкерованию на
горизонтально-сверлильном станке. Закреплять заготовку на станке будем при
помощи машинных тисков (рисунок 17).
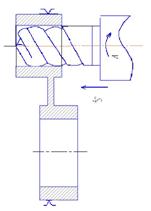
Рисунок 18 - Схема обработки
Список использованных источников
1. Гуляев, А.П. «Металловедение»: учеб. для вузов / А.П. Гуляев. - 6-е изд., переаб. и доп. - М.: Металлургия, 1986. с.
2. Лахтин, Ю.М. Материаловедение: учеб. для вузов / Ю.М. Лахтин, В.П. Леонтьева. - 3-е изд., перераб. и доп. - Машиностроение, 1990
. Дальский, А.М. «Технология конструкционных материалов»: учеб. Для вузов / А.М. Дальский. - 2-е изд., перераб. И доп. - Машиностроение, 1990. - 352 с.