Материал: Введение в обработку металлов давлением. Новокщенов С.Л., Попова М.И
Получающиеся при горячей деформации волокнистость металла и анизотропия механических свойств являются стойкими и не устраняются последующей термической обработкой. Изменение направления волокнистости металла в изделии можно обеспечить только повторной горячей деформацией.
Процесс деформации следует вести таким образом, чтобы получившиеся волокна макроструктуры были расположены в направлении максимальных нормальных (растягивающих или сжимающих) напряжений, возникающих в детали при ее эксплуатации под нагрузкой. Направление касательных (срезающих) напряжений должно быть перпендикулярно волокнам.
Внешние нагрузки должны изгибать, а не расщеплять волокна металла. Кроме того, волокна при изготовлении заготовки и готовой детали не должны перерезаться, а должны огибать контур детали.
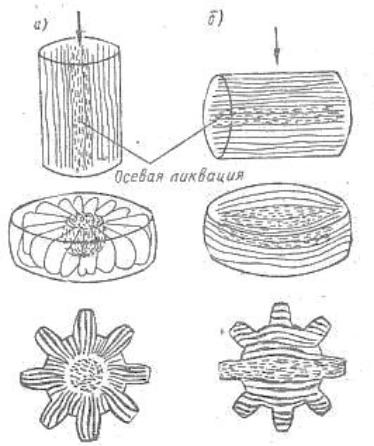
В поковках шестерен (рис. 7, а) волокна должны располагаться в радиальных направлениях, что обеспечивает максимальное сопротивление внешней изгибающей нагрузке от давления на зуб.
Поэтому следует ковать или штамповать поковку для шестерни путем осадки в торец исходной прокатанной заготовки, имеющей долевое расположение волокон (при этом ликвационная зона удаляется при обработке отверстия), а не посредством осадки заготовки плашмя (рис. 7, б) с последующим округлением ее подкаткой по диаметру в вертикальном положении.
При ковке коленчатых валов и крюков следует применять гибку в подкладных штампах, а не образовывать колено или крюк вырезкой газовым резаком или обработкой на станках.
При ковке крупных ответственных валов, например роторов турбин и генераторов из стальных слитков, рекомендуется в процессе ковки чередовать осадку и вытяжку слитка
45
с целью получения равномерных механических свойств в продольном и поперечном направлениях.
Рис.7. Способы ковки и микроструктура кованных шестерен: а) правильный способ; б) неправильный способ
Влияние отдельных факторов на процесс обработки давлением. Пластичность металла зависит от его химического состава, температуры нагрева, скорости и степени деформации, условий трения на поверхности контакта металла и
46
инструмента, а также схемы напряженно-деформированного состояния.
Различные металлы и сплавы обладают не одинаковой пластичностью. Литой металл в виде слитков обладает меньшей пластичностью, чем металл, подвергнутый горячей деформации. Металл, имеющий крупнозернистую структуру, менее пластичен, чем мелкозернистый. Чистые металлы более пластичны, чем сплавы.
Нагрев металла вызывает значительное повышение его пластичности и снижение сопротивления деформированию за исключением небольшого температурного интервала хрупкости (300 - 400° С для стали). Сопротивление металла деформированию при горячей обработке давлением снижается в 15 - 20 раз, что позволяет применять менее мощные машины при обработке давлением.
Повышение скорости деформации, под которой понимают изменение степени деформации в единицу времени, приводит обычно к повышению сопротивления металла деформированию и снижению его пластичности. Объясняется это тем, что процесс рекристаллизации не успевает завершиться при больших скоростях деформации и наблюдается явление упрочнения металла. Поэтому для получения одной и той же деформации заготовки под молотом приходится затрачивать большую работу и усилия, чем при ковке ее под прессом.
Влияние схемы объемно-напряженного состояния на пластичность металла. Схема объемно-напряженного состояния, под которой понимают величину и направление главных напряжений, действующих на элементарный объем металла в зоне деформации, оказывает существенное влияние на пластичность металла и сопротивление его деформированию.
Большинство процессов обработки металлов давлением протекает в условиях объемно-напряженного состояния под действием трех главных напряжений того или иного знака.
47
Чем меньшую роль в схеме играют растягивающие напряжения и чем большую роль играют сжимающие, тем большую способность к пластической деформации проявляет металл.
Практически возможны четыре схемы объемнонапряженного состояния (рис. 8), изображенные в порядке возрастания пластических свойств металла:
схема I (рис.8) - всестороннее равномерное растяжение, при котором главные напряжения σ1, σ2 и σ3 равны друг другу. В этом случае пластические деформации невозможны, так как эта схема приводит к полному отсутствию сдвигающих напряжений;
схема II (рис.8)- двустороннее растяжение и одностороннее сжатие - характеризуется весьма низкой пластичностью, ограниченными возможностями деформации;
схема III (рис.8)- двустороннее сжатие и одностороннее растяжение - характеризуется низкой пластичностью, возможными небольшими степенями деформации. Такая схема имеет место при волочении проволоки, когда растягивающее напряжение создается клещевым захватом волочильного стана, а сжимающие напряжения - противодавлением стенок матрицы;
схема IV (рис.8)- всестороннее неравномерное сжатие. Такая схема обеспечивает наивысшую пластичность металла; она имеет место при ковке (особенно в вырезных бойках и обжимках), прессовании профилей, прокатке в калибрах, штамповке в закрытых штампах и других процессах обработки с ограниченным стенками инструмента течением металла. При этом появляются интенсивные сжимающие напряжения, позволяющие производить указанными способами деформацию малопластичных металлов и сплавов не опасаясь их разрушения.
При равенстве сжимающих напряжений σ1 = σ2 = σ3 (схема всестороннего равномерного сжатия) пластическая деформация становится невозможной.
48
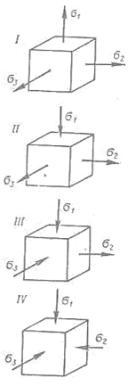
Рис. 8. Схемы напряженного состояния при обработке металлов давлением
Контактное трение. При обработке металлов давлением на поверхностях контакта обрабатываемого металла и инструмента действуют значительные силы трения. Их называют силами внешнего трения. Действие сил внешнего трения вызывает появление объемно-напряженного состояния металла. Противодействуя пластическому течению металла, силы внешнего трения вызывают увеличение деформирующих усилий, способствуют износу инструмента.
Применение специальных смазок позволяет понизить усилие деформирования на 15 - 20% и повысить срок службы инструмента.
49