Материал: Введение в обработку металлов давлением. Новокщенов С.Л., Попова М.И
Силы трения иногда используют для управления процессом пластического течения металла, например для создания препятствий, затрудняющих течение металла в нежелательных направлениях, для захвата заготовки валками при прокатке и т. п.
Вопросы для самоподготовки
1.Что такое пластичность металлов?
2.Что такое упругая и пластическая деформация ме-
таллов?
3.Для чего используется нагрев заготовок при обработке металлов давлением?
4.Какие существуют схемы объемно-напряженного состояния при обработке металлов давлением ?
5.На что влияет контактное трение?
50
ЛЕКЦИЯ № 5
ТЕХНОЛОГИЧЕСКОЕ ОБОРУДОВАНИЕ КУЗНЕЧНО-ШТАМПОВОЧНОГО ПРОИЗВОДСТВА
Теоретические вопросы:
5.1.Оборудование заготовительного производства. Нагревательные печи
5.2.Штамповочные молоты
5.3.Механические прессы
5.1.Оборудование заготовительного производства. Нагревательные печи
Заготовительное оборудование кузнечноштамповочного производства
В большинстве случаев изготовление деталей возможно без заготовительного производства в механическом цехе на металлорежущих станках из традиционного материала. Например, во время ремонта для замены разрушенной или изношенной детали новую можно сделать из круглого или специального проката, но такой подход трудоемкий и не экономичный.
Поэтому на машиностроительных предприятиях существуют заготовительные цеха (кузнечно-прессовые и литейные) производящие заготовки. Из таких заготовок при дальнейшей обработке в механических цехах получают готовые детали необходимой геометрии и качества. Такой подход характеризуется рядом преимуществ, основными из которых являются:
-повышение качества детали путем обеспечения требуемого направления волокон;
-снижение трудозатрат на изготовление детали;
51
- экономия расхода материала, так как изготовление деталей из предварительно фасонированных заготовок относится к металлосберегающим технологиям.
Следовательно, заготовительные цеха обеспечивают более рациональное производство и способствуют бесперебойной работе сборочного конвейера машиностроительного завода за счет обеспечения его качественными деталями из заготовок, причем в программе выпуска продукции заготовительных цехов предусмотрен выпуск заготовок и для запасных частей.
Ножницы для резки проката Механическая резка осуществляется без снятия
стружки на ножницах гильотинных и дисковых и на ножницах для резания сортового проката. Резка со снятием стружки выполняется на металлорежущих станках и дисковых пилах.
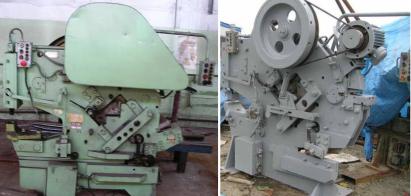
Для резки сортового проката применяют комбинированные ножницы (рис. 9) со специальными ножами, профиль которых соответствует профилю проката. Разрез по сечению проката производится за один ход ножа. Ножницы пригодны также для резки круглого, сортового и листового проката.
Рис. 9. Ножницы комбинированные
52
В последние годы особую остроту приобрела проблема точной резки, т.е. разделения сортового проката точно в заданном месте без искажения формы и размеров поперечного сечения заготовки с чистой, плоской и перпендикулярной оси поверхностью скола. Это объясняется развитием прогрессивных технологических процессов объемной штамповки, направленных на максимальное приближение штамповки к форме и размерам готовой детали и требующих исходных заготовок правильной геометрической формы и стабильного (объема).
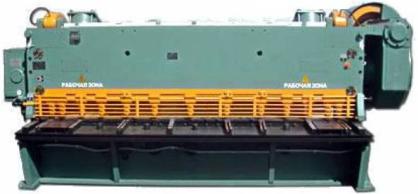
Резка заготовок из листового, сортового и фасонного проката и труб из углеродистых и низколегированных сталей производится автогеном или механическим способом (на гильотинных или пресс-ножницах, дисковыми пилами трения и др.)) резка же заготовок из высоколегированных сталей — преимущественно механическим способом.
Рис. 10. Ножницы гильотинные
Нагревательные печи
Целью нагрева металла перед горячей обработкой давлением является снижение его сопротивления деформированию и повышение пластичности. При нагреве металла до максимально допустимых температур ковки (1100 - 1250° С
53
для сталей различных марок) сопротивление его деформированию снижается в 15 - 20 раз по сравнению с обычным холодным состоянием. Нагрев является важнейшей операцией при обработке давлением, так как от него зависят качество изделий, производительность оборудования и себестоимость продукции.
Нагрев заготовок и слитков перед обработкой давлением производят в горнах, камерных и методических печах.
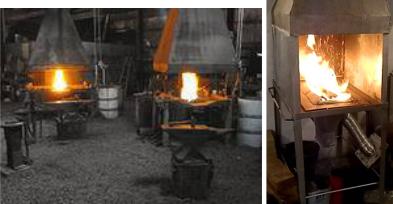
Горны (рис. 11) отличаются от нагревательных печей небольшими размерами, отсутствием топок и камер для нагреваемых заготовок. Горны отапливаются обычно каменным углем или коксом и нагрев металла в них производится при непосредственном контакте с топливом. К недостаткам горнов относятся их низкий к. п. д. - 5 - 6%, большой расход топлива (до 100% от веса нагреваемого металла) и др. Поэтому горны используются лишь для нагрева мелких заготовок при ручной ковке.
Рис. 11. Кузнечные горны
Камерные печи (рис. 12) имеют одинаковую температуру по всему рабочему пространству и относятся к печам периодического нагрева. Заготовки загружают в них определенными партиями (садками) через рабочее окно, укладыва-
54