Материал: Введение в обработку металлов давлением. Новокщенов С.Л., Попова М.И
ЛЕКЦИЯ № 8
ГИБКИЕ ПРОИЗВОДСТВЕННЫЕ СИСТЕМЫ – ОСНОВА СОВРЕМЕННОГО ПРОИЗВОДСТВА
Теоретическиевопросы
8.1.Область применения и классификация гибких производственных систем
8.2.Структура и задачи системы диагностики автоматических линий на базе кривошипных горячештамповочных прессов
8.3.Гибкие автоматизированные участки
8.1.Область применения и классификация гибких производственных систем
Гибкие производственные системы (ГПС) — наибо-
лее эффективное средство автоматизации серийного производства, позволяющее переходить с одного вида продукции на другой с минимальными затратами времени и труда.
ГПС позволяет снизить потребность в квалифицированных кузнецах, повысить качество продукции. Производительность кузнечно-штамповочных машин с ЧПУ, входящих в ГПС, в 1,5—2 раза выше суммарной производительности такого же количества индивидуально работающих кузнечноштамповочных машин с ЧПУ.
Гибкая производственная система — это комплекс технологических средств, состоящих из одного-двух (не более) многоцелевых кузнечно-штамповочных машин с ЧПУ или других металлорежущих станков с ЧПУ, оснащенных механизмами автоматической смены инструмента, автоматической смены заготовок и транспортирования их со склада до зоны обработки с помощью различных транспортных средств, например самоходных роботизированных тележек. Этот комплекс связан с единым математическим обеспечени-
90
ем, способствующим работе оборудования в автоматическом режиме с минимальным участием человека.
ГПС оснащены современными системами ЧПУ, управляющими перемещениями механизмов кузнечноштамповочного оборудования, инструментом, транспортом, системами загрузки — выгрузки.
Такие системы ЧПУ имеют дисплеи, помогающие оператору увидеть отклонения в работе станка, мониторные устройства, обеспечивающие диагностирование процесса формовки изделий, контроль размеров обрабатываемых заготовок непосредственно на штамповочном блоке и т. д. Действующие в настоящее время гибкие автоматические системы значительно различаются по уровню технических возможностей.
Конкурентоспособные прессы и комплексы должны иметь различные информационные системы, решающие задачи программного управления, улучшения диагностики, облегчение эксплуатации и сопровождения, выполнения различных функций учета параметров работы КШМ и времени работы персонала.
Комплексное решение этой проблемы для отечественного прессостроения позволит значительно повысить конкурентоспособность и увеличить объем продаж продукции, что особенно актуально при современном экономическом положении.
При разработке новых моделей горячештамповочных комплексов на Воронежском ОАО ТМП учтены эти тенденции, особенное внимание уделено системам управления и диагностики.
Улучшение диагностики, среди приведенного круга задач, является одной из самых важных. Главной целью системы диагностики является не допустить аварию, путем определения возникновения предаварийных ситуаций и осуществления блокировки работы КШМ.
Среди других задач можно выделить учет динамики изменения параметров КШМ с целью оптимального плани-
91
рования планово-предупредительного ремонта и статистический учет параметров КШМ для экспертного анализа состояния узлов и, в случае возникновения аварийной ситуации, ее причин.
Актуально применение современных сетевых информационных технологий в диагностике КШМ. Через сеть можно осуществлять дистанционную диагностику кузнечноштамповочного оборудования, работающего у заказчика.
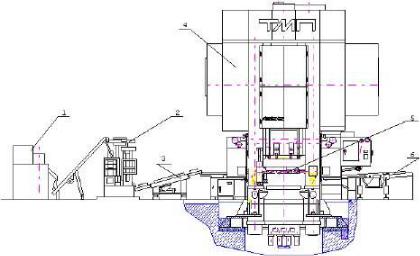
В статье на примере горячештамповочного комплекса на базе КГШП 16 МН (рис. 32) производства АО ТМП рассмотрены состав комплекса, структура системы управления комплексом и, отдельно, вопросы диагностики комплекса.
Рис. 32. Горячештамповочный комплекс на базе КГШП
сусилием 16 МН:
1- индукционный нагреватель, 2 - участок профилирования, 3 - транспортер, 4 - кривошипный горячештамповочный пресс, 5 - подача грейферная, 6 - транспортер
92
Горячештамповочный комплекс (рис. 32) работает следующим образом: загрузчик помещает заготовку в индуктор 1, затем для профилирования заготовка транспортером подается к вальцам ковочным консольным валковоклиновым 2, из которых посредством транспортера 3 и загрузчика попадает на исходную позицию захвата заготовки грейферной подачей 5 горячештамповочного пресса 4.
После штамповки поковка и отход удаляются транспортерами 6. Для смены кассет штампа служит специальная тележка.
Горячештамповочный комплекс управляется системой программного управления и диагностики, в состав которой входят датчики контроля технологических сил, температуры заготовки и штампов, объема заготовки, параметров работы оборудования (температура подшипников, муфты и тормоза, подача смазки, срабатывание механизмов по положению, давление воздуха и пр).
8.2. Структура и задачи системы диагностики автоматических линий на базе кривошипных горячештамповочных прессов
Представляет интерес рассмотреть структуру и задачи системы управления и диагностики.
В структуре можно выделить три уровня управления и диагностики (рис. 33): сбор данных, реализация управляющих сигналов и жесткого логического управления (уровень жесткой логики); уровень программируемого логического управления (реализуется программируемым логическим контроллером, далее - ПЛК); уровень интерфейса с оператором.
93
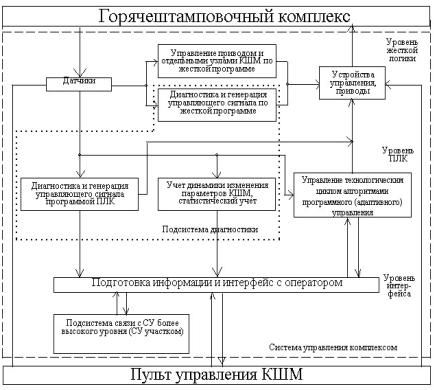
Рис. 33. Структура системы управления и диагностики
Задачи, решаемые системой программного управления и диагностики, представлены на рис. 34.
Задачи поделены на три блока: управление приводами и узлами комплекса; учет выпуска продукции и временных затрат; диагностика. Рассмотрим подробнее подсистему диагностики и структуру задач, решаемых в подсистеме.
Первая группа задач подсистемы диагностики - диагностика реального времени, решается в подсистеме, входящей в состав системы управления комплексом.
94