Материал: Введение в обработку металлов давлением. Новокщенов С.Л., Попова М.И
стимостью и применяются для накопления объемных изделий типа тел вращения (шарообразных, цилиндрических, конических, овальных).
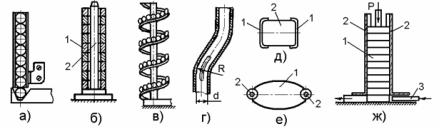
Рис. 28. Конструктивные исполнения магазинов:
а, б -прямолинейные магазины, в – спиральные, г – трубчатые, е – стрежневые, ж – шахтные
Трубчатые магазины выполняются прямыми и изогнутыми (рис.28,г), а также жесткими (из металлических труб) или гибкими (витыми из проволоки, из шлангов). Стержневые (штыревые) магазины (рис.28, е) применяются для накопления плоских изделий 1, содержащих элементы фиксации стержневыми направляющими 2 на наружном контуре или на плоской поверхности в виде сквозных отверстий. В магазинах шахтного типа (рис.28,ж) ускоренное принудительное перемещение стопы изделий 1 в направляющих 2 к шиберному механизму выдачи 3 осуществляется дополнительно действующей на нее силой Р, создаваемой грузом, пружиной или штоком пневмоцилиндра.
Для поштучной или групповой выдачи изделий магазины обычно оснащаются соответствующими механизмами, работающими в едином ритме с питаемыми цикловыми автоматами. Форма сечения лотковых магазинов определяется формой заготовок, способом ориентации и точность подачи.
При свободном передвижении заготовок под действием силы тяжести их скорость может превышать допустимую, поэтому для уменьшения скорости и предотвращения ударов
85
применяются устройства -замедлители или рассчитывается требуемый угол наклона лотка.
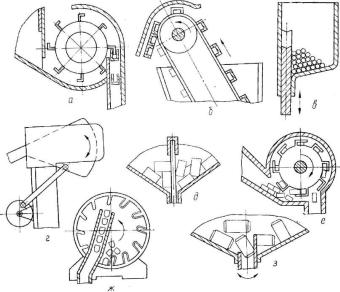
Автоматические бункерные захватноориентирующие устройства (АБЗОУ) (рис. 29). АБЗОУ не-
смотря на большое разнообразие их конструкций, зависящих от формы и размеров подаваемых заготовок, работают по одному и тому же принципу и имеют аналогичную структуру конструктивных элементов (узлов).
Рис. 29. Схемы бункеров с заказом и ориентацией заготовок поштучно:
а- крючковое; б - элеваторное; в - шиберное; г - секторное;
д- штыревое; е - карманчиковоe; ж - барабанное;
з- с вращающейся захватной трубкой
Количественными характеристиками работы АБЗОУ является его производительность, т. е. Число заготовок, выдаваемых в единицу времени, и устойчивость этой величины во времени.
86
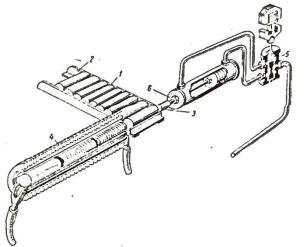
Шиберные подачи (питатели) (рис. 30). Шиберные питатели в соответствии с ГОСТ 15824 – 81 применяют для подачи заготовок толщиной свыше 0,5 мм, длиной и шириной (диаметром) до 250 мм, а также цилиндрических и прямоугольных заготовок высотой до 100 мм.
Рис. 30. Подачи шиберные
На рис. 30 приведена схема работы шиберного толкателя с лотковым магазинным устройством для круглых заготовок 1, загружаемых в индукционный нагреватель 4. Толкатель 3, приводимый в действие от штока цилиндра 6, перемещает находящуюся на лотке 2 нижнюю заготовку в индукционный нагреватель 4 и сталкивает одновременно крайнюю заготовку из индуктора в питающее устройство.
Включение штока цилиндра 6 на рабочий и обратный ход обеспечивается воздухораспределительным клапаном 5. Заготовки подаются в лоток 2 автоматически или вручную.
Подающие и передающие устройства. Подающие устройства обеспечивают подачу ориентированной заготовки с позиции загрузки и установку ее на рабочую позицию штамповки. Функции передающих устройств аналогичны функциям подающих; разница состоит лишь в том, что здесь
87
позицией загрузки служит рабочая позиция предыдущей операции. Поэтому в качестве подающих и передающих устройств могут быть использованы одни и те же средства автоматизации.
Револьверные подачи применяются для подачи плоских заготовок толщиной свыше 0,5 мм и объемных заготовок диаметром до 60 мм. В данном типе подач обеспечение надежных блокировок является первостепенной задачей, так как в период перемещения револьверный диск перекрывает рабочую зону штампа; при неправильной установке его относительно позиции штамповки может произойти поломка инструмента или самого оборудования.
Периодическое движение револьверного диска осуществляется получервячным, мальтийским, храповым и фрикционным механизмами.
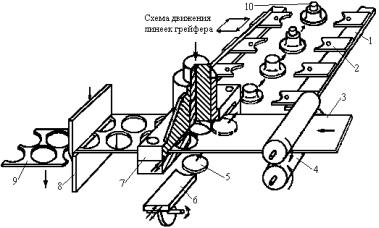
Грейферные подачи (рис. 31). Грейферные механизмы предназначены для транспортировки в ориентированном положении штучных заготовок в рабочую зону штампов и из штампов.
Рис. 31. Подачи грейферные
88
Эти механизмы используют: при однооперационной штамповке толстолистовых деталей; для переноса деталей по позициям штампа последовательного действия; при многопозиционной штамповке на одном или нескольких универсальных прессах простого действия; в многопозиционных прессах – автоматах.
Пресс-автомат, оснащенный подачей грейферной, работает следующим образом. Рулонная заготовка 3 с помощью валковой подачи 4 периодически перемещается на первую позицию прессаавтомата, где с помощью вырубного штампа 7 из рулонной заготовки 3 вырубаются штучные заготовки 5. После этого высечка 9 режется ножом 8 для удобства дальнейшей ее транспортировки (рис. 31).
Спомощью шиберной подачи 6 штучная заготовка 5 передается на следующую позицию пресса-автомата и подвергается операциям листовой штамповки в соответствии с технологическим процессом.
Спозиции на позицию заготовка переносится с помощью захватов грейферных линеек 1, называемых трафаретами 2. На последней позиции пресса формируется штампуемое изделие 10 (рис. 31).
Вопросы для самоподготовки
1.Какие принципы лежат в групповой обработке дета-
лей?
2.Из каких этапов состоит порядок проектирования технологических процессов автоматизированного производства?
3.Для чего используются АБЗОУ?
4.Для чего используются подающие и передающие устройства?
5.Как работает пресс-автомат, оснащенный грейферной подачей?
89