Материал: Выполнение сборочного чертежа деталей, соединённых стандартными резьбовыми изделиями. методические указания к расчётно-графической работе по «Инженерной графике». Терновская О.В
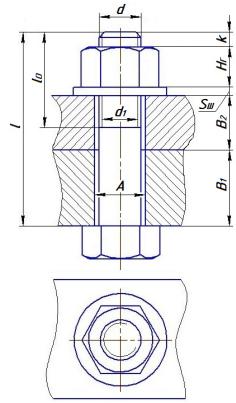
Таблица 2
Параметры болтов и шпилек по вариантам
№ |
|
Болт, |
Шпилька |
|
№ |
Болт, |
Шпилька |
||
вар-та |
|
диаметр |
диаметр |
ГОСТ |
|
вар-та |
диаметр |
диаметр |
ГОСТ |
1 |
|
16 |
10 |
22036-76 |
|
16 |
18 |
10 |
22036-76 |
2 |
|
14 |
10 |
22036-76 |
|
17 |
16 |
12 |
22038-76 |
3 |
|
12 |
8 |
22038-76 |
|
18 |
18 |
12 |
22034-76 |
4 |
|
18 |
12 |
22036-76 |
|
19 |
14 |
12 |
22034-76 |
5 |
|
14 |
10 |
22034-76 |
|
20 |
12 |
8 |
22032-76 |
6 |
|
10 |
12 |
22034-76 |
|
21 |
16 |
12 |
22036-76 |
7 |
|
16 |
10 |
22038-76 |
|
22 |
14 |
10 |
22032-76 |
8 |
|
14 |
12 |
22036-76 |
|
23 |
10 |
8 |
22034-76 |
9 |
|
16 |
12 |
22032-76 |
|
24 |
14 |
10 |
22040-76 |
10 |
|
18 |
8 |
22032-76 |
|
25 |
16 |
14 |
22034-76 |
11 |
|
12 |
8 |
22038-76 |
|
26 |
14 |
10 |
22034-76 |
12 |
|
10 |
8 |
22034-76 |
|
27 |
10 |
12 |
22032-76 |
13 |
|
12 |
14 |
22034-76 |
|
28 |
12 |
8 |
22040-76 |
14 |
|
16 |
10 |
22038-76 |
|
29 |
12 |
8 |
22034-76 |
15 |
|
20 |
12 |
22034-76 |
|
30 |
14 |
10 |
22032-76 |
|
|
|
СОЕДИНЕНИЕ ДЕТАЛЕЙ БОЛТОМ |
|
|
||||
При выполнении сборочного чертежа со- |
|
|
|
||||||
единения деталей болтом (рис. 3) стандартные |
|
|
|
||||||
изделия, участвующие в соединении: болт, гай- |
|
|
|
||||||
ка и шайба вычерчивают по размерам, взятым |
|
|
|
||||||
из соответствующего стандарта. |
|
|
|
|
|
||||
По заданию в соединении используется |
|
|
|
||||||
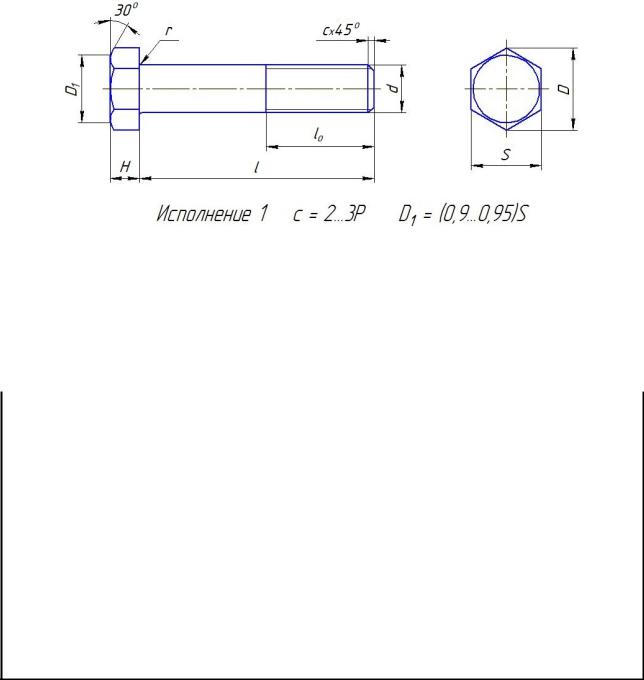
болт по ГОСТ 7798-70 исполнение 1, его вид |
|
|
|
||||||
показан на рис. 4, основные размеры приведе- |
|
|
|
||||||
ны в табл. 3. |
|
|
|
|
|
|
|
||
Длина болта l подсчитывается по формуле |
|
|
|
||||||
|
|
l = B1 + В2 + SШ + HГ + k, |
|
|
|
|
|
||
где В1 и В2 - толщина соединяемых деталей; |
|
|
|
||||||
SШ - толщина шайбы; |
|
|
|
|
|
|
|||
HГ - высота гайки; |
|
|
|
|
|
|
|||
k - длина выступающего над гайкой конца |
|
|
|
||||||
болта, k = 0,25-0,5d, для расчёта принимается |
|
|
|
||||||
k = 0,3d. |
|
|
|
|
|
|
|
|
|
При одном и том же диаметре d резьбы |
|
|
|
||||||
болт может изготавливаться различной длины l, |
|
|
|
||||||
которая |
стандартизирована. Подсчитав |
|
длину |
Рис. 3. Соединение деталей |
|||||
болта, подбирают ближайшее стандартное зна- |
|
болтом |
|
||||||
|
|
|
|
21 |
|
|
|
|
|
чение l из ряда: 20, (22), 25, (28), 30, (32), 35, (38), 40, 45, 50, 55, 60, 65, 70, 75, 80, (85), 90, (95), 100, (105), 110, (115), 120, 130, 140, 150 и т.д. (мм).
Длина l0 резьбы болта также стандартизирована и устанавливается в зависимости от его диаметра d и длины l (табл. 3).
Отверстие под болт А = 1,1d.
Рис. 4. Болт с шестигранной головкой по ГОСТ 7798-70
Таблица 3
Размеры болтов с шестигранной головкой нормальной (класса В) точности (выдержка из ГОСТ 7798—70)
Номи- |
Шаг резьбы Р |
Размер |
Высота |
Диаметр опи- |
Радиус под головкой r |
Длина |
||
нальный |
|
|
под |
санной ок- |
|
|
||
крупный |
мелкий |
головки |
не менее |
не более |
резьбы |
|||
диаметр |
ключ |
H |
ружности D, |
lo |
||||
резьбы d |
|
|
S |
не менее |
|
|
||
|
|
|
|
|
|
|||
6 |
1 |
- |
10 |
4,0 |
10,9 |
0,25 |
0,6 |
18 |
8 |
1,25 |
1 |
13 |
5,5 |
14,2 |
0,4 |
1,1 |
22 |
10 |
1,5 |
1,25 |
17 |
7 |
18,7 |
0,4 |
1,1 |
26 |
12 |
1,75 |
1,25 |
19 |
8 |
20,9 |
0.6 |
1,6 |
30 |
(14) |
2 |
1,5 |
22 |
9 |
24,3 |
0,6 |
1,6 |
34 |
16 |
2 |
1,5 |
24 |
10 |
26,5 |
0.6 |
1,6 |
38 |
(18) |
2,5 |
1,5 |
27 |
12 |
29,9 |
0,6 |
1,6 |
42 |
20 |
2,5 |
1,5 |
30 |
13 |
33,3 |
0,8 |
2,2 |
46 |
(22) |
2,5 |
1,5 |
32 |
14 |
35 |
0,8 |
2,2 |
50 |
24 |
3 |
2 |
36 |
15 |
39,6 |
0,8 |
2,2 |
54 |
Примечание. Размеры болтов, заключенные в скобки, применять не рекомендуется.
Условное обозначение болта:
Болт М16 х l,5.6g х 75.68.09 ГОСТ 7798-70. Расшифровывается следующим образом: M16 - тип и размер резьбы; 1,5 -
величина мелкого шага резьбы; 6g — поле допуска; 75 - длина болта в мм; 68 - условная запись класса прочности, указывающего, что болт выполнен из стали
22
с определенными механическими свойствами; 09 - цинковое покрытие; ГОСТ 7798-70 - стандарт, указывающий, что болт имеет шестигранную головку и выполнен с нормальной точностью.
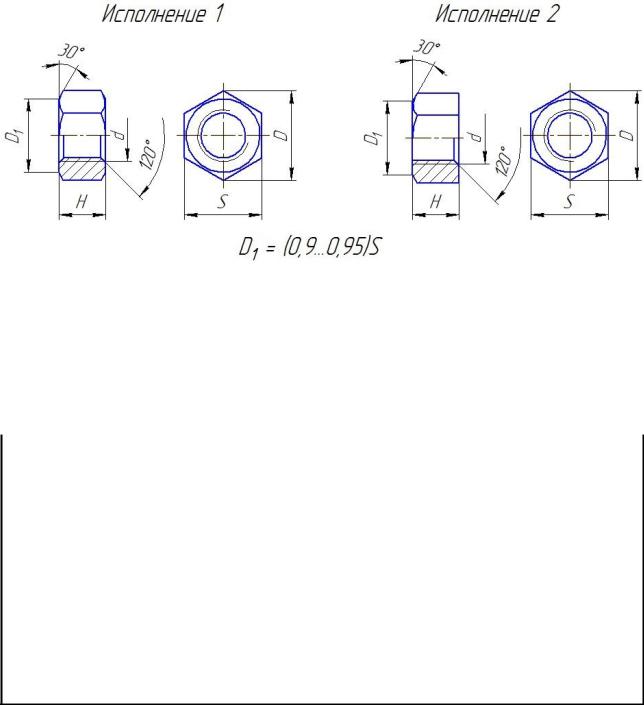
Для соединения деталей болтом берем наиболее часто используемые шестигранные гайки по ГОСТ 5915-70 (рис. 5, табл. 4), они выпускаются в двух исполнениях: с двумя (рис. 5, а) и одной наружными фасками (рис. 5, б).
а) |
б) |
Рис. 5. Гайки шестигранные по ГОСТ 5915-70
Таблица 4
Гайки шестигранные нормальной точности (выдержка из ГОСТ 5915-70)
Номиналь- |
Шаг резьбы Р |
Размер |
Диаметр описан- |
D1, |
Высота |
|
ный диаметр |
|
|
под ключ |
ной окружности |
||
крупный |
мелкий |
не менее |
H |
|||
резьбы d |
|
|
S |
D, не менее |
|
|
6 |
1 |
- |
10 |
10,9 |
9,0 |
5 |
8 |
1,25 |
1 |
13 |
14,2 |
11,7 |
6,5 |
10 |
1,5 |
1,25 |
17 |
18,7 |
15,5 |
8,0 |
12 |
1,75 |
1,25 |
19 |
20,9 |
17,2 |
10 |
(14) |
2 |
1,5 |
22 |
24,3 |
20,1 |
11 |
16 |
2 |
1,5 |
24 |
26,5 |
22,0 |
13 |
(18) |
2,5 |
1,5 |
27 |
29,9 |
24,8 |
15 |
20 |
2,5 |
1,5 |
30 |
33,3 |
27,7 |
16 |
(22) |
2,5 |
1,5 |
32 |
35,0 |
29,5 |
18 |
24 |
3 |
2 |
36 |
39,6 |
33,2 |
19 |
Примечание. Размеры гаек, заключенные в скобки, применять не рекомендуется.
Условное обозначение гайки:
Гайка 2М24-6Н.6 ГОСТ 5915-70.
23
Расшифровывается следующим образом: 2 – исполнение (1 исполнение не записывается); M24 - тип и размер резьбы; крупный шаг (шаг не указывается); 6Н - поле допуска; 6 - класса прочности; без покрытия; ГОСТ 5915-70 - стандарт, указывающий, что гайка шестигранная, нормальной точности.
Размеры шайб для болтов подбирают по ГОСТ 11371-78 (табл.5).
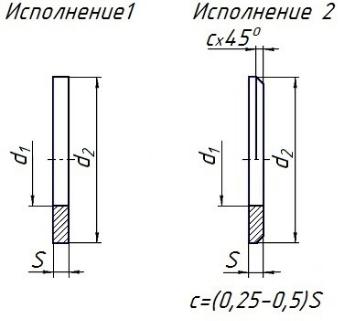
Шайбы имеют два исполнения (рис. 6): исполнение 1 класса точности А и С - без фаски (рис. 6, а); исполнение 2 класса точности А - с фасками (рис. 6, б).
а) б)
Рис. 6. Шайбы круглые по ГОСТ 11371-78
Таблица 5
Шайбы обычные нормальные (выдержка из ГОСТ 11371-78)
Значения |
|
|
Номинальный диаметр резьбы крепёжной детали |
|
|
|||||
размеров |
6 |
8 |
10 |
12 |
14 |
16 |
18 |
20 |
22 |
24 |
d1 |
6,4 |
8,4 |
10,5 |
13 |
15 |
17 |
19 |
21 |
23 |
25 |
d2 |
12,5 |
17 |
21 |
24 |
28 |
30 |
34 |
37 |
39 |
44 |
S |
1,6 |
1,6 |
2,0 |
2,5 |
2,5 |
3 |
3 |
3 |
3 |
4 |
Условное обозначение шайбы:
Шайба А.12.01.08кп.016 ГОСТ 11371-78. Расшифровывается следующим образом: исполнения 1 (1 исполнение не
записывается) класса точности А; для крепежных деталей с диаметром резьбы 12мм, с толщиной, установленной в стандарте; из стали марки 08кп (указывают для групп 01, 02, 11, 32, т.к. каждая из них содержит по две марки стали); 016 - покрытие цинковое толщиной 6 мкм.
24
СОЕДИНЕНИЕ ДЕТАЛЕЙ ШПИЛЬКОЙ
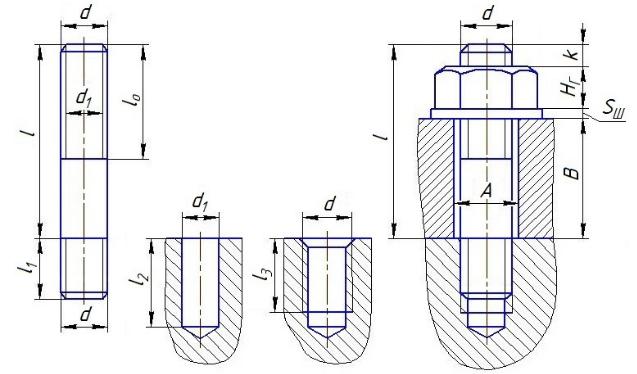
При вычерчивании шпилечного соединения (рис. 7) рекомендуется, как и при болтовом соединении, пользоваться для выбора параметров гайки и шайбы табл. 4 и 5.
Длину l1, (рис. 7, а) ввинчиваемого резьбового конца шпильки выбирают в зависимости от материала детали (табл.6).
а) б) в) г)
Рис. 7. Соединение деталей шпилькой
Технологическая последовательность выполнения отверстия с резьбой под шпильку и порядок сборки шпилечного соединения показаны на рис. 7.
Вначале сверлят отверстие диаметром d1 = 0,85d (рис. 7, б) на глубину: l 2 = l1 + 0,5 d. Отверстие заканчивается конической поверхностью с углом вершины конуса 120° (угол конуса на чертежах не наносят).
Резьбу в отверстии детали нарезают метчиком по наружному диаметру d (рис. 7, в). Так как на конце метчика имеется заборный конус, предупреждающий поломку метчика в начале нарезания, глубина резьбы l3 будет равна l 3 = l1 + 0,25d. Границу резьбы изображают сплошной основной линией, перпендикулярной оси отверстия.
Шпилька ввинчивается в резьбовое отверстие детали на всю длину резьбы l1, включая сбег резьбы (рис. 7, г). Сверху устанавливается деталь толщиной В с отверстием A = 1,1d. На резьбовой конец шпильки надевается шайба и навинчивается гайка.
25