Материал: 00619
содержащие необходимые инструктивные эксплуатационные сведения (помещают на общих видах).
Приведенные технические указания могут быть подразделены на две группы:
технические указания, содержащие данные, необходимые для производства, но не выдвигающие перед ним никаких особых требований, это указания, которые только поясняют и дополняют чертежи;
технические указания, ставящие перед производством определенные технические требования; в зависимости от содержания они либо обязывают производство к повышению точности, либо требуют введения специальных технологических процессов.
Технические указания второй группы обеспечивают возможность выпуска продукции надлежащего качества и являются фактором повышения технологической дисциплины и общей культуры производства.
Одновременно с этим необходимо иметь в виду недопустимость наличия на чертежах указаний, ставящих перед производством необоснованные требования. Наличие таких требований усложняет технологию и повышает себестоимость продукции, не улучшая ее качество.
В связи с данными соображениями при конструировании и оформлении чертежей, перед тем как выставить в них те или иные требования, необходимо:
обосновать целесообразность внесения в чертежи выдвигаемых требований, с точки зрения их влияния или на функционально-эксплуатационные свойства деталей, узлов, изделий или на технологический процесс;
согласовать выдвигаемые требования с технологическими возможностями их обеспечения в конкретных производственных условиях.
При конструировании должны быть использованы все факторы, обеспечивающие качество чертежей, их грамотность, культуру оформления и легкость пользования ими в производстве.
Одним из таких факторов является определенный порядок внесения е чертежи технических указаний. Этот порядок предусматривает редакцию указаний, назначение величин, определяющих технические требования в указаниях и размещение указаний на поле чертежа.
Редакция указаний. Каждое техническое указание, дающее какие-либо поясняющие чертеж сведения или выдвигая определенные технические требования, должно быть сформулировано грамотно, конкретно и четко, допуская только одно толкование. При этом тексты технических указаний должны быть возможно более короткими.
Тексты указаний идентичного характера и содержания должны иметь типовую унифицированную редакцию для всех чертежей.
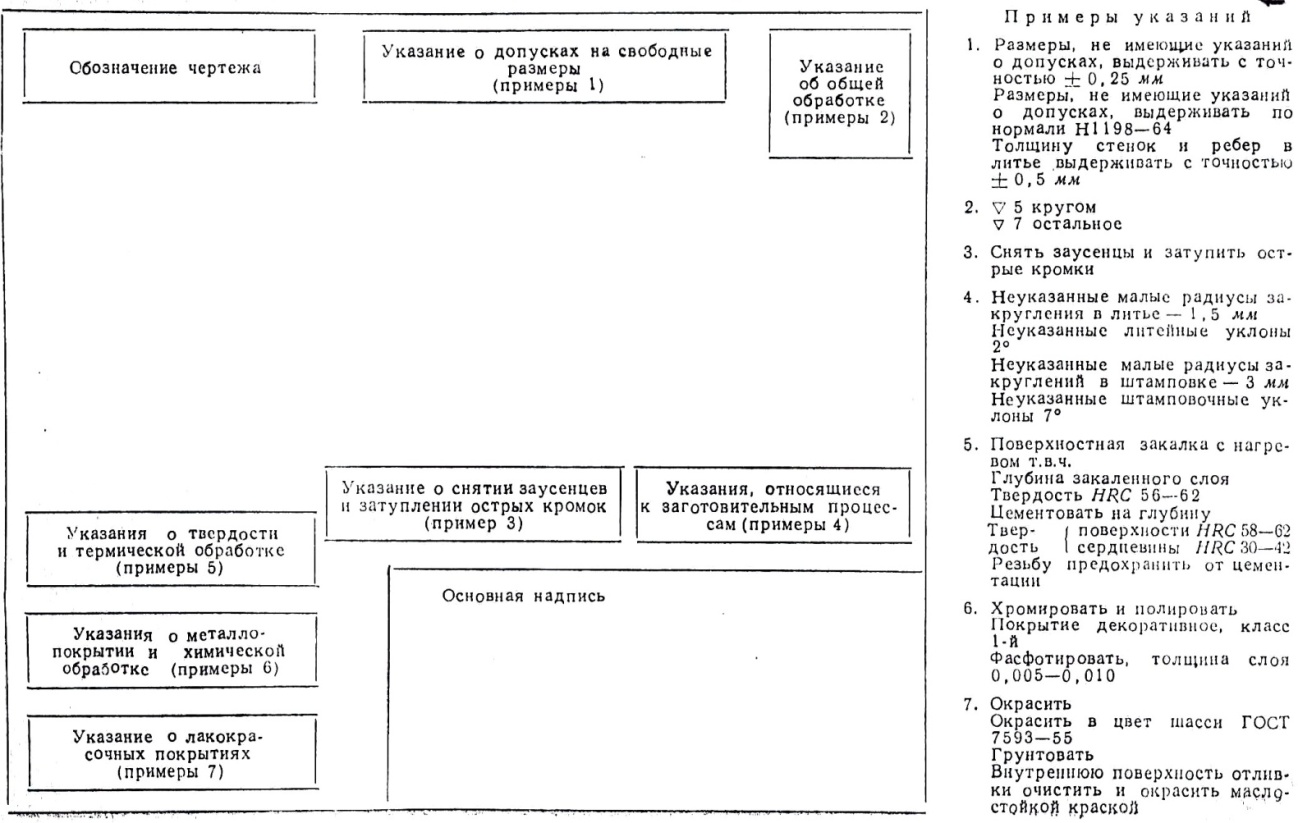
Отдельные примеры редакции некоторых указаний приведены в форме 1.
Назначение величин, определяющих технические требования в указаниях. фигурируют те или иные числовые величины, количественно определяющие соответствующие технические требования.
При назначении данных величин необходимо согласовывать их с технологическими возможностями производства; например, при назначении величин, определяющих требования, относящиеся к механической обработке деталей, нужно считаться с точностью обработки, достигаемой на металлорежущих станках. При этом выбранная величина должна приближаться к пределу, характеризующему экономическую точность работы станка. Только в исключительных случаях можно прибегать к использованию технически возможной точности.
Следует избегать излишнего разнообразия числовых значений величин, фигурирующих в технических указаниях. В практике производственной конструкторской работы обычно применяют специально составленные ряды значений или градаций соответствующих вели-
Форма 1
чин. Все числовые значения величин, вносимые в те или иные указания, выбирают из таких рядов.
Размещение указаний на поле чертежа. К первой категории принадлежат технические указания, относящиеся ко всему представленному на чертеже объекту в целом и поэтому не связанные с какими-либо определенными элементами графического изображения.
Среди указаний данной категории есть такие, которые можно назвать типовыми, так как они имеют место в чертежах очень многих деталей. Каждое типовое указание всегда должно помещаться на своем, вполне определенном месте поля чертежа, постоянном для всех чертежей.
Схема рекомендуемого размещения типовых указаний на поле чертежа показана в форме 1. В случае ненадобности внесения в чертеж того или иного типового указания его место должно оставаться свободным. Такая система очень облегчает пользование чертежами в производстве. Например, сразу же видно, какая деталь должна проходить термическую или химико-термическую обработку, а какая не должна. Все остальные, не типовые, указания данной категории могут размещаться в любом свободном месте чертежа.
Ко второй категории принадлежат технические указания, связанные своим содержанием с определенными элементами, изображенными на чертеже. Естественно, что такие указания следует размещать вблизи элементов, к которым они относятся, тем более, что в подобных случаях указание и соответствующий элемент чертежа связываются соединяющей линией.
Глава 4: методы изготовления заготовок деталей и выбор материалов
4.1 Методы изготовления заготовок
Формо- и размерообразование деталей может осуществляться различными технологическими средствами. Есть детали, все элементы и поверхности которых образуются путем механической обработки (токарной, фрезерной, строганием, сверлением, шлифованием и т. д.). Такие детали изготовляют из горячекатаного круглого, листового и полосового металла, а также литых и кованых заготовок. Установление форм и размеров заготовок в этом случае не входит в задачи конструирования, так как всецело является функцией технологической службы.
Деталей, получаемых полностью путем механической обработки («обработанных кругом»), сравнительно мало. Значительная часть элементов и поверхностей у многих деталей получает свою окончательную форму литьем, ковкой, горячей и холодной штамповкой и т. д. Кроме того, детали могут изготовляться из круглых, шестигранных и квадратных прутков и сортового металла различных профилей (угольников, швеллеров и т.д.), с частичной механической обработкой. Необрабатываемые поверхности деталей принято называть «черными».
Вопрос о том, каким методом должна изготовляться заготовка той или иной детали (сваркой из отдельных элементов, литьем, штамповкой или иначе), решается при конструировании в зависимости от назначения, формы, размеров и материала детали, масштабов выпуска и конкретных производственных условий.
Влияние метода изготовления заготовки детали на ее конструктивное оформление показано на рис. 28, где изображено одно и то же зубчатое колесо в сварном (рис. 28, а), литом (рис. 28, б) и штампованном (рис. 28, в) исполнениях.
Из приведенного примера очевидно, что при конструировании, кроме придания деталям форм и размеров, отвечающих их функциональному назначению и требованиям прочности, жесткости, долговечности и т. д., конструктивное построение каждой детали должно соответствовать выбранному методу получения заготовок.
Для решения, в процессе конструирования, вопроса о методе получения заготовки необходимо знание технологии заготовительных цехов, умение выбирать материал для ее изготовления, умение оценивать производственные возможности и технико-экономическую целе-
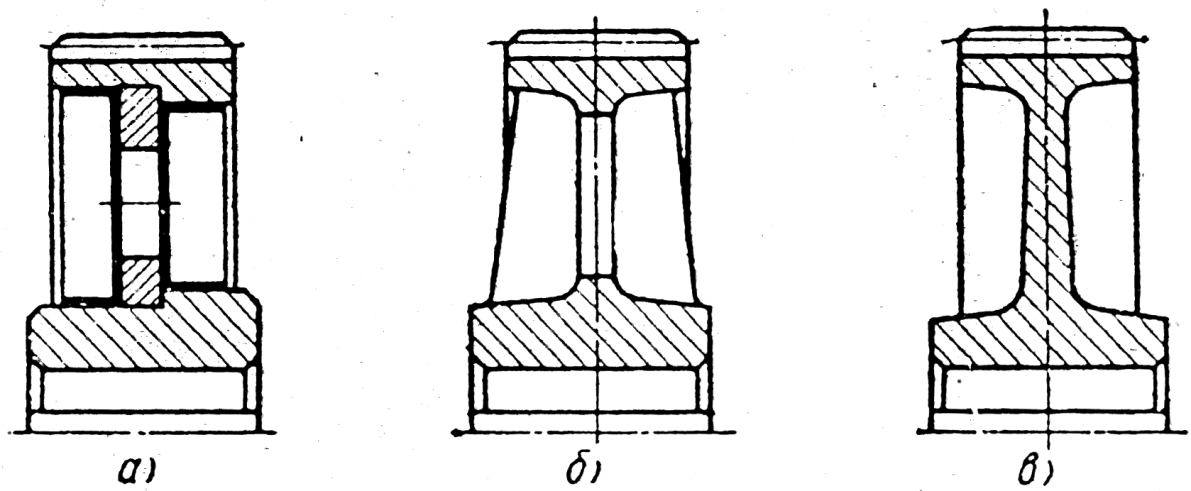
Рис. 28
сообразность применения выбранного метода изготовления заготовки в конкретных производственных условиях.
В качестве примера рассмотрим выбор метода получения заготовки ступицы, имеющей фланец довольно большого диаметра (рис. 29). Обработке подлежат отверстия и торцы ступицы, плоскость фланца, прилегающей к нему поясок, служащий для центрирования диска, а также сверлятся отверстия под заклепки.
Заготовкой для ступицы может служить стальной сортовой прокат. Однако при значительном количестве изготовляемых деталей применять такие заготовки нерационально (большой расход металла, большая трудоемкость изготовления, значительные затраты машинного времени на обработку и расход режущего инструмента).
Простейшим
решением была бы отливка заготовок
ступиц с их последующей обработкой
только в указанных выше местах. Однако
отливка из серого чугуна здесь непригодна,
так как вследствие хрупкости его
применение при заклепочных соединениях
неприемлемо. Обычные стальные отливки
получаются очень грубыми, имеют большие
прибыли и требуют обработки в местах,
не предусмотренных конструкцией детали.
Кроме 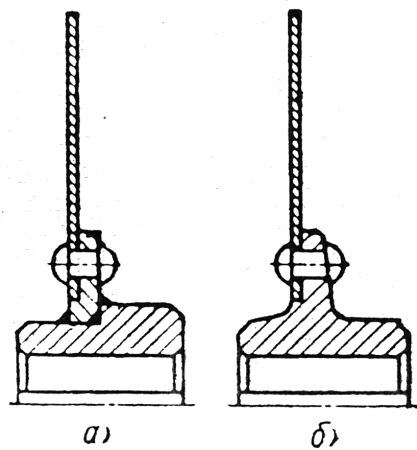 этого,
не на всяком машиностроительном
предприятии возможно получение стальных
отливок.
Поэтому для индивидуального и даже мелкосерийного производства можно рекомендовать изготовление ступицы с приваренным фланцем (рис. 11, а). В этом случае добавляется операция сварки, но зато резко уменьшается объем механической обработки. Часть наружной поверхности ступицы остается «черной». Фланец, в зависимости от вели Рис. 29 чины наружного диаметра, может быть выполнен из горячекатаного круглого металла либо из листовой стали.
Для крупносерийного и массового изготовления заготовка ступицы может быть получена отливкой из ковкого чугуна либо горячей штамповкой из стали (рис. 11, б).
Конструктивное устройство типовых деталей машин как общего назначения, так и специальных, описывается в технической литературе применительно к определенным методам получения заготовок этих деталей. Что же касается оригинальных деталей, то бывают случаи, когда комплекс конструктивных и эксплуатационных показателей (конфигурация, размеры, сложность, условия работы, требования к материалу и т, п.) определяет приемлемость для изготовления детали лишь единственного метода получения заготовок в заданных и даже в различных производственных условиях. Например, корпусная деталь, имеющая сложные очертания, значительное количество выступающих элементов, внутренние полости, разделенные перегородками, и криволинейные каналы, в любом случае может быть изготовлена только способом литья в одноразовую стержневую форму.
В подавляющем же большинстве случаев оригинальные детали машин могут быть выполнены из заготовок, получаемых несколькими методами. Тогда для правильного выбора наиболее подходящего из них следует пользоваться способом исключения. При этом оценку различных методов рекомендуется производить в следующем порядке, исходя из таких основных критериев: способности данного метода обеспечить необходимое конструктивное формообразование детали; соответствия материалов, из которых возможно изготовление заготовок при данном методе, требованиям, предъявляемым к материалу детали условиями ее работы и дальнейшей обработки; возможности применения рассматриваемого метода в конкретных производственных условиях данного предприятия.
Если в результате окажется, что для какой-либо детали будут приемлемы несколько методов, то в таком случае окончательный выбор наиболее оптимального варианта должен быть сделан исходя из технологической целесообразности, с учетом количества выпускаемых деталей.
4.2 Выбор материалов
В машиностроении наибольшее применение находят металлы, пластмассы, резина, дерево, кожа, стекло. В последнее время стали применять железобетон.
При выборе материалов необходимо учитывать их свойства, условия работы деталей, характер нагрузок, вид и характер напряжений, стоимость и доступность материалов.
Свойства материалов определяются их химическим составом (наличием входящих элементов и их количественным соотношением), способом изготовления (для металлов — их металлургия) и обработкой (для металлов — термическая и химико-термическая обработка). Перечисленные факторы определяют физико-химические, механические и технологические свойства материалов, представляющие непосредственный интерес для их выбора при конструировании.
Физико-химические свойства. Удельный вес материала представляет интерес при оценке общего веса конструкции и ее отдельных узлов, а также для составления сводных материальных спецификаций. Первостепенное значение имеет вес при конструировании деталей, в которых приходится считаться с инерцией движущихся масс, например маховики, детали механизмов возвратно-поступательного движения, детали центробежных муфт, регуляторов и т. д. Знание веса необходимо при конструировании различных контргрузов (противовесов) и в тех случаях, когда при определении нагрузок учитывается собственный вес. Важное значение имеет вес материалов в авиационных конструкциях.
Кроме указанного, удельный вес является показателем плотности материала, что весьма существенно для чугунных отливок, работающих под давлением: корпусы и крышки насосов и золотниковых коробок, цилиндры прессов и т. п.
Теплоемкость, теплопроводность, жаростойкость, линейное расширение — свойства, имеющие большое значение при конструировании деталей, работающих при высоких температурах.
Коррозийная стойкость материала очень важна для деталей, подверженных действию различных кислот, морской воды, газов, влажного воздуха, атмосферных осадков и т. д.
Электропроводимость, магнитная проницаемость и другие электрические и магнитные свойства материалов, как правило, для машиностроительного конструирования интереса не представляют.
Прозрачность — оптическое свойство, характеризующее стекло, целлулоид, слюду, бумагу и некоторые пластики.
Механические свойства. Предел прочности при растяжении σвр — условное напряжение в кГ/мм2, соответствующее максимальной нагрузке в момент разрыва образца из данного материала. Эта величина показывает значение разрывающего усилия, отнесенного к единице площади первоначального сечения образца.
Фактическое напряжение при разрыве образцов для пластичных материалов значительно выше предела прочности, поскольку разрыву предшествует поперечное сужение — образование шейки. Поэтому для пластичных материалов предел прочности сам по себе не представляет интереса как механическая характеристика материала, но служит показателем других величин, характеризующих его прочность. Поскольку 'предел прочности связан определенными зависимостями с этими величинами, например с пределом текучести и пределом выносливости, то он может быть базой при выборе допускаемых напряжений для пластичных металлов. Допускаемые напряжения для хрупких материалов назначаются исходя непосредственно из предела прочности.
Предел текучести σТ — наименьшее напряжение, при котором начинается деформация металла почти при постоянной нагрузке. Предел текучести характеризует степень пластичности и является основой при назначении допускаемых напряжений для пластичных металлов.
Относительное удлинение δ и относительное сужение ψ также служат мерами пластичности.
Предел выносливости — это максимальное значение переменного напряжения при симметричном цикле, при котором образец, изготовленный из данного материала, не претерпевает усталостных разрушений практически бесконечно долго. Предел выносливости является основной динамической характеристикой металла и служит критерием его прочности при переменных напряжениях.