Материал: 1531
6
Если верхнее отклонение вала и нижнее отклонение отверстия равны нулю, то вал и отверстие называют основными.
Допуск размера – разность между наибольшим и наименьшим предельными размерами или алгебраическая разность между верхним и нижним отклонениями. Обозначения: для отверстия – TD, для вала – Td.
TD=DMAX–DMIN=(D + ES) – (D + EI) = ES – EI; Td = dMAX – dMIN = (d + es) – (d + ei) = es – ei.
Допуск всегда положителен.
Поле допуска – поле, ограниченное наибольшим и наименьшим предельными размерами и определяемое величиной допуска и его положением относительно номинального размера. При графическом изображении поле допуска заключено между двумя линиями, соответствующими верхнему и нижнему отклонениям, отложенным относительно нулевой линии. Нулевая линия – горизонтальная линия, соответствующая номинальному размеру, от которой откладываются предельные отклонения размеров (вверх – со знаком плюс и вниз – со знаком минус).
Для наглядности поля допусков схематически показывают в виде прямоугольников в соответствующем масштабе без вычерчивания самих
деталей (рис. 1). |
|
|
|
|
И |
|
|
|
|
|
|
Зная величины отклонений, определяют предельные размеры отвер- |
|||||
стия и вала по формулам |
|
|
|
|
|
|
DMAX = D + ES; |
dMAX = d + es; |
|||
|
DMIN = D + EI; |
Д |
|||
|
dMIN = d + ei. |
||||
В зависимости от эксплуатационных требований соединения выпол- |
|||||
няют с различными посадками. |
А |
|
|||
|
|
|
|||
Посадка – характер соед нения деталей, определенный разностью их |
|||||
|
|
б |
|
|
|
|
и |
|
|
|
|
С |
|
|
|
|
|
размеров до сборки. Посадка характеризует свободу или степень сопротивления относительного перемещения соединяемых деталей.
Вид посадки определяется взаимным расположением полей допусков отверстия и вала. По характеру соединения посадки делятся на три группы: с зазором, с натягом, переходные.
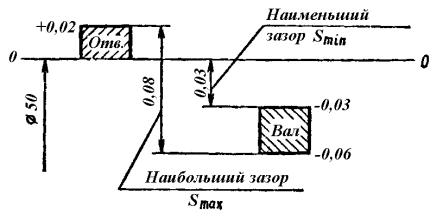
Рис. 2. Графическое изображение посадки с зазором
7
Посадки с зазором, или подвижные, имеют между сопрягаемыми поверхностями зазор, обеспечивающий возможность относительного перемещения собранных деталей (рис. 2). В посадках с зазором диаметр отверстия больше диаметра вала, т.е. поле допуска отверстия расположено выше поля допуска вала.
Величины наибольших и наименьших зазоров определяются по формулам
SMAX=DMAX–dMIN; SMIN=DMIN–dMAX,
или SMAX=ES – ei; SMIN=EI – es.
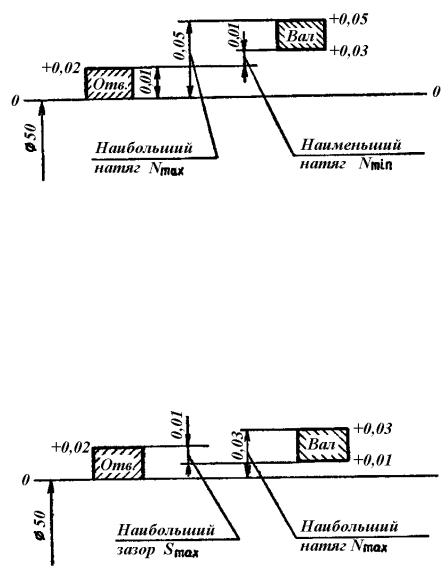
Посадки с натягом, или неподвижные, обеспечивают между сопрягаемыми поверхностями до сборки гарантированный натяг, т.е. взаимную неподвижность деталей после их сборки (рис. 3).
Рис. 3. Графическое изображениеДпосадкиИс натягом
Для посадок с натягом полеАдопуска вала расположено выше поля допуска отверстия. Вел ч ны наи ольшего и наименьшего натягов опре-
деляются по формулам |
|
|
|
С |
NMIN = dMIN –DMAX, |
или |
NMAX= dMAXб–DMIN; |
|
NMAX=es – EI; |
NMIN =ei – ES. |
|
Переходные посадкиихарактеризуются тем, что в собранной паре мо-
гут получаться как зазоры, так и натяги. Поля допусков отверстия и вала частично или полностью перекрываются (рис. 4).
Рис. 4. Графическое изображение переходной посадки
В переходных посадках наибольший натяг имеет место при наибольшем предельном размере вала и наименьшем предельном размере от-
8
верстия, а наибольший зазор – при наибольшем предельном размере отверстий и наименьшем предельном размере вала.
Допуск посадки (допуск натяга TN, или допуск зазора TS, или допуск переходной посадки TП) для любой посадки
TN=TS=TП=NMAX –NMIN= SMAX–SMIN= (ES – EI)+ (es – ei)=TD+Td.
Таким образом, для любой посадки, независимо от ее типа, допуск посадки есть сумма допусков отверстия и вала, составляющих соединение.
Обратите внимание, что при схематическом изображении полей допусков предельные отклонения размеров откладывают по вертикали в определенном масштабе от нулевой линии, условно соответствующей номинальному размеру. Положительные отклонения откладываются вверх от нулевой линии, а отрицательные – вниз.
Разные детали машин в зависимости от назначения и условий работы
требуют разной точности изготовления. В ЕСДП предусмотрено несколько |
|
рядов точности, названных квалитетами. |
И |
|
|
Квалитет – это совокупность допусков, соответствующих одинако- |
|
Д |
|
вой степени точности для всех номинальных размеров.
Для размеров от 1 до 500 мм установлено 20 квалитетов: 0,1; 0 и с 1-
го по 18-й. С возрастанием номера квалитета допуск увеличивается, т. е. |
||
|
|
А |
точность убывает. Для посадок предусмотрены квалитеты с 5-го по 12-й. |
||
Допуски в каждом квалитете ЕС П обозначаются двумя буквами ла- |
||
|
б |
|
тинского алфавита (IТ) с добавлением номера квалитета. Например, IТ5 |
||
означает допуск по 5-му квалитету, а IТ10 – допуск по 10-му квалитету. |
||
и |
|
|
В ГОСТ 25346–89 приведены числовые значения допусков для каж- |
||
дого квалитета с учетом ном нальных размеров. |
||
С |
|
|
Наиболее широко во всех отраслях машиностроения для ответственных сопряжений (посадок) пр меняются 6-й и 7-й квалитеты; в случае относительно больших зазоров и натягов – 8...10-й квалитеты; 11-й и 12-й квалитеты используются для грубых соединений.
Остальные квалитеты (чаще всего 12...14-й) используются для несопрягаемых элементов деталей. В таких случаях размеры называют свободными.
Для образования посадок в ЕСДП стандартизированы (независимо друг от друга) два параметра, из которых образуются поля допусков: ряды и значения допусков в разных квалитетах и так называемые основные отклонения валов и отверстий для определения положения поля допуска относительно номинального размера (нулевой линии). В качестве основного отклонения принято ближайшее к нулевой линии, характеризующее возможное минимальное отклонение размера при обработке от номинального. Числовые значения основных отклонений стандартизированы применительно к интервалам номинальных размеров.
Таким образом, поле допуска в ЕСДП образуется сочетанием основного отклонения и квалитета. В этом сочетании основное отклонение ха-
9
рактеризует положение поля допусков относительно нулевой линии, а квалитет – величину допуска.
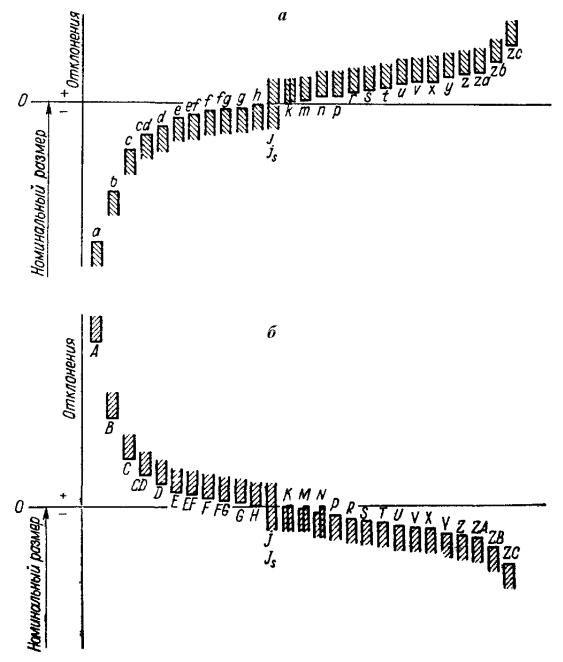
Для образования полей допусков в ЕСДП в каждом интервале номинальных размеров установлен ряд допусков из 20 квалитетов по 28 основных отклонений полей допусков валов и отверстий. Основные отклонения обозначают одной, а в отдельных случаях двумя (для сопряжения точного машиностроения) буквами латинского алфавита: прописными (А, В, С, СD, D и т. д.) – для отверстий и строчными (а, b, с, cd, d и т. д.) – для валов [4].
|
|
|
|
И |
|
|
|
Д |
|
|
|
А |
|
|
|
б |
|
|
|
и |
|
|
|
|
С |
|
|
|
|
Рис. 5. Схема основных отклонений в ЕСДП:
а – положения полей допусков валов; б – положения полей допусков отверстий
10
На рис. 5 показана схема основных отклонений в разных квалитетах при одинаковом номинальном размере.
Характер написания буквы (прописная или строчная) в конструкторской и технологической документации дает полное представление об элементе детали (вал или отверстие), к которому относится поле допуска. Это исключает возможность ошибок при последующем определении числовых значений предельных отклонений по табл. П.4, П.5, П.6, П.8, П.9, П. 10.
Различают 2 системы допусков и посадок: посадки в системе основного отверстия; посадки в системе основного вала.
Система отверстия – совокупность посадок, в которых различные зазоры и натяги получаются соединением различных валов с основным отверстием (отверстие, нижнее отклонение которого равно нулю).
Для основного отверстия |
|
EI = 0, ES > 0. |
И |
|
|
То есть наименьший предельный размер отверстия в системе основ- |
|
ного отверстия равен номинальному размеру. |
|
Д |
|
Система вала – совокупность посадок, в которых различные зазоры |
|
и натяги получаются соединением различных отверстий с основным валом
(вал, верхнее отклонение которого равно нулю). |
|
||
Для основного вала |
|
А |
|
|
es = 0, ei < 0. |
|
|
|
б |
|
|
То есть наибольший предельный размер вала в системе основного |
|||
вала равен номинальному размеру. |
|
||
и |
|
Н, а ос- |
|
Поля допусков основных отверстий обозначаются буквой |
|||
новных валов – h с добавлен ем номера квалитета, например Н7, Н8, Н9 и т. д. (в этом случае н жн е отклонения всегда равны нулю) и h7, h8, h9 и т. д. (в этом случае верхн е отклонения всегда равны нулю).
Посадка образуется сочетанием полей допусков отверстия и вала. Она обозначается дробью, причем в числителе указывается обозначение
поля допуска отверстия, а в знаменателе – вала. Например: |
|||
С |
75 |
H7 |
. |
|
|||
|
|
f 7 |
|
Это посадка в системе отверстия. ЕСДП рекомендует применять преимущественно посадки в системе отверстия (основное отверстие обозначается буквой Н) либо, во вторую очередь, в системе вала (основной вал обозначается буквой h) – табл. П.3, П.7.
Система отверстия – это совокупность посадок, в которых предельные отклонения отверстия одинаковы, а различные посадки образуются путем изменения предельных отклонений валов.
Система вала – это совокупность посадок, в которых предельные отклонения вала одинаковы, а различные посадки образуются путем изменения предельных отклонений отверстий.