Материал: 1531
16
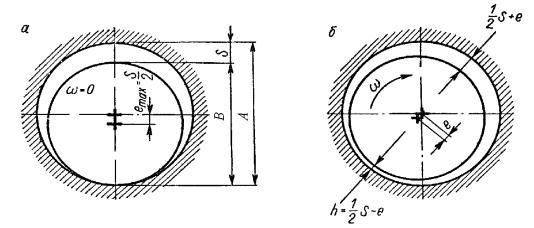
ность между диаметром цапфы и диаметром отверстия вкладыша). Допустим, что зазор S будет очень малым. В этом случае величина h также будет маленькой. По ряду причин работа подшипника в таких условиях будет неустойчивой. Если зазор S сделать достаточно большим, то и в этом случае значение h будет недостаточным из-за малой подъемной силы гидродинамического клина. Отсюда можно сделать вывод, что для определенных условий работы существует некоторый интервал значений зазора посадки, внутри которого обеспечивается надежное всплытие.
Сущность расчета посадки заключается в том, чтобы определить интервал зазоров, при котором величина всплытия будет не меньше предварительно выбранной допустимой минимальной толщины масляного слоя.
Расчет выполняется для изделия с рабочей температурой t=50…75 0С, подшипник должен обеспечивать жидкостный режим трения.
|
|
И |
|
|
б |
Д |
|
|
|
|
|
и |
|
б – вал вращается; |
|
Рис. 8. Схема сопряжен я: аА– вал неподвижен; |
|||
А – размер отверст я; В – размер вала; S – зазор; h – масляный слой |
|||
С |
|
|
|
Методику выполнен я данной задачи рассмотрим на примере следующих значений исходных данных: n=400 об/мин, R=10000 Н, l=140 мм = =0,14 м, d=90 мм = 0,09 м, масло марки «Индустриальное 30».
Порядок выполнения:
1. Определим угловую скорость вала
=( n)/30=3,14 400 / 30=41,8 рад/с.
2.Вычислим среднее удельное давление на опору сопряжения g=R/(dН l)=10 000/(0,09 0,14)=793 650 Н м2.
3.По табл. П.13 выберем значение коэффициента динамической вяз-
кости масла (Н с/м2) при рабочей температуре 50 0C. В нашем примере
используется масло марки «Индустриальное 30», для которого
=0,0252–0,0297 Н с/м2.
Из данного диапазона допустимо взять любое значение. Для даль-
нейших расчетов возьмем среднее арифметическое табличного диапазона:
= 0,027 Н с/м2.
17
4. Определим величину h s площади масляного зазора (масляного клина между валом и отверстием), которая находится в следующей взаимосвязи с исходными данными для расчета посадок подшипников скольжения:
h S 0,52 d2 l , g (d l )
где h – толщина масляного слоя в месте наибольшего сближения сопряженных поверхностей в рабочем состоянии, м (см. рис. 8, б); S – зазор между валом и сопрягаемой поверхностью отверстия в состоянии покоя, м (см. рис. 8, а).
Таким образом, в первом приближении мы рассматриваем идеально гладкие поверхности без учета шероховатостей.
Для рассматриваемого примера
|
0,52 d2 l |
|
0,52 0,092 |
И |
|
|
|
h S |
|
|
|
|
4,06 10 |
9 |
м2= |
|
g d l |
|
793650 0,09 0,14 |
|
|
|
|
=4060 мкм2.
5. Найдем величину наивыгоднейшего (оптимального) зазора, обес-
печивающего максимальную надежность жидкостного трения без учета |
|||||||
|
|
|
|
А |
|||
шероховатости поверхностей вала и вкладыша подшипника (мкм) |
|||||||
SНАИВЫГ 2 |
h S |
2 |
4060 |
= 127,5 мкм. |
|||
|
|
б |
|||||
6. Определим шероховатости поверхностейДотверстия и вала. |
|||||||
а) Используя табл. П.14, в первом приближении выберем значение |
|||||||
единицы допуска i |
и |
|
|
|
|
||
по номинальному размеру сопряжения в стандарте |
|||||||
СЭВ. |
|
|
|
|
|
|
|
С |
|
|
|
|
|
|
|
Единица допуска позволяет выразить зависимость точности от номинального размера, так как с увеличением размера обрабатываемой поверхности один и тот же допуск или шероховатость выдерживать становится все труднее, т. е. чем больше размер, тем больше становятся допуски при одинаковой степени точности.
В нашем примере при d=90 мм i=2,32.
б) Определим количество единиц допуска (сравнительный коэффициент точности):
aК= SНАИВЫГ/(4 i)= 127,5/(4 2,32)=13,74.
в) Определим квалитет для изготовления сопряжения вкладыша и вала по табл. П.15. Из таблицы берется ближайшее значение aК, по которому в шапке определяется квалитет. Данная группа посадок должна располагаться в квалитетах YT6 ... YT9, поэтому при выходе из данного диапазона квалитетов (допустим, если по табл. П.15 квалитет получается YT10 или YT5) необходимо взять ближайший граничный квалитет из диапазона
(YT6 либо YT9).
В нашем примере по табл. П.15 квалитет YT 8.
18
г) Из табл. П.16 определим классы шероховатости и значения шероховатости поверхностей вала и вкладыша по номинальному диаметру и квалитету сопряжения.
Втабл. П.16 для каждого квалитета предусматриваются три степени относительной геометрической точности обработки: грубая (Гр), нормальная (Н) и повышенная (П). Для подшипника скольжения необходимо принять: для отверстия нормальную точность, а для вала – повышенную, так как гладкую чистую поверхность на валу получить легче и дешевле, чем в отверстии.
Врассматриваемом примере при YT8 и d=90 мм для вкладыша (отверстия) по табл. П.16 принимаем 6 класс шероховатости и RzА=6,3 мкм, для вала – 7 класс шероховатости и RzВ=4,0 мкм.
|
|
|
|
И |
|
|
|
Д |
|
|
|
А |
|
|
|
б |
|
|
|
и |
|
|
|
|
С |
|
|
|
|
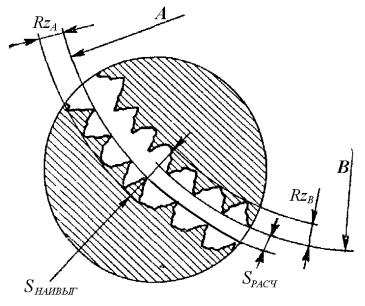
Рис. 9. Зазор с учетом шероховатости поверхностей
Полученные значения шероховатости необходимо сравнить с предельными значениями для подшипников скольжения с жидкостным режимом трения [4]. Предельные условия выглядят так:
RaВ 0,1...0,4 мкм – для вала;
RaA 0,2...0,8 мкм – для отверстия.
Учитывая, что Rz=4 Ra, необходимо в данном случае подкорректировать значения шероховатости для обеих поверхностей. Окончательно принимаем: RzА=0,8 4=3,2 мкм, RzВ=0,4 4=1,6 мкм.
7. Определим величину среднего расчетного зазора (мкм) с учетом шероховатости поверхностей (рис. 9):
SРАСЧ=SНАИВЫГ – 2 (RzА+ RzВ),
где =0,6...0,7 – коэффициент истирания (учитывает интенсивный износ в периоды пусков и остановок).
Для нашего примера

19
SРАСЧ=SНАИВЫГ – 2 (RzА+ RzВ)=
=127,5 – 2 0,7 (3,2 + 1,6) = 120,78 мкм.
8. Уточним количество единиц допуска и квалитет для вкладыша и вала (второе приближение, с учетом шероховатости). Возвращаемся к пп. 6б – 6в:
aК=SРАСЧ/(4 i)= 120,78/(4 2,32)=13,02.
Квалитет уточняем по табл. П.15, в рассматриваемом случае YT8.
9. Выбор посадки подшипника из рекомендованных посадок ЕСДП
(СЭВ).
По значению SРАСЧ, исходя из условия SСР.ЕСДП SРАСЧ, выбираем стандартную посадку ЕСДП.
При выборе стандартной посадки в системе отверстия необходимо учесть, что поля допусков вала a, b, c, d применяются при рабочей темпера-
|
|
|
|
|
|
|
|
|
|
|
|
|
И |
|||
туре выше 75 0С. Поле допуска h используется тогда, когда допустимо сухое |
||||||||||||||||
или полусухое трение. То есть в нашем случае эти поля неприменимы. |
||||||||||||||||
|
Выпишем из табл. П.3 в этом квалитете все оставшиеся посадки в |
|||||||||||||||
системе отверстия с зазором: H8/e8, H8/e9, H8/f7, H8/f8, H8/f9. |
||||||||||||||||
|
Затем из табл. П.11 для указанных посадок выписываем предельные |
|||||||||||||||
|
|
|
|
|
|
|
|
|
А |
|
|
|
|
|||
зазоры и подсчитываем для каждой посадки средний зазор СЭВ: |
||||||||||||||||
для |
H8/e8 |
SMAX.ЕСДП = 180 мкм; SMIN.ЕС П = 72 мкм; |
SСР.ЕСДП = 126 мкм; |
|||||||||||||
для |
H8/e9 |
SMAX.ЕСДП = 213 мкм; SMIN.ЕСДП = 72 мкм; |
SСР.ЕСДП = 142,5 мкм; |
|||||||||||||
для |
H8/f7 |
|
|
|
|
б |
|
|
|
SСР.ЕСДП = 80,5 мкм; |
||||||
SMAX.ЕСДП = 125 мкм; |
SMIN.ЕСДПД= 36 мкм; |
|||||||||||||||
для |
H8/f8 |
SMAX.ЕСДП = 144 мкм; SMIN.ЕСДП = 36 мкм; |
SСР.ЕСДП = 90 мкм; |
|||||||||||||
для |
H8/f9 |
|
|
|
и |
SMIN.ЕСДП = 36 мкм; |
SСР.ЕСДП = 106,5 мкм. |
|||||||||
SMAX.ЕСДП = 177 мкм; |
||||||||||||||||
|
Из всех посадок услов ю вы ора SСР.ЕСДП SРАСЧ наиболее удовле- |
|||||||||||||||
|
|
|
|
|
С |
|
|
|
|
|
|
|
|
|
|
|
творяет посадка H8/e8. |
|
|
|
|
|
|
|
|
|
|
|
|||||
|
10. Проверка выбранной посадки по точности выбора. Определим |
|||||||||||||||
относительную погрешность по зазору: |
|
|
|
|
||||||||||||
|
|
|
S |
Р.Е ДП SРА Ч |
|
100 % |
|
126 120,78 |
|
100 % 4 %. |
||||||
|
|
|
|
|
||||||||||||
|
|
|
SРАСЧ |
|
|
|
|
120,78 |
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|||||
Допустимой является погрешность не более 10 %. Если это значение превышено, нужно попытаться подобрать посадку в более точном квалитете (повторить п.9).
Определим также коэффициент точности посадки . Выбирать следует такую посадку, у которой коэффициент точности максимален:
SСР.ЕСДП 1,
TS
где TS – допуск посадки (формулы приведены в подразд. 2 настоящего пособия).
20
Не следует выбирать посадку с <1, так как это приводит к значительному уменьшению толщины масляного слоя и потере устойчивости в работе соединения, т. е. к появлению сухого трения.
|
|
|
|
И |
|
|
|
Д |
|
|
|
А |
|
|
|
б |
|
|
|
и |
|
|
|
|
С |
|
|
|
|
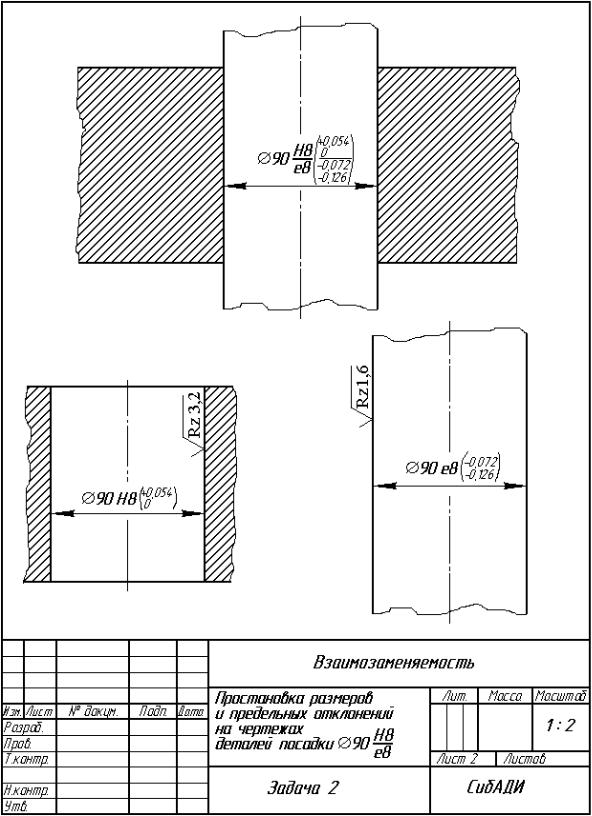
Рис. 10. Простановка размеров и отклонений деталей подшипника скольжения