Материал: 1695
45
Зона основного металла, прилегающего ко шву, в котором под воздействием термического цикла сварки произошли фазовые и структурные изменения, называется зоной термического влияния.
Рассмотрим основные ее участки (рис. 23).
Участок неполного расплавления (температурный интервал «солидус
– ликвидус») характеризуется частичным оплавлением зерен основного металла. В зависимости от режима сварки его ширина находится в пределах 0,1…0,5 мм и характеризуется крупным зерном после охлаждения.
Участок перегрева имеет температурный интервал ТС – 1100 °С. Сталь при этой температуре находится в состоянии аустенита, имеющего крупное зерно. Ширина участка составляет 3…4 мм. Указанные участки, имеющие крупнозернистую структуру, характеризуются пониженной ударной вязкостью металла.
Участок нормализации (1100 °С – A3) после охлаждения имеет мелкозернистую структуру с высокими механическими свойствами. Ширина его находится в пределах 0,2…5 мм.
Участок неполной перекристаллизации (А3 – А1) при нагревании состоит из феррита и аустенита. Поэтому если до нагрева мостовая сталь имела крупнозернистую структуру феррита и перлита, то после охлаждения наряду с мелкими зернами перлита будут наблюдаться крупные зерна феррита. Ширина этого участка колеблется от 0,1 до 5 мм.
Участок рекристаллизации (А1 – 550 °С) по структуре незначительно отличается от основного металла. Если до сварки сталь подвергалась пластической деформации (сортовой и листовой прокат), то при нагревании в нем происходит процесс рекристаллизации. При этом прочностные свойства данного участка снижаются вследствие снятия наклепа. Ширина участка составляет 0,1…1,5 мм.
Участок старения (500…100 °С) в процессе сварки не претерпевает видимых структурных изменений. Однако вследствие ускоренного охлаждения стали в этом интервале образующийся феррит при комнатной температуре содержит повышенное содержание азота, углерода, кислорода, что с течением времени приводит к выделению по границам зерен феррита дисперсных оксидов, нитридов, карбидов, снижающих ударную вязкость стали. Это может быть одной из причин разрушения мостовых конструкций.
Наличие легирующих элементов в мостовых сталях тормозит распад аустенита и снижает критическую скорость закалки стали. Поэтому на участках зоны термического влияния, где металл нагревается выше А1, при повышенных скоростях охлаждения возможно образование закалочных структур. Необходимо также учитывать при оценке работоспособности мостовых конструкций, что при сварке термически упрочненных сталей на участках рекристаллизации и старения может произойти отпуск стали с образованием структуры сорбита отпуска и вследствие этого снижение ее прочностных свойств.
46
Рассмотренные особенности строения сварного шва и его зоны термического влияния необходимо учитывать при разработке технологического процесса сварки мостовых конструкций и их работоспособности.
8. РАБОТА СВАРНЫХ СОЕДИНЕНИЙ НА УСТАЛОСТЬ
Разрушение сварных конструкций под действием переменных нагрузок называется усталостью. Усталостные разрушения чаще всего наблюдаются по линии сплавления шва с основным металлом и берут начало в местах повышенных концентраций напряжений, на участках с высокими остаточными напряжениями. При усталостном разрушении излом детали состоит из двух зон. Первая зона имеет гладкую, притертую поверхность и называется зоной усталости. Образование ее происходит постепенно и начинается с появления микротрещины, развивающейся в макротрещину. Образовавшиеся новые поверхности металла при возникновении трещины в процессе действия повторных нагрузок трутся друг об друга. Этим и вызвано наличие гладкой поверхности в первой зоне. После того, как трещина усталости займет значительную часть сечения наблюдается разрушение и образование второй зоны, называемой зоной долома. У хрупких металлов она имеет грубокристаллическое, а у вязких
– волокнистое строение. Критерием сопротивляемости стали знакопеременным нагрузкам является предел усталости, зависящий в основном от характе-
ристики цикла r = |
σmin |
, от частоты нагружения и амплитуды колебаний. |
|
||
|
σmax |
|
Наиболее опасны для конструкций низкие частоты нагружения и симметричный цикл нагружения. Поры и шлаковые включения резко понижают предел выносливости стали при их расположении цепочкой, скоплениями. В табл. 19 приведено влияние вида нагружения на прочность мостовых сталей.
|
Прочность мостовых сталей |
Таблица 19 |
|
|
|
||
|
|
|
|
Сталь |
Статическая проч- |
Усталостная прочность |
|
ность на растяже- |
σ0 , МПа |
σ−1 , МПа |
|
|
ние, МПа |
||
14Г2 |
470 |
– |
97 |
09Г2С |
510 |
– |
78 |
10ХСНД |
525 |
160 |
80 |
15ХСНД |
490 |
98 |
70 |
М16С |
380 |
128 |
70 |
Наибольшей усталостной прочностью обладают сварные стыковые соединения, не имеющие усиления шва. С повышением резкого перехода от основного металла к металлу шва усталостная прочность сварного соединения

47
падает. Для оценки работоспособности сварных соединений при знакопеременных нагрузках вводится понятие коэффициента концентрации напряжений КЭФ, представляющего собой отношение предела усталости гладкого образца σ–1 к пределу усталости образца сварного соединения σ–1К:
σ
КЭФ = σ −1 .
−1К
Концентрации сварных соединений представлены в табл. 20.
Таблица 20
Зависимость коэффициента концентрации напряжений от типа сварного соединения из стали Ст3
Тип сварного соединения |
Способ сварки |
КЭФ |
|
Стыковое |
Ручная электродуговая |
1,2…1,5 |
|
Механизированная под |
1,4…1,75 |
||
|
слоем флюса |
||
|
|
||
Стыковое на остающейся |
Ручная электродуговая |
1,4…1,6 |
|
|
|
||
подкладке |
Механизированная под |
1,3…1,4 |
|
|
слоем флюса |
||
|
|
||
Тавровое |
Ручная электродуговая |
1,2…1,6 |
|
|
Ручная с неполным |
1,8…2 |
|
Крестовое |
проваром |
||
|
|||
Механизированная под |
2,2…2,8 (неполный провар) |
||
|
|||
|
слоем флюса |
1,6 (полный провар) |
|
Прикрепление фасонок |
Ручная электродуговая |
1,4 |
|
в стык |
|||
|
|
||
Прикрепление ребер |
То же |
1,55 |
|
жесткости |
|||
|
|
||
Нахлесточное с обваркой |
То же |
1,69 |
|
по контуру |
|||
|
|
||
Нахлесточное с фланго- |
То же |
2,33 |
|
выми швами |
|||
|
|
Концентрация напряжений в реальных стыковых соединениях, выполненных ручной и автоматической сваркой, не отличается между собой. Наименьшую концентрацию напряжений создают стыковые сварные соединения. Наибольшей концентрацией напряжений обладают сварные нахлесточные соединения с фланговыми швами, крестовые соединения. Наиболее благоприятное очертание имеет пологий шов, создающий низкую концентрацию напряжений в месте перехода на основной металл.
В табл. 21 приведено сопротивление усталости стыковых соединений из стали 09Г2С при различных способах сварки.
48
Усталостная прочность стыковых соединений |
Таблица 21 |
||||
|
|
||||
|
|
|
|
|
|
Способ сварки |
Состояние |
Обработка |
|
Предел выносли- |
|
поверхности |
поверхности швов |
|
вости, МПа |
|
|
|
|
|
|||
Основной металл |
С окалиной |
С усилением |
|
335 |
|
Ручная сварка качест- |
Без окалины |
Усиление снято |
|
170 |
|
венными электродами |
С окалиной |
Усиление снято |
|
255 |
|
УОНИ 13/45 |
|
|
|||
|
|
|
|
|
|
Автоматическая сварка |
Без окалины |
С усилением |
|
205 |
|
под слоем флюса |
|
|
|||
|
|
|
|
|
|
Полуавтоматическая |
Без окалины |
С усилением |
|
190 |
|
сварка в СО2 |
С окалиной |
Усиление снято |
|
245 |
|
Способы повышения усталостной прочности сварных соединений
Для повышения усталостной прочности сварных соединений используют следующие технологические приемы:
а) механически обрабатывать швы фрезой, резцом, абразивным кругом для обеспечения плавного перехода от металла шва к основному металлу. Предел выносливости при этом возрастает на 40…60 %;
б) использовать соотношения катетов 1:3,8 в нахлесточных соединениях для создания пологих швов, а также для придания шву вогнутого профиля. Предел выносливости соединения повышается на 11…20 %;
в) целесообразнее стремиться шире применять стыковые соединения. Необходимо помнить, что прочность соединения падаетпри наличии пересечений швов и накладок, используемых для усиления стыкового шва;
г) избегать применения прерывистых швов, приварки вспомогательных элементов, так как в местах окончания сварки концентрируются повышенные остаточные растягивающие напряжения;
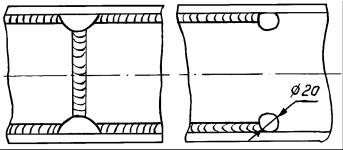
Рис. 24. Деконцентраторы в сварных соединениях
д) создавать искусственные деконцентраторы в виде выкружек и отверстий в местах образования высоких концентраций напряжений (рис. 24);
е) электродуговой обработкой стыковых соединений повышать усталостную прочность на 70…150 % за счет заглаживания швов путем оплавления их границ вольфрамовым электродом в среде инертных газов;
49
ж) искусственно наводить сжимающие остаточные напряжения за счет статической перегрузки конструкций, точечного и местного нагрева в местах повышенных концентраций напряжений, точечного и линейного обжатия элементов конструкций, поверхностного наклепа (дробеструйный наклеп, обкатка роликами, чеканка, импульсивная обработка), ультразвуковой обработки;
з) применять высокий отпуск для снятия внутренних напряжений; и) совершенствовать конструктивные формы сварных соединений.
9. НАПРЯЖЕНИЯ В СТАЛЬНЫХ КОНСТРУКЦИЯХ
Напряжения и деформации, возникающие в стальных конструкциях в процессе изготовления их сваркой, относятся к категории собственных. Они существуют в сварных конструкциях и при отсутствии действия на них внешних сил. Сварочные напряжения вызывают:
а) искажение точности детали после механической обработки; б) потерю устойчивости конструкции;
в) понижение сопротивляемости конструкции хрупким разрушениям, усталостной прочности и хладостойкости;
г) интенсификацию процессов коррозии; д) холодные и горячие трещины в сварных соединениях;
е) затруднение сборки стальной конструкции.
Знание причин возникновения сварочных напряжений позволяет разработать технологические приемы по их снижению или полностью устранению. К основным факторам, вызывающим сварочные напряжения, относятся: литейная усадка расплавленного металла шва, неравномерность нагрева основного металла и структурные превращения, вызывающие изменения объема металла.
Возникновение сварочных напряжений при кристаллизации металла шва (литейная усадка) связано с различной плотностью стали в жидком и твердом состояниях (для стали γЖ =7,0г/см3, γТВ = 7,8 г/см3). Исходя из равенства веса металла в жидком и твердом состояниях, после кристаллизации объем металла уменьшается (VТВ=VЖ· γЖ/γТВ). Но ввиду того, что кристаллизующийся металл жестко связан с основным металлом, его усадка вызывает появление внутренних напряжений в металле. Величина объемной усадки пропорциональна объему расплавленного металла и составляет для низкоуглеродистой стали 2 %, серого чугуна 0,65…1,2 %, меди – 2 %, алюминия – 1,8 %.
Рассмотрим, как возникают внутренние напряжения от неравномерного нагрева на примере сварки стыкового соединения (рис. 25).