Материал: 1695
50
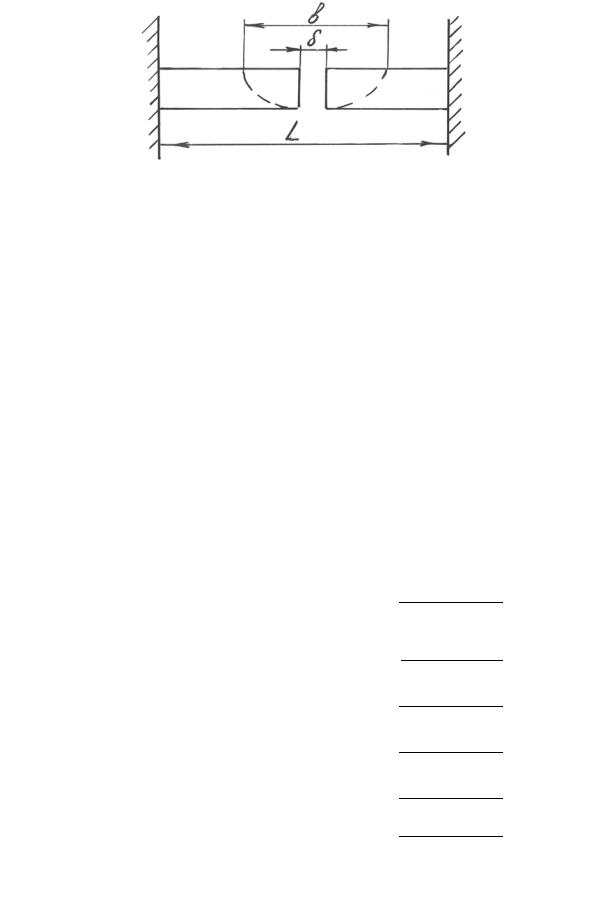
Рис. 25. Нагрев стыкового соединения
При наложении шва область металла, прилегающего к стыку, нагревается на ширину в, что вызывает тепловое расширение свариваемых пластин и соответственно уменьшение зазора δ. При охлаждении закристаллизовавшегося шва и зоны нагрева металл стремится сократиться, но этому препятствуют холодные слои металла и жесткая заделка пластин в узлах. Это приводит к возникновению растягивающих напряжений в сварном соединении. Величина упругих напряжений по закону Гука будет
σ = ∆Lв Е.
Таким образом, величину напряжений, возникающих от неравномерного нагрева, можно уменьшить за счет уменьшения зоны разогрева (сварка концентрированными источниками нагрева на повышенных скоростях, минимальных зазорах в стыке, рациональной разделке кромок и т. д.) и увеличении размера L.
Продольная и поперечная усадка сварных соединений |
Таблица 22 |
|||||
|
|
|||||
|
|
|
|
|
|
|
Тип |
Толщина сва- |
Способ сварки |
|
Продольная |
Поперечная |
|
соединения |
риваемых |
|
усадка, мм/м |
усадка, |
|
|
листов, мм |
|
|
мм/м |
|
||
|
|
|
|
|
||
Стыковое, без |
1…4 |
Ручная |
0,35 |
0,7 |
|
|
разделки кромок |
автоматическая |
0,20 |
0,7 |
|
||
|
|
|||||
|
|
|
|
|
|
|
Стыковое, с раз- |
5…8 |
Ручная |
0,35 |
1,20 |
|
|
делкой кромок |
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Тавровое, с одно- |
3…5 |
Ручная |
0,20 |
0,50 |
|
|
сторонним швом |
автоматическая |
0,10 |
0,25 |
|
||
|
|
|||||
|
|
|
0,35 |
|
|
|
Нахлесточное |
3…5 |
Ручная |
1,50 |
|
||
автоматическая |
0,20 |
0,70 |
|
|||
|
|
|
||||
Возникающие внутренние напряжения от литейной усадки и неравномерного нагрева вызывают продольное и поперечное укорочение свар-
51
ного соединения, величина которых зависит от толщины свариваемых листов, вида подготовки кромок, типа соединения, способа сварки (табл. 22).
Дополнительные внутренние напряжения могут появляться в сварном соединении, если структурные превращения в стали при охлаждении будут связаны с изменением объема образующихся новых фаз. Это чаще всего наблюдается при сварке мостовых высокопрочных низколегированных сталей (при нарушении технологии сварки в околошовной зоне и в металле шва образуется мартенсит закалки, имеющий больший удельный объем, чем аустенит).
10. ДЕФОРМАЦИИ ПРИ СВАРКЕ МОСТОВЫХ КОНСТРУКЦИЙ
Источником сварочных напряжений являются неравномерный нагрев металла, литейная усадка, структурные изменения.
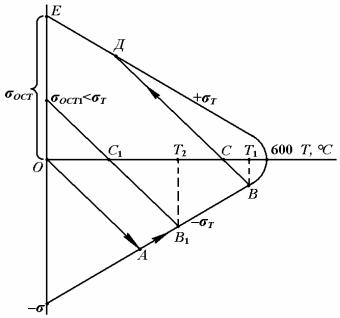
Механизм образования сварочных деформаций можно представить в следующем виде. В зонах сварочного нагрева, где температура стали свыше 600 °С, предел текучести стали стремится к нулю. Именно в этих зонах сварочные напряжения будут превышать предел текучести стали и, как результат, образовывать остаточные деформации.
При нагреве стали сварочной дугой температурному удлинению препятствует жесткая заделка свариваемых элементов. Возникают напряжения сжатия, пропорциональные нагреву (ОА) (рис. 26).
Рис. 26. Зависимость остаточных напряжений от температуры нагрева стали
52
Увеличение напряжения прекращается при достижении предела текучести (точка А).
Дальнейший нагрев приводит к образованию пластических деформаций укорочения, так как σСЖ>σТ, а напряжения изменяются по кривой изменения предела текучести (участок АВ).
При охлаждении с Т1 сжимающие напряжения уменьшаются (ВС) до 0 (точка С). При дальнейшем остывании свариваемый элемент укорачивается, но этому препятствует заделка; возникают растягивающие напряжения (СД), которые достигают σТ в точке Д. В этом случае остывание протекает с образованием пластических деформаций удлинения (ДЕ).
Если освободить сварной элемент от заделки, он укоротится. Значит пластические деформации укорочения на этапе нагрева превышают пластическую деформацию удлинения на этапе остывания. Это связано с тем, что при нагреве σТ снижается и для образования пластических деформаций укорочения требуются меньшие напряжения, чем при остывании, где σТ возрастает.
Напряжения после остывания либо достигают σТ (точки Е), либо не превышают σТ, если охлаждение началось при меньшей температуре (Т2). Мероприятия, снижающие сварочные напряжения и деформации:
а) при проектировании сварной конструкции необходимо стремиться к использованию обоснованных сечений швов и наименьшей их протяженности и предусматривать припуски на усадку отдельных элементов конструкций;
б) расположение сварных швов должно быть симметричным относительно главных осей как отдельных элементов, так и всей конструкции в целом;
в) не следует допускать пересечения в одной точке более трех швов; г) собранная конструкция перед сваркой должна быть проверена в
отношении правильности ее размеров и величины зазоров в стыке; д) для уменьшения остаточной деформации перед сваркой конструк-
ции или элемента в сварном соединении создавать искусственную деформацию, обратную по знаку ожидаемой от сварки;
е) по возможности сварку узлов осуществлять в приспособлениях; ж) применять местный или общий подогрев конструкции для прида-
ния сварному соединению деформации обратного знака по отношению к усадке;
з) уменьшить зону разогрева путем применения теплоотводящих подкладок, либо повышения скорости сварки, либо использования охлаждающих смесей;
и) порядок наложения швов в конструкции должен быть таков, чтобы последующий шов мог вызывать обратные деформации по отношению
53
к деформациям предыдущего сварного шва (применять обратноступенчатый способ наложения шва, сварку от середины шва в оба конца);
к) для создания в сварном соединении напряжений сжатия применять проковку, чеканку, обкатку роликами шва и околошовной зоны;
л) использовать отпуск для снятия внутренних напряжений
(650…680 °С).
11. ПРАВКА ДЕФОРМИРОВАННЫХ ЭЛЕМЕНТОВ МОСТОВЫХ КОНСТРУКЦИЙ
Виды остаточных деформаций: а) волнистость листов; б) саблевидность листов; в) коробоватость листов;
г) хлопуны или выпучивание листов и стенок балок; д) перелом в стыке; е) грибовидность полок;
ж) ромбовидность коробчатого элемента; з) винтообразность коробчатого элемента;
и) продольный и поперечный выгибы оси элемента и ортотропной пли-
ты.
Правку осуществляют термическим или термомеханическим спосо-
бом.
Термомеханическую правку выполняют местным нагревом деформированного участка с одновременным механическим воздействием.
Запрещается правка элементов путем наплавки дуговой сваркой, графитовыми электродами, плазменными горелками. Правка осуществляется ацетилено-кислородным пламенем.
Температура местного нагрева металла ≈ 700 °С. Допускается температура нагрева до 900 °С. Термически упрочненные стали во избежание разупрочнения нагревают до t ≤ 700 °С.
При термической и термомеханической правке допускается применять проколачивание нагретого металла кувалдой через гладилку, при этом температура нагретого металла должна быть свыше 700 °С.
Температуру нагреваемой поверхности контролировать по цвету ее нагрева.
Не допускается правка углеродистых и низколегированных сталей
при tВОЗД ≤ –15 °С, а термически упрочненных сталей – ниже 0 °С. Запрещается охлаждать нагретый металл водой. Допускается по-
вторный нагрев одних и тех же участков после полного остывания металла не более 3 раз.
54
Правка волнистости осуществляется путем нагрева полосами по гребню волны. Минимальный нагрев полосы равен трем толщинам листа (рис. 27).
Правка саблевидности выполняется за счет нагрева клиньев со стороны выпуклой кромки. Высота клина равна 2/3 ширины листа h (рис. 28).
Правка может осуществляться и нагревом полосы шириной h1. При этом (h1/h)≤0,2.
Рис. 27. Правка волнистости путем нагрева полосами по гребню волны: 1 – полосы, нагреваемые на верхней поверхности листа; 2 – полосы, нагреваемые на нижней поверхности листа
Рис. 28. Правка саблевидности нагревом клиньев
Рис. 29. Ступенчатый нагрев клина
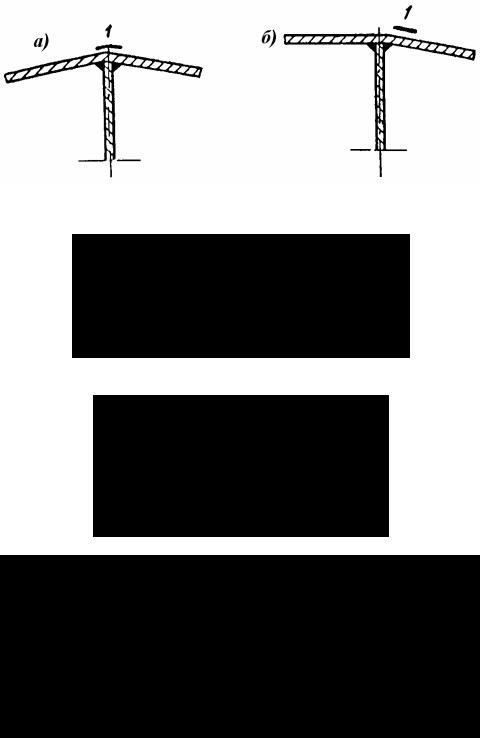
Рис. 30. Правка грибовидности нагревом полосы