Материал: 1695
40
Вкачестве горючих газов используют ацетилен, природный газ, про- пан-бутан, керосин и бензин. Температура их пламени при горении в кислороде дана в табл. 17.
Вбаллонах ацетилен растворен в ацетоне и распределен в пористом наполнителе под давлением 19 кг/см2 (40 л). 1 л ацетона растворяет 23 л С2Н2. Кислород в баллоне находится под давлением 150 кг/см2 (6 м3).
Глубина зоны термического влияния при резке зависит от содержания углерода и толщины металла. При резке низкоуглеродистой стали толщиной 5 мм ЗТВ составляет 0,1…0,3 мм, а толщиной 100 мм – от 1,5 до
2 мм.
Приближенная оценка пригодности стали для кислородной резки определяется по величине углеродного эквивалента СЭКВ:
СЭКВ=% С+0,155(% Cr+% Мо)+0,14(% Мn+% V)+0,11 % Si+ +0,045 (% Ni+% Си)
Если СЭКВ < 0,54, то резка осуществляется без технологических ограничений. Зимой применяют предварительный или сопутствующий подогрев до 150 0С.
Если СЭКВ = 0,54 …0,7, то для осуществления газокислородной резки применяют предварительный или сопутствующий подогрев до 150…250 0С, охлаждение на воздухе.
5. ПЛАЗМЕННО-ДУГОВАЯ РЕЗКА
Применяется для резки углеродистых сталей, легированных, меди, алюминия.
Сущность плазменно-дуговой резки заключается в расплавлении металла в месте реза и его выдувания потоком плазмы.
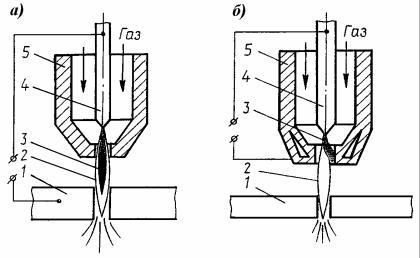
Для образования плазмы служит плазмотрон (рис. 21).
Плазменная дуга прямого действия (см. рис. 21, а) возбуждается между электродом и изделием. Плазменная дуга косвенного действия (см. рис. 21, б) возбуждается между электродом и соплом плазмотрона и выдувается газом через последнее.
Вкачестве плазмообразующего газа используется сжатый воздух, кислород, азотно-кислородная смесь, азот, аргоноводородная смесь.
Вкачестве электродов применяют вольфрамовые стержни (плазмообразующий газ – аргон, аргоноводородная смесь), медные электроды со вставкой (воздух) из циркония, гафния.
Вплазмотроне плазмообразующий газ сжимает дугу и повышает температуру до 8 000…20 000 °С.
Благодаря высокой температуре и большой кинетической энергии плазменной дуги резать можно практически все металлы.
41
Использование для резки двухатомных газов (Н2, N2) энергетически более выгодно. Двухатомный газ при диссоциации поглощает в плазмотроне теплоту, которая переносится и выделяется на поверхности реза, где происходит объединение атомов в молекулы.
Рис. 21. Схема плазменно-дуговой резки: 1 – разрезаемый металл; 2 – плазма; 3 – сварочная дуга; 4 – неплавящийся электрод; 5 – сопло
При резке низкоуглеродистых сталей толщиной до 40…50 мм плазмообразующим газом служит сжатый воздух; при резке нержавеющих сталей – N2 или N2+Н2, при резке алюминия и его сплавов – N2 или N2+Н2; при резке медных сплавов – N2Н2 или воздух.
При воздушно-плазменной резке содержание азота в поверхностных слоях реза в 10…12 раз больше, чем в основном металле. Это вызывает опасность старения кромок конструкций.
Плазменная резка характеризуется высоким качеством реза и эконо-
мичностью. Скорость ее резки в 6…8 раз больше, чем ацетилено-кислородной
(83…1 мм/с).
Плазменно-дуговая резка разделяет металл толщиной до 200…300 мм.
Преимущества:
1)универсальность: резка различных металлов;
2)высокая производительность;
3)минимальное тепловое воздействие на металл кромки и тепловые деформации;
4)исключается применение жидких и газообразных горючих.
Недостатки:
1)Максимальная толщина разрезаемых металлов меньше, чем при ки-
слородной резке;
2)сложное и дорогостоящее оборудование;
3)более сложное обслуживание.
42
Диаметр катода: 2…5 мм, диаметр формирующего сопла 1,5…6 мм (J = 150…800 А).
Диаметр катодной вставки 2…3 мм. Продолжительность работы катода при непрерывном режиме 4…6 ч.
6. СВАРИВАЕМОCТЬ МОСТОВЫХ СТАЛЕЙ
Под свариваемостью понимают получение равнопрочного сварного соединения с основным металлом при отсутствии дефектов в сварном шве. Для этого механические свойства шва, околошовной зоны должны быть не ниже предела соответствующих свойств основного металла. Швы не должны иметь трещин, пор, подрезов, непроваров, шлаковых включений и т.д. Геометрические размеры и форма швов должны соответствовать требуемым техническим условиям.
Механические свойства металла шва и сварного соединения определяются его структурой, которая зависит от химсостава, режима сварки и последующей термообработки. В табл. 18 приведен химический состав шва, полученного различными дуговыми способами сварки. Основной металл – сталь Ст3 мост.
Данные таблицы показывают снижение содержания углерода в металле шва, повышение содержания в нем легирующих элементов. Режим сварки и способ сварки влияют на тепловложение в свариваемый металл и тем самым на скорость охлаждения закристаллизовавшегося металла шва и основного металла, прилегающего ко шву. Влияние скорости охлаждения металла на его структуру и влияние способов термической обработки на формирование структуры стали рассмотрены в разделе «Металловедение мостовых сталей».
Таблица 18
Химический состав металла шва
|
Металл |
|
|
Химсостав, % |
|
|
||
|
|
|
|
|
|
|
|
|
|
|
С |
Si |
|
Mn |
|||
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
Основной Ст3 мост |
0,14 |
...0,22 |
0,05... |
0,30 |
|
0,40... |
0,45 |
|
|
|
|
|
|
|
|
|
|
Металл шва, полученный при сварке: |
0,08... |
0,013 |
0,20... |
0,25 |
|
0,30... |
0,90 |
|
качественными электродами |
|
||||||
|
|
|
|
|
|
|
|
|
|
под слоем флюса |
0,12... |
0,18 |
...0,15 |
0,40 |
|
0,65... |
0,75 |
|
в СО2 |
0,10... |
0,16 |
0,20... |
0,47 |
|
0,57... |
0,79 |
|
ЭШС |
0,10... |
0,16 |
...0,07 |
0,16 |
|
0,45... |
0,60 |
|
|
|
|
|
|
|
|
|
43
Для оценки свариваемости сталей различных марок определяют углеродистый эквивалент:
СЭКВ = С + |
Mn |
+ |
Ni +Cu |
+ |
Cr +Mo +V |
, |
20 |
15 |
|
||||
|
|
10 |
|
|||
где содержание легирующих элементов приведено в процентах.
I группа – хорошо сваривающиеся стали (СЭКВ ≤ 0,25 %). Эти стали при обычных способах сварки не дают трещин. Сварка выполняется без подогрева и последующей термической обработки. К этой группе относятся Ст3 мост, М16С, стали 08…25, 15Г, 20Г, 15ХА, 20ХГСА, 10ХСНД и др.
IIгруппа – удовлетворительно сваривающиеся стали, у которых
СЭКВ=0,25…0,35 %. Такие стали свариваются только в нормальных производственных условиях, когда температура окружающей среды больше 0 °С
иотсутствует ветер. В противном случае в шве, околошовной зоне образуются трещины. При выполнении сварки в условиях, отличных от указанных, требуется предварительный подогрев и последующая термообработка. К сталям II группы относятся: Ст5, 30, 35, 12ХН2, 15ХСНД, 20XH, 30ХМ, 25ХГСА и др.
IIIгруппа – ограниченно сваривающиеся стали (СЭКВ=0,35…0,45): Ст6, 40…50, 35Г, 40Г, 40ХН, ЗОХГС, 4ХС, 18Х2Н4МА и др.Стали
этой группы при сварке склонны к образованию трещин, а поэтому требуют предварительную термообработку, подогрев и тепловую обработку после сварки.
IV группа – плохо сваривающиеся стали (СЭКВ>0,45 %).Стали этой группы склонны к образованию трещин. Для предотвращения их образования обязателен подогрев перед сваркой, подогрев в процессе сварки и последующая термообработка после сварки. Температура подогрева в зависимости от углеродистого эквивалента следующая:
СЭКВ |
0,58 |
0,60 |
0,74 |
0,85 |
ТПОДОГР, °С |
100 |
125 |
175 |
200 |
7. СТРОЕНИЕ СВАРНОГО СОЕДИНЕНИЯ
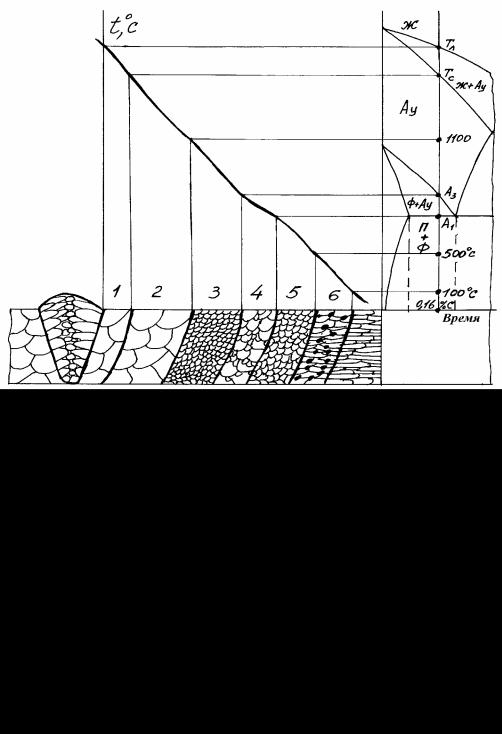
Работоспособность сварных мостовых конструкций зависит и от структуры сварных соединений. В процессе сварки происходит расплавление металла и нагрев участков металла, прилегающих ко шву, в интервале температур «солидус – температура окружающей среды».
Кристаллизация металла шва у границы с нерасплавившимся основным металлом протекает быстро. К центру сварочной ванны длительность пребывания металла в расплавленном состоянии увеличивается. Первичная кристаллизация шва начинается от частично оплавленных зерен основного
44
металла в виде растущих дендритов в направлении, обратном теплоотводу, т.е. в глубь сварочной ванны (рис. 22).
Рис. 22. Образование сварного шва
Образовавшиеся столбчатые кристаллы имеют аустенитную структуру. При переохлаждении относительно температуры A3 начинается перекристаллизация аустенита в феррит. Вследствие ускоренного охлаждения на воздухе переохлажденный ниже температуры А1 аустенит распадается в мостовой стали на мелкодисперсную смесь феррита и цементита (сорбит, троостит, бейнит или их смеси).
Рис. 23. Строение зоны термического влияния сварного соединения: 1 – участок неполного расплавления; 2 – участок перегрева; 3 – нормализации; 4 – участок неполной перекристаллизации; 5 – участок рекристаллизации; 6 – участок старения