Материал: 1695
20
в) стабилизирующие вещества (поташ, селитра, карбонаты кальция и бария и др.) служат для легкого зажигания и устойчивого горения сварочной дуги. Эти вещества содержат вещества с низким потенциалом ионизации;
г) раскисляющие вещества (FeMn, FeSi, FeTi, FeAl и др.) служат для удаления кислорода из расплавленной ванны;
д) легирующие вещества (FeMn, FeSi, FeTi, FeAl, Nb, Cr и др.) по-
вышают служебные характеристики металла шва в зависимости от условий эксплуатации изделия;
е) связующие вещества (жидкое стекло – водный раствор силиката натрия или калия) придают прочность покрытию.
ГОСТ 9466–75, ГОСТ 9467–75 устанавливают тип, марку электродов и вид покрытия электродов (рудно-кислое, рутиловое, фтористокальциевое и органическое). Тип электрода характеризует механические свойства группы электродов, а марка – его индивидуальные свойства. В табл. 5, 6 даны типы и марки электродов, применяемые при сварке мостовых сталей. Буква Э обозначает электрод, двузначная цифра – предел прочности наплавленного металла на растяжение (кг/мм2); А – гарантирует получение повышенных пластических свойств металла шва.
Электроды с рудно-кислым покрытием пригодны для сварки как на постоянном, так и переменном токе. Их не рекомендуется применять при сварке сталей с повышенным содержанием серы и углерода, так как металл шва чувствителен к образованию кристаллизационных трещин. При сварке металла, имеющего окалину и ржавчину, можно получить плотные швы. Рудно-кислое покрытие имеют электроды ОММ–5, ЦМ 7 и др.
Электроды с фтористо-кальциевым покрытием (УОНИ 13/45, УОНИ 13/55, ЦЛ–18 и др.) применяют при сварке на постоянном токе обратной полярности во всех пространственных положениях. Наплавленный металл соответствует спокойной стали, содержащей S и Р 0,035 %. Металл шва стоек против образования кристаллизационных трещин и имеет высокие показатели ударной вязкости при положительных и отрицательных температурах. Данными электродами свариваются конструкции, работающие в тяжелых эксплуатационных условиях и имеющие повышенное содержание серы и углерода. Наплавленный металл чувствителен к окалине, ржавчине, влаге на свариваемых кромках (содержит поры).
Электроды с рутиловым покрытием (ЦМ9, ОЗС–3, ОЗС–4 и др.) благодаря наличию органических веществ в покрытии содержат повышенное количество водорода в шве. Наплавленный металл чувствителен к образованию кристаллизационных трещин и менее склонен к образованию пор при сварке по окисленным поверхностям и металлу с повышенным содержанием кислорода, азота. Покрытие обеспечивает стабильное горение дуги, хорошее формирование шва, минимальное разбрызгивание электродно-
21
го металла, небольшое выделение вредных газов. Сварка этими электродами возможна во всех пространственных положениях как на постоянном, так и переменном токе.
Электроды ОМА–2 и др.) за счет повышенного количества в покрытии горючих органических веществ (целлюлоза, крахмал) обеспечивают при сварке качественную газовую защиту расплавленного металла. Шлакообразующие вещества (рутил, титановый концентрат, марганцевая руда, силикаты) обеспечивают шлаковую защиту сварочной ванны. Сварка этими электродами пригодна во всех пространственных положениях, на постоянном и переменном токе. По механическим свойствам наплавленного металла электроды относятся к типам Э42 – Э50.
Особенности сварки
Сварочные материалы выбирают с учетом класса прочности и марки применяемой стали, типа сварного соединения, типа сварных швов (см.
табл. 5, 6).
|
|
|
|
|
|
|
|
Таблица 5 |
|
|
|
Тип и марки электродов |
|||||
|
|
|
|
|
|
|
|
|
|
Тип электрода |
|
|
|
Марка электрода |
|||
|
|
Э42А |
|
УОНИ 13/45, ОЗС–2, СМ–11 |
||||
|
|
Э46А |
|
АНО–8, УОНИ 13/55 К |
||||
|
|
Э50А |
|
УОНИ 13/55, ДСК–50, АНО–7, АНО–9, |
||||
|
|
|
|
АНО–10, АНО–11 |
||||
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
Таблица 6 |
Тип электродов в зависимости от марки свариваемой стали |
||||||||
|
|
|
|
|
|
|
|
|
Класс прочности |
|
Марка стали |
|
|
|
|
Соединение |
|
|
|
|
|
|
тавровое, угловое, |
|||
стали |
|
|
|
стыковое |
|
|||
|
|
|
|
|
нахлесточное |
|||
|
|
|
|
|
|
|
|
|
С 38/23 |
|
|
Вст3сп5 |
|
Э42А |
|
|
Э42А |
С 46/36 |
|
|
15ХСНД |
|
Э46А |
|
|
Э42А |
|
|
|
10ХСНД |
|
|
|
|
|
С 52/40 |
|
|
15ХСНД-40 |
|
Э50А |
|
|
Э42А |
|
|
14Г2АФД |
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
15Г2АФДпс |
|
|
|
|
|
Примечание. Режим прокалки электродов 350 0С, 1 ч.
Длина сварочного шва первого прохода электродом Ø 4 мм 150…200 мм (длина электрода 450 мм), а для электрода Ø 5 мм 250 мм. Длина сварных швов последующих проходов при сварке электродами Ø 4 и 5 мм соответственно составляет 100…150 мм и 150…200 мм.
22
Таблица 7
Зависимость диаметра электрода и сварочного тока от положения шва в пространстве
Положение шва |
Диаметр электрода, мм |
Сварочный ток, А |
|
в пространстве |
|||
|
|
||
|
|
|
|
|
4 |
120…160 |
|
Нижнее |
5 |
170…200 |
|
|
3 |
80…110 |
|
Горизонтальное |
4 |
120…140 |
|
и вертикальное |
3 |
70…100 |
|
Потолочное |
3 |
70…100 |
|
4 |
120…140 |
||
|
Разделку кромок сварных соединений назначать по ГОСТ 5264–69: для стыковых соединений – при толщине листов свыше 6 мм, а для ручной сварки угловых и тавровых соединений при толщине листов свыше 4 мм.
Обработка кромок деталей под сварку выполняется строганием, фрезерованием или машинной кислородной резкой. Неровности от резания не должны превышать 0,5 мм.
При наличии в сварном соединении пересекаемого шва его усиление в месте пересечения удаляют до получения заданной разделки кромок.
При обрыве сварочной дуги ее зажигают на металле сварочного шва на расстоянии 30…50 мм от кратера сварочной ванны. Запрещается зажигать сварочную дугу на основном металле.
Для обеспечения стабильного горения и эффекта саморегулирования дуги источник питания должен иметь более крутую падающую внешнюю характеристику (рис. 3). В качестве источников питания используются вы-
прямители: ВСС–300, ВДУ–504, ВД 301, ВД 302, ВСУ 500, ВКСМ–1000 и
преобразователи ПС 300, ПС 500, ПСМ 1000.
Ручная электродуговая сварка качественными электродами обеспечивает равнопрочность металла сварочного шва и основного металла.
3.2. Особенности автоматической и механизированной сварки под слоем флюса
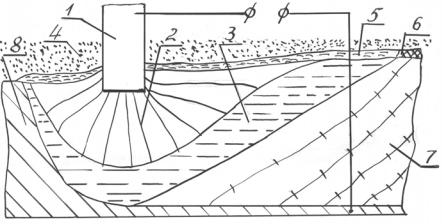
Особенностью данного способа сварки является горение сварочной дуги под слоем флюса. Иногда ее называют сваркой погруженной дугой. Схема процесса сварки дана на рис. 10.
Для возбуждения сварочной дуги 2 плавящийся электрод 1 накоротко замыкают на изделие и насыпают требуемую толщину флюса в месте контакта электрода со свариваемой поверхностью. Включают сварочный
23
ток и возбуждают сварочную дугу, под действием которой плавится флюс 4, электрод 1, свариваемый металл 8, образуя сварочную ванну 3. Сварочная дуга горит под эластичной оболочкой расплавленного флюса, который не только препятствует разбрызгиванию жидкого металла, но и защищает расплавленный металл сварочной ванны от кислорода и азота воздуха. Затвердевший металл сварочной ванны и флюс образуют соответственно сварной шов и шлаковую корку, легко удаляемую после остывания шва.
Рис. 10. Схема способа сварки под слоем флюса: 1 – плавящийся электрод; 2 – сварочная дуга; 3 – сварочная ванна;
4 – флюс; 5 – расплавленный флюс; 6 – шлаковая корка; 7 – сварной шов; 8 – основной металл
Преимущества способа сварки:
а) высокое качество металла сварного шва достигается за счет использования флюса и большого объема ванны, способствующим длительному пребыванию металла в расплавленном состоянии. При этом более полно протекают химические реакции, улучшающие механические свойства наплавленного металла;
б) большая производительность процесса сварки, достигаемая за счет применения плотностей тока до 150…200 А/мм2 (при ручной электродуговой сварке качественными электродами плотность тока порядка 10…20 А/мм2.) Коэффициент наплавки составляет 14…27 г/А ч;
в) снижение трудоемкости изготовления конструкции за счет устранения операций по разделке кромок;
г) сокращение расходов электродного металла и электроэнергии благодаря снижению потерь на угар, разбрызгивания, огарки и лучшего использования тепла дуги, горящей в газовом пузыре, ограниченном сверху расплавленной оболочкой флюса;
д) улучшение условий труда за счет отсутствия открытой сварочной
дуги.
Автоматическая сварка под слоем флюса применяется:
24
а) при двухсторонней однопроходной сварке стыковых соединений толщиной 10…16 мм без разделки кромок на флюсовой подушке;
б) при многопроходной сварке стыковых соединений с Х-образной разделкой кромок на флюсовой подушке листов толщиной 20…50 мм;
в) при сварке угловых тавровых и нахлесточных соединений листов толщиной 10…50 мм в нижнем положении.
Механизированная сварка под слоем флюса используется при сварке стыковых соединений листов толщиной 10…50 мм в нижнем положении.
Особенности сварки под слоем флюса
Сварка под слоем флюса выполняется только в нижнем положении на постоянном токе. Источником тепла служит сварочная дуга.
Металл сварного шва обычно состоит из 1/3 расплавленного электродного металла и 2/3 основного металла. Отношение веса расплавленного флюса к весу расплавленного электрода составляет примерно 1:1.
Назначение флюса при сварке аналогично обмазке электродов для ручной электродуговой сварки: обеспечить стабильное горение сварочной дуги, газовую и шлаковую защиту жидкого металла сварочной ванны, легирование и раскисление металла сварного шва.
Для обеспечения полного провара соединения осуществляется разделка кромок при автоматической сварке стыковых соединений листов толщиной свыше 16 мм. При автоматической и механизированной сварке угловых и тавровых соединений разделка кромок имеет место в листах толщиной свыше 8 мм.
Отступления от параметров режима сварки и разделки кромок приводят к отклонениям и дефектам в сварных соединениях:
1.Повышение JСВ увеличивает глубину проплавления основного металла, приводит к получению узких швов и облегчает образование кристаллизационных трещин, затрудняет удаление газов и облегчает возникновение в шве пор и шлаковых включений.
2.Повышение ИД увеличивает ширину сварочной ванны, что ведет к образованию подрезов основного металла на границах со швом, уменьшает глубину провара.
3.Снижение ИД уменьшает ширину сварного шва, ухудшает форму провара, увеличивает склонность швов к образованию кристаллизационных трещин.
4.Увеличение VСВ уменьшает ширину сварного шва, ухудшает форму провара, затрудняет удаление из сварочной ванны газов и шлаковых включений, способствует образованию пористости и шлаковых включений
всварном шве.
5.Уменьшение VСВ приводит к наплыву расплавленного металла на кромки разделки, способствует уменьшению глубины проплавления.