Материал: 4842

11
|
|
|
|
|
|
|
|
|
|
Таблица 1.2 |
||
|
|
|
|
Результаты испытаний |
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
№ |
Способ |
Размеры |
|
L |
ℓ |
Pmax (КГС) |
|
|
|
|
||
|
соединения |
сечения, мм |
|
мм |
мм |
|
|
|
МПа |
|
||
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
b |
h |
|
|
|
КФ |
ПВАД |
КФ |
|
ПВАД |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
2 |
3 |
4 |
|
5 |
6 |
7 |
8 |
9 |
|
10 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Сосна |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
Впритык |
|
|
|
|
- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
На «ус» |
|
|
|
|
20 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3 |
На «ус» |
|
|
|
|
40 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
4 |
На «ус» |
|
|
|
|
60 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
5 |
На зубча- |
|
|
|
|
10 |
|
|
|
|
|
|
|
тый шип |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ДСтП |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
Впритык |
|
|
|
|
- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
На «ус» |
|
|
|
|
20 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3 |
На «ус» |
|
|
|
|
40 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
4 |
На «ус» |
|
|
|
|
60 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
5 |
На зубча- |
|
|
|
|
10 |
|
|
|
|
|
|
|
тый шип |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Содержание отчета
1.Способы соединения отрезков по длине. Их характеристика.
2.Применяемые клеи. Их достоинства и недостатки.
3.Методика испытаний.
4.Результаты испытаний.
5.График зависимости предела прочности клеевого соединения при статистическом изгибе от длины «уса».
6.Анализ результатов испытаний.
7.Выводы.
12
Лабораторная работа № 2
СОСТАВЛЕНИЕ КАРТ РАСКРОЯ ПЛИТНЫХ МАТЕРИАЛОВ
Цель работы: овладение навыками постановки и решения задач по оптимизации раскроя плитных и листовых материалов на мебельные заготовки с применением программ компьютерной поддержки.
Общие сведения: Рациональный раскрой плитных и листовых материалов является важнейшим фактором экономии материалов. На производстве заготовки из плитных и листовых материалов раскраиваются по картам раскроя. Составление карт раскроя состоит в выкраивании из исходной плиты наибольшего количества заготовок с учетом особенностей работы форматного станка.
При разработке карт раскроя необходимо выполнять следующие правила:
получать максимальный выход деталей;
обеспечивать комплектность заготовок разных размеров и назначения в соответствии с объемом производства;
устанавливать минимальное количество типоразмеров заготовок при раскрое одной плиты;
стремиться к минимальному повторению одних и тех же заготовок в
разных картах раскроя.
При составлении карт раскроя необходимо учитывать величину чистовой базы плиты, то есть припуск по формату плиты должен быть 16…20 мм.
При размещении заготовок на исходной плите следует учитывать ширину пропила, которая составляет 4…5 мм.
Составление карт раскроя рекомендуется начинать с главных деталей – наиболее крупных и многочисленных. Причем величина мебельных заготовок принимается с учетом припусков на последующую механическую обработку заготовок по длине и ширине.
При раскрое плитных и листовых материалов необходимо учитывать особенности работы форматных станков на мебельных и деревообрабатывающих предприятиях. Главная особенность в том, что реализуется схема поэтапного раскроя. Это значит, что первый пропил должен быть сквозным и осуществлять раскрой плиты по длине (ширине) на полосы. Последующие пропилы осуществляются перпендикулярными резами к первым
13
и могут быть несквозными за счет смещения или раздельного распиливания полученных на первом проходе полос. То есть на этом этапе осуществляется раскрой полученных полос на заготовки.
В соответствии со схемой поэтапного раскроя осуществляется схема поэтапного формирования карт раскроя.
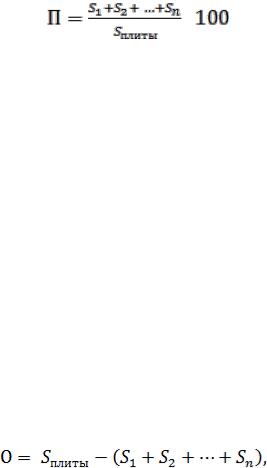
Качество карт раскроя оценивается процентом полезного выхода заготовок равным отношению суммарной площади всех заготовок к площади исходной плиты и определяется по формуле
, |
(2.1) |
где П – процент полезного выхода;
S1, S2, …, Sn – площади заготовок по спецификации, м2; Sплиты – площадь раскроиваемой плиты, м2.
В крупносерийном производстве процент полезного выхода достигает 92…94 %. Процент полезного выхода возрастает с увеличением серийности производства, ассортимента и достигает максимального значения при массовом производстве. В мелко- и среднесерийном производстве процент полезного выхода достигает 85..86 %. В единичном производстве минимальный процент полезного выхода может быть установлен не менее 70 %.
Косвенной характеристикой полезного выхода может служить количество отходов: чем меньше отходов, тем лучше составлена карта раскроя. Для решения многих задач этот показатель удобен. Количество отходов вычисляют как разницу между площадью плиты и общей площадью получаемых заготовок, м2, по формуле
(2.2)
где О – количество отходов, м2;
S1, S2, …, Sn – площади заготовок по спецификации, м2;
– площадь раскраиваемой плиты, м2.
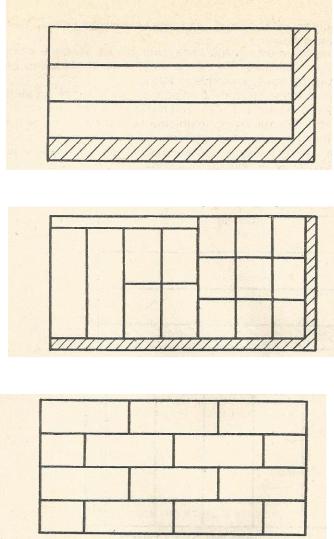
Раскрой плитных материалов может быть продольным, поперечным и смешанным. В зависимости от количества типоразмеров заготовок, входящих в карту раскроя, и соблюдения или несоблюдения комплектности заготовок в одной карте раскроя различают индивидуальный, комбинированный и совместный способы раскроя.
14
Индивидуальный способ раскроя сопровождается большим количеством отходов.
Комбинированный способ предусматривает условие комплектности на одно изделие. Способ очень сложный, так как необходимо обеспечить условия раскроя и комплектности.
При совместном способе раскроя в одной карте планируется разный состав заготовок без соблюдения комплектности. Этот способ дает наилучшую заполняемость плиты.
А
Б
В
Рис. 2.1. Способы раскроя: А – индивидуальный; Б – комбинированный; В – совмещенный
Следует отметить, что при составлении карт раскроя ламинированной древесностружечной плиты необходимо обязательно учитывать направление рисунка по длине заготовки. При раскрое ламинированной древесностружечной
15
плиты припуски на последующую механическую обработку или их полное отсутствие зависят от технологии раскроя плит и их последующей обработки.
Порядок выполнения работы:
1. Составить спецификацию, содержащую наименование заготовок, их размеры, площадь количество на планируемый период, размеры исходного материала, его площадь (табл. 2.1).
|
|
|
|
|
|
|
|
|
|
|
Таблица 2.1 |
|
|
|
|
|
Спецификация на изделие |
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Материал |
|
Размеры, мм |
|
|
Площадь, м2 |
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Длина |
Ширина |
Толщи |
|
|
|
|
|
|
|
|
|
|
|
|
на |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Древесностружечная |
350 |
1750 |
16 |
|
|
|
6,125 |
|
|
|||
плита |
|
|
0 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
№ |
|
Наименовани |
Позици |
Размер детали в чистоте, |
Количест |
|
Размер заготовки, мм |
Площад |
||||
детал |
|
е детали |
я |
мм |
|
|
во |
|
|
|
|
ь, м2 |
и |
|
|
|
Длина |
Ширин |
Толщи |
заготовок |
|
Длин |
Ширин |
Толщи |
|
|
|
|
|
|
а |
на |
|
|
а |
а |
на |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
Стенка |
1 |
884 |
436 |
16 |
2 |
|
902 |
454 |
16 |
0,4095 |
|
|
горизонтальн |
|
|
|
|
|
|
|
|
|
|
|
|
ая |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2.Спецификацию заготовок записать в порядке убывания площадей.
3.Вычертить на листе карту раскроя в масштабе 1:20.
4.Выполнить раскладку деталей на поле карты, учитывая возможности оборудования, следующим образом: найти расположение продольных резов путем наилучшей укладки заготовок с большей площадью, затем подбирать остальные заготовки из спецификации и заполнить оставшуюся площадь.
Для выбора оптимального плана раскроя теоретически следовало бы составить все возможные карты раскроя. Слушателям предлагается вручную графическим методом, с помощью карандаша и линейки составить карты раскроя комбинированным способом.
5.Определить полезный выход материала по формуле (2.1).