Материал: 4842
21
Лабораторная работа № 4
ОПРЕДЕЛЕНИЕ ТОЧНОСТИ РАЗМЕРОВ ЗАГОТОВОК И ГОТОВЫХ ДЕТАЛЕЙ
Цель работы: практическое ознакомление слушателей с методом статистического контроля точности обработки деталей на деревообрабатывающих станках.
Работа проводится группами студентов по 3 человека в каждой. Каждая группа с помощью точного измерительного прибора (микрометра или штангенциркуля) определяет размеры деталей, указанные в задании.
Общие сведения: Точность обработки – это степень соответствия обработанной детали ее номинальному размеру и заданной форме. То или иное отклонение от заданного размера или формы является характеристикой погрешностей обработки. Погрешности, которые обычно имеют место при обработке деталей, могут быть систематическими или случайными. Систематические погрешности делятся на два вида:
1.Погрешности, остающиеся постоянными в процессе обработки партии
деталей;
2.Погрешности, закономерно изменяющиеся в процессе обработки.
Кпервым относят погрешности обработки, являющиеся следствием геометрических погрешностей станка, инструмента или приспособления.
Ко вторым относятся погрешности, вызванные постепенным износом режущего инструмента в процессе работы, нагревом станка и режущего инструмента.
Случайные погрешности характеризуются рассеиванием размеров деталей в партии. К числу случайных погрешностей могут быть отнесены погрешности, вызываемые неоднородностью материала, неодинаковой величиной припусков, колебанием режимов обработки.
При определении результирующей погрешности точности обработки используется статистический метод, основанный на законе больших чисел. Все случайные погрешности подчиняются определенной закономерности. Проблема определения случайных событий разрешена Гауссом, который вывел закон нормального распределения событий.
Этот закон отвечает формуле

22
|
|
1 |
|
|
x 2 |
|
|
Y |
|
|
2 2 , |
||||
|
|
|
|
||||
|
|
2 |
|||||
|
|
|
|
|
|
||
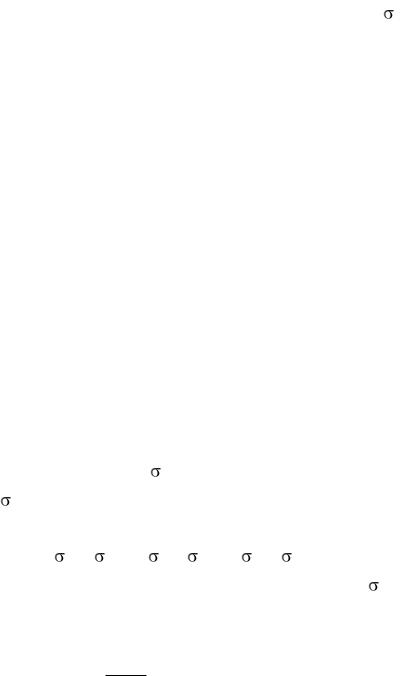
где  – среднеквадратичное отклонение от среднего значения группирования размеров);
Y – частота появления погрешности;
ℓ – основание натурального логарифма;
X – погрешность размера, отсчитываемая от центра группирования. Среднее значение, или центр группирования размеров,
Мср XZ ,
n
(4.1)
(центр
(4.2)
где X – среднее значение интервала;
Z – число замеров заготовок, находящихся в данном интервале; n – количество всех размеров.
Величина М совпадает с центром группирования, около которого, в основном, располагаются значения размеров партии.
Но это среднее арифметическое дает представление о средней точности обработки, но не выражает пределов их колебания.
Поэтому определяется среднеквадратичное отклонение
|
|
|
|
|
|
X M 2 Z |
. |
(4.3) |
|
n 1 |
||||
|
|
|
Знаки ± показывают, что отклонение может быть как в ту, так и в другую сторону от центра группирования М.
При сравнении двух средних арифметических, выраженных в равных единицах, недостаточно знать среднее квадратичное отклонение. Вводится еще понятие коэффициента изменчивости
V |
100 |
, % . |
(4.4) |
|
|||
|
Mср |
|
|
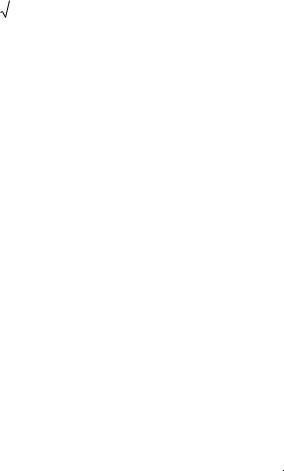
Полученный результат среднего арифметического М не может точно характеризовать величину данного свойства, так как если мы получим несколько очень больших или очень малых результатов измерения, то они повлияют на величину М. Вводится еще понятие средней ошибки среднего арифметического, которая позволяет по частному значению среднего арифметического судить об общей его величине
23
m |
|
|
. |
(4.5) |
|||
|
|
|
|
||||
|
|
|
|
||||
|
n |
||||||
|
|
|
|
|
|
||
Среднюю ошибку можно выразить в процентах от среднего |
|||||||
арифметического: |
|
|
|
|
|
|
|
P |
100m |
, % . |
(4.6) |
||||
|
|||||||
|
Mср |
|
|
|
|||
Это показатель точности. Он характеризует надежность результатов опыта. Показатель точности должен быть меньше 5 %.
Порядок выполнения работы
1.Произвести 50 – 100 замеров указанных в задании размеров деталей. Полученные результаты записать в табл. 4.1.
|
|
|
Таблица 4.1 |
|
|
Результаты замеров |
|
|
|
|
|
|
|
|
№ п/п |
Размер детали |
№ п/п |
Размер детали |
|
|
|
|
|
|
1 |
|
6 |
|
|
|
|
|
|
|
2 |
|
7 |
|
|
|
|
|
|
|
3 |
|
8 |
|
|
|
|
|
|
|
4 |
|
9 |
|
|
|
|
|
|
|
5 |
|
и т. д. |
|
|
2. Из полученных результатов выделить наибольший и наименьший размеры Xmax и Xmin. Разбить все полученные размеры на классы. Число классов должно быть более 6. Определить величину классового промежутка
|
|
|
К |
X max X min |
, |
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
N |
|
|
|
|
||
где N – число классов. |
|
|
|
|
|
|
|
|
|
||
3. Произвести группирование размеров по табл. 4.2. |
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
Таблица 4.2 |
|
|
Результаты обработки материалов |
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
№ |
Граница |
Средний |
Число |
|
XZ |
|
X-M |
|
(X-M)2 |
(X-M)2Z |
|
класса |
класса |
размер |
замеров |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
и т.д. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
n |
|
XZ |
|
|
|
|
|
X M 2 Z |
|
|
|
|
|
|
|
|
|
|
|
|
24
4. Пользуясь приведенными выше формулами, определить М, , и Р.
5.Построить фактическую кривую распределения. Для этого на оси абсцисс откладывается средний размер каждого класса (Х). На перпендикулярах, восстановленных из точек, соответствующих средним размерам каждого класса, отмечается точками высота, соответствующая частоте повторения размеров данного класса. Нанесенные таким образом точки последовательно соединить отрезками прямых, в результате чего получится ломаная линия. Эта линия называется экспериментальной кривой распределения.
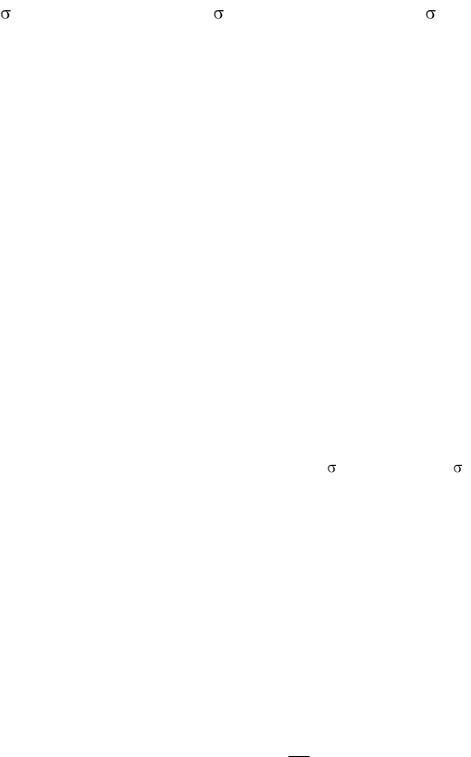
6.Построить кривую нормального распределения, которая характеризуется двумя параметрами: средним размером партии М, определяющим центр группирования размеров, и средним квадратичным отклонением, определяющим величину поля рассеивания. В пределах М ±36 лежат практически 100 % всех размеров. Кривая нормального распределения строится на том же графике, что и экспериментальная кривая.
На оси абсцисс отмечается значение среднего размера М. Вправо и влево от точки М откладывается значение Х.
Х=М±d ,
где d – доля .
Для построения кривой достаточно вычислить значения абсцисс и координат для ±0,5 , ±1 , ±1,5 , ±2 , ±2,5 , ±3 .
Значение Х отмечается на графике как в долях , так и в мм. Наибольшая высота кривой будет в точке М. Она определяется по формуле
0,4n ,
где К – величина классового промежутка, n – число замеров.
Ординаты, соответствующие абсциссами 0,5; 1; 1,5; 2; 2,5; 3, вычисляются по формуле
y hH ,
где h – числовой коэффициент (берется из табл. 4.3); H – наибольшая высота кривой.
25
|
|
|
|
|
Таблица 4.3 |
|
|
|
|
|
|
|
|
в долях |
h |
в долях |
h |
в долях |
h |
|
|
|
|
|
|
|
|
0,1 |
0.995 |
1,1 |
0,546 |
2,1 |
0,110 |
|
0,2 |
0.980 |
1,2 |
0,487 |
2,2 |
0,089 |
|
0,3 |
0,956 |
1,3 |
0,430 |
2,3 |
0,071 |
|
0,4 |
0,923 |
1,4 |
0,375 |
2,4 |
0,056 |
|
0,5 |
0,883 |
1,5 |
0,325 |
2,5 |
0,044 |
|
0,6 |
0,835 |
1,6 |
0,278 |
2,6 |
0,034 |
|
0,7 |
0,738 |
1,7 |
0,236 |
2,7 |
0,028 |
|
0,8 |
0,726 |
1,8 |
0,198 |
2,8 |
0,020 |
|
0,9 |
0,667 |
1,9 |
0,164 |
2,9 |
0,015 |
|
1,0 |
0,607 |
2,0 |
0,135 |
3,0 |
0,011 |
|
|
|
|
|
|
|
|
Результаты вычислений значений абсцисс и ординат сводятся в табл. 4.4.
|
|
|
|
|
|
Таблица 4.4 |
|
|
Результаты расчетов |
|
|
||
|
|
|
|
|
|
|
Отклонение от М |
|
Значение абсцисс, мм |
Значение |
|||
|
|
|
|
|
|
ординат Y |
в долях |
в мм |
|
X1=M+d |
|
X2=M-d |
|
|
|
|
|
|
|
|
0,5 |
|
|
|
|
|
|
|
|
|
|
|
|
|
1,0 |
|
|
|
|
|
|
|
|
|
|
|
|
|
1,5 |
|
|
|
|
|
|
|
|
|
|
|
|
|
2,0 |
|
|
|
|
|
|
|
|
|
|
|
|
|
2,5 |
|
|
|
|
|
|
|
|
|
|
|
|
|
3,0 |
|
|
|
|
|
|
|
|
|
|
|
|
|
По найденным значениям X и Y строится кривая.
7.Определить процент годных деталей, а также процент исправимого и неисправимого брака.
i Fб 100 , %,
Fs
где Fs – величина площади под кривой нормального распределения; Fб – часть площади под кривой, лежащей в пределах поля допуска.
Станок обеспечивает требуемую точность деталей, когда соблюдается следующее условие: