Материал: 5668
ЭК-нагрев применяется как самостоятельный вид обработки, а также и в комбинации с другими способами. В частности, он успешно используется в хлебопекарном производстве для прогрева тестовой массы при выпечке хлеба, в производстве сосисок, при бланшировании мясопродуктов.
Индукционный нагрев
Индукционный нагрев токопроводящих материалов, к которым относится большинство пищевых продуктов, особенно с повышенной влажностью, возникает при их помещении во внешнее переменное магнитное поле, создаваемое генератором — индуктором. В качестве индукторов применяются провода с током, непосредственно охватывающие нагреваемые области материала, в частности многовитковые провода — соленоиды, которые могут использоваться для нагрева цилиндрических образцов диаметром 5 см и более. При помещении во внешнее переменное поле в массе проводящего материала, в соответствии с законом электромагнитной индукции, возникают вихревые токи (токи Фуко), линии которых замыкаются непосредственно в толще материала. При этом электромагнитная энергия рассеивается в объёме материала, вызывая его нагрев. Увеличение мощности тепловыделения без уменьшения глубины проникновения поля в продукт возможно посредством увеличения индукции магнитного поля т. е. силы тока в индукторе. Однако при этом возрастает тепловая мощность, выделяемая в индукторе, что может привести к чрезмерному нагреву индуктора. Кроме того, в этих условиях возрастает и расход электроэнергии на ведение технологического процесса. Для преодоления указанного недостатка и обеспечения экономичности индукционного нагрева продуктов предлагались различные конструктивные решения теплового аппарата, которые зачастую означали существенное усложнение его конструкции и увеличение расхода активных материалов на его изготовление. По этим причинам индукционный способ нагрева пока ещё не получил широкого распространения на предприятиях общественного питания, хотя он, несомненно, обладает значительными экономическими возможностями для успешного практического применения в будущем.
Таким образом, поверхностные и объёмные способы тепловой обработки, имея различные преимущества, обладают рядом недостатков, устранить которые можно, используя комбинированные способы тепловой обработки.
26
2.3. Новые комбинированные способы
В итоге многолетних исследований были созданы принципиально новые комбинированные способы тепловой обработки изделий из дрожжевого теста, картофеля, рыбных фаршевых изделий, в которых сочетается воздействие на продукт горячего жира и СВЧ-поля в различной последовательности. Так, при жарке пирожков и пончиков на первой стадии они обрабатываются в горячем жире до образования корочки а затем на второй стадии доводятся до готовности в СВЧ-поле. При жарке картофеля применяется обратная последовательность указанных воздействий: сначала нарезанный картофель подсушивают в условиях воздействия СВЧ-поля, а затем практически готовый продукт обжаривают в горячем жире. Таким путём достигается снижение темпа химических изменений фритюрного жира при сохранении высокого качества жареного продукта.
Привести строгую научно обоснованную классификацию комбинированных способов тепловой обработки продуктов в настоящее время затруднительно, ибо именно этими проблемами занимаются разработчики, исследователи и практики. Например, комбинированные способы выпечки тестовых заготовок можно условно классифицировать на следующие:
1.Сочетание СВЧ-нагрева и традиционной выпечки. По этому способу выпекается слоёное тесто: на первой стадии во избежание «прожогов» тесто циклично нагревается в СВЧ-поле 120... 180 с. Циклы нагрева и термостатирования продолжаются по 30 с. Таких циклов — 4...6. Тестовая заготовка приобретает максимальную высоту подъёма, но не имеет хрупкости и корочки поджаривания, характерных для слоёных изделий. Эти качества получают при последующей обработке заготовки в пекарной камере шкафа.
2.Способ одновременного высокочастотного и инфракрасного прогрева тестовой заготовки.
3.Способ начального прогрева в электромагнитном поле токов высокой частоты и завершения выпечки при инфракрасном облучении.
4.Способ одновременного электроконтактного и инфракрасного нагрева.
5.Способ начального электроконтактного нагрева и завершения выпечки при инфракрасном облучении.
6.Способ начального инфракрасного нагрева и последующей комбинированной выпечки в СВЧ-поле и при ИК-нагреве.
7.Способ начального прогрева в электромагнитном СВЧ-поле и выпечка при ИК-нагреве и СВЧ-поле.
27
Примером высокоэффективной выпечки мелкоштучных булочных изделий является комбинированный способ, сочетающий следующие виды воздействия на них: ИК-нагрев, организованное движение горячего воздуха в пекарном объёме; передвижение стеллажа (вращение) во время выпечки; воздействие на изделия перегретым паром. Этот комбинированный способ выпечки используется в печи КЭП-400 и пекарных шкафах зарубежного производства.
Таким образом, комбинированные способы тепловой обработки, созданные на базе поверхностных (традиционных) и объёмных способов, можно условно подразделить на следующие:
-комбинирование различных режимов (температура нагрева, продолжительность обработки, температура и время термостатирования, давление или вакуум
ит. д.) в одном традиционном способе обработки;
-комбинирование различных традиционных способов: варка с последующей жаркой; сочетание жарки и варки (тушение); жарка, варка и последующее запекание продуктов; жарка в различных средах — жир + воздух, душирование горячим жиром, термостатирование и т. д.;
-комбинирование традиционных и нетрадиционных способов обработки (например, обжаривание в жире с последующей обработкой в СВЧ-поле);
-комбинирование различных нетрадиционных (новых) способов обработки (например, СВЧ- и ИК-нагрев) с определённой последовательностью воздействий на продукт;
-комбинирование различных способов теплоподвода к продукту с его перемещением в процессе обработки (в частности вибротранспортирование продукта).
Вопросы для самоконтроля
1.Назовите основные технологические параметры варочного процесса?
2.Каким образом на процесс тепловой обработки влияет изменение давления в рабочей камере?
3.Дайте характеристику процессу жарки.
4.Назовите способы реализации процесса жарки.
5.В чём различие процессов теплопередачи при жарке на нагретой поверхности и в среде горячего воздуха?
6.В чём сущность процессов припускания, пассерования, запекания?
28
3. ПИЩЕВАРОЧНЫЕ КОТЛЫ: КОНСТРУКЦИЯ И БЕЗОПАСНАЯ ЭКСПЛУАТАЦИЯ
Цель занятия: ознакомиться с основными разновидностями пищеварочных котлов и с особенностями их эксплуатации.
Порядок выполнения задания
1.Изучить теоретический материал.
2.Вычертить схему пищеварочного аппарата (по заданию преподавателя) в масштабе 1,5:1.
3.Ответить на вопросы самоконтроля.
Теоретический материал
3.1. Пищеварочные котлы
Пищеварочные котлы относятся к варочным аппаратам периодического действия, работающим при давлении в рабочей камере, близком к атмосферному. Предназначены пищеварочные котлы для варки пищевых продуктов в большом количестве воды, однако в некоторых случаях в них можно варить и на пару. Выпускают пищеварочные котлы, рассчитанные на все виды обогрева (электрические, газовые, паровые и т.д.), — в традиционном и в модульном исполнении. Наиболее существенный признак, значительно влияющий на конструкцию котлов, — это способ обогрева варочного сосуда и вид энергоносителя.
Пищеварочные котлы с непосредственным обогревом стенки варочного сосуда
Они просты по конструкции, надёжны в работе, менее материалоёмкие и характеризуются меньшей тепловой инерцией, чем их аналоги с косвенным обогревом. Особенность котлов с непосредственным обогревом — прямой контакт греющего элемента или продуктов сгорания топлива с греющей поверхностью варочного сосуда или с нагреваемой средой. Электрические котлы с непосредственным обогревом условно можно разделить на четыре группы по виду используемого электронагревателя (см. рисунок 12).
29
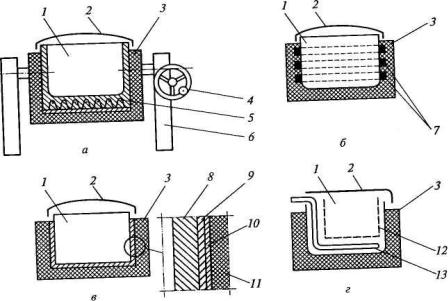
Рисунок 12 – Принципиальные схемы электрических котлов с непосредственным обогревом стенки варочного сосуда: а – с вмонтированным в днище электронагревателем закрытого типа; б – с гибким ленточным электронагревателем; в – с напылённым плёночным электронагревателем; г – с открытым тэном; 1 – варочный сосуд; 2 – крышка; 3 – тепловая изоляция; 4 – штурвал червячного поворотного редуктора; 5 – электронагреватель закрытого типа; 6 – опорные тумбы; 7 – гибкий ленточный электронагреватель; 8 – стенка варочного сосуда; 9 – слой диэлектрика; 10 – напылённый плёночный резистивный слой; 11 – тепловая изоляция; 12 – сетчатая ёмкость для продукта; 13 – тэн
Пищеварочные котлы с непосредственным обогревом, работающие на твёрдом, жидком и газообразном топливе, близки по конструкции. Образующиеся в результате сжигания топлива продукты сгорания омывают наружную стенку варочного сосуда и обогревают её (см. рисунок 13).
Существенный недостаток всех указанных выше конструкций — значительная неравномерность температур на обогреваемых поверхностях. Локальный перегрев поверхности может привести к подгоранию продукта. По этой причине практически невозможно полностью автоматизировать котлы с непосредственным обогревом. Более того, при проведении варочного процесса необходимы постоянный контроль со стороны персонала и периодическое перемешивание продукта в варочном сосуде.
Выровнять температуры на поверхности можно за счёт увеличения площади контакта нагревателя с поверхностью при той же общей мощности электронагревателя. Благодаря этому неравномерность температурного поля снижается в конструкциях с использованием гибкого ленточного нагревателя и равномерно нанесённого на обогреваемую поверхность тонкого резистивного слоя.
30