Материал: 5668
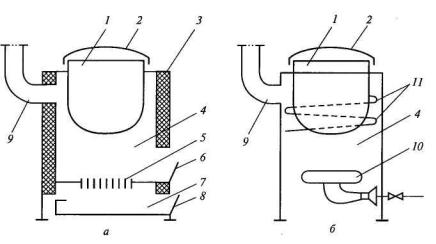
Рисунок 13 – Принципиальные схемы огневых котлов с непосредственным обогревом стенки варочного сосуда: а – на твёрдом топливе; б – с газовым обогревом; 1 – варочный сосуд; 2 – крышка; 3 – тепловая изоляция; 4 – топочная камера; 5 – колосниковая решётка; 6 – дверца топки; 7 – зольниковая камера; 8 – зольниковый ящик; 9 – дымоотводящий канал; 10 – газовая горелка; 11 – направляющая стенка газохода
Но эти варианты котлов применяются редко, так как при размещении гибкого электронагревателя трудно обеспечить нагрев днища варочного сосуда, а при напылении резистивного слоя трудно выполнить его строго постоянной толщины и особенно трудно надёжно, без отслоений, нанести на металлическую стенку сосуда диэлектрическую прослойку, работающую в условиях переменного нагрева и охлаждения.
В огневых пищеварочных котлах с непосредственным обогревом (см. рисунок 12 а, б) данные требования практически невыполнимы; продукты сгорания топлива в топочной камере имеют максимальную температуру, которая снижается по мере их движения в газоходах в результате теплообмена со стенкой варочного сосуда. Таким образом, изменение температур по поверхности вынужденное и соответствует условиям теплообмена. Температура продуктов сгорания в топке близка к теоретической температуре горения.
Котлы с непосредственным обогревом просты по конструкции, легки, а следовательно, и дёшевы, иногда лишены тепловой изоляции; они предназначены для предприятий, в которых варочные процессы являются вспомогательными и не занимают много рабочего времени, благодаря чему контроль за процессом варки в целях обеспечения достаточно высокого качества изделия не приводит к значительным затратам труда обслуживающего персонала предприятия.
Пищеварочные котлы, в которых электрический (см. рисунок 12 г) нагревательный элемент размещён непосредственно в варочном сосуде и контактирует с нагреваемой жидкостью, обладают практически теми же преимуществами и
31
недостатками, что и рассмотренные выше конструкции. Однако возможный прямой контакт нагревателя с пищевым продуктом усугубляет возникающие трудности. Для исключения такого контакта и, следовательно, уменьшения вероятности пригорания пищи обрабатываемый продукт размещают в специальных перфорированных ёмкостях, погружаемых в жидкость. При чередующихся варочных процессах, проводимых в одной и той же порции жидкости, концентрация пищевых веществ в ней увеличивается и возникает опасность их термического разрушения и окисления с возникновением токсических и канцерогенных веществ. При эксплуатации котлов с погружёнными нагревателями следует своевременно заменять жидкость.
В серийном исполнении котлы данной конструкции представляют собой узкоспециализированные малогабаритные аппараты: сосисковарки, пельменеварки.
Пищеварочные котлы с косвенным обогревом стенки варочного сосуда
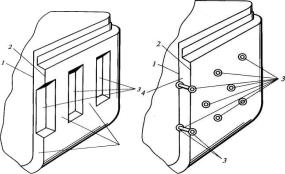
Чтобы обеспечить равномерный нагрев, используют рубашечные аппараты с промежуточным теплоносителем. Рубашка представляет собой герметичный объём, примыкающий с внешней стороны к обогреваемой поверхности (см. рисунок 14). Промежуточным теплоносителем служит влажный насыщенный водяной пар. Поддерживая в рубашке постоянное давление, обеспечивают абсолютно изотермическое поле на стенке варочного сосуда, так как изобарный процесс для влажного насыщенного пара одновременно является и изотермическим. Если при этом рассматривать различные зоны рубашки, то в них изменяется лишь степень сухости пара при строго постоянной температуре.
Рисунок 14 – Панельно-канальная конструкция узла «варочный сосуд – рубашка»: 1 – гладкий лист, формирующий варочный сосуд; 2 – штампованный лист, формирующий рубашку; 3 – штампованные выдавки, место электроконтактной сварки; 4 – паровые каналы
32
Модульные котлы цилиндрической формы имеют варочный сосуд объёмом не более 100 дм3. При больших объёмах варочный сосуд не вписывается в габариты модульного оборудования, так как диаметр варочного сосуда становится больше ширины модульного аппарата.
Увеличение объёма варочного сосуда за счет увеличения его глубины недопустимо из-за чрезмерного возрастания высоты аппарата и затруднения его обслуживания.
Увеличить объём модульного пищеварочного котла можно, лишь изменив форму варочного сосуда. Такой формой могут служить горизонтальный полуцилиндр (корытообразная форма) или параллелепипед (в, г). Рубашка в этом случае охватывает варочный сосуд и повторяет его по форме. В цилиндрических котлах рубашка представляет собой кольцевой, а в прямоугольных — коробчатый плоский канал. Последний весьма чувствителен к линейным деформациям и поэтому обычно имеет внутренние дополнительные анкерные связи в виде стержней, соединяющих рубашку и варочный сосуд, либо изготовляется в виде единой листоканальной панели. Листоканальная панель ограничивается гладким металлическим листом, образующим варочный сосуд, и листом, имеющим чередующиеся прямоугольные штампованные вы-давки (глубина штамповки до 10 мм). Эти два листа, приваренных контактной сваркой друг к другу в зоне выдавок, образуют единую жёсткую конструкцию. Эта конструкция при малой металлоёмкости устойчива к линейным деформациям при значительных избыточных давлениях и глубоком вакууме.
Паровые пищеварочные котлы
Они работают от централизованной системы пароснабжения, из которой поступает влажный насыщенный пар.
Существуют два варианта конструкции парового пищеварочного котла, работающего от централизованной системы пароснабжения. В первом варианте стенка варочного сосуда нагревается непосредственно паром, поступающим из котельной (первичным паром). Образующийся конденсат скапливается в нижней части рубашки и под действием силы тяжести через конденсатоотводчик и обратный клапан стекает в конденсатопровод. Для удаления воздуха предусмотрен специальный продувочный кран.
Второй вариант парового пищеварочного котла предусматривает наличие встроенного парогенератора. Парогенератор заполняется водой и нагревается паровым трубчатым теплообменником. В этом случае первичный пар движется
33
внутри теплообменника, который, нагревая воду до кипения, образует вторичный пар, согревающий стенку варочного сосуда, конденсирующийся на этой стенке и опять стекающий в парогенератор. Конденсат из теплообменника отводится в конденсатопровод через конденсатоотводчик и обратный клапан. Удаление воздуха из рубашки и теплообменника производится независимо одно от другого. Для этого используют специальный продувочный кран.
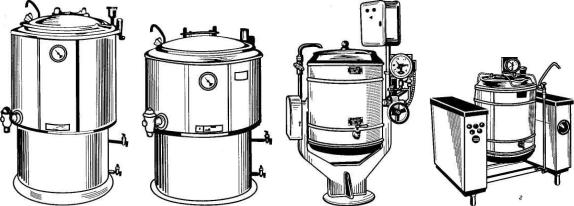
Электрические пищеварочные котлы (см. рисунок 15)
Традиционные пищеварочные котлы, устанавливаемые в «островном» варианте, имеют гарантированную дистанцию по отношению к соседним аппаратам или строительным конструкциям.
Рисунок 15 – Электрические пищеварочные котлы с косвенным обогревом и цилиндрической формой варочного сосуда: а, б – стационарные (КПЭ-100 и КПЭ-160); в – опрокидывающийся (КПЭ-60); г – опрокидывающийся секционный модульный (КПЭ СМ-60)
В России выпускают котлы вместимостью 40; 60; 100; 160 и 250 дм3. Котлы вместимостью 40 и 60 дм3 имеют опорную станину вилкообразной формы и при помощи червячного редуктора вращаются относительно горизонтальной оси. Редуктор приводит во вращение котёл при его разгрузке с помощью специального штурвала. Такие котлы называют «опрокидывающимися».
Котлы вместимостью 100 дм3 и более имеют неподвижный варочный сосуд и называются «стационарными». Продукт из них выгружают вручную, а для слива жидкости после мойки используют специальные сливные краны большого сечения, защищённые специальной сеткой. Котлы малой вместимости (до 100 дм3) снабжены, как правило, съёмной однослойной тонкой металлической крышкой и не герметизированы.
34
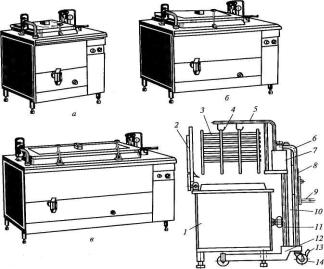
Особое место среди электрических пищеварочных котлов занимают котлы с варочным сосудом прямоугольной формы. Эти котлы кроме обычного режима варки обеспечивают кулинарную тепловую обработку пищевого сырья, осуществляемую непосредственно в перфорированных функциональных ёмкостях. Эти ёмкости с полуфабрикатами объединяют и размещают в специальных кассетах. Последние загружают и разгружают при помощи специальных механизированных тележек, что значительно упрощает обслуживание котлов. Кроме того, эти котлы (КЭ-100; КЭ-160; КЭ-250) снабжены двумя сливными кранами, включёнными параллельно (см. рисунок 16). Нижний, расположенный на лицевой панели, используют, как и в традиционных котлах, для слива жидкости из сосуда в процессе санитарной обработки. Верхний кран, вращающийся вокруг вертикальной оси, используется для слива жидкой фазы готового кулинарного изделия (до 70% объёма). Для этого создают избыточное давление в варочном сосуде; разгрузка котла осуществляется открытием верхнего крана при закрытой крышке котла. Жидкую фазу сливают в передвижные котлы.
Рисунок 16 – Электрические пищеварочные котлы с косвенным обогревом (панель- но-канальной рубашкой) с варочным сосудом прямоугольной формы, стационарные: а – КЭ-100; б – КЭ-160; в – КЭ-250; г – схема загрузки котлов типа КЭ кассетами с полуфабрикатами при помощи передвижной подъёмной тележки
Котлы с передвижной рабочей камерой (узлом «варочный сосуд—рубашка») называют универсальным электрическим устройством и выпускают вместимостью 40 и 60 дм3 (УЭВ-40; УЭВ-60). Устройство в сборе представляет собой блок, соответствующий конструкции стационарных пищеварочных котлов (см. рисунок 17).
35