Материал: 88-1
прессования составляет 20–30 с. Давление прессования Р, МПа, рассчитывают по следующей формуле:
Р = РудFK,
где Руд – удельное давление прессования, МПа; F – площадь таблетки, м2;
K – коэффициент потерь на трение, равный 0,85.
Оценку качества таблетки производят на испытательной машине путем вдавливания на ее поверхность стального шарика диаметром 0,5 см под действием силы Р. Таблетка считается качественной, если она не разрушается под действием силы Р = 400–500 Н.
Определяют плотность таблетки и строят график зависимости плотности от удельного давления прессования.
Текучесть пресс-композиции устанавливают, используя таблетку диаметром 5 см, объемом 10 см3, полученную при удельном давлении 0,6 МПа.
Текучесть характеризует способность материала при определенной температуре и давлении в процессе переработки заполнять полость формы. Текучесть МДП обусловлена силами внутреннего и наружного трения, а также скоростью отверждения связующего. Внутреннее трение зависит от природы и количества наполнителя и связующего, влажности материала и других добавок. Для повышения текучести в материал вводят смазывающие вещества: стеарин, олеиновую кислоту и т. д.
Текучесть существенно зависит от содержания летучих соединений в пресс-материале. Увеличение их содержания приводит к повышению текучести в начальной стадии прессования, но при этом наблюдается ухудшение физико-механических свойств готовых изделий.
Знание текучести пресс-материала позволяет правильно выбратьрежим прессования, т. е. установить оптимальную температуру и давление; выбрать целесообразную конфигурацию оформляющей поверхности пресс-формы для получения изделий высокого качества.
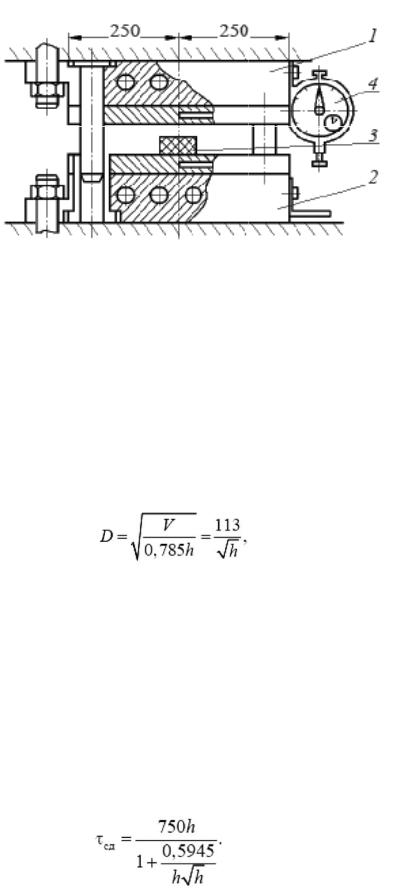
Для определения текучести плоский образец-диск (таблетку) помещают на нижнюю плиту пресс-формы (рис. 3), а затем прессуют при температуре 150 0С в течение 0,5–1,0 мин до прекращения движения стрелки индикатора.
31
Усилие прессования составляет 15 т. Начальная скорость смыкания плит пресса колеблется от 2 до 3 мм/с.
1, 2 – плиты пресс-ф ормы; 3 – образе ц; 4 – индикатор часового механизма
Рис. 3 – Пресс-форма для определения текучести пресс-компо зиции:
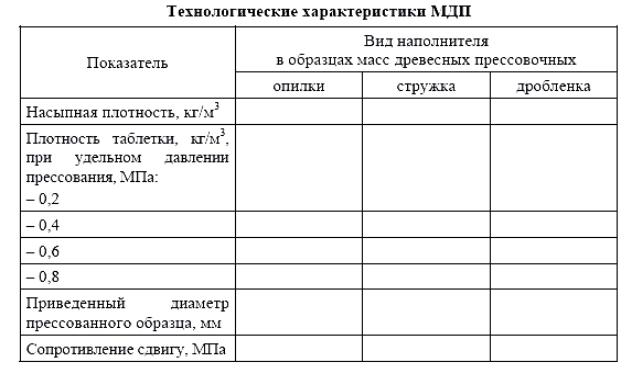
Толщину прессованного образца определяют с погрешностью измерения не более 0,01 мм. За показатель текучести МДП D, мм, принимают приведенны й диаметр прессованного образца, который вычисляют по формуле:
где V – объ ем образца, равны й 104 мм 3;
h – толщина обр азца после прессования, мм.
По полученным данны м мож но вычислить основной показатель материала, характеризующий его пластические свойства, – сопротивление сдвигу. Для усилия прессования 15 т и объема образца 10 см3 сопротивление сдвига τсд, МПа, можн о рассчитать по следующей формуле:
32
Результаты испытаний МДП заносят в табл. 6.1 и анализируют в сравнении с данными, полученными для других наполнителей.
Таблица 6.1
Вопросы для контроля
1.Общая характеристика МДП.
2.Характеристика основных свойств МДП.
3.Получение в лабораторных условиях МДП.
4.Определение основных технологических свойств МДП.
ПРАКТИЧЕСКАЯ РАБОТА № 7
Получение образцов из масс древесных прессовочных методом прессования
Цель работы – получить образцы из МДП в форме брусков размером 120 х 15 х 10 мм и дисков диаметром 50 мм, толщиной 3 мм прямым прессованием.
33
Материалы и оборудование
Пресс гидравлический П-125; пресс-формы для получения бруска и диска; технические весы; масса древесная прессовочная в виде таблеток; олеиновая кислота.
Общие сведения
Переработку пресс-композиций – масс древесных прессовочных в изделия называют формованием. В его основе лежат операции горячего прессования МДП, в результате которых получают изделия в виде плит различного профиля, погонажных и штучных деталей.
Способы формования композиционных материалов классифицируют по следующим признакам.
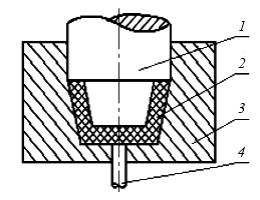
В зависимости от направления усилия прессования относительно пласти изделия различают плоское, экструзионное и комбинированное прессование, которое проводят прямым или литьевым методами. Детали и изделия из измельченной древесины получают преимущественно способом прямого прессования (рис. 4).
1 – пуансон; 2 – изделие; 3 – матрица; 4 – выталкиватель
Рис. 4 – Схема прямого прессования
2. В соответствии со степенью ограничения рабочего пространства, в котором происходит сжатие древесной композиции, выделяют формование между плитами пресса, в каландрах, в канале (экструзия) и в пресс-формах.
34
3.По характеру процессов формования различают периодический, непрерывный и пульсирующий способы.
4.В зависимости от организации процесса формования выделяют одно-, двух- и многопозиционный методы.
Ни один из перечисленных способов формования композиционных материалов и изделий не лишен недостатков, поэтому при выборе одного из них необходимо учитывать экономические факторы производства и требования, предъявляемые к форме и качеству выпускаемых изделий.
Основными технологическими факторами, определяющими режим прессования, являются: давление, температура и продолжительность прессования. Величина удельного давления при прямом прессовании изделий из измельченной древесины составляет от 30 до 50 МПа и зависит от способа и принципа прессования, сложности и плотности изделий, вида измельченной древесины, расхода связующего и влажности пресс-материала.
Температура пресс-формы при прямом прессовании изделий из МДП достигает (145 ± 5) оС. Продолжительность прессования обусловлена толщиной и плотностью изделий, температурой прессования, временем отверждения связующего, видом обогрева пресс-формы и составляет от 0,5 до 1,0 мин на 1 мм толщины изделия.
Основное оборудование для производства изделий из МДП – гидравлические прессы, назначение которых состоит в создании необходимого усилия при формировании изделий в пресс-формах. По направлению приложения давления различают прессы с верхним, нижним или комбинированным давлением; по конструкции станины – колончатые и рамные; по характеру привода – с индивидуальным или групповым приводом; по числу плит – одно-, двух- и многоэтажные.
Пресс-формы устанавливают на плиты пресса. Пресс-форма в простом случае состоит из верхней выступающей части, оформляющей внутреннюю поверхность изделия (пуансон), и нижней заглубленной части, оформляющей наружную поверхность изделия (матрица) (см. рис. 4). В зависимости от вида прессуемых изделий, способов их прессования и нагрева пресс-формы бывают открытого и закрытого типов, съемные, полусъемные и стационарные, одно- и многогнездные. Пресс-формы изготавливают из закаленной высококачественной стали, так как в процессе работы они подвергаются влиянию высоких температур, давлению, износу и
35