Материал: 88-1
образца; оно зависит от температуры и конфигурации пресс-формы, толщины прессуемого изделия, свойств материала. Существуют методы оценки скорости отверждения по химическим и физико-химическим характеристикам отпрессованных образцов.
Время отверждения можно определить методом экстракциирастворимой части полимера, содержащегося в отпрессованных образцах, которое составляет обычно 5–7 %. Наиболее часто время отверждения устанавливают при прессовании стандартных образцов в виде брусков и дисков с последующим определением их свойств и находят зависимость свойств от времени отверждения образца.
Скорость и время отверждения – наиболее существенные свойства, обусловливающие качество изделий и производительность труда.
Под таблетируемостью понимают способность пресс-материалов спрессовываться под воздействием давления и сохранять заданную форму. Изготовление таблеток из МДП проводят при следующих режимах: давление
–20 МПа; температура таблетирования – 20–60 оС; выдержка в пресс-форме
–0,5–1,0 мин на 1 мм готовой таблетки.
Усадка характеризуется уменьшением линейных размеров изделия, извлеченного из формы, по отношению к размерам формующего инструмента в процентах. Она в значительной степени зависит от конфигурации изделия, условий прессования, свойств пресс-массы (влажности, анизотропии наполнителя, его ориентации в момент заполнения формы). Расчетная усадка древесных пресс-масс находится в пределах 0,15– 0,51 %.
Содержание влаги и летучих веществ определяют по разности масс навески материала до и после ее высушивания при 100–105 оС до постоянной массы. Повышенная влажность и содержание летучего низкомолекулярного продукта наиболее часто приводят к браку изделий, получаемых прессованием, способствуют резкому ухудшению физико-механических и диэлектрических свойств материала, вызывают его формоизменяемость и старение.
Порядок выполнения работы
Дозирование и смешение компонентов.
Расход компонентов определяется массой образцов, изготавливаемых из МДП. На основе соотношений между отдельными составляющими из
26
МДП, полученных в лабораторной работе, будут изготовлены изделия в виде брусков размером 120 х 15 х 8 мм и дисков диаметром 50 мм, толщиной 3 мм.
Для проведения физико-механических испытаний достаточно 12 брусков и 4 дисков. Определение расходов компонентов проводят по заданным: плотности (ρ, кг/м3) и влажности (Wизд, %) изделия, расходу смолы (Рсм, %) и добавки (Рдоб, %).
Расход абсолютно сухого наполнителя mн, кг, на одно изделие объемом V, м3, составит:
|
10 · |
· |
, |
100 |
изд · 100 |
Рсв · 100 Рдоб |
Расход наполнителя , кг, с влажностью Wн, %, равен:
В
Н
· 100 |
, |
100 |
Расход смолы mсм, кг, с содержанием сухого остатка Ссм, %, на изделие составит:
· Рсм см Ссм
Расход добавок mдоб, кг, на изделие равен:
· Рдоб доб Сдоб
где Сдоб – концентрация добавок, %.
Общая потребность в компонентах МДП определяется с учетом количества изделий и расхода материала на испытания, которое составляет 20 % от расчетного.
Подготовленные компоненты МДП смешивают в стеклянной емкости, насыпая древесный наполнитель в смолу. Если в композиции МДП содержатся другие добавки, то их вводят в смолу перед подачей наполнителя. Перемешивание проводят до получения равномерно смоченной
27
массы. Затем ее выгружают на противни, разрыхляюти сушат в термошкафу при температуре 70–80 0С в течение 1,0–1,5 ч.
Сушка необходима для удаления избыточной влаги. Повышенная влажность МДП приводит к образованию пузырей, трещин на поверхности материала, увеличивает время его выдержки в пресс-форме. Высушенную массу используют для проведения испытаний. Хранят МДП в плотно закрытых полиэтиленовых емкостях.
Испытание масс древесных прессовочных.
Сыпучесть пресс-материала, т. е. способность пресс-материала равномерно заполнять пресс-форму, характеризуется углом внутреннего трения. Пресс-материал на основе измельченной древесины можно отнести к сыпучим телам, обладающим способностью образовывать силы сцепления между отдельными частицами. В свободно насыпанном состоянии сыпучие тела принимают очертания формы конуса. Угол естественного откоса между образующей конуса и горизонтальной плоскостью называется углом внутреннего трения. Знание угла естественного откоса используют при определении наклона стенок загрузочных воронок, вместимости транспортных средств и бункеров.
Для характеристики сыпучести определяют не только угол естественного откоса αо, но и угол обрушения αр. Первая величина относится к формированию откоса путем постепенной насыпки материала, вторая величина характеризует положение поверхности откоса, образовавшегося в результате сползания части материала. Ее называют также статистическим углом откоса. Угол обрушения αр всегда больше угла естественного откоса αо.
Для определения угла естественного откоса применяют устройство, состоящее из трех взаимно перпендикулярных пластин (рис. 1, а). Нижняя пластина в виде сектора, служащая основанием, имееткольцевые риски. Боковые пластинки, выполненные из органического стекла, тоже имеют риски. На линии пересечения вертикальных пластин укреплена воронка. При насыпании материала образуется геометрическое тело в виде четверти конуса. Насыпание прекращают, когда вершина конуса достигает верхнего края пластин. Последние порции материала удобно подсыпать из ложки. Угол наклона откоса определяют по рискам на вертикальных пластинках, усредняя данные 4–5 опытов.
28
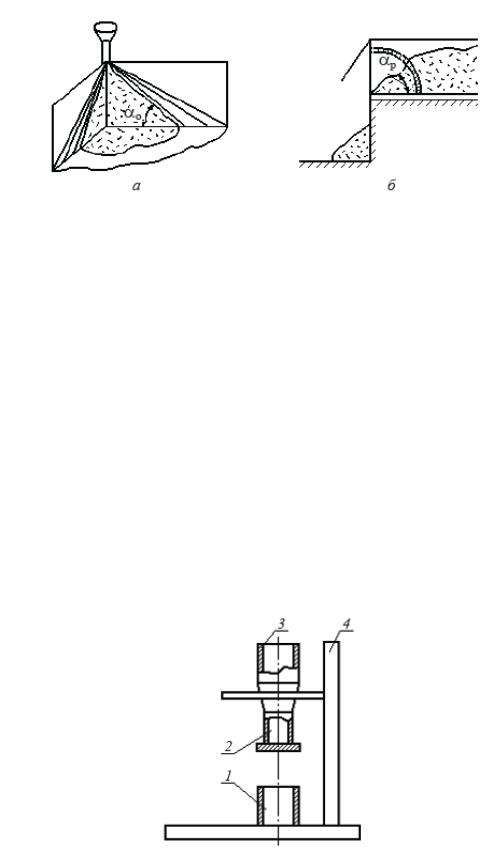
Рис. 1 – Приспособления для определения:
а – угла естественного откоса; б – угла обрушения
Приспособление для определения угла обрушения представляет собой коробку с откидной стенкой (рис. 1, б). Две боковые стенки выполнены прозрачными. Заполнив коробку материалом, откидывают стенку. Часть материала в виде треугольной призмы сползает, при этом образуется откос. Угол наклона откоса определяют по рискам на боковых стенках или транспортиром с линейкой. Наклоняя коробку до обрушения новой порции материала, можно провести на том же образце еще 1–2 замера. В момент обрушения положение коробки фиксируют и по транспортиру измеряют угол откоса.
Насыпную плотность МДП определяют, используя прибор, изображенный на рис. 2.
1 – измерительный цилиндр; 2 – отверстие; 3 – воронка; 4 – штатив
Рис. 2 – Прибор для определения насыпной плотности пресс-композиции
29
Перед началом испытаний измерительный цилиндр 1 емкостью 100 см3 взвешивают с точностью до 0,1 г. Воронку 3, укрепленную на штативе 4, устанавливают вертикально таким образом, чтобы ее нижнее отверстие 2 находилось над измерительным цилиндром на расстоянии 20–30 мм и было связано с ним.
Затем при закрытом нижнем отверстии засыпают в воронку 100 см3 пресс-материала. После этого открывают задвижку воронки и дают возможность материалу просыпаться в измерительный цилиндр. При необходимости для лучшего просыпания пресс-материал можно перемешивать палочкой. После заполнения измерительного цилиндра материалом излишек его срезают ножом и наполненный цилиндр взвешивают. Насыпную плотность пресс-материала вычисляют по формуле:
ρ = G / 10–4,
где G – масса пресс-материала в измерительном цилиндре, кг.
Таблетируемость пресс-композиции обусловливает возможность высокопроизводительной переработки пресс-массы в изделия. Ее определяют путем запрессовки пресс-материала в форме. Таблетируемостью является способность материала спрессовываться в таблетки под действием давленияпри комнатной температуре (18–20 0С). При этом из неоформленной, рыхлой пресс-массы образуется плотная таблетка определенной формы, размера и массы. В процессе таблетирования из прессматериала удаляется воздух, что приводит к росту его теплопроводности по сравнению с нетаблетированным. Повышение теплопроводности, в свою очередь, ускоряет разогрев материала в пресс-форме, что дает возможность уменьшить его выдержку под давлением при изготовле ии изделий. Кроме того, применение таблеток позволяет просто и сравнительно точно по количеству таблеток дозировать навеску пресс-материала перед прессованием, уменьшая размер загрузочной камеры пресс-формы.
Таблетируемость пресс-массы зависит от ее гранулометрического состава, насыпной плотности, удельного объема и содержания влаги.
Таблетирование проводят в специальной пресс-форме на настольном гидравлическом прессе при удельном давлении 0,2; 0,4; 0,6; 0,8 МПа. Время
30