Материал: 88-1
коррозионному воздействию. Оформляющие поверхности тщательно полируют и хромируют для получения изделий с хорошим внешним видом. Пресс-формы обогревают электрическими элементами или индукционным методом.
При конструировании деталей из МДП избегают острых углов, глубоких впадин и выступов, так как текучесть пресс-массы мала и для ее увеличения необходимо либо модифицировать наполнитель, либо использовать соответствующие добавки.
Горячее прессование изделий из МДП в пресс-формах предусматривает загрузку материала, его перевод при нагревании в вязкотекучее состояние и формование изделия под действием давления. Фиксация заданной конфигурации изделия, отражающей конфигурацию полости формы, происходит в результате отверждения связующего при высокой температуре. Благодаря необратимым изменениям в структуре материал переходит в неплавкое состояние, т. е. сохраняет формоустойчивость и не требует охлаждения перед извлечением из пресс-формы.
Порядок выполнения работы
Технологический процесс прессования состоит из следующих стадий: дозировки пресс-материала (весовая, объемная); предварительного подогрева пресс-формы; загрузки пресс-материала в форму; помещения пресс-формы на нижнюю плиту пресса; смыкания пресс-формы; выдержки прессматериала в форме; распрессовки; извлечения изделий из формы.
Дозировку пресс-материала в пресс-форму производят в соответствии с расчетами, выполненными в лабораторной работе № 12 для получения брусков и дисков. Пресс-форма на бруски позволяет одновременно получать 4 образца. Навеску пресс-материала загружают в пресс-форму, которую закрывают и помещают между обогреваемыми плитами пресса. Перед загрузкой пресс-материала пресс-форма должна быть подогрета.
Прессование образцов ведут по режиму, который выбирают в соответствии с табл. 7.1.
36
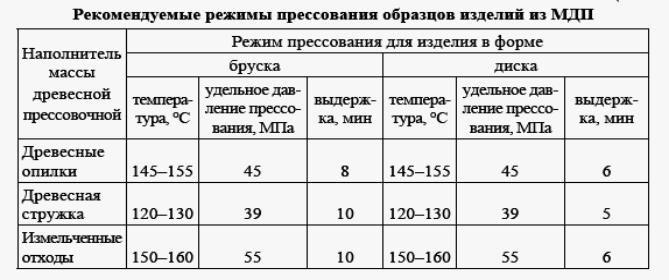
Таблица 7.1
Вопросы для контроля
1.Способы ф ормования изделий из МДП.
2.Виды пресс-форм.
3.Факторы процесса прессования изделий из М ДП.
ПРАКТИЧЕСКАЯ РАБОТА № 8 Определение эффективности пр опитки древесины
Цель работы |
– определить |
эффективность |
пропитки древесины |
|
тер мореактивными |
олигомерами |
с |
получением |
модифицированной |
древесины. |
|
|
|
|
|
Материалы и оборудование |
|||
Карбам идоформ альдегид ная |
и |
фенолоформальдегидная смолы; |
||
образцы березы размером 120 х 15 х 1 |
0 мм; ванны для пропитки образцов; |
|||
маятниковы й копер; |
штангенциркуль; |
аналитические весы; испытательная |
||
маш ина Р-0,5; вискозиметр ВЗ-4; микроскоп МБИ-11 |
с микрометрической |
|||
шкалой. |
|
|
|
|
37
Общие сведения
Древесина обладает уникальным комплексом физико-химических свойств, наиболее важными из которых являются: жесткость, твердость, упругость, предел прочности при изгибе, сжатие, растяжение вдоль волокон и др., она легко обрабатывается пилением, строганием, сверлением.
Однако нельзя не отметить особенности строения древесины, ограничивающие сферу ее технического применения, такие как анизотропность, гигроскопичность, усушка, коробление, ограниченная стойкость к агрессивным средам, возгораемость, подверженность воздействию грибков, бактерий, насекомых. Поэтому проблема улучшения природных свойств древесины очень актуальна и может быть решена модифицированием.
Модифицирование – это процесс направленного изменения свойств древесины с целью расширения сфер ее применения.
Различают физические и химические способы ее модифицирования. Физические методы изменяют анатомическую структуру древесины за счет уменьшения относительного объемного содержания полостей клеток путем прессования поперек волокон или заполнения полостей инертными материалами. Химические способы – это обработка древесины различными веществами, в результате которой происходят химические изменения материала клеточных стенок.
В зависимости от природы протекающих процессов модифицирование древесины можно разделить на следующие методы:
1)изменяющие природу активных функциональных групп высокомолекулярных компонентов древесины путем замещения гидроксильных групп компонентов в клеточных стенках другими группами (ацетильными, эфирными и др.);
2)в основе которых лежат реакции, изменяющие густоту сетки поперечных связей в клеточных стенках (модифицирование формальдегидом, карбонатами, диизоцианатами, облучением гамма-лучами и др.);
3)уменьшающие плотность сетки лигнин-углеводного комплекса (пластификация водными растворами аммиака, карбамида, щелочными растворами или безводным аммиаком);
38
4)образующие в структуре материала полостей клеток и клеточных стенок древесины полимеров в результате реакций поликонденсации и полимеризации различных олигоили мономеров;
5)сочетающие всевозможные разновидности первых четырех, например модифицирование древесины некоторыми мономерами с последующей обработкой в поле ионизирующих излучений, которое создает благоприятные условия для образования химических связей мономера с компонентами древесины.
Впрактике модифицирования встречается сочетание химических и физических методов: увеличение относительного объемного содержания материала клеточных стенок древесины за счет сжатия ее элементов под воздействием механического прессования с предварительной или одновременной химической обработкой.
Комплексное улучшение свойств дает модифицирование древесины полимерами, так как при этом образуется четырехкомпонентный композиционный материал.
Пропитка древесины является достаточно эффективным способом повышения ее биостойкости, физико-механических показателей, термо-, водо- и влагостойкости. Эффективность пропитки определяется природой и реологическими свойствами вещества, используемого для пропитки, морфологическим строением древесины. Известен ряд методов пропитки, отличающихся техникой проведения процесса и свойствами получаемых образцов. В промышленных масштабах наиболее часто применяется пропитка в вакууме, либо под давлением. В лабораторных условиях пропитку ведут при нормальных условиях, используя способ горячехолодных ванн. По этому методу древесину сначала прогревают в горячей ванне, при этом находящийся в капиллярно-пористой системе воздух расширяется и частично выходит наружу. Затем древесину помещают в ванну с холодным пропиточным составом; оставшийся внутри древесины воздух уменьшается в объеме, создавая внутри нее вакуум, который заполняется раствором смолы. Способом горячехолодных ванн хорошо пропитываются только древесины с небольшой влажностью (до 10 %). Для пропитки же древесины с повышенной влажностью применяется ускоренный высокотемпературный метод, в котором чередуются горячая (до 1600С) и холодная ванны.
39

Пропитке подвергают чаще всего образцы из древесины березы влажностью не более 10 %.
Порядок выполнения работы
Подготовка пропиточных составов и образцов
Для пропитки используют водные растворы карбамидо- и фенолоформальдегидной смол (КФС и ФФС). Перед пропиткой смолу разбавляют до концентрации 10–12 % и замеряют вязкость полученного раствора по вискозиметру ВЗ-4. Разбавление до требуемой концентрации смолы для горячей ванны производят водой температурой 80 0С. Объем раствора смолы составляет 200 мл. Приготовленный раствор помещают в пропиточную ванну, которую устанавливают на водяной бане. Если образцы древесины, подвергаемые пропитке, имеют высокую (более 10 %) влажность, то их подсушивают в сушильном шкафу при температуре (103 ± 2) 0С. Перед пропиткой определяют массу образцов с точностью до 0,01 г и замеряют их линейные размеры с точностью до 0,01 мм. При выполнении лабораторной работы получают 6 образцов.
Пропитка.
Пропитку образцов проводят методом горячехолодных ванн. Для этого образцы, подготовленные для пропитки (3 образца для каждого состава), помещают в горячую ванну и выдерживают в течение 1 ч (температура пропиточного состава 80 0С). Затем с помощью захватов их переносят в холодную ванну температурой 20 0С, где выдерживают на протяжении 1 ч.
После окончания пропитки образцы извлекают из ванны, шпателем удаляют избыток пропиточного состава с боковых граней и торцов и помещают в сушильный шкаф, где выдерживают при температуре (103 ± 2) 0С не менее 1 ч. Затем их охлаждают в эксикаторе и подвергают испытаниям.
Испытание образцов.
Степень пропитки определяют путемсравнения массы образцов до (т1, кг) и после (т2, кг) пропитки и рассчитывают по формуле
С·100%,
40