Материал: Детали машин и основы конструирования. Учебное пособие. Нилов В.А., Рукин Ю.Б
Физическая природа приработочных отказов (участок 0 – t1) заключается в не идеальности технологии изготовления деталей, сборки узлов и агрегатов. Оставшиеся после механической обработки неровности в результате взаимного внедрения или зацепления либо срезаются, либо пластически деформируются. Приработка продолжается до тех пор, пока ширина образуемых площадок не превысит ширину впадин в зоне контакта деталей. В этот период интенсивность отказов уменьшается.
Внезапные отказы (участок t1 – t2) считаются неустранимыми при приработке и возможными при эксплуатации. Причина таких отказов заключается в том, что при эксплуатации существует вероятность появления внезапной концентрации нагрузки.
Износовые отказы (участок t > t2) отражают естественные процессы разрешения объектов при их нагружении и взаимодействии со средой. Для механических объектов износовые отказы основываются на недостаточной длительности объемной и поверхностной прочности. Эти процессы по скорости разрушения могут быть быстротекущими (например, поломка зуба шестерни), средней скорости (например, постепенное снижение прочности от температуры или уменьшение сечения вследствие износа), медленно текущие (например, отказ от усталости, коррозии, ползучести металла). В механических объектах объемное и поверхностное разрушение имеет наибольшее значение, являясь причиной 80…85% отказов.
Задача конструктора при создании изделия – исключить в пределах заданного ресурса появление отказов обоснованным выбором соответствующих материалов, смазки, методов упрочнения, учетом в методике расчета всех факторов, влияющих на надежность.
Большое влияние на повышение надежности изделия имеет выбор рациональных технологических процессов изготовления.
25
3.3. Общие направления повышения надежности
Невозможно добиться высокой надежности машин с отсталым рабочим процессом и несовершенным механизмом. Поэтому, первым направлением повышения надежности является обеспечение необходимого технического уровня изделия.
Механический способ формирования изображения в телевизоре, телега из стеклопластика, зерноочистительные машины, использующие принцип грохочения.
Лучше: электронная развертка в ТV; зерноочистка на принципе аэрации.
Вторым направлением является разработка такой конструкции изделия, которая бы исключила появление отказов. Например, применение быстроходных или тихоходных агрегатов без механических передач.
Безмуфтовый привод прессов. Самосмазывающиеся узлы трения, исключающие систему смазки в машине.
Третье направление – использование самоустанавливающихся, самоприрабатывающихся узлов и самонастраивающихся систем.
Четвертое направление – переход на изготовление машин по жестко регламентированной технологии, снижающей рассеивание ресурса за счет уменьшения колебаний размеров в пределах поля допуска. Машины, собранные роботами на герметичность не проверяются.
Обеспечение надежности ЛА. Высокие показатели надежности ЛА обеспечивают:
резервирование элементов и систем; эксплуатацией «по состоянию» и диагностикой; упрочнением деталей.
Резервирование – применение дублирующих средств и систем с целью сохранения работоспособности.
Резервирование имеют: топливная система, система управления полетом, система выпуска шасси, управления закрылками и стабилизатором.
26
Эксплуатация «по состоянию» – прогрессивный метод повышения надежности. Здесь заключение о необходимости ремонта или замене узла производится по фактическому состоянию, о котором судят, используя диагностику (сравнивая с помощью ЭВМ сигналы от узла с эталонными сигналами, хранящимися в памяти ЭВМ). Такие системы автоматизированного контроля параметров резко повышают скорость выявления узлов, где возможны отказы.
Сочетание резервирования с быстрым выявлением отказавших элементов, осуществляемым с помощью встроенных автоматизированных систем контроля, практически исключает внезапный отказ системы.
Упрочнение – один из основных методов повышения долговечности деталей:
-термопластическое упрочнение (лопатки турбин). Нагрев до 500…700˚С и резкое охлаждение (сталь). На поверхности возникают пластические деформации, приводящие к появлению на поверхности детали напряжений сжатия. Предел выносливости возрастает в 1,3 раза;
-пластическое деформирование поверхности стальными или стеклянными микрошариками (50…200 мкм). Предел выносливости возрастает в 1,5 раза;
-увеличение ресурса заключенных соединений за счет гарантированного радиального натяга 2,5…3,5%. Для чего разработаны стержневые и универсальные заклепки, обеспечивающие ресурс соединения в 2…4 раза больший по сравнению
собычными заклепками;
использование новых материалов: титановые сплавы, стеклопластики, бериллий (1,85 т/м3 и высокая теплопроводность) для колесных тормозов.
27
ЛЕКЦИЯ 4.
КРИТЕРИИ РАБОТОСПОСОБНОСТИ И РАСЧЕТА
ДЕТАЛЕЙ МАШИН
Учебные вопросы
1.Критерии работоспособности
2.Основные виды изнашивания
4.1. Критерии работоспособности
Для обеспечения работоспособности машины или механизма ее детали, узлы и конструкция должны удовлетворять ряду требований. Важнейшими из них для большинства машин являются следующие критерии: 1 – прочность; 2 – жесткость; 3
– виброустойчивость; 4 – теплостойкость; 5 – износостойкость. Значение и первостепенность каждого из них для конкретной детали определяются требованиями к конструкции машин в целом и условиями ее эксплуатации. Например, для подшипника скольжения первостепенным является его износостойкость, а для вала редуктора (станка, вертолета) – проч-
ность.
Прочность – свойство твердых тел сопротивляться разрушению, а также необратимому процессу изменения формы под действием внешних сил.
Различают объемную и поверхностную (контактную) прочность. При недостаточной объемной прочности деталь разрушается по всему сечению, (поломка вала, разрыв болта), при недостаточной контактной прочности происходит разру-
шение (выкрашивание) поверхности контакта (выкрашивание поверхности зуба у зубчатого колеса, рабочей поверхности колец у подшипников качения).
Различают также разрушение под действием однократного нагружения и при действии переменных нагрузок. В последнем случае плавное изменение нагрузки Q за время цикла нагружения (нагружение зуба косозубого конуса) обычно за-
28
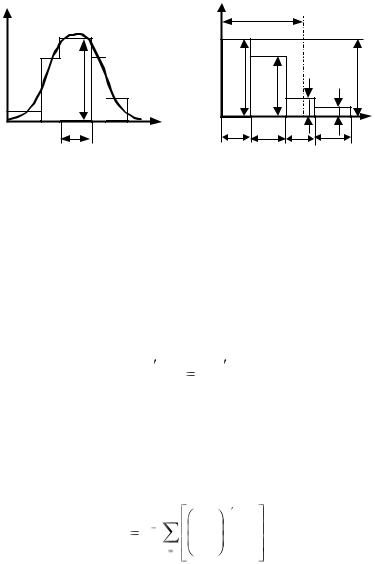
меняют ступенчатым, путем вписывания прямоугольников со сторонами Qi; ti.
Q
|
а) |
ti |
t |
|
NE |
|
|
б) |
Q |
|
|
|
|
|
|
|
|
|
Q1 |
|
|
|
Qр |
Q2 |
Q |
|
|
|
|
|
|
||
|
|
3 |
Q4 |
|
|
|
|
|
|
t1 |
t |
t3 |
t |
t, Nц |
|
2 |
|
4 |
|
Рис. 4.1 Переменное нагружение деталей:
а – действительное; б – эквивалентное нагружение
При расчетах на прочность заданную переменную нагрузку Q1, Q2…Qi обычно заменяют постоянной Qр, равноценной по ее влиянию на прочность детали. С этой целью находят эквивалентное число циклов нагружения NE < N0, при котором Qр = Q1 оказывается равноценной по ее влиянию на прочность заданной переменной нагрузке. При этом необходимо пользоваться уравнением кривой усталости с некоторыми уточнениями:
m |
N |
|
Q |
m |
N |
|
Q p |
E |
|
i |
|||
|
|
i |
|
|||
где m = m/ν; m – показатель кривой усталости, ν – уточняющий коэффициент.
При расчете на контактную прочность ν = 2, при расчете на изгиб, кручение, растяжение, сжатие ν =1,0.
Тогда
|
|
k |
|
m |
|
|
|
|
Qi |
|
|
|
|
N |
|
a 1 |
N |
|
, |
|
E |
|
цi |
||||
|
|
Qp |
|
|||
|
|
i 1 |
|
|
||
где k – число ступеней разбиения; а – поправочный коэффициент.
29