Материал: диплом2
2.11.5. Обоснование планируемого решения.
Из определенной группы цехов по СН и ПУ в одном помещении могут быть электротехнический и карбюраторный участки.
Указанные цехи размещаются вблизи от постов зоны ТР, специализирующихся на ремонте двигателей, или входят в состав специализированной зоны ТО-2 и ТР двигателей.
При площади аккумуляторного цеха свыше 10 кв.м в нем должно быть предусмотрено не менее двух помещений для ремонта аккумуляторных батарей и для их заряда.
2.12. Обоснование планировочного решения генерального плана сто.
Состав генерального плана.
- производственный корпус Fnp = 1500 м2 (спроектирован)
- вспомогательный корпус Fвсn = 100 м2 (ориентировочно, трансформаторная, компрессорная, бойлерная, ОГМ)
- контрольно-пропускной пункт Ркпп=108м2 (типовой)
- склад газовых баллонов Fгб = 20 м2 (по опыту)
- зона хранения подвижного состава; площадь, которой рассчитана по
формуле Fxp = Ххр. fa. К = 17 . 6,5 . 2,5 = 280 м2, принимаем Fxp = 300 м2,
где Ххр - количество машино-мест хранения, примерно равное суточному количеству заездов:Ошибка! Объект не может быть создан из кодов полей редактирования.Ошибка! Объект не может быть создан из кодов полей редактирования.
fa - площадь автомобиля в плане.
К - коэффициент плотности расстановки постов
- стоянки легковых автомобилей для сотрудников СТО, рассчитана по следующим нормативам: удельная площадь на один легковой автомобиль -25м2, на 100 работников СТО принимается 10 автомобиле-мест.
Fтс = 20 / 10 . 25 = 50 м2
- административный корпус
Fадм = 200 м2 (типовой).
Площадь участка рассчитывается по формуле:
Fуч = Fnp + Fвсn +Fадм + Fкпп +Fxp +Fгб = 6171 м2
Кз
Где Кз = 0,28 - коэффициент застройки для СТО на 10-12 рабочих
постов [5] .
Озеленение.
По нормативам [5] площадь озеленения должна составлять не менее 15% площади предприятия при плотности застройки менее 50%
Fоз = 0,15 . Fуч = 0,15 . 6171= 926 м2
Планировочное решение генплана предусматривает правильную застройку: производственный корпус, вспомогательный и административный, спроектированы в виде отдельных зданий.
Здания и сооружения размещены относительно сторон света и преобладающих направлений ветров с учетом обеспечения наиболее благоприятных условий естественного освещения, проветривания и предотвращения снежных заносов. Расстояния между зданиями, а также между зданиями и зоной хранения выдержаны в соответствии с нормативами СН и Ш1-93-74 и составляют не менее 20 метров. Движение автомобилей по территории СТО - кольцевое одностороннее без встречных потоков и пересечений. Ширина проездов выдержана не менее 6 м. Ко всем зданиям обеспечивается подъезд пожарных автомобилей: предусмотрены пожарные гидранты и запасные ворота для выезда автомобилей при чрезвычайных ситуациях. Ворота для въезда и выезда автомобилей на СТО расположены с отступом от красной линии на расстоянии 20 м.
3. Конструкторская часть
Обоснование целесообразности конструирования универсального съемника
Усовершенствование автомобилей, направленное на упрощение и удешевление технического обслуживания и ремонта, осуществляется за счет применения «вечных» дисульфидомолибденовых смазок, увеличения периодичности смены масла в двигателе, саморегулирующих тормозов, самоконтрящихся крепежных соединений и других мероприятий. С другой стороны эта проблема должна решаться за счет совершенствования процессов технической эксплуатации, установления оптимальных режимов технического обслуживания, разработки и внедрения современных методов организации и технологии обслуживания автомобилей, полного удовлетворения потребностей в запасных частях, применения соответствующего гаражного оборудования, приборов, приспособлений и т.п.
В зонах ТО и ТР, а также на других отделениях и участках, участвующих в процессе ремонта автомобилей очень часто возникает необходимость в демонтаже и разборке узлов или агрегатов. Необходимыми приспособлениями технологической операции разборки являются съемники. Применение съемников обусловлено снижением затрат труда, времени и трудоемкости выполняемых работ. В связи с этим предлагается сконструировать универсальный съемник прессовых соединений (подшипников, втулок, шкивов, звездочек, крышек).
3.2. Патентные исследования
В процессе конструирования изделия мы провели патентные исследования нескольких конструкций существующих съемников и выявили ряд недостатков конструкций. В частности, основными «минусами» являются: ненадежность захвата снимаемой детали; большая металлоемкость; сложность в изготовлении; узкие возможности; ненадежность центровки съемника и т.п.
Разрабатываемая конструкция должна, по возможности, снизить эти недостатки и упростить процесс ремонта. Кроме того, существующими съемниками вообще невозможно захватить детали, плотно прилегающие торцевой поверхностью. С этой проблемой нам, как показалось, удалось справиться.
3.3. Назначение, техническое описание и устройство
Съемник универсальный предназначен для быстрой и удобной разборки прессовых соединений , снятия с валов шкивов, втулок и подшипников (в том числе и плотно прилегающих торцевой поверхностью), а также крышек статора.
Съемник применяется в комплекте со струбциной, предназначенной для зажима захватов 1 съемника при снятии плотно прилегающих подшипников и втулок. В объемной сборке съемником демонтируют подшипники и втулки.
Шкивы и крышки статора демонтируют съемником в развернутом виде, используя клинья 2 на внешней стороне захватов 1, а винт 3 вворачивают в корпус 4 с обратной стороны.
Детали, насаженные на валы и имеющие два резьбовых отверстия, демонтируют съемником, используя пазы на корпусе 4, предварительно сняв захваты 2.
Съемник изготовляется из стали и имеет габаритные изделия 280х200х60.
Винт 3, выполненный из шестигранника стали 35 длиной 270 мм вворачивается в стальной корпус 4, на котором закреплены желобообразные захваты , выполненные из трубы 60х3,5. На желоб приваривается стальной сегмент, производящий непосредственный захват снимаемой детали, клин и плита, которая посредством болта 8 мм крепится свободно на корпус.
В результате разработки съемника получаем следующее:
Повышается производительность труда.
Улучшается охрана труда и безопасность выполненных работ.
Универсальность использования на различных участках.
Простота изготовления и использования съемника.
Малая металлоемкость и компактность.
3.4. Определение сил запрессовки и выпрессовки
Q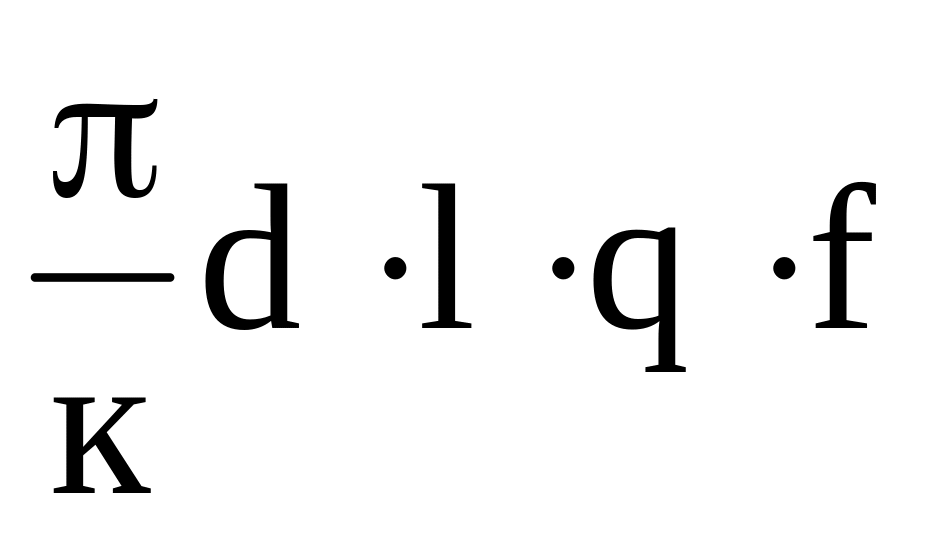 ,
где Q – осевая сила, Н;
к – коэффициент запаса сцепления. Принимаем к= 1,5…2,0
d - диаметр посадочной поверхности
q – давление на посадочную поверхность
f – коэффициент трения сцепления.
При практических расчетах соединений стальных и чугунных деталей рекомендуется принимать значения f при сборке прессования f=0,08…1.
Принимаем величину давления на посадочную поверхность q=10 Н/мм2, l= 40 мм и d=66 мм.
Тогда
Qз=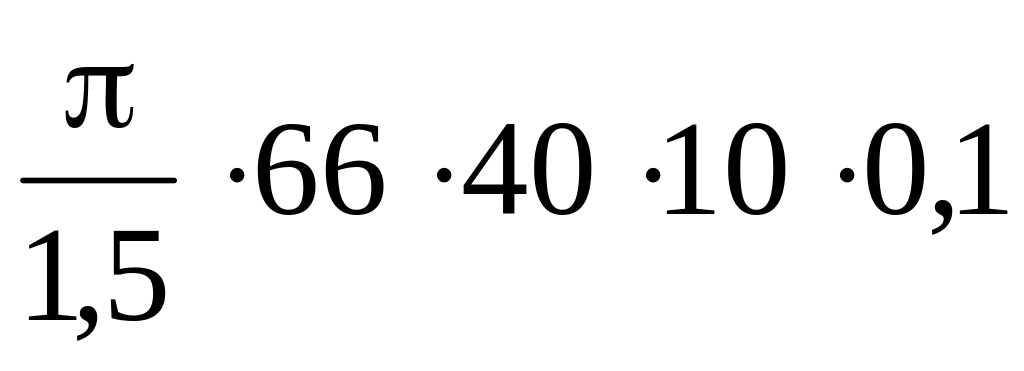 =5529
Н.
Сила выпрессовки на 15…20% меньше
Qв=Qз/1,15=4807 Н.
Окончательно, в расчетах принимаем Q= 5000 Н.
3.5. Расчет на прочность передачи винт-гайка
Материал винта съемника сталь-35 т=300 МПа, материал корпуса сталь-45 т=360 МПа.
Допускаемые напряжения:
Для материала винта
[]=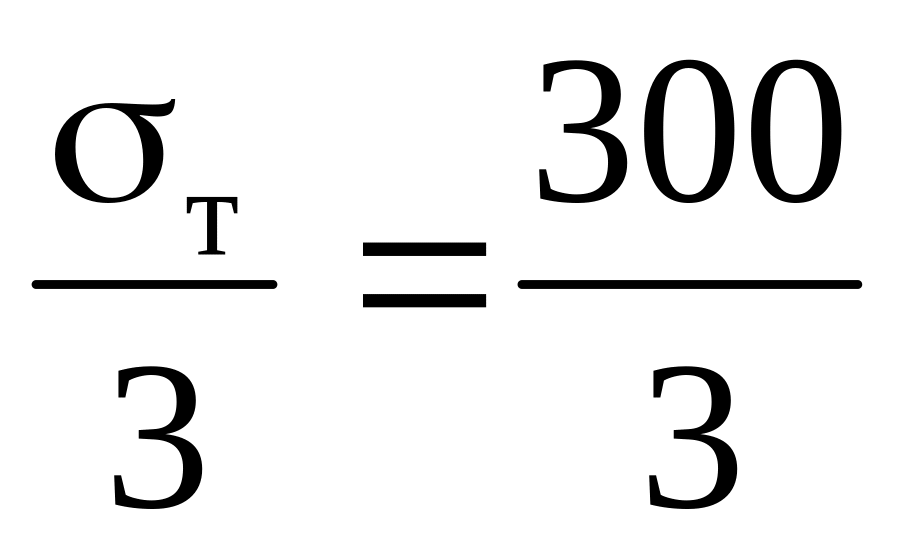 =100
МПа.
Для материала корпуса
[]=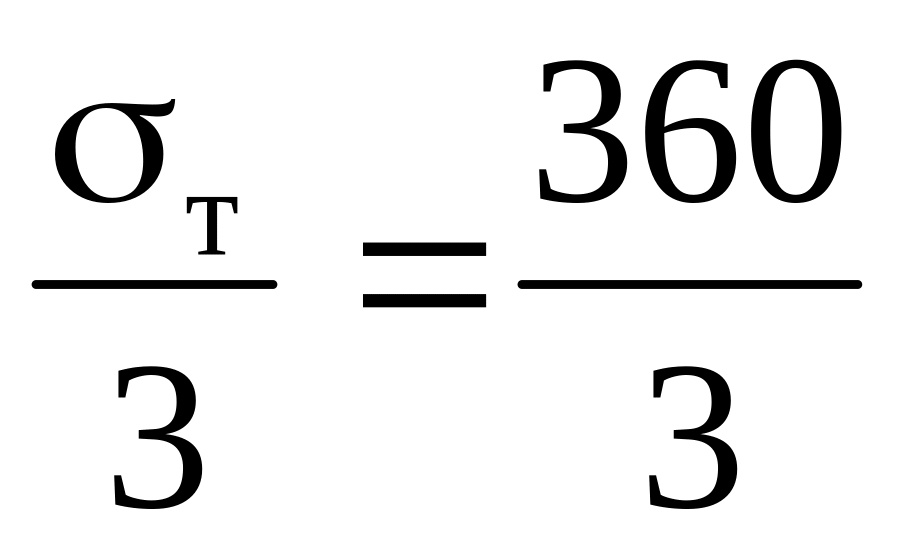 =120
МПа.
Допускаемое давление для пары
Сталь-сталь [q]= 7,5…13 МПа.
Принимаем [q]=10 МПа.
Нагрузка в передаче двухсторонняя, принимаем резьбу метрическую с h=0,541
Конструкция гайки цельная с н=1,5
Средний диаметр резьбы
d2=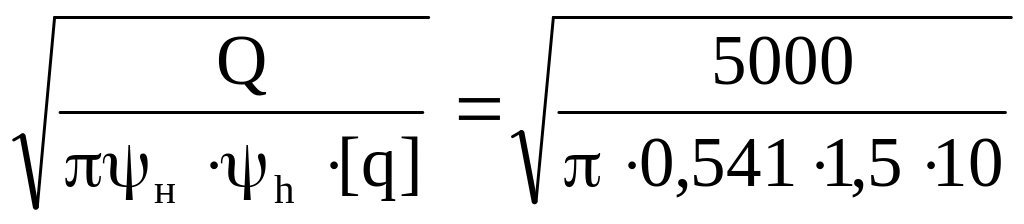 =14,001
Принимаем по ГОСТ 10177-82 однозаходную резьбу zр=1 d=14 мм d1=11,835 мм d2=12,701 мм Р=1,25 мм.
Эпюра действующих сил и изгибающих моментов
Угол подъема резьбы
tg=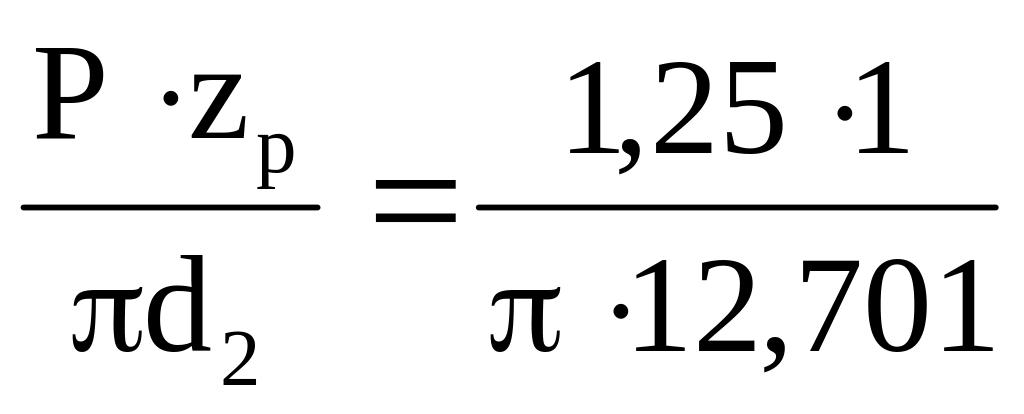 =
0,03133
20, где Р=1,25 zp=1
Приведенный угол трения
'=arctg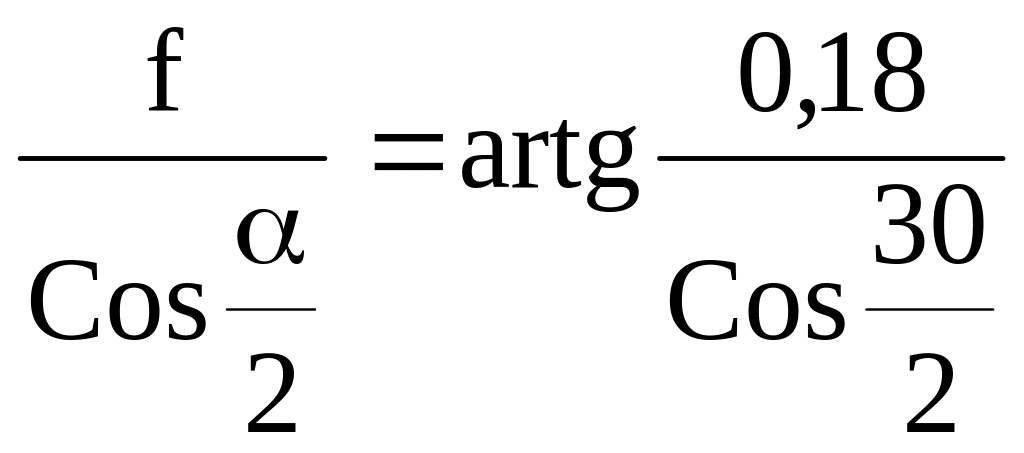 10032',
где f=0,18 – коэффициент трения скольжения;
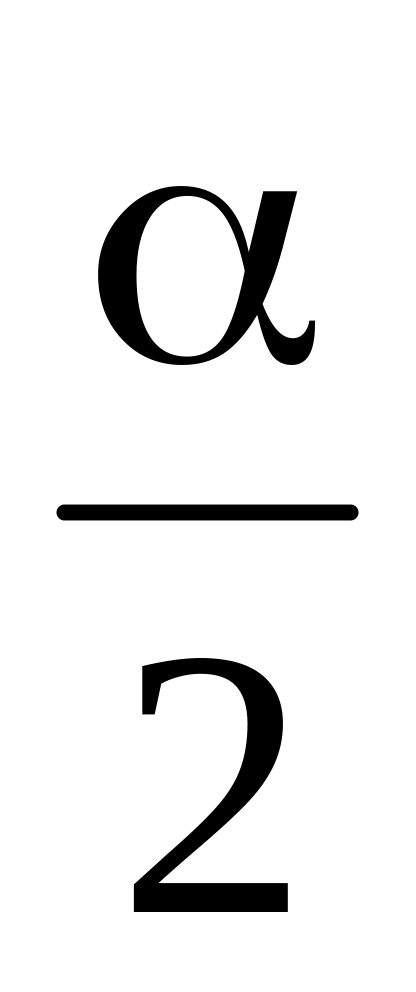 =150
– угол наклона рабочей грани витка.
Так как < ', следовательно, условие самоторможения соблюдено.
Высота гайки
Нг=нd2=1,512,701=19,05
Принимаем Нг=20 мм.
Число витков резьбы в гайке
z=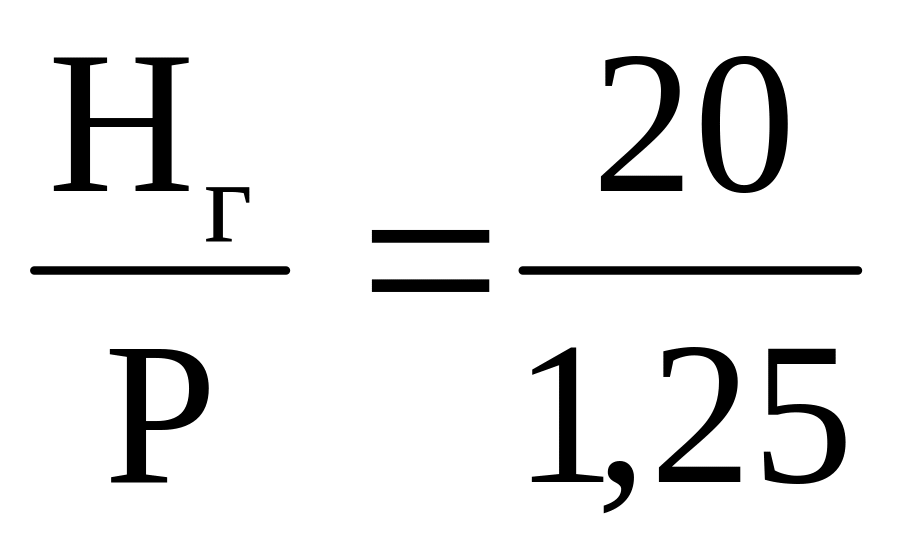 =16.
Наружный диаметр гайки
D=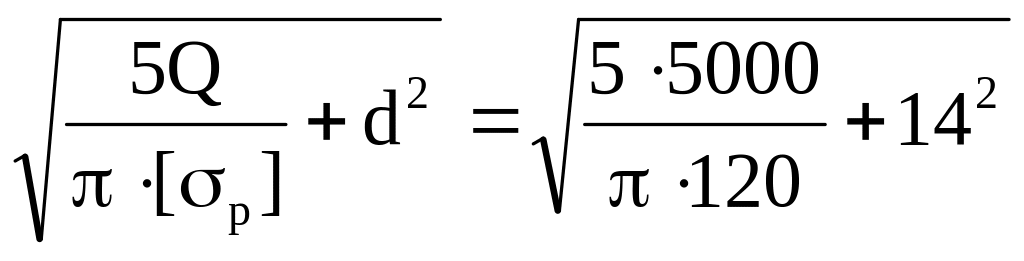 =16,2
мм.
Принимаем D=20 мм.
11. Проверяем винт на устойчивость. Определяем длину сжатой части (см рис. )
l=lр-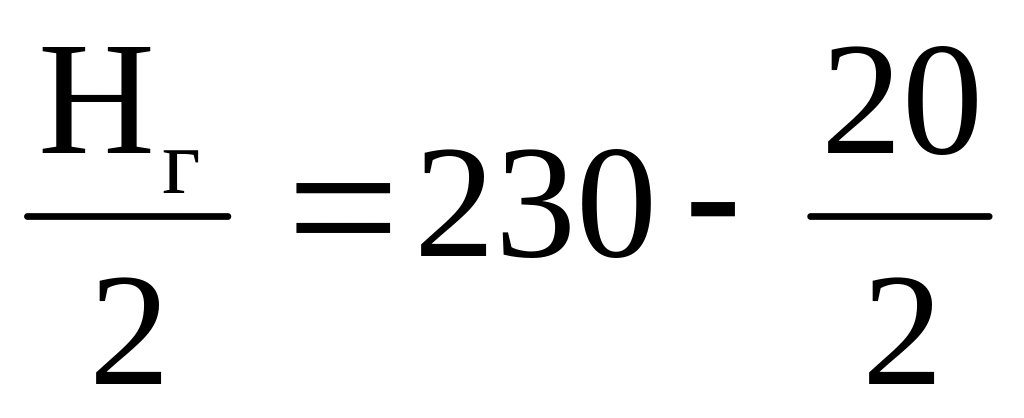 =220
мм.
Находим гибкость винта
=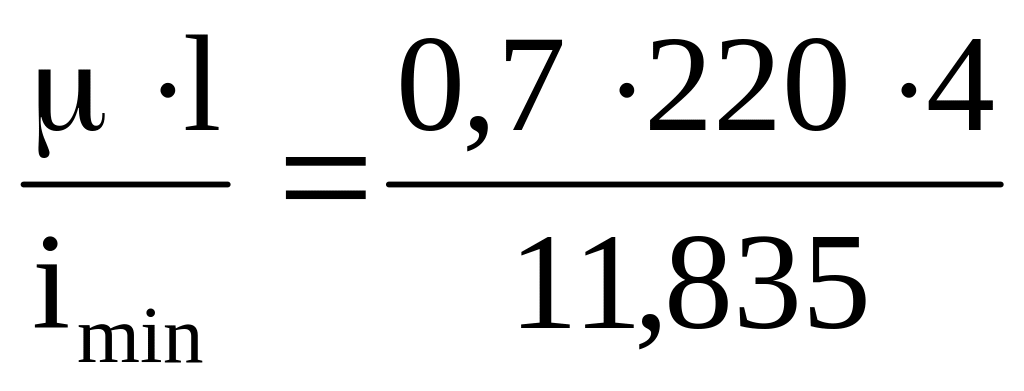 52,
здесь =0,7
– коэффициент приведения длины сжатого
участка винта и i=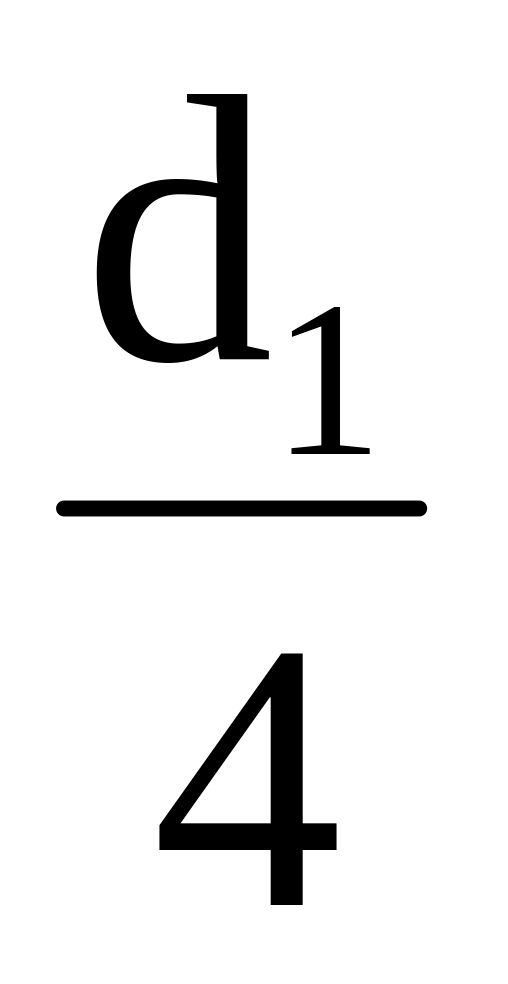 .
Для гибкости =52 коэффициент уменьшения напряжения для стали 35 =0,85.
Тогда допускаемая осевая нагрузка
Qдоп=[ст]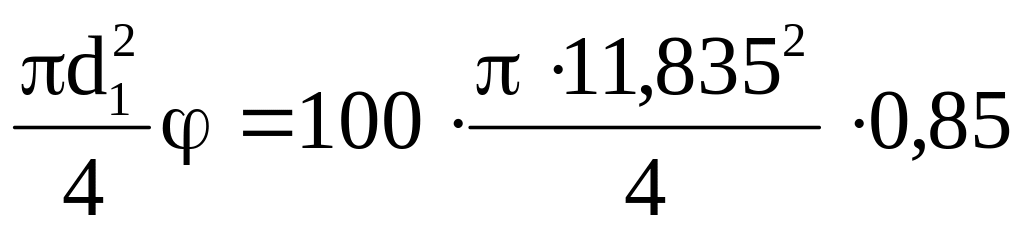 =9351
Н > Q=5000 Н.
12. Эквивалентное напряжение в наиболее опасном сечении винта съемника
экв=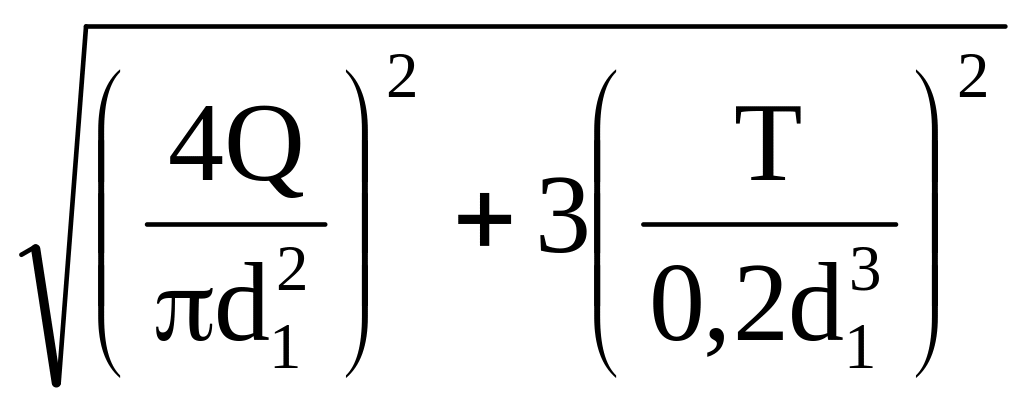 ,
где Т=Тр=Q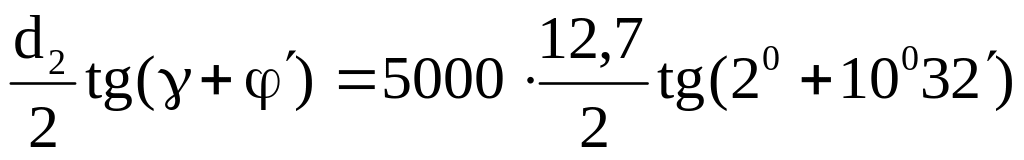 =
7058 Нмм – момент
трения в резьбе.
экв=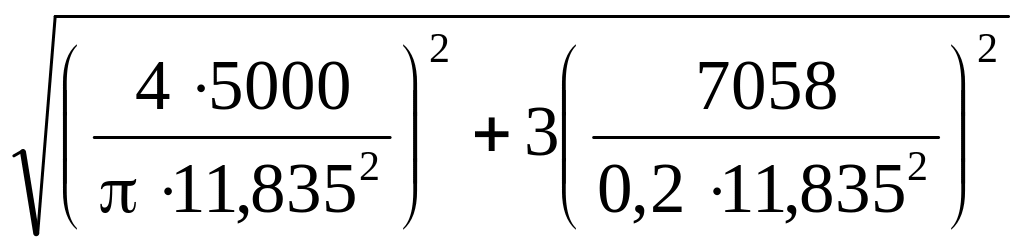 =58,5
МПа.
13. Момент трения в опоре
Топ=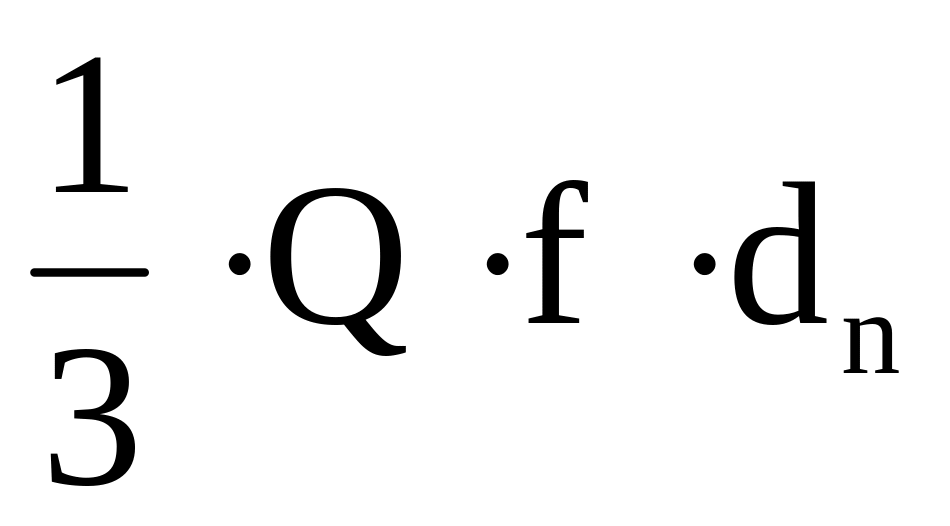 ,
где dn=8 мм – диаметр пяты.
Топ=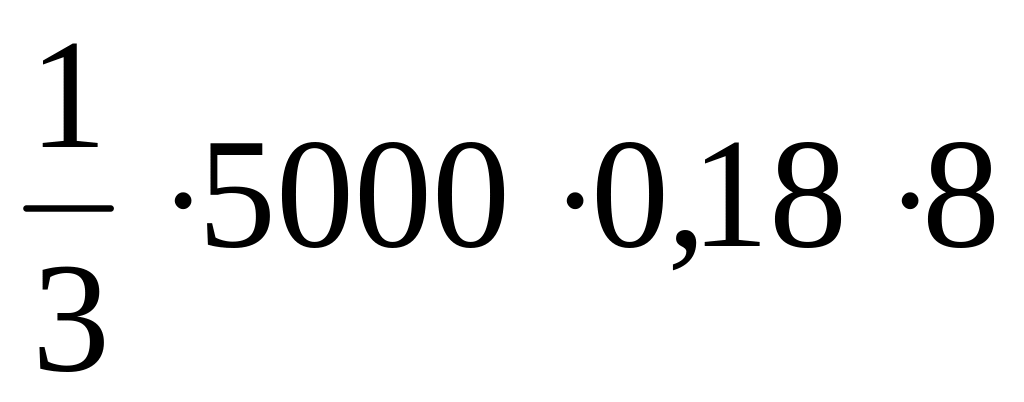 =2400
Нмм.
14. Длина рукоятки
L=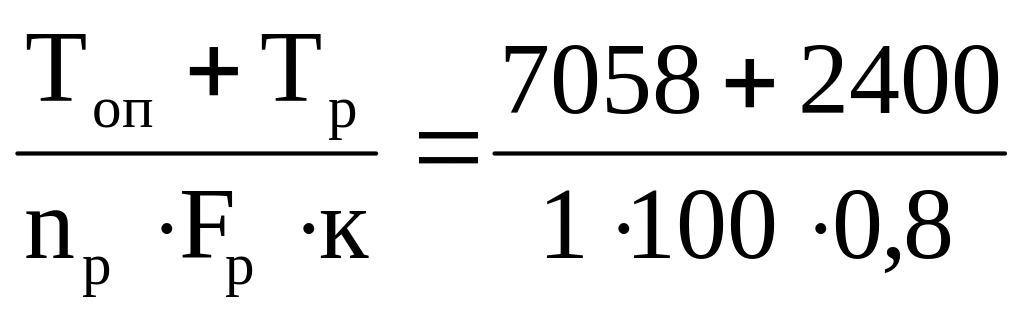 =118,2
мм.
15. Диаметр рукоятки
dp=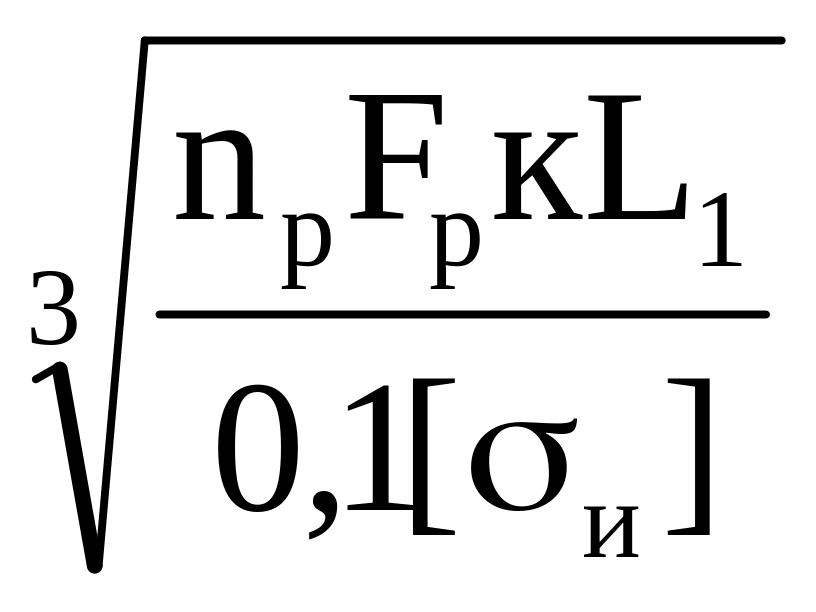 ,
где L1=L-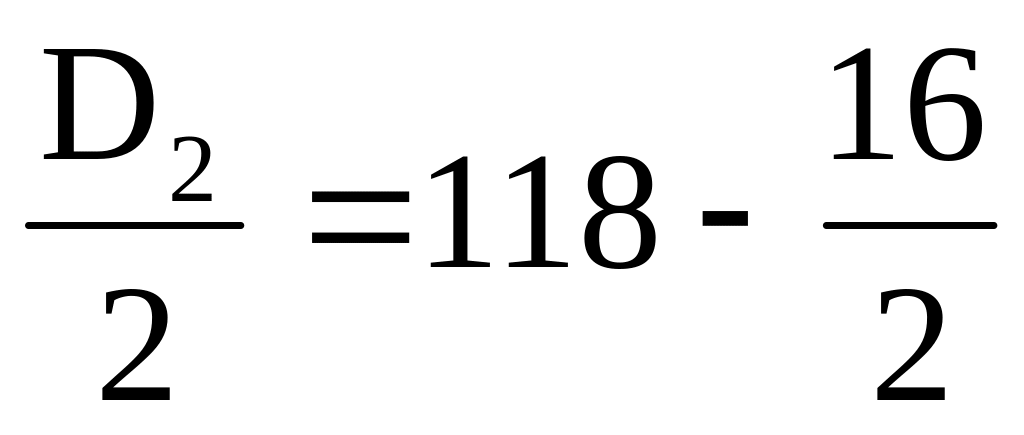 =110
и [и]=130 130 МПа
– допускаемое напряжение на изгиб
стали.
dp=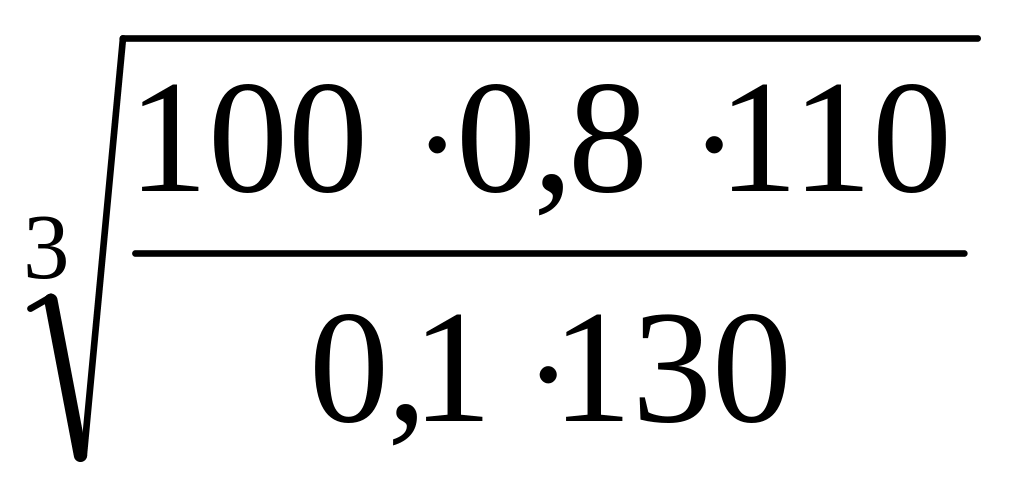 =
8,9 мм.
Принимаем dp= 10 мм.
16. Определяем КПД съемника
=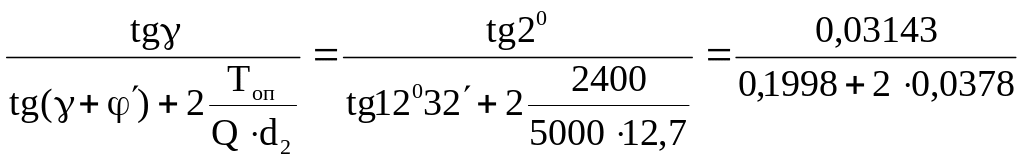 =0,11411%.
17. Эпюра изгибающих моментов на рукоятке съемника
4.2. Основные неисправности генератора
Наиболее часто встречающимися неисправностями генератора являются:
плохой контакт между щетками и контактными кольцами ротора, вследствие загрязнения и замасливания контактных колец, большом износе щеток и их зависании в щеткодержателях;
обрыв обмотки возбуждения;
пробой диодов выпрямительного блока при перегреве их током большой силы и повышении напряжения генератора выше нормы;
износ и недостаточная смазка подшипников.
4.3. Технологическая карта ремонта генератора (замена подшипников)
-
Наименование и содержание работ
Оборудо-вание
Оснастка
Разряд
Норма времени,
1
Очистить генератор от пыли и грязи
Щетка-«ершик», отвертка плоская ГОСТ 17199-71
5
2
Снять щеточный узел
Отвертка крестообразная 2101-3901132,
Ключ 10х12
2
3
Отвинтить гайку крепления шкива генератора
Ключ 19
2
4
Снять шкив
Съемник
1,5
5
Удалить шпонку и коническую шайбу
Отвертка плоская ГОСТ 17199-71
1,0
6
Отвинтить гайки стяжных болтов, вынуть болты
Ключ 10 типа 67.7812-9521
2,0
7
Снять крышку (переднюю)
Съемник
1,5
8
Вынуть ротор
1,0
9
Снять задний подшипник
Съемник
2,0
10
Снять передний подшипник
Оправка
Отвертка,
Ключ 10х8
4,0
11
Установить новый передний подшипник в крышку генератора
Отвертка,
Оправка,
Молоток
4,0
12
Запрессовать новый задний подшипник на вал
Молоток, оправка
2,0
13
Установить переднюю крышку на якорь
1,0
14
Установить заднюю крышку
1,0
15
Стянуть корпус и крышки винтами
Отвертка,
Ключ 10х8
2,0
16
Уложить шпонку
0,5
17
Закрепить на вал шкив
Ключ 17х19
2,0
18
Установить щеточный узел
Отвертка, ключ 10х12
1,5
19
Проверить генератор на стенде
Стенд
Э-242
Соединительные провода, амперметр, вольтметр
5,0