Материал: ГОСТ 15467
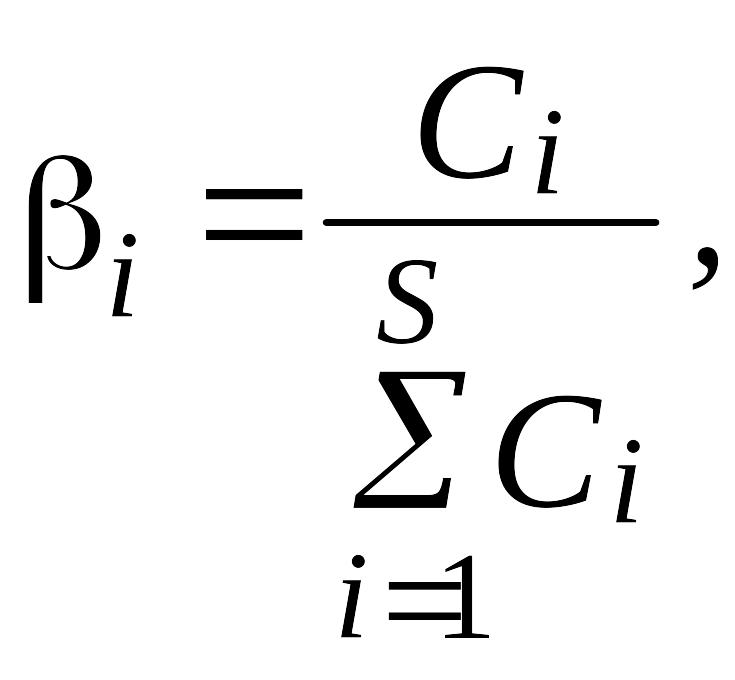
а индекс дефектности (U) по формуле
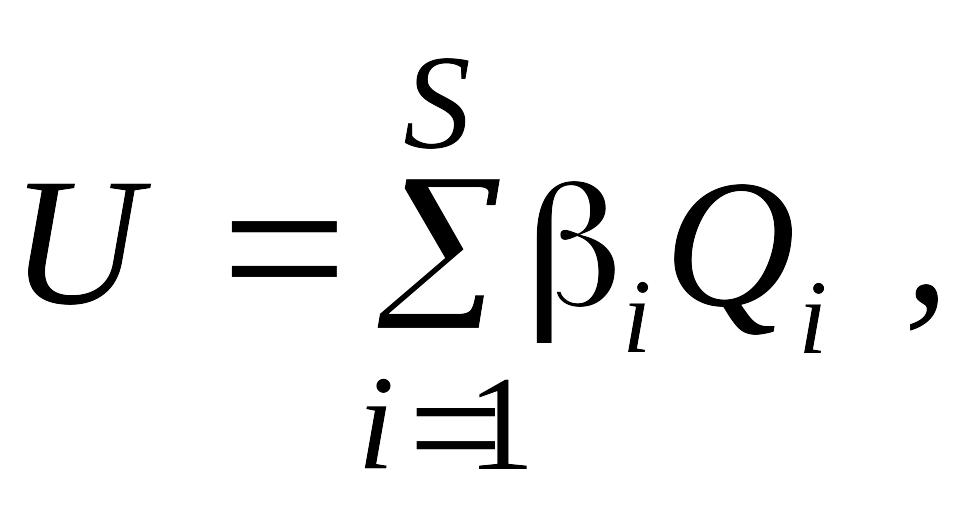
где Qi - относительный коэффициент дефектности продукции i-го вида, являющийся показателем качества изготовления продукции. Он обычно определяется при выборочном инспекционном контроле готовой продукции. Для этого предварительно определяют номенклатуру дефектов и для каждого вида дефектов находят коэффициент весомости.
К термину «Коэффициент сортности продукции» (п. 14)
Коэффициент сортности продукций. (Кс) количественно характеризует качество всего объема продукций выпускаемой предприятием, и может применяться для оценки качества работы определенных предприятий, производящих разносортную продукцию
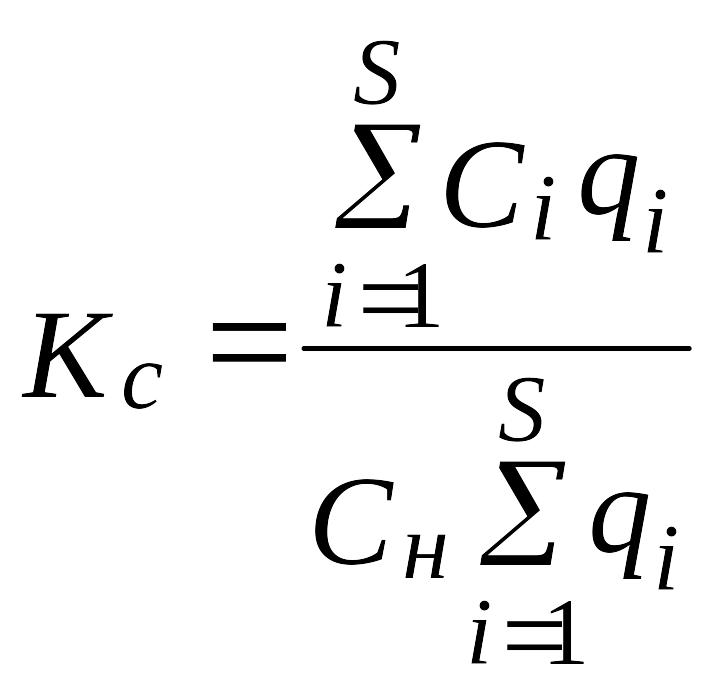
где S - количество сортов продукции, выпускаемой предприятием;
Сi - стоимость единицы продукция i-го сорта;
qi - объем выпущенной продукции i-го сорта;
Сн - стоимость единицы продукции наивысшего сорта.
Кс характеризует качество работы предприятия, если отнесение продукции к тому или иному сорту обусловливается наличием, характером и количеством недостатков выпущенной продукции, возникающих при ее создании.
Иногда значение Кс зависит не от качества-работы предприятия, а от качества поставляемых ему сырья, материалов, полуфабрикатов и комплектующих изделий. Например, для чаеразвесочных фабрик объем выпуска различных сортов чая устанавливается заранее и предусматривается планами производства. Соответственно планируются поставки данной фабрике чайного листа с различными показателями качества. В подобных случаях коэффициент сортности применяться не должен.
К термину «Коэффициент весомости показателя качества продукции» (п. 15)
Коэффициенты весомости могут определяться, социологическим или экспертным методами, а также на основе анализа влияния данного показателя качества продукции на эффективность ее создания и эксплуатации или потребления.
Показатель изменения качества продукции на этом же графике выражается геометрически тангенсом угла b между касательной и кривой Э=f(V) в точке (Эi, Vi) с осью V.
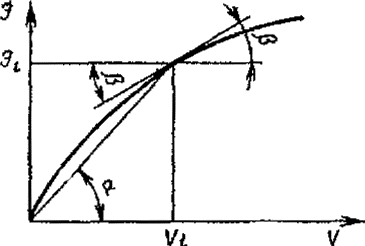
При пропорциональной (линейной) зависимости изменения эффекта от роста объема продукции
Куд=Ки.к.
К термину «Допускаемое отклонение показателя качества продукции» (п. 22)
Допускаемое отклонение показателя качества продукции определяется сопоставлением фактического и номинального значений этого показателя.
Отклонение считается допускаемым, если фактическое значение показателя качества продукции не выходит за пределы, установленные нормативной документацией. Выход фактического значения показателя за установленные пределы означает, что рассматриваемая продукция (ее единица) имеет дефект.
Допускаемое отклонение может характеризоваться, например, глубиной и площадью вмятин (раковин, сколов, царапин) на поверхности изделия, а также их числом, если их значения не превосходят предельных. При этом номинальные значения, от которых в данном случае отсчитываются допускаемые отклонения, приравнивают нулю. Аналогичным образом поступают, когда в технической документации записано требование, например: «зазор не должен быть более 0,5 мм».
Приведенное в п. 22 стандарта определение может быть соответственно применено к термину «допускаемое отклонение параметра продукции».
К термину «Уровень качества продукции» (п. 23)
При сравнении фактических значений с базовыми значениями показателей качества продукции удобно пользоваться относительными значениями. При этом уровень качеств будет определяться совокупностью относительных значений или функциями от этих относительных значений.
К термину «Технический уровень продукции» (п. 24)
При сопоставлении образцов отечественной и зарубежной продукции часто приходится ограничиваться, техническим уровнем, поскольку экономические показатели для зарубежной продукции, как правило, неизвестны.
К термину «Измерительный метод определения показателей качества продукции» (п. 25)
Измерительный метод базируется на информации, получаемой с использованием средств измерений и контроля.
С помощью измерительного метода определяют значения таких показателей качества, как масса изделия, сила тока, скорость автомобиля и др.
К термину «Регистрационный метод определения показателей качества продукции» (п. 26)
Регистрационный метод базируется на информации, получаемой путем регистрации и подсчета числа определенных событий, например, отказов изделия при испытаниях, подсчета числа дефектных изделий в партии и т. п.
К термину «Расчетный метод определения показателей качества продукции» (п. 27)
Расчетный метод применяют главным образом при проектировании продукции, когда последняя не может еще быть объектом экспериментального исследования. Этим же методом могут быть установлены зависимости между отдельными показателями качества продукции. Расчетный метод служит для определения значений массы изделия, показателей его производительности, мощности, прочности и др.
К термину «Органолептический метод определения показателей качества продукции» (п. 28)
При органолептическом методе определения показателей качества продукции органы чувств человека выдают информацию о получении существующих ощущений.
Значения показателей качества находятся путем анализа полученных ощущений на основе имеющегося опыта.
Поэтому точность и достоверность таких значений зависят от квалификации, навыков и способностей лиц, определяющих их.
Органолептический метод не исключает возможности использования технических средств (лупа, микроскоп, микрофон, слуховая трубка и т.д.), повышающих восприимчивость и разрешающие способности органов чувств.
Органолептический метод широко применяется для определения показателей качества напитков, кондитерских, табачных, парфюмерных изделий и другой продукции, использование которой обусловлено или связано с эмоциональным воздействием на потребителей.
Показатели качества, определяемые органолептическим методом, выражаются обычно в баллах.
К термину «Социологический метод определения показателей качества продукции» (п. 30)
Сбор мнений фактических или возможных потребителей продукции осуществляют устным способом, опросом или с помощью распространения анкет вопросников, путем проведения конференций, совещаний, выставок, дегустаций и т. п.
Социологический метод иногда может применяться для определения коэффициентов весомости показателей качества продукции.
К терминам «Оценка уровня качества продукции» и «Оценка технического уровня продукции» (пп. 31, 32)
Оценка уровня качества продукции является основой для выработки необходимых управляющих решений в системе управления качеством продукции.
В общем случае оценка уровня качества состоит из следующих этапов выбор номенклатуры показателей качества и обоснование ее необходимости и достаточности,
выбор или разработка методов определения значений показателей качества;
выбор базовых значений показателей и исходных данных для определения фактических значений показателей качества оцениваемой продукции;
определение фактических значений показателей качества и их сопоставление с базовыми;
сравнительный анализ вариантов возможных решений и нахождение наилучшего;
обоснование рекомендаций для принятия управляющего решения.
Содержание каждого из перечисленных этапов и объем работ на каждом из них существенным образом зависят от цели оценки качества продукции.
Целью оценки обусловливается: какие показатели качества следует выбирать для рассмотрения, какими методами и с какой точностью определять их значения, какие средства для этого потребуются, как обработать и в какой форме представить результаты оценки, какие варианты возможных решений следует сравнивать между собой и на какие вопросы ответить при обосновании рекомендаций.
В зависимости от цели оценки выбирают также базовые значения показателей как показано в таблице.
Цель оценки уровня качества продукции |
Базовые значения показателей качества продукции |
1. Обоснование параметров новых видов продукции, подготовка технического задания на разработку продукции, стандартов и технических условий, а также составление карты технического уровня и качества на новую продукцию |
Установленные при оптимизации и прогнозировании качества разрабатываемой и подлежащей постановке на производство новой продукции |
2. Принятие решения по результатам испытания разрабатываемой продукции |
Установленные техническим заданием на разработку испытуемой продукции |
3. Принятие решения по результатам приемочного контроля изготовленной продукции |
Установленные стандартами и техническими условиями на изготовляемую продукцию |
4. Аттестация продукции |
Занесенные в карту технического уровня и качества аттестуемой продукций |
5. Принятие решения по результатам ремонта продукции |
Установленные нормативно-технической документацией на отремонтированную продукцию |
Обозначим рi,ф - фактическое значение i-го показателя качества оцениваемой продукции (i = 1, 2, 3, , n), рi,б - базовое значение этого показателя, p1,оп - оптимальное его значение.
Сопоставить рi,ф с рi,б можно нахождением отклонения Dpi= рi,ф -рi,б, нахождением относительного показателя качества рi,ф/рi,б и нахождением относительного отклонения
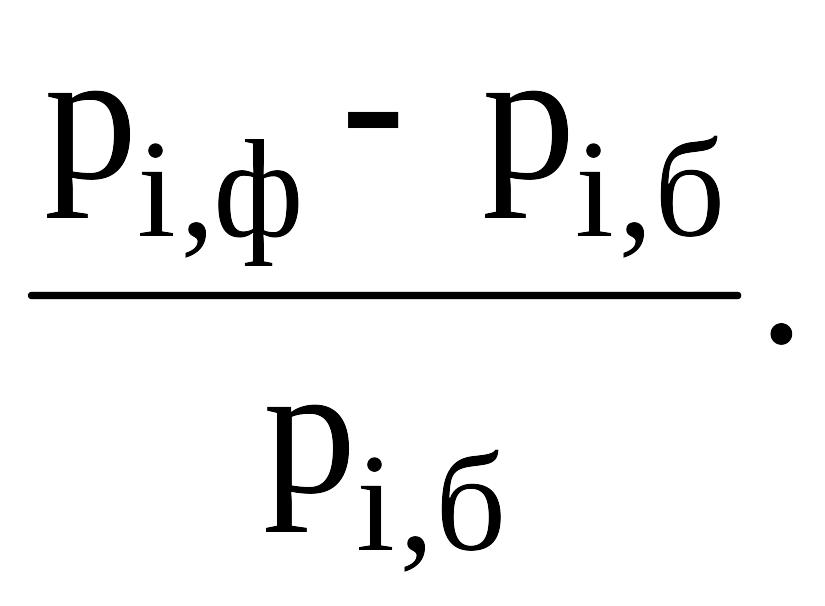
Только при условии рi,б = рi,оп оценивается действительно качество продукции. Если же это условие не соблюдено, то речь следует вести только о проверке соответствия продукции установленным требованиям, в частности, при ее разработке, испытаниях, производстве, аттестации, ремонте и т. д.
Все вышесказанное относится также к оценке технического уровня продукции при условии использования показателей ее технического совершенства.