Курсовая работа (т): Конструкторско-технологическая подготовка производства по выпуску редуктора РД-8
При вероятностном методе расчета связь между
допуском замыкающего звена и допусками составляющих звеньев выражается формулой
[9]
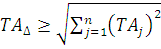 (2.2)
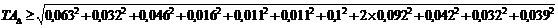
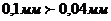
Такое соотношение вполне допустимо [9].
Назначаются основные отклонения на
все составляющие звенья. Размеры, являющиеся охватываемыми, допуск назначается
как для размеров основных валов по 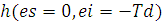 , размеры являющиеся охватывающими,
допуски на них назначаются как для размеров основных отверстий по
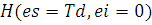 , а на размеры которые являются и не
охватываемыми, и не охватывающими назначаются по
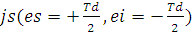 .
Полученные данные заносятся в
соответствующие графы таблицы 2.3. Определяются координаты середины полей
допусков составляющих звеньев
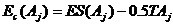 (2.3)
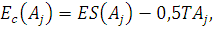
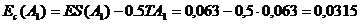 мм;
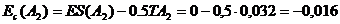 мм;
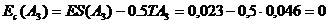 мм;
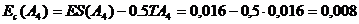 мм;
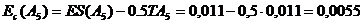 мм;
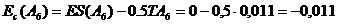 мм;
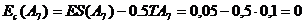 мм;
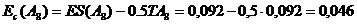 мм;
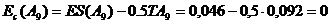 мм;
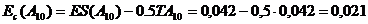 мм;
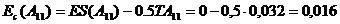 мм;
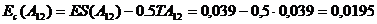 мм.
Координата середины поля допуска
замыкающего звена определяется по формуле [3]
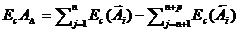 (2.4)
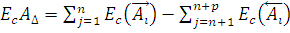
где  - увеличивающее звено;
 - уменьшающее звено;

 - количество уменьшающих звеньев
цепи.
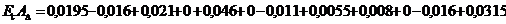
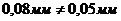
Равенство не выдерживается, следовательно, необходимо изменить координату середины поля допуска одного из звеньев.
Принимается в качестве корректирующего звена А9 и определяется новое значение его координаты из формулы (1)
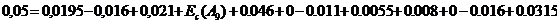
В результате расчетов получается 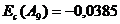 мм
Зная новое значение координаты
середины поля допуска и при использовании формулы (4.2) определяется исполнительный
размер звена А9, который теперь будет нестандартным: 
 мм.
Исполнительные размеры остальных звеньев равны:
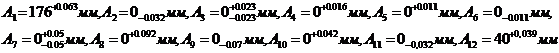
2.2.4 Разработка схемы сборки изделия
В процессе разработки технологического процесса сборки любой сборочной единицы возникают задачи, от решения которых существенно зависит построения технологических процессов изготовления деталей. Именно на этапе разработке технологического процесса изготовления редуктора очень важна увязка изготовления деталей со сборкой изделия [8].
Важным этапом в разработке технологического процесса сборки редуктора является составление схемы сборки, которая дает наглядное представление порядка сборки изделия и входящих в изделие узлов, подузлов и комплектов.
Схема сборки помогает в процессе разработки последовательности сборки и является основным оперативным документом, по которому персонал сборочного участка, механосборочного цеха знакомится с последовательностью сборки, организует выполнение сборочного процесса, производит комплектование изделий и т.д. [8].
При составлении схемы сборки разбиваем изделие на подузлы, комплекты, и детали которые на схеме сборки располагаем в последовательности сборки. На схеме сборки обозначение детали начинается с ее позиции на сборочном чертеже, затем указывается наименование и количество деталей.
Целью разработки технологического процесса сборки является создание рационального и экономичного порядка сборки редуктора при имеющихся производственных условиях, в данном случае на мелкосерийном производстве.
Сборку редуктора начинаем с установки на стенд (верстак) основной базирующей детали, т.е. корпуса. В процессе сборки необходимо учитывать, чтобы собранные в первую очередь сборочные единицы, не мешали установке последующих деталей и сборочных единиц.
Стакан (позиция 27) собирается с подшипником (позиция 52), напрессовывается на вал шестерню (3), затем крепиться крышка (позиция 30) и закрепляется болтами (позиция 41) далее надевается кольцо регулировочное (позиция 23), закручивается шайба (позиция 55) и прикручивается гайка (позиция 46). Получается вал - шестерня в сборе - подузел 1.
Вал шестерня (позиция 4), собирается со шпонками (позиция 61), затем надевается 2 колеса (позиция 8,9) с двух противоположных сторон. Затем надевается кольца (позиция 31). Стакан (позиция 28) собирается с подшипниками (позиция 53) и напрессовывается на вал - шестерню, надевается кольцо регулировочное (позиция 24), шайба (позиция 32) и прикручивается болтами (позиция 42) с обоих сторон.
Вал-шестерня в сборе - подузел 2.
Вал (позиция 5), собирается со шпонками (позиция 62), затем надевается 2 колеса (позиция 6,7) . Стакан (позиция 29) собирается с подшипником (позиция 54), напрессовывается на вал (позиция 5), затем крепится крышка (позиция 30) и закрепляется болтами (позиция 41). Далее надевается кольцо регулировочное (позиция 25), шайба (позиция 55) и прикручивается гайка (позиция 48). Вал в сборе - подузел 3.
В корпус (позиция 2) вставляется подузлы 1,2,3 , болтами (позиция 40,38) соединяются верхние и нижние части корпуса 2 и закрепляются шайбами (позиции 60,59) и гайками (позиции 49,48) и шплинтами (позиция 63).
На подузел 1 с обоих сторон надевается следующий комплект: крышка (позиция 9) в которую вставляется кольцо (позиция 50), фиксатор (позиция 26), между корпусом и крышкой вставляется прокладка (позиция 15) и крепиться к корпусу шайбой (позиция 57) и болтами (позиция 37).
На подузел 2 с обоих сторон надевается следующий комплект: крышка (позиция 10) в которую вставляется фиксатор (позиция 26), между корпусом и крышкой вставляется прокладка (позиция 16) и крепиться к корпусу шайбой (позиция 57) и болтами (позиция 44).
На подузел 3 с обоих сторон надевается следующий комплект: крышка (позиция 11) в которую вставляется кольцо (позиция 51), фиксатор (позиция 20), между корпусом и крышкой вставляется прокладка (позиция 17) и крепиться к корпусу шайбой (позиция 57) и болтами (позиция 44).
Корпус (2) закрывается крышкой корпуса (18), между крышкой и корпусом ложится прокладка (19), и затем все прикручивается болтами (43) и закрепляется шайбой (56) .
В отверстие крышки редуктора (18) вставляется маслоуказатель (1).
В отверстие нижней плоскости разъема закручивается пробка слива (14) с прокладкой (13)
В верхнюю плоскость разъема редуктора крепится
табличка (21) винтом (45) и вставляется отдушина (22).
2.2.5 Составление маршрутной технологии сборки изделия
Последовательность сборки определяется особенностями конструкции и выбранными методами достижения точности.
При разработке последовательности сборки узла следует руководствоваться следующими указаниями:
выделение того или иного соединения в сборочную единицу с учетом обеспечения технологичности конструкции изделия;
на общую сборку должно подаваться по возможности наибольшее количество предварительно скомплектованных сборочных единиц; общую сборку следует начинать с установки на сборочном стенде базирующую деталь;
установка сборочных единиц должна производиться в такой последовательности, чтобы ранее установленные не мешали установке остальных узлов и деталей;
в первую очередь необходимо собирать наиболее ответственные функции в работе машины [3].
Разработка технологического процесса сборки производится с учетом основных правил, изложенных в ГОСТ 14.307-82. Технологический процесс включает:
соединение тем или иным способом сопрягаемых деталей и сборочных единиц;
проверку полученной точности относительно положения и движения сборочных единиц и деталей;
внесение необходимых поправок для достижения требуемой точности путем пригонки, подбора или регулировки;
фиксацию относительного положения сборочных единиц и деталей;
операции, связанные с чисткой, мойкой, окраской и отделкой.[4]
Для каждой операции, перехода и других частей сборочного процесса должно быть дано описание характера работ и способов их выполнения, с указанием необходимого инструмента и приспособления, определены нормы времени, расценки, разряд работ.
Документом, отражающим последовательность
сборки, является технологическая карта сборки в соответствии с ГОСТ 3.1407-82,
которая представлена в таблице 2.4.
Таблица 2.4 - Технологическая карта сборки узла редуктора РД-8
|
№ Операции |
Операция |
Оборудование и приспособление |
Инструмент |
Норма штучного времени, шт. |
|
1 |
2 |
3 |
4 |
5 |
|
|
Сборка комплекта 1 |
|
|
|
|
005 |
Подшипник 52 собирается со стаканом 27 и напрессовывается на вал шестерню 3 |
Пневматический пресс |
молот |
|
|
010 |
Крышка 3 собирается с болтами 41 |
|
|
|
|
|
Сборка подузла 1 |
|
|
|
|
015 |
Устанавливается кольцо регулировочное 23, шайба 55 и затягивается гайка |
Пневматический ключ |
|
|
|
|
Сборка комплекта 2 |
|
|
|
|
020 |
Подшипник 53 собирается со стаканом 28 и напрессовывается на вал шестерню 4 |
Пневматический пресс |
молот |
|
|
|
Сборка подузла 2 |
|
|
|
|
025 |
Установить в валу-шестерни 4 шпонку 61 |
|
|
|
|
030 |
На вал - шестерню 4 надевается колеса 8,9 |
|
|
|
|
035 |
Устанавливаются кольцо регулировочное 25, шайба 55 и затягивается гайка 48 |
Пневматический ключ |
|
|
|
|
Сборка комплекта 3 |
|
|
|
|
040 |
Подшипник 54 собирается со стаканом 29 и напрессовывается на вал шестерню 5 |
Пневматический пресс |
молот |
|
|
045 |
Установить в вал-шестерни 5 шпонку 62 |
|
|
|
|
050 |
На вал - шестерню 4 надевается колеса 6,7 |
|
|
|
|
055 |
Устанавливаются шайба 55 и затягивается гайка 48 |
Пневматический ключ |
|
|
|
060 |
Установить собранные комплекты 1,2,3 в корпусе 2 |
|
|
|
|
065 |
Болтом 40 соединяем верхние и нижние части корпуса 2 и закрепляем шайбой 60, гайкой 49 и щплинтом 63 |
Пневматический ключ |
|
|
|
|
Сборка комплекта 4 |
|
|
|
|
070 |
В крышку 9 вставляется кольцо 50, фиксатор 26 |
|
|
|
|
075 |
Собранный комплект с прокладкой 15 с обоих сторон вала шестерни 3 крепится болтом 37 и шайбой 57 |
Пневматический ключ |
|
|
|
|
Сборка комплекта 5 |
|
|
|
|
080 |
В крышку 10 вставляется фиксатор 26 |
|
|
|
|
085 |
Собранный комплект с прокладкой 16 с обоих сторон вала шестерни 4 крепится болтом 44 и шайбой 57 |
Пневматический ключ |
|
|
|
|
Сборка комплекта 6 |
|
|
|
|
090 |
В крышку 9 вставляется кольцо 51, фиксатор 20 |
|
|
|
|
095 |
Собранный комплект с прокладкой 17 с обоих сторон вала шестерни 3 крепится болтом 37 и шайбой 44 |
Пневматический ключ |
|
|
|
|
Общая сборка |
|
|
|
|
100 |
Крышка 18 редуктора с прокладкой 19 крепится к корпусу болтом 43 и шайбой 56 |
Пневматический ключ |
|
|
|
105 |
В отверстие крышки редуктора 18 вставляется маслоуказатель 1 |
|
|
|
|
110 |
В отверстие нижней плоскости разъема закручивается пробка слива 14 с прокладкой 13 |
|
|
|
|
115 |
В верхнюю плоскость разъема редуктора крепится табличка 21 винтом 45 и вставляется отдушина 22 |
Пневматический ключ |
|
|
3. Технологический
процесс изготовления детали
.1 Анализ
технологичности конструкции детали
Технологичность конструкции - это соответствие детали изделия заданным условиям производства, которые обеспечивают изготовление с данной трудоемкостью и себестоимостью [10].
Существует два вида показателей технологичности: качественные и количественные. Качественная оценка при сравнении вариантов конструкций в процессе изделия предшествует количественной и определяет целесообразность затрат на определение численных показателей технологичности вариантов. Количественная оценка технологичности конструкции изделия выражается показателем, численное значение которого характеризует степень удовлетворения требований к технологичности конструкции [10].
Рассматривается качественная оценка конструкции вала-шестерни (рисунок 3.1) - изготовлена из легированной стали 40ХН:
при механической обработке наружной поверхности вала возможно применение проходного резца;
диаметральные размеры шеек вала убывают к концу вала;
вал не имеет больших фланцев и ступеней с большой разницей диаметров, что увеличивает коэффициент использования материала;
шпоночные канавки - открытые, что позволяет гораздо производительней обрабатывать их;
вал является не жестким, так как большая длина, поэтому при обработке необходимо воспользоваться люнетом;
на валу предусмотрены галтели для уменьшения напряжений при переходе поверхностей.
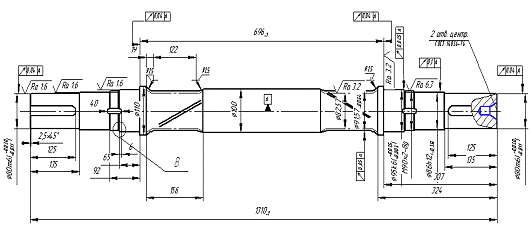
Рисунок 3.1 Вал - шестерня
Вал-шестерня является точной и ответственной деталью и поэтому к нему предъявляются высокие технические требования. Исходя из этого, данный вал необходимо обрабатывать в патроне с поджатием задним центром, а наиболее точные поверхности необходимо шлифовать. В этом случае обработку вал-шестерни необходимо производить в центрах. Центровые отверстия после обработки вала необходимо оставлять в готовой детали на случай его переточки или перешлифовке при ремонте, а также для упрощения контроля.
Технические требования на вал - шестерню назначены в соответствии с требованиями стандартов и удовлетворяют области его применения.
Поверхности детали подразделяются на четыре вида.
Исполнительные поверхности - поверхности при помощи, которых деталь выполняет свое служебное назначение.
Основные поверхности - поверхности при помощи, которых определяется относительное положение детали в сборочные единицы. К ним относятся поверхности шеек валов, поверхности посадочных отверстий зубчатых колес.
Вспомогательные поверхности - поверхности, при помощи которых определяется относительное положение присоединяемых к ним других деталей. К ним относится шейки и торцы валов, к которым присоединяются другие детали.
Свободные поверхности - поверхности, не несущие функционального назначения.
Поверхности вала - шестерни представлены на
рисунке 3.2.