Курсовая работа (т): Конструкторско-технологическая подготовка производства по выпуску редуктора РД-8
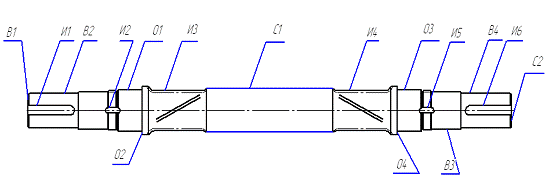
Рисунок 3.2 Эскиз вала-шестерни
3.2 Выбор вида и метода
получения заготовки
В машиностроении основными видами заготовок для деталей являются отливки, поковки и различные виды сортового и профильного проката.
Способ получения заготовки должен быть наиболее экономичным при заданном объеме выпуска деталей. При выборе формы, размеров, способов получения заготовки большое значение имеет конструкция и материал детали. Вид заготовки оказывает значительное влияние на характер технологического процесса, трудоемкость и экономичность обработки [11]. В дипломной работе рассматривается получение заготовки двум возможными способами: прокат, поковка.
Вариант 1 - заготовка из проката.
Согласно точности и шероховатости поверхностей обрабатываемой детали определяются промежуточные припуски по таблицам. За основу расчетов промежуточных припусков принимаются диаметр Ø110 мм.
Припуски на подрезание торцовых поверхностей определяются по [3], а припуски на обработку наружных поверхностей по [3]. При черновом точении припуск на обработку составляет 5,5 мм.
Расчетный диаметр заготовки [3]
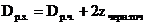 (3.1)
где 
 - диаметр обрабатываемой поверхности
по чертежу, мм;

 - припуск при черновом точении, мм.
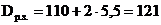
По расчетным данным заготовки
выбираются необходимый размер горячекатаного проката обычной точности по ГОСТ
2590-71. Ближайшее значение диаметра проката 125 мм. Нормальная длина проката
стали обыкновенного качества при данном диаметре 4-7 м. Отклонения для диаметра
125 мм  мм. [4].
Припуск на обработку двух торцовых
поверхностей заготовки равен 2,4 мм. Общая длина заготовки [3]
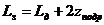 (3.2)
где  - длина детали по чертежу, 1310 мм;
 - припуск на чистовое подрезание
торцов, 2,4 мм.
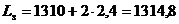
Предельные отклонения на длину заготовки устанавливаются по справочным таблицам. Исходя из предельных отклонений общая длина заготовки округляется до целых единиц. Принимается длина заготовки 1315 мм (рисунок 3.3).
Объем заготовки определяется по плюсовым допускам [12]
V (3.3)
где Di - диаметр i-ступени заготовки,м;
Li - длина i-ступени
заготовки, м.
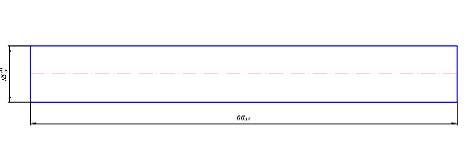
Рисунок 3.3 Заготовка вала-шестерни из проката
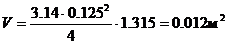
Определяется масса заготовки [3]
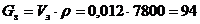 (3.4)
где  - плотность материала заготовки,
7800 кг/м3.
Выбирается оптимальная длина проката для изготовления заготовки.
Потери на зажим заготовки lзаж принимается 20 мм.
Заготовку отрезают на ножницах. Это самый производительный и дешевый способ.
Длину торцового обрезка проката
определяется из соотношения [3]
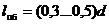 (3.5)
где d - диаметр сечения заготовки, 110 мм.
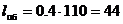 мм
Число заготовок, исходя из принятой
длины проката по стандартам, определим по формуле: из проката длиною 4 м [3]
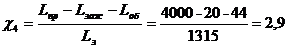 шт (3.6)
Получается две заготовки из данной длины проката.
Из проката длиною 7 м число заготовок будет
равно
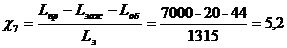 шт (3.7)
Остаток длины (некратность) определяется в зависимости от принятой длины проката:
Из проката длиной 4 м [3]
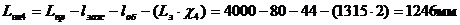 (3.8)
или [3, с.67]
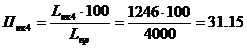 % (3.9)
Из проката длиной 7 м
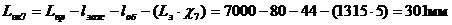 (3.10)
или
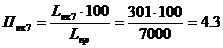 % (3.11)
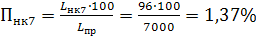
Из расчетов следует, что прокат длиной 7 м для
изготовления заготовок более экономичен, чем прокат длиной 4 м. Потери
материала на зажим при отрезке по отношению к длине проката составят [3]
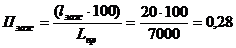 % (3.12)
Потери материала на длину торцевого обрезка
проката в процентном отношении к длине проката составят [3]
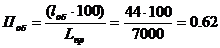 % (3.13)
Общие потери к длине выбранного проката [3]
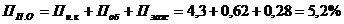 (3.14)
Расход материала на деталь с учетом всех
технологических неизбежных потерь определяется по формуле [3]
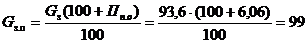 кг (3.15)
Коэффициент использования материала [3]
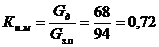 (3.16)
где  - масса детали, 68кг.
Вариант 2 - заготовка изготовлена методом горячей объемной штамповки на горизонтально-ковочной машине (ГКМ).
Группа стали заготовки по [12] - М2. Точность изготовления поковки [12] - класс 4. Степень сложности поковки [12] - С2.
Штамповочные уклоны для заготовки ГКМ [3] - 5°.
Припуски на обработку заготовок, изготавливаемых
горячей объемной штамповкой, зависят от массы, класса точности, группы стали,
степени сложности и шероховатости заготовки. На основании принятых припусков на
размеры детали определяем расчетные размеры заготовки [11]
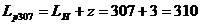 мм (3.17)
где  - номинальная величина линейного
размера детали, мм.
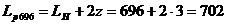 мм (3.18)
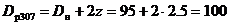 мм (3.19)
где  - номинальная
величина диаметрального размера детали, мм.
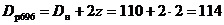 мм (3.20)
Допуски на размеры штампованной
заготовки по [12] составляют: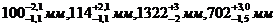
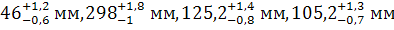 (рисунок 3.4)
Определяется масса заготовки [3]
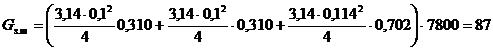 кг (3.21)
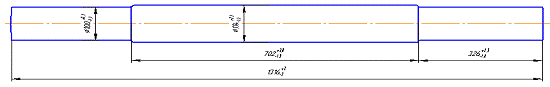
Рисунок 3.4 Поковка
Принимая неизбежные технологические потери
(угар, облой и т.д.) при горячей объемной штамповке равными 10%, определяется
расход материала на одну деталь [3]
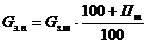 (3.22)
где  - технологические потери, 10 %.
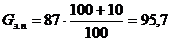
Коэффициент использования материала на
штампованную заготовку
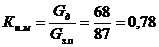 (3.23)
Экономическое обоснование выбранного метода.
Если при выборе заготовок возникает затруднение, какой метод принять для той или иной детали, тогда производят технико-экономический расчет двух выбранных вариантов.
Определяем себестоимость детали полученной из
проката [10]
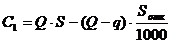 (3.24)
где Q - масса заготовки, 94 кг.;
S - цена одного килограмма металла заготовки, 500 тн.;
 - масса готовой детали , 68 кг;
S - цена одной
тонны отходов, 25000тн..
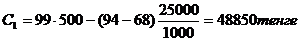
Себестоимость детали полученной из поковки [10]
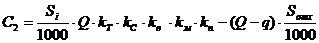 (3.25)
где S -базовая
стоимость одной тонны заготовки, S=500000тнг;
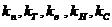 - коэффициенты зависящие от класса
точности, группы сложности, массы, марки материала, и объема производства
заготовок, которые равны
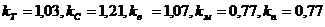
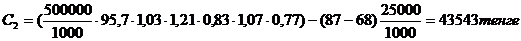
Экономический эффект для
сопоставления способов получения заготовки (прокат, поковки), при которых
технологический процесс механической обработки не меняется, рассчитывается по
[10]
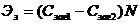 (3.26)
где  - себестоимость заготовки из
проката;
 - себестоимость заготовки из
поковки;
 - годовая программа выпуска.
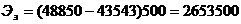 тенге
В связи с тем, что себестоимость
заготовки полученной из поковки  43543 тенге ниже, чем себестоимость
заготовки из проката которая составляет 48850 тенге, поэтому выбирается
заготовка из поковки. Экономический эффект от использования заготовки из
поковки составляет 2653500 тенге.
3.3 Расчет
межоперационных припусков и допусков на заготовку
Припуск - это слой материала, снимаемый при механической обработке.
Различают припуски общие и промежуточные. От величины снимаемого припуска зависит выбор оборудования, выбор режущего инструмента, его материал и точность обработки [12].
Поэтому необходимо снимать минимальный припуск, который смог бы обеспечить требования точности и шероховатости, не требовал бы дополнительных затрат.
Рассчитывается припуск на
поверхность шейки вала - шестерни под подшипник  95к6
 .
Обработку поверхности ведут по следующим переходам:
- черновое точение;
чистовое точение;
предварительное шлифование;
окончательное шлифование.
Микронеровности учитывают при расчете припусков характеристикой значений Rz, так как каждой технологической операции свойственна определенная шероховатость поверхности. Глубина дефектного поверхностного слоя зависит от способа изготовления заготовок. Отклонения взаимосвязанных поверхностей также следует учитывать при расчете припусков, но так как эти отклонения не связаны с погрешностями на размеры поверхностей, их нужно учитывать отдельно [12].
Минимальный припуск при обработке наружных
поверхностей вращения [10]
2zi min =2
(Rz i-1 + Ti-1+ ), (3.27)
где Rz i-1, Ti-1 и ρi-1 - соответственно высота неровностей профиля (характеризует шероховатость поверхности), глубина дефектного поверхностного слоя и суммарное значение пространственных отклонений для элементарной поверхности на предшествующем переходе;
Допуски на поверхности, используемые в качестве базовых на фрезерно-центровальной операции, определяем по ГОСТ 7505-74 для штамповок повышенной точности, для группы стали М2, степени сложности С2:δ=3 мм.
При установке в центрах наибольшая кривизна
определяется по формуле [10]
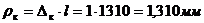 , (3.28)
где Δк - удельное
значение кривизны в  .
По[10 таблица 4.8, с. 71] Δк=1 мкм/мм.
Выбирается значение Rz и Т для каждого перехода [10]:
для заготовки Rz=150 мкм; Т=250 мкм;
для чернового точения Rz=50 мкм; Т=50 мкм;
для чистового точения Rz=30 мкм; Т=30 мкм;
для предварительного шлифования Rz =10 мкм; Т=20 мкм;
для окончательного шлифования Rz =5 мкм; Т=15 мкм.
Определяются величину пространственного отклонения.
Суммарное значение пространственных
отклонений для гладкого валика при обработке в центрах [10]
 (3.29)
где ρк - величина кривизны:
ρц - величина
смещения оси заготовки в результате погрешности зацентрования
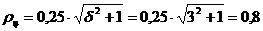 (3.30)
Тогда для заготовки:
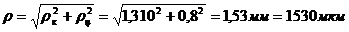 ;
для чернового точения
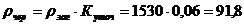 мкм; (3.31)
для чистового точения
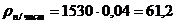 мкм;
для предварительного шлифования
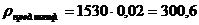 мкм.
Определяются по формуле 3.27 величину минимального расчетного припуска для каждого перехода
для черного точения
zmin5=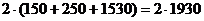 мкм;
для чистового точения