Дипломная (вкр): Конверсия биогаза на содержащих катализаторах
В биогазовой установке с теплоэлектрогенератором вода от охлаждения генератора используется для подогрева реактора. Температура воды после генератора составляет 90°С. В зимний период биогазовой установке требуется до 70% вторичного тепла, отведенного от теплоэлектрогенератора, в летний - около 10%. Затраты тепловой и электрической энергии на нужды самой установки составляют от 5 до 15% всей энергии, которую дает биогазовая установка. Среднее время гидравлического отстаивания внутри реактора (в зависимости от субстратов) - 20-40 дней.
Для кукурузного силоса период брожения составляет 70-160 дней. На протяжении этого времени органические вещества внутри биомассы преобразовываются микроорганизмами. Период брожения определяет объем реактора [29].
Всю работу по сбраживанию отходов проделывают анаэробные микроорганизмы. В биореактор микроорганизмы вводятся один раз при первом запуске. На выходе имеется два продукта: биогаз и биоудобрения (компостированный и жидкий субстрат). Биогаз сохраняется в емкости для хранения газа - газгольдере. Газгольдер герметически накрывает реактор сверху. Над газгольдером дополнительно располагается тентовое накрытие. В пространство между газгольдером и тентом закачивается воздух для создания давления и теплоизоляции. В отдельных случаях газгольдер представляет собой многокамерный мешок. Такой мешок в зависимости от проектного решения может крепиться сверху бетонного свода ремнями, либо в специальной бетонной емкости. Запас объема газгольдеров обычно 0,5-1 день. Из газгольдера идет непрерывная подача биогаза в газовый или дизель-газовый теплоэлектрогенератор. Здесь уже производится тепло и электричество. Крупные биогазовые установки имеют аварийные факельные установки на тот случай, если двигатель/двигатели не работают и биогаз надо сжечь. Газовая система может включать в себя вентилятор, конденсатоотводчик, десульфулизатор и т.п. Всей системой управляет система автоматики. Система контролирует работу насосной станции, мешалок, системы подогрева, газовой автоматики, генератора [30, 31].
Для управления установкой требуется всего одна штатная единица, при этом человек тратит на контроль биогазовой установки в среднем 2 часа. Переброженная масса - это биоудобрения, готовые к использованию. Жидкие биоудобрения отделяются от твердых с помощью сепаратора и сохраняются в емкости для хранения биоудобрения. В Германии этот субстрат (аммиачная вода) в основном используется как удобрение из-за высокой концентрации аммиака (NH4) [32]. Твердые удобрения хранятся на специальном участке. Из емкости хранения жидких удобрений насосами масса перекачивается в бочки-прицепы и вывозится на свои поля или на продажу. Как вариант возможна комплектация биогазовой установки линией фасовки и упаковки биоудобрений в бутылочки по 0,3, 0,5, и 1 л. Если биоудобрения не представляют никакого интереса для собственника и требуется избавиться от жидкого субстрата, тогда биогазовая установка комплектуется устройствами с дополнительными степенями очистки [33].
.1.3.1 Производство биогаза бактериальным брожением
Сырье для производства биогаза - это, прежде всего, разнообразные органические отходы агропромышленного комплекса, которые богаты целлюлозой и прочими полисахаридами. Преобразование органических отходов в биогаз происходит в результате целого комплекса сложных биохимических превращений. Этот процесс получил название ферментации биомассы. Он происходит только благодаря бактериям и осуществляется в специальных технологических установках-ферментаторах. Биогазовые установки являются также оборудованием для переработки навоза и прочих органических отходов [34].
В настоящее время разработано и применяется достаточно большое количество технологий получения биогаза, основанных на использовании различных вариаций температурного режима, влажности, концентраций бактериальной массы, длительности протекания биореакций и так далее, при этом содержание метана в биогазе варьируется в зависимости от химического состава сырья и может составлять от 50 до 90% [35]. В биореакторах происходит распад органического вещества. Значительная часть компонентов переходит в газ и в раствор. Брожение называется метановым, т. к. одним из основных конечных продуктов распада органических веществ является метан [34, 35].
Общая схема метанового брожения предложена Баркером. Он рассматривает весь процесс, состоящий из двух фаз. В первой фазе (кислое или водородное брожение) из сложных органических веществ с участием воды образуются кислоты (уксусная, муравьиная, молочная, масляная, пропионовая и др.), спирты (этиловый, пропиловый, бутиловый и др.), газы (углекислый, водород, сероводород, аммиак), аминокислоты, глицерин и др. Этот распад осуществляют обычные сапрофитные анаэробные бактерии, которые широко распространены в природе, быстро размножаются и живут при рН среды 4,5-7. Кислое брожение характеризуется обильным образованием и выделением кислот, что сопровождается подкислением среды и снижением рН до 5-4,5, а также появлением неприятного гнилостного запаха [35].
Во второй фазе (щелочное или метановое брожение) метан-образующие бактерии осуществляют дальнейшее разложение веществ, образовавшихся в первой фазе. При этом выделяется газ, состоящий из метана, углекислого газа, водорода и азота [36]. Схема Баркера не имеет строгой термодинамической основы. Однако представление о двух фазах процесса достаточно удобно для ведения технологического контроля, и этим широко пользуются на практике [37].
Другие исследователи считают, что в анаэробном разрушении органического вещества следует выделить три стадии, и выделяют три физиологические группы бактерий. На первой стадии гетерогенная группа анаэрбных бактерий, так называемые "первичные" анаэробы, подвергают ферментативному гидролизу сложные многоуглеродные вещества, представляющие собой основные классы органических соединений - белки, липиды и полисахариды. При этом вместе с бактериями, осуществляющими гидролиз полимеров, функционируют микроорганизмы, которые расщепляют моносахара, органические кислоты, спирты и метанол. Результатом деятельности этих микроорганизмов является образование водорода, углекислого газа, низкомолекулярных жирных кислот и спиртов, а также некоторых других соединений. В этой стадии участвуют облигатные анаэробные бактерии: Clos-tridium, Bacteroides, Ruminococcus, Butyrivibrio, а также факультативные: Escherichiacoliи Bacillussp [38].
На второй стадии - ацетогенные микроорганизмы, такие, как Syntrophobacter, Syntrophomonas, Desulfovibrio, ферментируют Н2 и СО2 и другие одноуглеродные соединения, а также некоторые более сложные вещества в низкомолекулярные органические кислоты через промежуточное образование ацетил-КоА. Происходят следующие реакции [39]:
1) окисление органических кислот:
а) молочной
б) пропионовой
в) масляной
) окисление спиртов.
1.1.4 Биоэнергетика
Сегодня в мире продолжают развиваться явления, нарушающие цивилизованное течение жизни: исчерпываются традиционные источники энергии, растет стоимость их добычи, интенсивно загрязняется окружающая среда, разрушается биосфера, образовывается чрезмерное количество органических отходов промышленного, сельскохозяйственного и бытового происхождения [38]. Ликвидация всех этих проблем должна осуществляться ускоренными темпами.
Биоэнергетика - это выбор, имеющий глобальную перспективу для дальнейшего успешного развития цивилизации. Преодоление современных и предотвращение вероятных экологических кризисов невозможно без применения новейших эко-био-технологий для очистки сточных вод, био-сорбции тяжелых металлов из стоков, обезвреживания опасных газовых выбросов, обогащения воздуха кислородом, использования перспективных средств обезвреживания твердых и жидких промышленных отходов, биодеградации нефтяных загрязнений в почве и воде, биодеградации химических пестицидов и инсектицидов, повышения эффективности методов биологического восстановления загрязненных почв, замены ряда агро-химикатов на биотехнологические препараты и т. д. [39]. Важными направлениями также должны стать разработка эко-био-технологий, направленных на производство биогаза и водорода из органических отходов, микробиологическая деструкция ксенобиотиков, применение биоиндикации и био-тестирования в системе экологического мониторинга.
По принятой ООН терминологии, все виды энергии, в основе которых лежит солнечная энергия, называются возобновляемыми. В России и Европе доля солнечной энергии в виде биомассы к гидроэнергии составляет 6% в общем производстве энергии, в развивающихся странах - 80%. Согласно решению Евро-союза, к 2010 г. необходимо удвоить от 6 до 12% использование возобновляемых источников энергии. В сценарии Мирового энергетического Совета к 2050 г. предусматривается также удвоение доли использования мировых возобновляемых источников энергии (с 20 до 40%) в общем производстве энергии. Возобновляемые источники энергии будут замещать уголь, нефть, газ и уран в производстве электроэнергии и тепла [40].
В России до сих пор к биогазу относились как к экзотическому топливу, и о его промышленном использовании никто серьезно не задумывался. Однако переход к рынку и окончание эры дешевой нефти заставляют пересмотреть отношение к биогазу по крайней мере в наиболее запущенном секторе экономики - сельском хозяйстве [41].
По мере исчерпания нефти биогаз должен стать не только источником
получения энергии, но и сырьем для производства химических продуктов,
традиционно получаемых из нефти. В перспективе биогаз, как возобновляемый
материал, может стать основой для создания нефтезаменяющих технологий.
1.2 Химические процессы переработки биогаза
Процессы переработки метана в химические продукты можно разделить на два направления: прямая конверсия в продукты и непрямая конверсия через промежуточные соединения, например через синтез-газ. В последние 50 лет наиболее активно исследовали процессы парциального окисления метана (ПОМ) и окислительной конденсации в этан и этилен (ОКМ). Также активно изучались процессы прямой окислительной функциализации метана до CH3X, где Х- атом ил функциональная группа [42]. Но наиболее распространенным и экономически выгодным остается способ конверсии метана в синтез-газ. Синтез-газ, в свою очередь, является сырьем для получения водорода, аммиака, метанола, формальдегида и т.д. Кроме того, метан является перспективным алкилирующим и гидрирующим агентом в синтезе непредельных углеводородов, а также сырьем для gas-to-liquid технологий[43].
Из природного газа, содержащего С2-С4 фракции, выделяют ценные
компоненты, которые являются сырьем для промышленности нефтехимического
синтеза. Так, из этана путем термического крекинга получают этилен и далее
полиэтилен, гликоли, этилбензол, этиленоксид, стирол, этанол и другие
соединения, а путем прямого каталитического хлорирования - винилхлорид. Пропан
используют для получения этилена, пропилена, акриловой кислоты, оксоспиртов,
пропиленоксида, пропиленгликолей, а-метилстирола, фенола, ацетона,
аллилхлорида, эпихлоргидрина, глицерина, перхлор-этилена, изопрена,
додецилбензола, полипропилена и др. Бутан каталитическим окислением превращают
в уксусную кислоту и малеиновый ангидрид. Из бутана также получают н-бутилены,
применяемые в качестве промежуточного сырья для получения бутадиена,
полиизопрена, метилакрилата, полиизобутиленов, бутилкаучуков и других продуктов
[44].
.2.1 Методы получения синтез-газа
1.2.1.1 Паровой риформинг
Паровой риформинг - это конверсия углеводородов водяным паром на никелевых катализаторах.
Основная реакция обратимая, эндотермическая и протекает с увеличением
объема:
CnHm+nH2O ó nCO+(m/2+n)H2 ΔH>0 (1)+H2O ó CO+3H2 ΔH = +206 кДж/моль (2)
Побочные реакции, сопровождающие этот процесс:
Реакция водяного газа (реакция сдвига):
CO+H2O ó CO2+H2 ΔH = -41 кДж/моль (3)
Реакции образования углерода:
CO → C+CO2 (4)
CO+H2 → C+H2O (5)→ C+2H2 (6) → nC+m/2H2 (7)
Наиболее благоприятными условиями для проведения паровой конверсии являются повышенная температура и пониженное давление. Однако в крупнотоннажных производствах процесс ведут при повышенном давлении, так как дальнейшее применение синтез-газа в синтезе аммиака, метанола и жидких углеводородов требует высокого давления. Процесс обычно ведут при температуре 900-950оС и давлении 4 МПа. Это накладывает жесткие требования на прочностные характеристики используемых конструкционных материалов. Основным элементом каталитических реакторов паровой конверсии являются толстостенные трубы из высоколегированных сталей, получаемые методом непрерывного литья [45, 46]. Соотношения пар/углерод выбирают исходя из того, что избыток водяного пара увеличивает соотношение H2/CO в продуктах реакции и подавляет реакцию образования углерода. Процесс ведут на никелевых катализаторах, имеющих, для снижения диффузионных ограничений, форму колец типа колец Рашига или Паля. [47]
На рисунке 3 представлена принципиальная схема процесса паровой конверсии природного газа компании Technip.
К достоинствам этого процесса можно отнести отсутствие необходимости в
кислороде, что заметно снижает капитальные затраты и делает его более
безопасным. Недостатками же являются необходимость использования дорогостоящих
реакторов с повышенными прочностными характеристиками, большой объем
потребляемого пара, образование оксидов азота на стенках риформеров и высокое
содержание водорода в синтез-газе, что требует отделения части водорода для
последующего использования синтез-газа для получения метанола и жидких топлив.
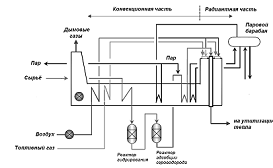
Рисунок 3 Схема процесса паровой конверсии с очисткой природного газа от соединений серы (фирма Technip) [48].
1.2.1.2 Парциальное окисление
Процесс парциального окисления ведут при температуре 1350-1600°Си давлении до 15 МПа, без использования катализатора и в присутствии водяного пара при соотношении пар/углерод около 0,2. Побочным продуктов является сажа, которая может образовываться двумя путями: термическим крекингом части углеводородов или по реакции Будуара [49].
Основные реакции:
CnHm+n/2O2 ó nCO+m/2H2 (8)
CnHm+nH2O ó nCO+(m/2+n)H2 (9)+nO2 ó nCO+m/2H2 (10)
Термодинамические расчёты процесса описаны в работе. На рисунке 4
представлен общий вид установки парциального окисления природного газа
кислородом.
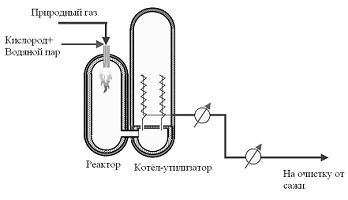
Рисунок 4 Схема процесса парциального окисления природного газа в
синтез-газ
Главные различия в существующих технологиях этого процесса сводятся к методам утилизации тепла и очистки от сажи. Следует отметить, что, благодаря простоте аппаратурного оформления, этот процесс получил широкое распространение в мировой промышленной практике [50].
1.2.1.3 Углекислотная конверсия
Основная реакция процесса сильно эндотермическая, протекает при
температуре 1000-1100оС и давлении 0,1 - 2 МПа в присутствии катализатора [51].
CH4+CO2 → 2CO+2H2, ΔH = + 261 кДж/моль (11)
Кроме реакции (11) в смеси CH4 и CO протекают реакции образования
углерода (12), стадиями которой являются реакции Будуара (4), паровая конверсия
метана (11) и конверсия CO водяным паром (3).
CH4+2CO2 → С+2CO+2H2O, ΔH = + 641 кДж/моль, (12)
Процесс практически не применяется как самостоятельный из-за низкого соотношения СО/Н2 в синтез-газе и высокой вероятности закоксовывания катализатора. Но его перспективность растет в связи с появлением новых катализаторов и ростом интереса к процессам утилизации промышленных выбросов СО2 (парниковый эффект) [52, 63]. Большой интерес представляет комбинирование процессов паровой и углекислотной конверсии метана благодаря возможности варьирования соотношения СО/Н2 в получаемом синтез-газе и снижения отравления катализаторов. Недостатком процесса является образование С2-углеводородов, и как следствие, требуется очистка получаемого синтез-газа [54].