Дипломная (вкр): Конверсия биогаза на содержащих катализаторах
.2.1.4 Автотермический риформинг (АТР)
Автотермический риформинг - это процесс каталитического парциального окисления метана, в котором необходимое тепло выделяется непосредственно внутри реактора за счет частичного сгорания метана. Этот процесс, по сути, является комбинацией парциального окисления и паровой конверсии. Проводится автотермический риформинг в адиабатических реакторах, в которых на входе в реактор метан частично сгорает, нагреваясь до 1000оС, а затем, в слое катализатора (никель на оксиде алюминия в виде толстостенных колец Рашига) непрореагировавшая его часть подвергается паровой конверсии с поглощением тепла [55].
В общем виде реакция автотермического риформинга может быть записана
следующим образом:
Cn+Hm+n/2O2+n/2H2O ó nCO+(m/2+n)H2 (13)
Процесс автотермического риформинга является очень гибким и может проводиться в широком интервале температур, давлений, состава сырья и соотношения пар/углерод. В качестве сырья может использоваться природный газ, сжиженный нефтяной газ (LPG) и нафта, выкипающая до 200°С. В последнем случае в процессе образуется некоторое количество сажи, что может приводить к существенным осложнениям [56].
Схема современного промышленного реактора автотермического риформинга
представлена на рисунке 5.
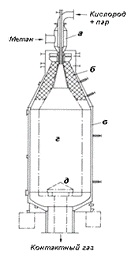
Рисунке 5 Реактор автотермического риформинга.а) горелка; б) футеровка; в) водяная рубашка; г) катализатор; д) решётка [57].
1.2.1.5 Комбинированный метод
Комбинированный метод представляет собой последовательность процессов
паровой конверсии и автотермического риформинга. В качестве окислителя
используют воздух или кислород. Процесс ведут при более мягких условиях:
температуре 700-800оС и давлении 3-4 Мпа [58, 59]. К преимуществам данного
метода относятся возможность варьирования соотношения СО/Н2 для синтеза аммиака
или метанола и производства жидких углеводородов [60].
.2.2 Сравнение способов получения синтез-газа
При сравнении существующих промышленных способов получения синтез-газа (таблица 1) можно сделать следующие выводы:
· максимальный расход пара происходит при паровом риформинге;
· максимальный расход кислорода происходит при парциальном окислении;
· максимальное соотношение Н2/СО получается при паровом риформинге, а минимальное - при парциальном окислении;
· максимальное содержание остаточного метана наблюдается при паровом риформинге;
· минимальное содержание СО2 в полученном синтез-газе
наблюдается при парциальном окислении [61].
Таблица 1 Показатели различных процессов получения синтез-газа
|
Параметр |
Паровой риформинг |
Парциальное окисление |
АТР |
Комбинированный метод |
|
Пар/углерод |
2,7 |
0,2 |
1,2 |
1,45 |
|
Кислород/углерод |
- |
0,64 |
0,62 |
0,48 |
|
H2/CO |
4,8 |
1,9 |
2,6 |
3,0 |
|
Остаточное содержание СН4, % |
3,3 |
0,15 |
0,48 |
0,8 |
|
Содержание CO2 в синтез-газе, % |
6,9 |
2,3 |
7,7 |
7,6 |
Важную роль в выборе технологии получения синтез-газа и в достигаемых
экономических показателях процесса играет мощность установки (рисунок 6).
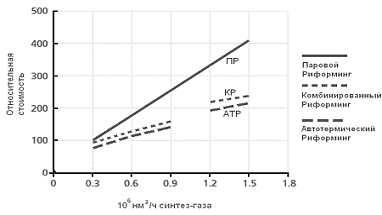
Рисунок 6 Зависимость относительной стоимости установки от объёма
производимого синтез-газа [63].
При небольшой производительности установок их относительная стоимость для
всех процессов примерно одинакова [62]. Но с увеличением мощности,
относительная стоимость установок парового риформинга заметно выше.
Следовательно, при больших мощностях экономически целесообразнее вести процессы
получения синтез-газа с высоким соотношением Н2/СО.
.2.3 Недостатки процессов конверсии биогаза и способы их устранения. Катализаторы парциального окисления метана в синтез-газ
К недостаткам парциального окисления биогаза можно отнести необходимость использования кислорода, а не воздуха, для снижения разбавления азотом получаемого синтез-газа. Это приводит к значительному увеличению капитальных затрат и стоимости получаемого продукта. Так же большим недостатком является взрывоопасность образующихся смесей СН4 и О2. Одним из путей устранения этих проблем может служить применение реакторов с кислород проводящими мембранными стенками [64]. Исследования в этой области позволили создать мембранный трубчатый реактор из сложных оксидов Sr-Fe-Co-O и испытать его при температуре 900оС в течении 1000часов. Были достигнуты следующие показатели процесса: конверсияCH4 98% при селективности (отношение количества целевого продукта к общему количеству полученных продуктов) по СО 90%. Но прочностные характеристики мембран пока не позволяют им активно конкурировать на рынке [65, 66].
Второй возможностью решения проблемы взрывоопасности и дорогостоящего разделения воздуха может быть использование катализаторов - оксидов металлов с решеточным кислородом. При этом катализатор работает в цикле: стадия получения синтез-газа и стадия реокисления катализатора воздухом. В качестве таких катализаторов были изучены системы, содержащие переходные элементы: Ni, Fe, Cu, Cr, редкоземельные и др. Оксидные системы на основе СеО2модифицированные Gd и Nd позволили снизить коксообразование и температуру окисления, а введение в их состав благородных металлов увеличило их активность в окислении метана в отсутствие газофазного кислорода. Добавление ZrO2 в состав носителя способствует увеличению скорости окисления метана [67].
Проблема дезактивации катализатора является общей для всех традиционных процессов конверсии метана (ПОМ, паровая и углекислотная). Это связано со спеканием активных частиц и ростом нанотрубок углерода, которые блокируют активные центры и разрушают катализатор. Предотвратить этот процесс можно увеличив долю окислителя в смеси, но при этом изменится состав синтез-газа, что нежелательно.
Поэтому активно ведется поиск более стабильных и эффективных катализаторов.
Наиболее активными катализаторами являются металлы VIII группы (кроме Fe), которые активны в разложении метана на С и Н. Именно разрыв связи С-Н является ключевым моментом в процессе получения синтез-газа [68]. Существует два механизма окисления метана:
последовательный: глубокое окисление метана до CO2 и H2O кислородом катализатора (решеточным или адсорбированным)
+4Окат → CO2+2H2О, (14)
и последующая паровая и углекислотная конверсия метана; прямой: полная диссоциация метана и кислорода на поверхности
=(CH4 → CH3 → CH2 → CH → C)C+4Hадс, (15)
О2 → 2Оадс (16)
и взаимодействие адсорбированных частиц
C+Оадс → CO, (17)
Hадс → H2 (18)
В качестве катализаторов ПОМ рассматривают системы, имеющие в составе Ni, Pt, Pd, Ru, Rh. Применение Ce и Zr вс оставе катализатора дает преимущество в эффективности (за счет большей подвижности кислорода в решетке) и стабильности [69].
Сопоставление свойств Pt/CeO2, Pt/ZrO2 и Pt/CexZr1-хO2 в ПОМ показало, что наиболее активен и стабилен катализатор Pt/CexZr1-хO2. Его способность отдавать кислород обеспечивает высокую скорость окисления углеродистых отложений [70, 71].
Важным фактором является дисперсность металлов VIII группы. Твердые растворы NiO-MgO, нанесенные на металлические пены, активны в ПОМ при высокой объемной скорости газовой смеси.
Скорость накопления углерода на твердых растворах существенно ниже, чем в присутствии порошкообразных оксидов NiO-MgO без носителя.
Характер взаимодействия активного компонента с носителем может быть
изменен путем модифицирования последнего [72].
1.3 Синтез Фишера-Тропша
1.3.1 История
История знает немало примеров, когда в силу острой необходимости рождались новые оригинальные подходы к решению давно существующих жизненно важных проблем. Так, в предвоенной Германии, лишенной доступа к нефтяным источникам, назревал жесткий дефицит топлива, необходимого для функционирования мощной военной техники. Располагая значительными запасами ископаемого угля, Германия была вынуждена искать пути его превращения в жидкое топливо. Эта проблема была успешно решена усилиями превосходных химиков, из которых прежде всего следует упомянуть Франца Фишера, директора Института кайзера Вильгельма по изучению угля [73].
В 1926 году была опубликована работа Ф. Фишера и Г. Тропша "О прямом синтезе нефтяных углеводородов при обыкновенном давлении", в которой сообщалось, что при восстановлении водородом монооксида углерода при атмосферном давлении в присутствии различных катализаторов (железо-оксид цинка или кобальт - оксид хрома) при 2700С получаются жидкие и даже твердые гомологи метана [74].
Так возник знаменитый синтез углеводородов из монооксида углерода и водорода, называемый с тех пор синтезом Фишера-Тропша. Смесь CO и H2 в различных соотношениях, называемая синтез-газом, легко может быть получена как из угля, так и из любого другого углеродсодержащего сырья.
Следует отметить, что к моменту разработки синтеза Фишера-Тропша существовал другой способ получения жидкого топлива - не из синтез-газа, а непосредственно из угля прямой гидрогенизацией. В этой области значительных успехов добился также немецкий химик Ф. Бергиус, который в 1911 году получил из угля бензин. Справедливости ради подчеркнем, что синтез Фишера-Тропша возник не на пустом месте - к тому времени существовали научные предпосылки, которые базировались на достижениях органической химии и гетерогенного катализа [75]. Еще в 1902 году П. Сабатье и Ж. Сандеран впервые получили метан из СО и H2 В 1908 году Е. Орлов открыл, что при пропускании монооксида углерода и водорода над катализатором, состоящим из никеля и палладия, нанесенных на уголь, образуется этилен [76].
Промышленность искусственного жидкого топлива достигла наибольшего подъема в годы второй мировой войны. Достаточно сказать, что синтетическое топливо почти полностью покрывало потребности Германии в авиационном бензине. После 1945 года в связи с бурным развитием нефтедобычи и падением цен на нефть отпала необходимость синтеза жидких топлив из СО и Н2. Наступил нефтехимический бум. Однако в 1973 году разразился нефтяной кризис - нефтедобывающие страны ОПЕК (Организация стран - экспортеров нефти - Organization of Petroleum Exporting Countries) резко повысили цены на сырую нефть, и мировое сообщество вынуждено было осознать реальную угрозу истощения в обозримые сроки дешевых и доступных нефтяных ресурсов. Энергетический шок 70-х годов возродил интерес ученых и промышленников к использованию альтернативного нефти сырья, и здесь первое место, бесспорно, принадлежит углю. Мировые запасы угля огромны, они, по различным оценкам, более чем в 50 раз превосходят нефтяные ресурсы, и их может хватить на сотни лет. Нет никаких сомнений, что в обозримом будущем использование синтез-газа будет играть ключевую роль не только и не столько для производства "угольных" топлив (здесь трудно пока конкурировать с нефтяным топливом), но прежде всего для целей органического синтеза. В настоящее время в промышленном масштабе по методу Фишера-Тропша получают бензин, газойль и парафины только в Южной Африке. На установках фирмы "Sasol" производят около 5 млн т в год жидких углеводородов [77, 78].
Первым способом получения синтез-газа была газификация угля, которая была осуществлена еще в 30-е годы XIX века в Англии с целью получения горючих газов: водорода, метана, монооксила углерода. Этот процесс широко использовался во многих странах до середины 50-х годов ХХ века, а затем был вытеснен методами, основанными на использовании природного газа и нефти. Однако в связи с сокращением ресурсов значение процесса газификации снова стало возрастать [79].
В настоящее время в промышленности используют три основных метода получения синтез-газа.
) Газификация угля. Процесс основан на взаимодействии угля с водяным паром:
+H2O ↔ H2+CO (19)
Эта реакция является эндотермической, равновесие сдвигается вправо при температурах 900-10000С. Разработаны технологические процессы, использующие парокислородное дутье, при котором наряду с упомянутой реакцией протекает экзотермическая реакция сгорания угля, обеспечивая нужный тепловой баланс:
+1/2O2 → CO (20)
) Конверсия метана. Реакция взаимодействия метана с водяным паром проводится в присутствии никелевых катализаторов (Ni-Al2O3) при повышенных температурах (800-9000С) и давлении:
+H2O → CO+3H2 (21)
В качестве сырья вместо метана может быть использовано любое другое углеводородное сырье, например биогаз.
) Парциальное окисление углеводородов. Процесс заключается в
неполном термическом окислении углеводородов при температурах выше 13000С:
CnH2n+2+1/2nO2 → nCO+(n+1)H2 (22)
Способ применим к любому углеводородному сырью, но наиболее часто в
промышленности используют высококипящую фракцию нефти-мазут. Соотношение СО:Н2
существенно зависит от применяемого способа получения синтез-газа. При
газификации угля и парциальном окислении это соотношение близко к 1:1, тогда
как при конверсии метана соотношение СО:Н2 составляет 1:3. В настоящее время
разрабатываются проекты подземной газификации, то есть газификации угля непосредственно
в пласте. Интересно, что эта идея была высказана Д.И. Менделеевым более 100 лет
назад. В перспективе синтез газ будут получать газификацией не только угля, но
и других источников углерода вплоть до городских и сельско-хозяйственных
отходов [80].
.3.2 Продукты синтеза Фишера-Тропша
Синтез Фишера-Тропша может рассматриваться как восстановительной
олигомеризации монооксида углерода, при которой образуются углерод-углеродные
связи, и в общем виде она представляет собой сложную комбинацию ряда гетерогенных
реакций, которую можно представить суммарными уравнениями[81]:
nCO+2nH2 → (CH2)n+nH2O (23)
nCO+nH2 → (CH2)n+nCO2 (24)
Продуктами реакции являются алканы, алкены и кислородсодержащие соединения, то есть образуется сложная смесь продуктов, характерная для реакции полимеризации. Первичными продуктами синтеза Фишера-Тропша являются α- и β-олефи- ны, которые превращаются в алканы в результате последующего гидрирования. Природа применяемого катализатора, температура, соотношение СО и Н2 существенно сказываются на распре-делении продуктов. Так, при использовании железных катализаторов велика доля олефинов, тогда как в случае кобальтовых катализаторов, обладающих гидрирующей активностью, преимущественно образуются насыщенные углеводороды [82].
В настоящее время в качестве катализаторов синтеза Фишера-Тропша в зависимости от поставленных задач (повышение выхода бензиновой фракции, увеличение выхода низших олефинов и др.) используются как высоко-дисперсные железные катализаторы, нанесенные на оксиды алюминия, кремния и магния, так и биметаллические катализаторы: железо-марганцевые, железо-молибденовые и др.
За 70 лет с момента открытия синтеза не утихают споры по поводу механизма
реакции. В настоящее время рассматриваются три различных механизма реакции.
Первый механизм, называемый карбидным, впервые предложенный Фишером и Тропшем и
в дальнейшем нашедший поддержку у других исследователей, предполагает
образование С-С-связей в результате олигомеризации метиловых фрагментов на
поверхности катализатора. На первой стадии происходит адсорбция СО и образуется
поверхностный карбид, а кислород превращается в воду или СО [83]:
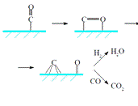
Рисунок 7 Механизм образования поверхностного углерода
На второй стадии поверхностный карбид гидрируется с образованием
фрагментов СНх (х=1-3)
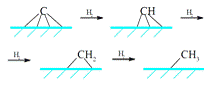
Рисунок 8 Механизм гидрирования поверхностного углерода
Удлинение цепи происходит в результате реакции поверхностных метила и
метилена и далее путем внедрения метиленовых групп идет рост цепи:
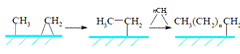
Рисунок 9 Механизм роста цепи
Стадия обрыва цепи происходит в результате десорбции алкена с поверхности
катализатора:
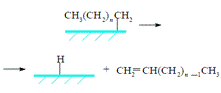
Рисунок 10 Стадия обрыва цепи
Второй механизм, названный гидроксикарбеновым, предполагает также
гадрирование координированного на металле СО с образованием поверх-ностных
гидроксокарбеновых фрагментов, в результате конденсации которых и происходит
образование С-С-связей: