Материал: Методические указания к выполнению лабораторно-практических и курсовых работ по дисциплине «Технология машиностроения». Сухачев Г.А., Коденцев С.Н
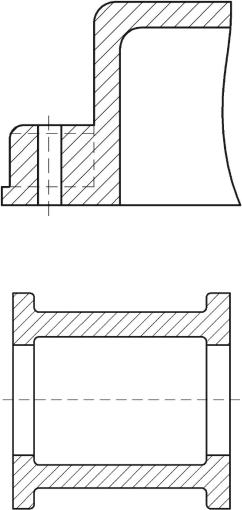
Рис. 1.5. Фланец
Рис. 1.6. Патрубок
4
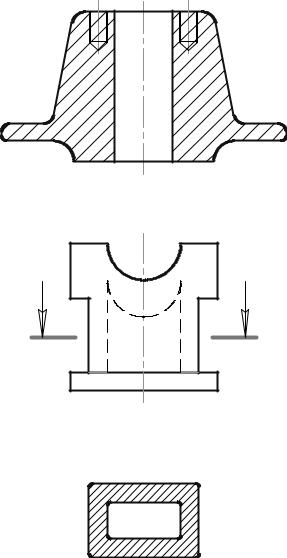
Рис. 1.7. Ступица с глухими отверстиями
А |
А |
А-А
Рис. 1.8. Стойка
5
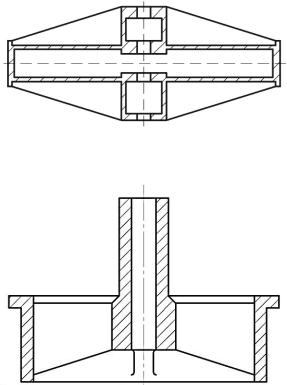
Рис. 1.9. Шкиф
Рис. 1.10. Шкиф вентиляторный
Практическая часть. Работа выполняется с помощью графических редакторов и прикладных программ типа КОМПАС. Провести качественную оценку технологичности конструкции, по рисункам из общей части, указанным преподавателем. Дать конкретные предложений (в виде рисунков с пояснениями) по изменению конструкции или смене метода обработки. Обосновать целесообразность и возможность использования прогрессивных технологий, том числе комбинированных методов обработки.
6
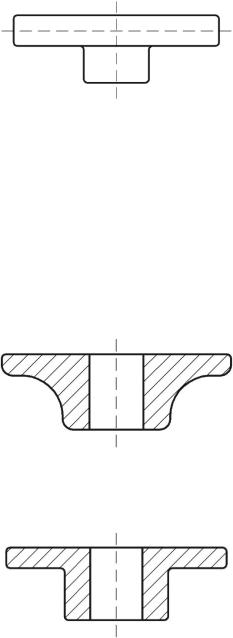
Пример
Рис. 1.11. Маховичёк
Нетехнологичность данной заготовки заключается в следующем: 1) нет формовочных уклонов для беспрепятственного извлечения из формы; 2) большой объем последующей механической обработки.
Варианты:
1) Изготавливаем литьем. Преимущества: 1) уменьшается объем последующей механической обработки; 2) есть формовочные уклоны.
2) Изготавливаем штамповкой. Преимущества: 1) меньше расходуется материала; 2) получаются более точные размеры заготовки.
7
Лабораторно-практическая работа № 2 КОНСТРУКТОРСКО-ТЕХНОЛОГИЧЕСКАЯ ОТРАБОТКА КОНСТРУКЦИЙ ТИПОВЫХ ШТАМПОВАННЫХ ЗАГОТОВОК
НА ТЕХНОЛОГИЧНОСТЬ
Цель работы: Изучение основных понятий технологичности конструкции штампованных заготовок. Изучение методики отработки на технологичность конструкции изделий такого типа и дать конкретные предложения по ее повышению.
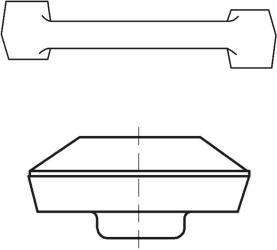
Общая часть. Типовые штампованные детали, представленные на (рис. 2.1-2.10), обладают определенной нетехнологичностью конструкции.
Рис. 2.1. Шатун
Рис. 2.2. Коническая шестерёнка
8