Материал: Методические указания к выполнению практических работ по дисциплине Математическое моделирование в машиностроении. Перова А.В
ФГБОУ ВПО «Воронежский государственный технический университет»
Кафедра технологии машиностроения
- 2013
Методические указания
к выполнению практических работ
по дисциплине
"Математическое моделирование в машиностроении"
для студентов направления подготовки бакалавров
151900 «Конструкторско-технологическое обеспечение
машиностроительных производств»
(профиль «Технология машиностроения»)
всех форм обучения
Воронеж 2013
Составитель канд. техн. наук А.В. Перова
УДК 532.5+533.6
Методические указания к выполнению практических работ по дисциплине "Математическое моделирование в машиностроении" для студентов направления подготовки бакалавров 151900 «Конструкторско-технологическое обеспечение машиностроительных производств» (профиль «Технология машиностроения») всех форм обучения / ФГБОУ ВПО "Воронежский государственный технический университет"; сост. А.В. Перова. Воронеж, 2013. 34 с.
Методические указания включают краткие теоретические сведения по математическому моделированию в машиностроении, методику и порядок выполнения практических работ, снабжены перечнем рекомендуемой литературы и конкретными примерами моделирования с использованием численных методов.
Издание соответствует требованиям Федерального государственного образовательного стандарта высшего профессионального образования по направлению подготовки бакалавров 151900 «Конструкторско-технологическое обеспечение машиностроительных производств» (профиль «Технология машиностроения»), дисциплине «Математическое моделирование в машиностроении».
Методические указания подготовлены в электронном виде в текстовом редакторе MS Word XP и содержатся в файле Практика_МММ.doc.
Табл. 11. Библиогр.: 6 назв.
Рецензент канд. техн. наук, доц. В.В. Долгушин
Ответственный за выпуск зав. кафедрой профессор А.И. Болдырев
© Перова А.В., 2013
© Оформление. ФГБОУ ВПО
"Воронежский государственный
технический университет", 2013
Введение
Решение оптимизационных задач выбора материалов и технологий упрочняющий термической обработки основывается на сочетании традиционных для материаловедения (металловедения) методов качественного анализа с методами математической статистики, математического моделирования, теорий надежности и принятия оптимальных решений. В связи с этим внимание студентов сосредотачивается на методологии использования основных положений этих смежных наук, имея в виду привитие навыков статистической обработки результатов наблюдений на этапах разработки и производства изделий машиностроения.
Большинство задач запрограммировано для решения на ЭВМ; при их решении рекомендуется пользоваться электронными таблицами Excel.
Все задачи составлены в десяти вариантах. Студенты выбирают варианты для решения по последней цифре для таблиц 1,2 и по предпоследней цифре для таблиц 3,4 своего учебного шифра.
Статистическая оценка распределений показателей свойств материалов
При проведении исследований (испытаний) и производственном контроле определяются не истинные, а приближенные значения свойств материалов. Получаемый при этом разброс связан с колебанием технологических параметров в пределах допусков, погрешностями измерений и некоторыми другими причинами.
Таким образом, определяемые в процессе производства или при испытаниях показатели свойств материалов являются случайными величинами, которые характеризуются областью возможных значений и вероятностью получения этих значений. Получаемые значения (x1) предварительно формируются: либо в вариационный ряд
x1, x2…xi… xn ,
где n — число наблюдений; x1…xi — наблюдаемые значения (x1<x2…), либо в статистический ряд (обычно при n>100):
x1 – x2, x2 – x3… xi – xi+1… xk-1 – xk ,
m1, m2…mi… mk ,
p*1, p*2…p*i… p*k ,
где n — общее число наблюдений; k — число интервалов (разрядов), обычно 8—12; m — число наблюдений в интервале (разряде);
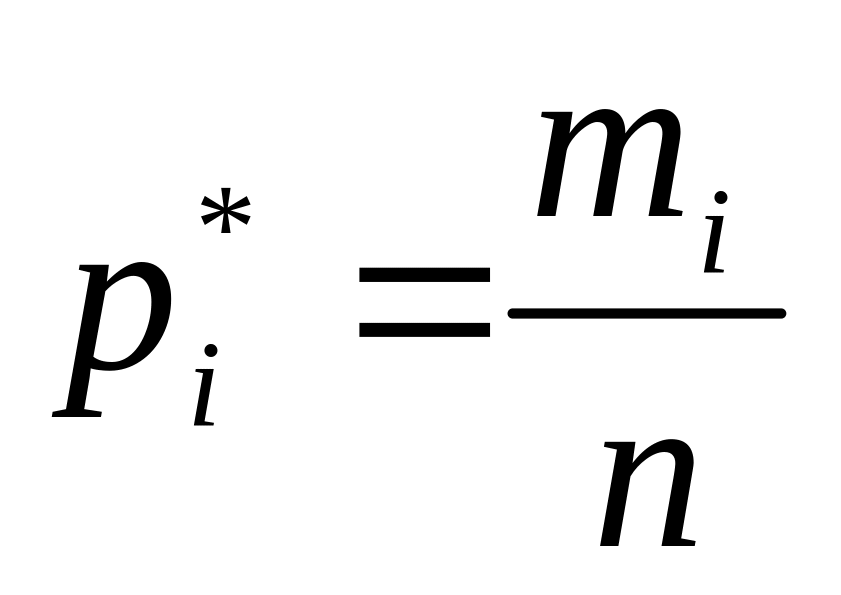
С использованием подготовленной информации определяются различные статистические оценки, характеризующие полученное (экспериментальное) распределение.
1.1. Определение основных числовых характеристик
Основными числовыми характеристикам распределения являются среднее (арифметическое) значение и дисперсия или связанное с ним среднее квадратическое отклонение; к ним же относят коэффициент вариации — отношение среднего квадратического отклонения к среднему значению.
Результаты наблюдений в виде
вариационного ряда
Расчетные зависимости:
• среднее значение:

• дисперсия:
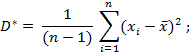
• среднее квадратическое отклонение:

• коэффициент вариации:

Расчетные варианты по свойствам сталей и сплавов представлены в табл. 1.
1.1.2. Результаты наблюдений в виде
статистического ряда
Статистические ряды получают из вариационных с большим числом наблюдаемых данных. При этом сначала определяется размах
 который
разбивается на интервалы:

С учетом размаха определяется середина, и в обе стороны от нее формируется ряд в окончательном виде:
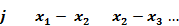
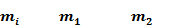
Для построения статистического ряда можно воспользоваться электронными таблицами Excel (гистограмма).
Расчетные зависимости:

среднее значение
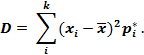
дисперсия
Таблица 1
Варианты наблюдаемых данных в виде вариационных рядов
№ наблюдения |
Варианты по шифру студентов |
|||||||||
|
0 |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
1 |
950 |
2,18 |
0,70 |
434 |
1040 |
160 |
10,6 |
328 |
4,152 |
5,867 |
2 |
1000 |
2,29 |
0,74 |
436 |
1047 |
161 |
10,8 |
331 |
4,273 |
6,043 |
3 |
1060 |
2,58 |
0,89 |
443 |
1049 |
161 |
10,9 |
333 |
4,560 |
6,106 |
4 |
1065 |
2,80 |
0,91 |
445 |
1052 |
162 |
11,0 |
334 |
4,565 |
6,161 |
5 |
1070 |
2,81 |
1,03 |
445 |
1053 |
163 |
11,0 |
335 |
4,606 |
6,195 |
6 |
1073 |
2,91 |
1,09 |
446 |
1055 |
164 |
11,1 |
335 |
4,625 |
6,312 |
7 |
1080 |
2,97 |
1,17 |
447 |
1056 |
165 |
11,1 |
336 |
4,667 |
6,383 |
8 |
1086 |
3,05 |
1,18 |
447 |
1056 |
166 |
11,2 |
336 |
4,758 |
6,409 |
9 |
1090 |
3,05 |
1,35 |
448 |
1058 |
167 |
11,2 |
337 |
4,800 |
6,462 |
10 |
1101 |
3,27 |
1,42 |
451 |
1060 |
168 |
11,3 |
337 |
4,820 |
6,484 |
11 |
1125 |
3,39 |
1,43 |
452 |
1061 |
169 |
11,3 |
340 |
4,879 |
6,521 |
12 |
1140 |
3,48 |
1,54 |
453 |
1063 |
170 |
11,3 |
341 |
5,000 |
6,560 |
13 |
1142 |
3,63 |
1,54 |
456 |
1064 |
171 |
11,4 |
344 |
5,050 |
6,582 |
14 |
1145 |
3,82 |
1,57 |
458 |
1067 |
171 |
11,4 |
345 |
5,121 |
6,647 |
15 |
1148 |
3,84 |
1,58 |
458 |
1072 |
172 |
11,4 |
345 |
5,364 |
6,692 |
16 |
1150 |
4,10 |
1,80 |
462 |
1073 |
174 |
4,5 |
346 |
5,485 |
6,720 |
17 |
1160 |
4,12 |
2,02 |
462 |
1075 |
174 |
11,5 |
347 |
5,788 |
6,754 |
18 |
1180 |
4,39 |
2,15 |
468 |
1076 |
175 |
11,6 |
347 |
5,801 |
6,804 |
19 |
1200 |
5,21 |
2,22 |
472 |
1077 |
176 |
11,6 |
348 |
5,805 |
6,919 |
20 |
1225 |
5,72 |
2,35 |
477 |
1077 |
177 |
11,8 |
349 |
5,900 |
7,459 |
Примечание. Приведенные данные соответственно характеризуют: 0 — предел прочности стали, МПа; 1, 2, 5 — логарифмы числа циклов до разрушения алюминиевого сплава при напряжении 330, 285 и 254 МПа соответственно; 3 — предел прочности алюминиевого сплава, МПа; 4 — предел текучести стали, МПа; 6 — относительное удлинение при разрыве образцов стали, %; 7 — предел усталости стали (на базе 5—107 циклов), МПа; 8, 9 — логарифмы числа циклов до разрушения стали (на базе 107 циклов).
Для проведения расчетов предлагаются статистические ряды, приведенные в табл. 2.
Задача 1.1. Определить основные числовые характеристики распределения опытных данных, приведенных в табл. 1 и 2.
Оформление отчета
Результаты работы (разд. 1.1) оформляются в виде краткого отчета, в котором указывается цель работы и приводятся:
исходные данные;
использованные зависимости и программы;
полученные числовые характеристики.
Оценка соответствия наблюдаемых данных
нормальному закону распределения
(проверка гипотез)
Приближенная оценка соответствия опытного распределения нормальному закону может проводиться по асимметрии и эксцессу. Более объективно оценить соответствие нормальному закону можно по критериям согласия; наиболее простыми и доступными из них являются критерии Смирнова (омега-квадрат) и Пирсона (хи-квадрат).
1.2.1 .Оценка соответствия по асимметрии и эксцессу
Оценка соответствия опытных распределений нормальному закону проводится путем сопоставления значений асимметрии и эксцесса с их средними квадратическими отклонениями.
Необходимые величины определяются по зависимостям:
асимметрии
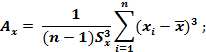
Таблица 2
Варианты наблюдаемых данных в виде статистических рядов
Варианты по шифру студента |
||||||||
|
0 |
1 |
2 |
3 |
||||
№ п/п |
Интервалы по пределу прочности, МПа |
Число наблюдений mi |
Интервалы логарифмов числа циклов |
Число наблюдений mi |
Интервалы ударной вязкости, Дж/см2 |
Число наблюдений mi |
Интервалы логарифмов числа циклов |
Число наблюдений mi |
1 |
900-950 |
6 |
5,825-5,975 |
2 |
40-60 |
15 |
6,67-6,69 |
2 |
2 |
950-1000 |
28 |
5,975-6,125 |
12 |
60-80 |
26 |
6,69-6,71 |
15 |
3 |
1000-1050 |
74 |
6,125-6,275 |
10 |
80-100 |
25 |
6,71-6,73 |
17 |
4 |
1050-1100 |
132 |
6,275-6,425 |
13 |
100-120 |
30 |
6,73-6,75 |
44 |
5 |
1100-1150 |
134 |
6,425-6,575 |
21 |
120-140 |
26 |
6,75-6,77 |
52 |
6 |
1150-1200 |
86 |
6,575-6,725 |
17 |
140-160 |
21 |
6,77-6,79 |
44 |
7 |
1200-1250 |
30 |
6,725-6,875 |
14 |
160-180 |
24 |
6,79-6,81 |
14 |
8 |
1250-1300 |
10 |
6,875-7,025 |
6 |
180-200 |
20 |
6,81-6,83 |
11 |
9 |
|
|
7,025-7,175 |
2 |
200-220 |
13 |
6,83-6,85 |
1 |
10 |
|
|
7,175-7,325 |
2 |
|
|
|
|
11 |
|
|
7,325-7,475 |
1 |
|
|
|
|
|
n = 500 |
n = 100 |
n = 200 |
n = 200 |
||||