Материал: Методические указания к выполнению практических работ по дисциплине Математическое моделирование в машиностроении. Перова А.В
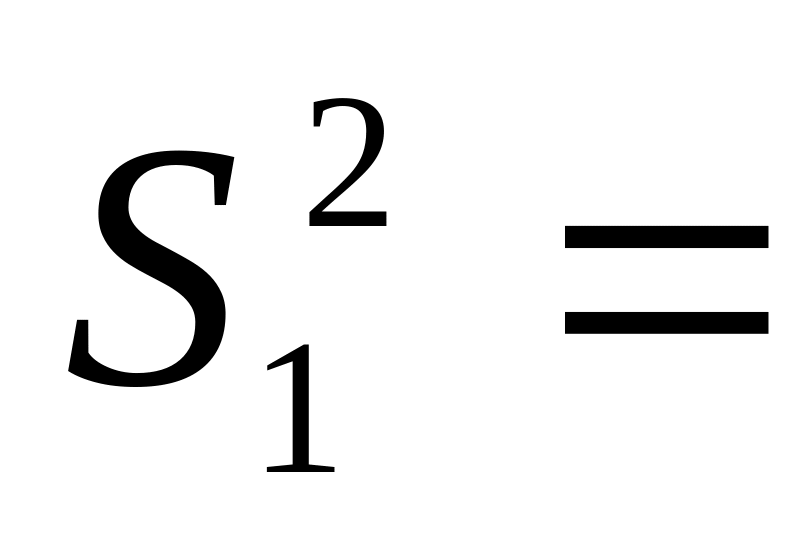 82;
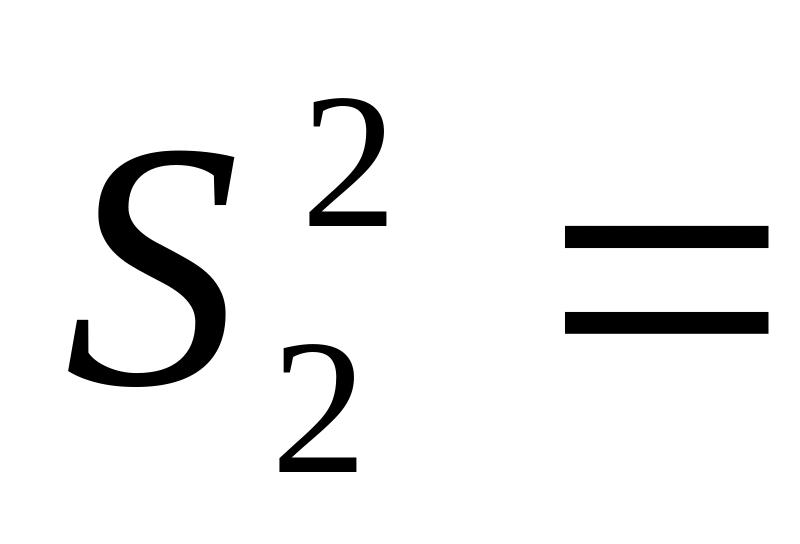 71.
Сначала оцениваем однородность дисперсий по критерию Фишера:
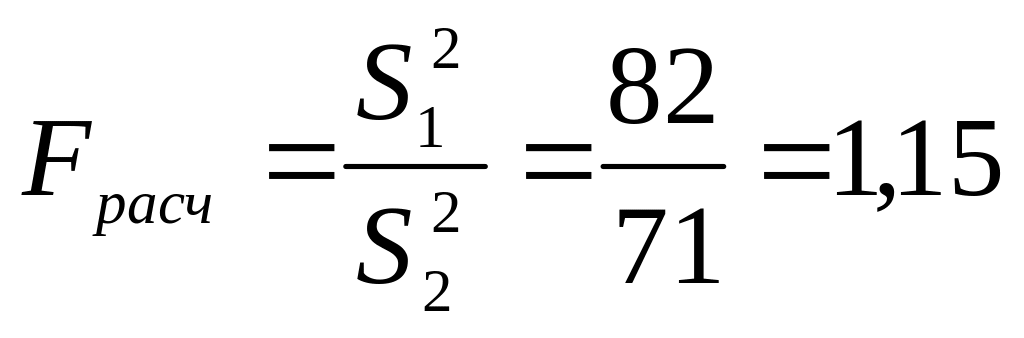
С
помощью приложения П 3.5 [1] для
α = 0,05, k1
=
30-1 =29 и k2
=
20-1 =19 определяем критическое значение
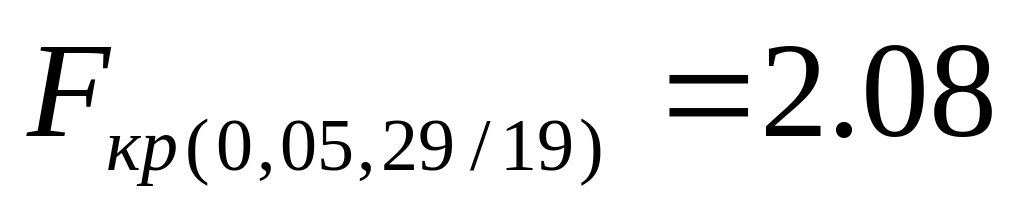 .
Поскольку
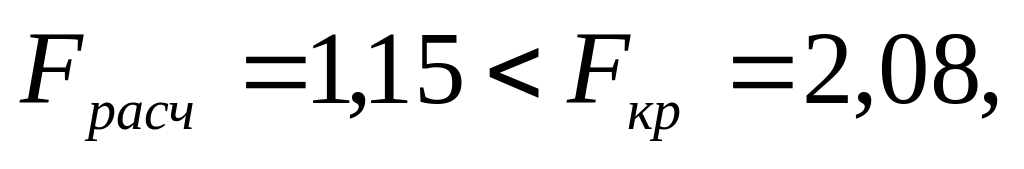 заключаем,
что по пределу прочности продукцию
обеих партий можно считать равнозначной
(с 95%-ной достоверностью).
Рассчитываем оценку общей дисперсии:
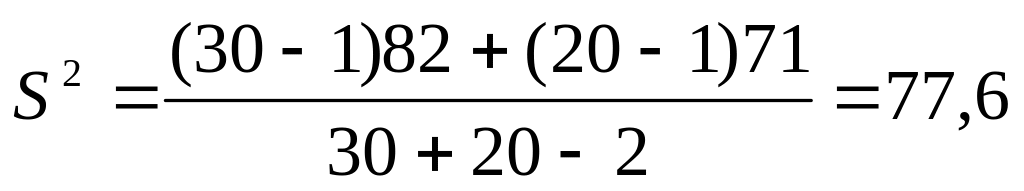 ;
S
= 8.81
При оценке принадлежности к одной генеральной совокупности нескольких уровней факторов признака X (табл. 5) по критерию Фишера надо сравнивать факторную и остаточную дисперсии:
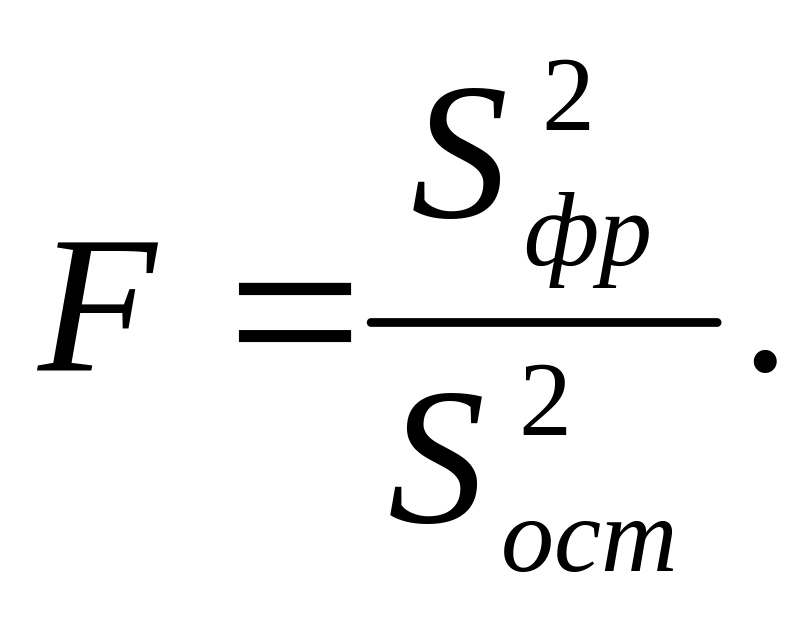
Таблица 5
Результаты наблюдений значений признака х
различных уровней
Наблюдения Ni |
Уровни факторов Fi |
|||
|
F1 |
F2 |
… |
Fp |
1 |
x11 |
x12 |
|
x1p |
2 |
x21 |
x22 |
|
x2p |
… |
… |
|
|
|
q |
xq1 |
xq2 |
|
xqp |
Групповая средняя |
|
|
|
|
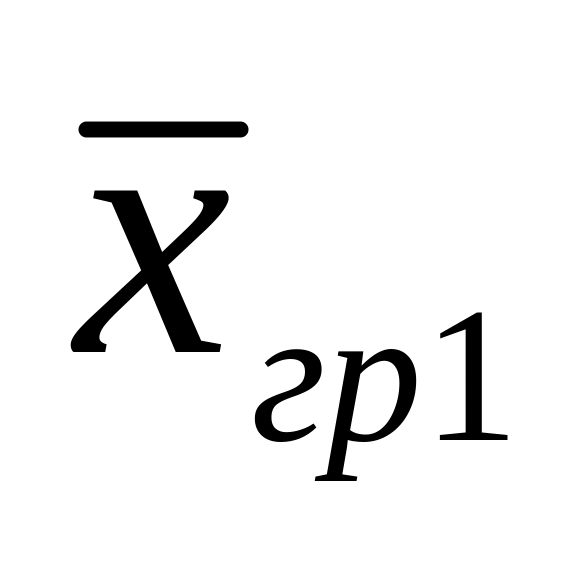
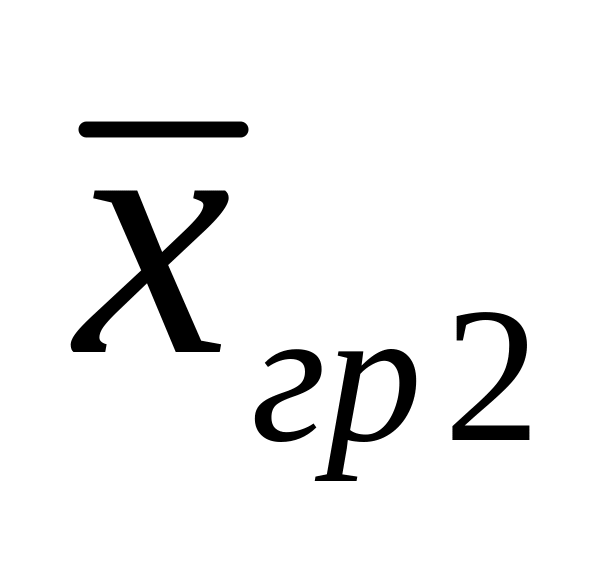
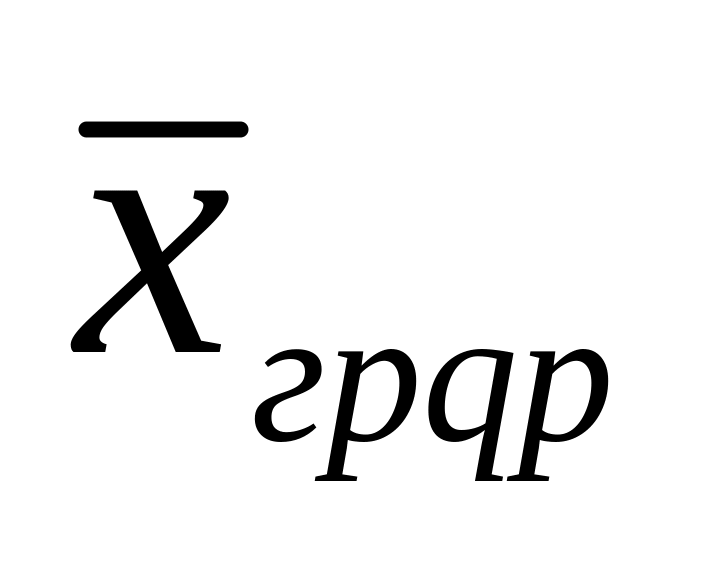
Если обозначить суммы квадратов
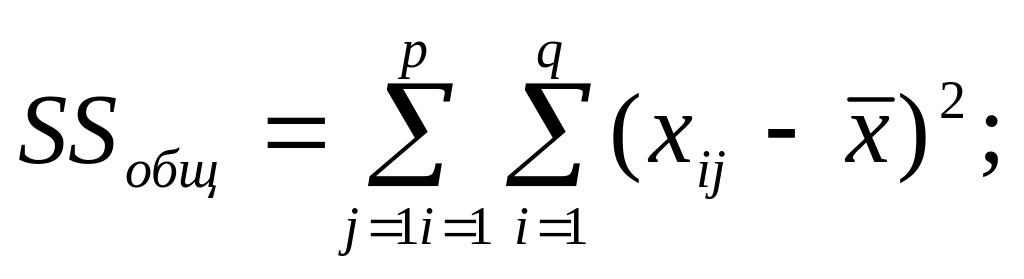
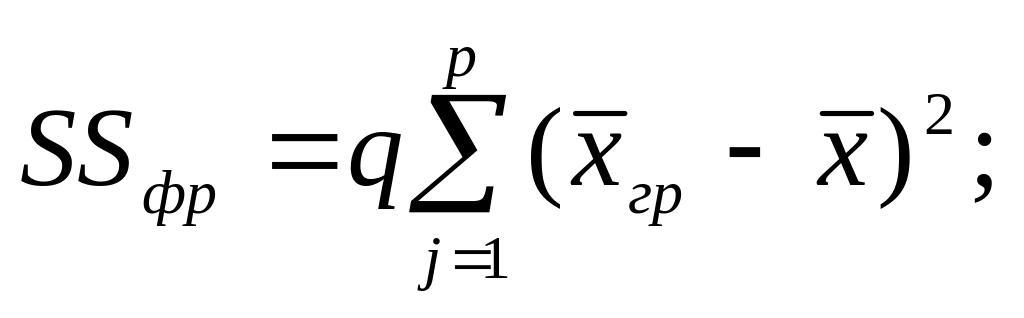
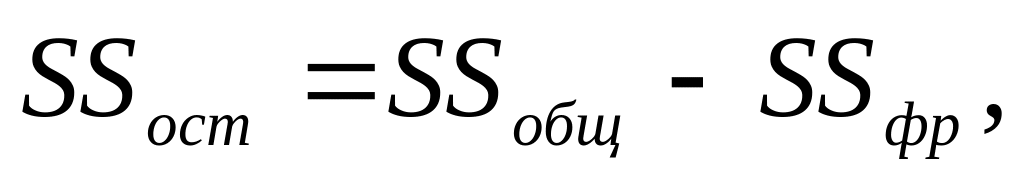
дисперсии будут соответственно:
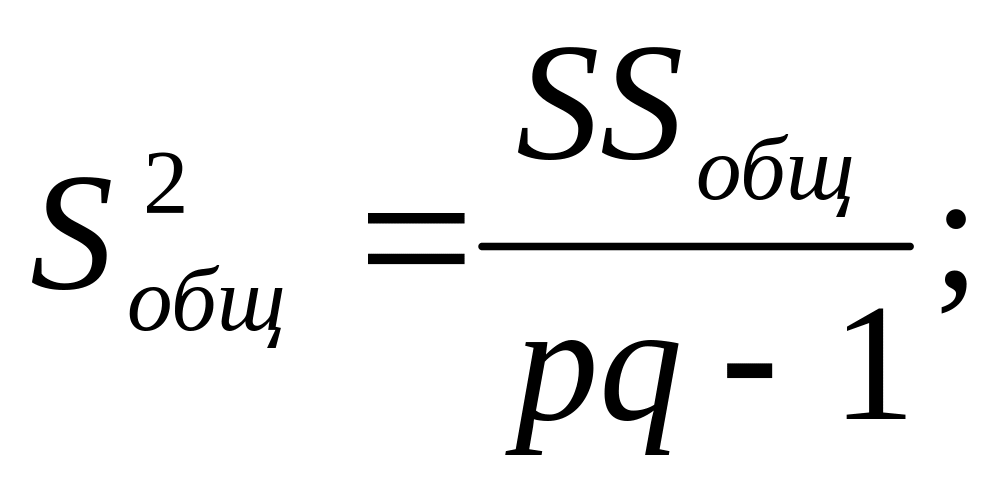
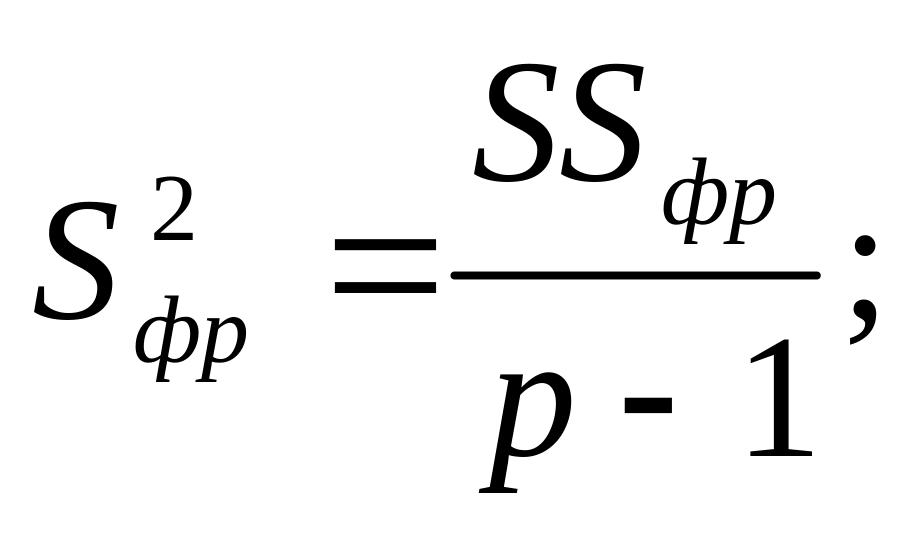
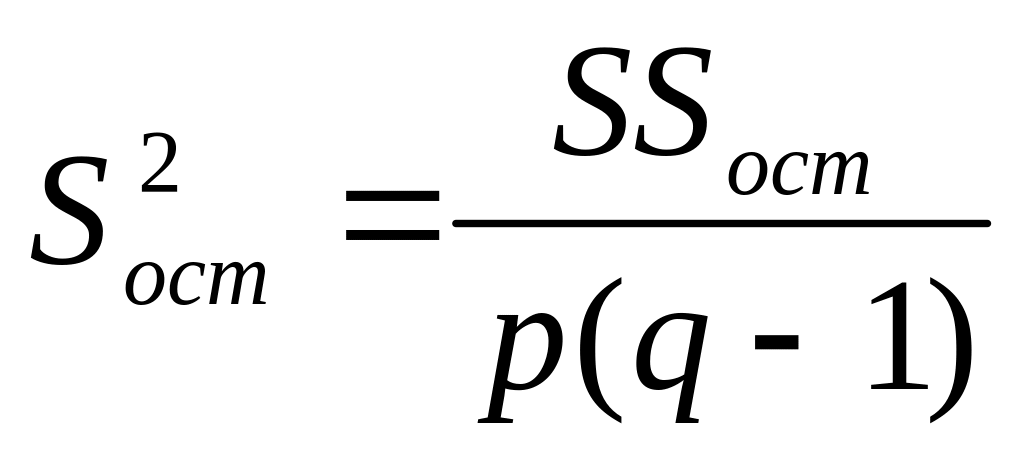 .
Для нормальных совокупностей с одинаковыми (хотя и неизвестными) дисперсиями равенство факторной и остаточной дисперсии означает и равенство групповых средних значений.
Пример 4.2. Оценить, имеются ли отклонения в качестве продукций по результатам трех поквартальных испытаний ударной вязкости, представленным в табл. 6.
Таблица 6
Результаты контрольных испытаний (Дж/см2)
№ испытания |
Обозначение партий (уровней факторов) |
||
|
F1 |
F2 |
F3 |
1 |
51 |
52 |
42 |
2 |
52 |
54 |
44 |
3 |
56 |
56 |
50 |
4 |
57 |
58 |
52 |
|
54 |
55 |
47 |
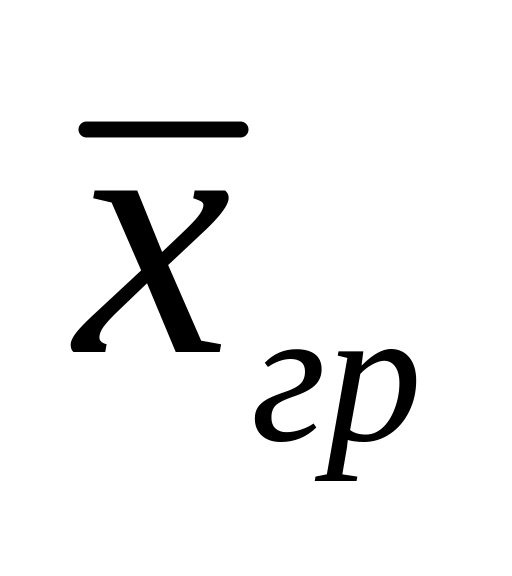
Оценим гипотезу о равенстве групповых средних через гипотезу о равенстве факторной и остаточной дисперсии. В результате расчетов получаем:
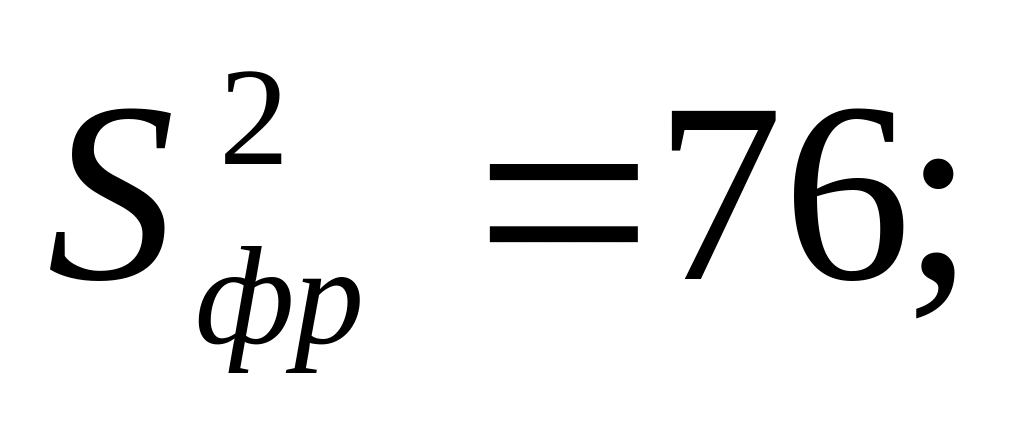
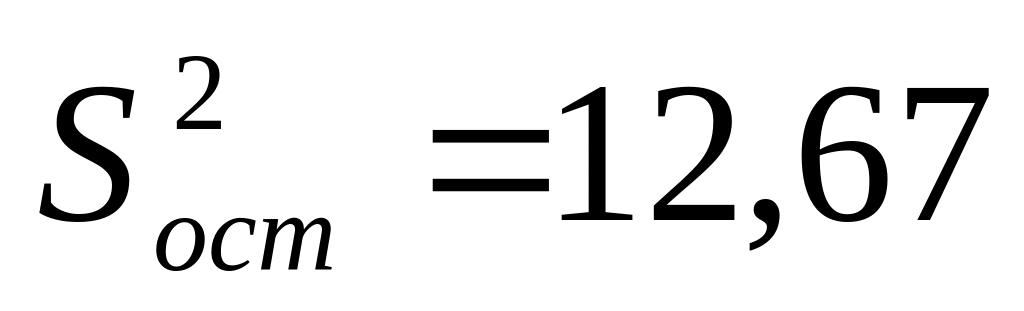
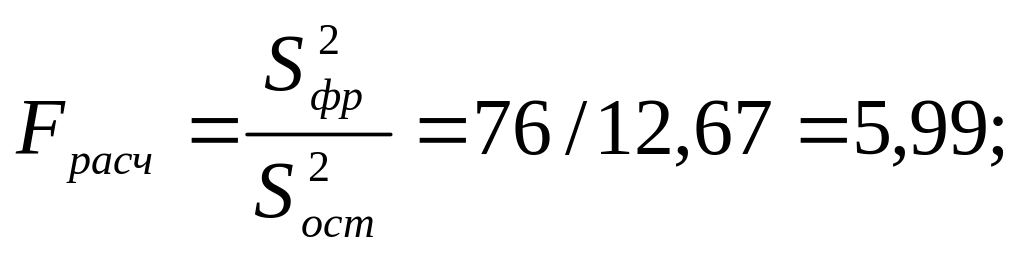
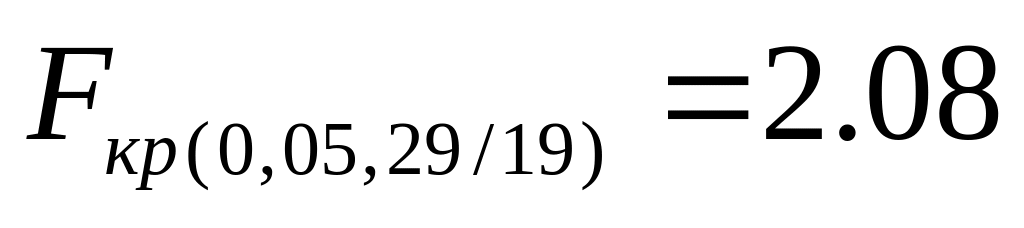
Поскольку
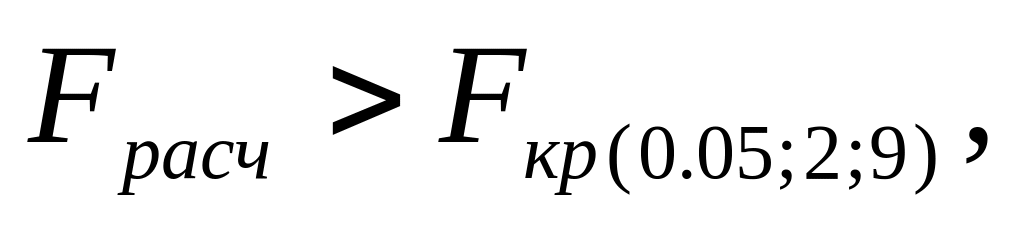 предположение
о равнозначности партий по качеству
отвергается; групповые средние оценки
качества в целом различаются значимо,
что свидетельствует о каких-то изменениях
в технологии. Если потребуется определить
направленность изменений, надо сравнить
средние значения попарно с использованием
критерия Стьюдента.
Проведение расчетов
Для решения задачи оценки идентичности продукции различных партий в качестве исходных используются данные табл. 1. При этом каждый из вариационных рядов делится на три равные части, которые отождествляются с партиями продукции.
Задача 4.1. Применительно к наблюдаемым данным, приведенным в табл. 1 с разделением их на три части, оценить равнозначность качества продукции при уровне значимости α = 0,10.
Прежде всего, надо рассчитать основные числовые характеристики показателя качества партий; это можно сделать подобно тому, как это делалось при решении задачи в п. 1.1. Дальнейшие расчеты следует проводить по выше приведенным зависимостям электронных таблиц Excel.
Оформление отчета
Результаты (подразд. 4.1) оформляются в виде краткого отчета с формулировкой задачи и указанием основных этапов ее решения; приводятся также исходные данные и результаты промежуточных вычислений. Отчет заканчивается заключением о равнозначности партий по качеству. В случае неравнозначности производится оценка направленности изменения по критерию Стьюдента, а при равнозначности определяется общая оценка дисперсии.
4.2. Оценка связей между факторами
Для характеристики взаимного влияния технологических факторов результаты соответствующих наблюдений представляются в виде матрицы аналогично тому, как это делалось в п. 4.1. Применительно к составленной матрице рассчитываются корреляционные моменты и коэффициенты корреляции.
Расчетные зависимости
В ходе расчетов определяются:
• групповые средние значения:

• дисперсии:
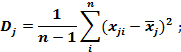
• корреляционные моменты:
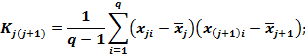
• коэффициенты корреляции:
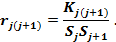
Набор числовых значений факторов производится применительно к наблюдаемым данным, начиная с первого. Результаты расчетов представляются в виде матриц корреляционных моментов и коэффициентов корреляции:
k11 k12 k13 … r11 r12 r13…
k21 k22… r21 r22…
Примечание. значения k11, k22… — численно равны дисперсиям D1, D2…, а r11, r22… — единице.
Проведение расчетов
В случае если неизвестно, соответствуют ли наблюдаемые данные нормальному распределению, то это должно быть предварительно проверено по ранее изложенной методике (см. п. 1.2). В случае же соответствия для решения данной задачи следует воспользоваться электронными таблицами Excel.
Задача 4.2. Исследовать силу связи с оценкой ее по коэффициентам корреляции между технологическими факторами, значения которых приведены в табл. 7—4.7.
• Оценить влияние содержания цинка (X1), %, магния (X2), %, и меди (X3), %, на предел прочности (X4), МПа, и предел усталости (X5), МПа, алюминиевого сплава.
Таблица 7
Исходные данные для оценки силы связи между факторами (варианты 0 и 5)
№ наблю- дения |
Влияющие факторы |
Отклик |
|||
X1 |
Х2 |
X3 |
X4 |
X5 |
|
1 |
9,5 |
1,8 |
1,9 |
293 |
130 |
2 |
9,6 |
2,0 |
1,5 |
329 |
135 |
3 |
9,8 |
2,2 |
1,6 |
342 |
135 |
4 |
9,9 |
2,1 |
1,5 |
367 |
150 |
5 |
10 |
1,9 |
1,8 |
456 |
165 |
6 |
10,2 |
2,2 |
1,5 |
529 |
171 |
7 |
10,2 |
2,1 |
1,8 |
581 |
170 |
8 |
10,4 |
1,9 |
2,0 |
623 |
190 |
• Оценить влияние степени восстановления молибдена (Х1), %, содержания свободного углерода (Х2), %, и размера частиц (Х3), мкм, на частный (Х4) и обобщенный (Х5) критерии оптимизации.
Таблица 8
Исходные данные для оценки силы связи между
факторами (варианты 1 и 6)
№ наблю- дения |
Влияющие факторы |
Отклик |
|||
X1 |
X2 |
Х3 |
X4 |
X5 |
|
1 |
89,5 |
0,11 |
33 |
0,87 |
0,68 |
2 |
89,6 |
0,10 |
41 |
0,74 |
0,79 |
3 |
89,6 |
0,11 |
58 |
0,92 |
0,71 |
4 |
99,2 |
0,30 |
21 |
0,42 |
0,64 |
5 |
99,2 |
0,29 |
32 |
0,12 |
0,25 |
6 |
99,2 |
0,28 |
64 |
0,82 |
0,83 |
7 |
98,1 |
0,17 |
12 |
0,89 |
0,92 |
8 |
98,1 |
0,18 |
24 |
0,67 |
0,68 |
• Оценить влияние содержания марганца (X1), %, и фосфора (Х2), %, на относительное сужение (Х3), %, и ударную вязкость (Х4), Дж/см2, стали.
Таблица 9
Исходные данные для оценки силы связи между
факторами (варианты 2 и 7)
№ наблю- |
Влияющие факторы |
Отклик |
||
дения |
X1 |
Х2 |
Х3 |
X5 |
1 |
0,91 |
0,021 |
48 |
79,5 |
2 |
0,91 |
0,015 |
46,5 |
52,5 |
3 |
1,02 |
0,023 |
63,5 |
80,5 |
4 |
1,01 |
0,020 |
55,5 |
57 |
5 |
0,97 |
0,019 |
48 |
58 |
6 |
0,89 |
0,019 |
53 |
50 |
7 |
0,95 |
0,022 |
60,7 |
59 |
8 |
0,99 |
0,016 |
45,7 |
51,8 |