Материал: Методические указания к выполнению практических работ по дисциплине Математическое моделирование в машиностроении. Перова А.В
Примечание. Приведенные данные соответственно характеризуют: 0, 2 — предел усталости в зависимости от предела прочности (МПа) стали и алюминиевого сплава, соответственно; 1 — предел усталости в зависимости от предела прочности (МПа) 14 марок стали; 3 — логарифм от числа циклов нагружения в зависимости от логарифмов разрушающих напряжений в стали (МПа); 4 — коррозионные потери хромоникелевого сплава (мг/дм2, день) в морской воде в зависимости от процентного содержания железа; 5 — логарифм от числа циклов до разрушения сплава в зависимости от нагрузки (МПа); 6 — логарифмы долговечности нержавеющей стали в зависимости от нагрузки (МПа); 7 — разрушающие напряжение стали (МПа) в зависимости от логарифмов числа циклов нагружения; 8 — логарифмы кратковременной прочности мартенситно стареющей стали (МПа) в зависимости от логарифмов температуры нагрева (°С); 9 — степень диссоциации специального карбида в стали в зависимости от логарифмов температуры нагрева (°С).
3.2.3. Логарифмическая зависимость
Эта часть работы выполняется аналогично предыдущей, но с одновременным преобразованием исходной пары величин и получением уравнения вида: lg y = a lg x + b.
В качестве исходных берутся те же данные, которые использовались при полулогарифмической аппроксимации.
Задача 3.3. Определить логарифмическую функцию эксплуатационных свойств по опытным данным, приведенным в табл. 4; оценить рассеяние вокруг линии регрессии опытных данных сравнением их с расчетными, подобно тому, как это делалось в предыдущей задаче; полученные результаты по рассеянию вокруг линии регрессии сравнить с соответствующими результатами полулогарифмической аппроксимации.
Таблица 4
Исходные данные для аппроксимации нелинейной
зависимости
№ набл |
0 |
1 |
2 |
3 |
4 |
|||||
|
x |
y |
x |
y |
x |
y |
x |
y |
x |
y |
1 |
800 |
0,178 |
10 |
207 |
400 |
946 |
10 |
2100 |
400 |
950 |
2 |
820 |
0,182 |
30 |
191,2 |
420 |
540 |
50 |
2080 |
420 |
600 |
3 |
840 |
0,186 |
100 |
169,5 |
450 |
957 |
100 |
2050 |
450 |
550 |
4 |
860 |
0,191 |
300 |
150,7 |
470 |
451 |
150 |
2000 |
470 |
450 |
5 |
880 |
0,196 |
1000 |
125,7 |
500 |
131 |
175 |
1900 |
500 |
130 |
6 |
900 |
0,202 |
3000 |
106,5 |
520 |
72 |
200 |
1850 |
520 |
78 |
7 |
920 |
0,207 |
10000 |
67,7 |
550 |
68 |
250 |
1800 |
550 |
95 |
8 |
940 |
0,213 |
30000 |
73,5 |
570 |
64 |
300 |
1750 |
570 |
64 |
9 |
960 |
0,228 |
100 000 |
69,7 |
600 |
27 |
400 |
1600 |
600 |
27 |
10 |
980 |
0,228 |
200 000 |
62,2 |
620 |
23 |
450 |
1500 |
620 |
33 |
11 |
1000 |
0,236 |
|
|
650 |
13 |
500 |
1400 |
650 |
13 |
12 |
|
|
|
|
700 |
25 |
|
|
700 |
15 |
13 |
|
|
|
|
750 |
14 |
|
|
750 |
14 |
14 |
|
|
|
|
800 |
7 |
|
|
800 |
7 |
Продолжение табл. 4
-
№
набл
5
6
7
8
9
x
у
x
у
x
у
x
у
x
у
1
40
545
20
2100
93
880
100
81
100
11,6
2
42
490
50
2080
148
840
150
80
200
11,4
3
45
450
100
2050
204
780
200
78
300
10,7
4
47
350
150
2000
260
720
250
76
400
10
5
50
140
175
1900
316
660
300
75
430
9,4
6
52
140
200
1850
343
630
350
'72
490
8,8
7
55
120
250
1800
371
580
400
69
580
7,0
8
57
65
300
1750
399
560
450
64
600
7,6
9
60
25
350
1700
427
510
500
57
650
5,7
10
62
30
400
1600
454
460
550
54
700
4,3
11
65
15
450
1500
482
420
600
45
800
3,1
12
70
15
500
1400
510
360
650
39
870
2,0
13
75
15
538
280
700
28
14
800
12
15
900
6
Примечание. Приведенные данные соответственно вариантам характеризуют: 0 — степень диссоциации специального карбида в стали в зависимости от температуры (°С); 1 — длительную прочность стали (МПа) в зависимости от времени нагружения (час); 2, 4, 5 — долговечность (число циклов уменьшено в 1000 раз) в зависимости от напряжения (МПа) для сталей (2 и 4) и алюминиевого сплава (5) соответственно; 3, 6 — кратковременная прочность мартенситно-стареющих сталей (МПа) в зависимости от температуры (°С); 7 — кратковременная прочность титанового сплава (МПа) в зависимости от температуры (°С); 8 — отношение предела текучести к стоимости нержавеющей стали (условные величины); 9 — удельная прочность нержавеющей стали (км) в зависимости от температуры (°С).
Задача 3.4. Определить степенную функцию эксплуатационных свойств по опытным данным, приведенным в табл. 4. Полученные результаты по рассеянию вокруг линии регрессии сравнить с результатами предыдущих задач применительно к вариантам подразд. 3.2.2 и 3.2.3.
3.2.4. Степенная зависимость
Задача аппроксимации по степенной зависимости вида Y=aXb путем логарифмирования сводится к предыдущей задаче логарифмической аппроксимации. При ее решении надо использовать те же исходные данные.
Оформление отчета
Результаты работы по всем задачам аппроксимации (разд. 3.1—3.4) оформляются в виде краткого отчета с указанием названия и цеди работы; в нем должны быть также приведены:
исходные данные;
полученные числовые характеристики;
полученные зависимости в аналитическом и графическом виде;
результаты сопоставлений полученных зависимостей по рассеянию вокруг линии регрессии расчетных и опытных данных.
Отчет должен заканчиваться сравнением полученных зависимостей, аргументированным выводом по оптимальному варианту применительно к задачам нелинейной аппроксимации.
4. Определение значимости и влияния технологических факторов
На свойства материалов могут оказывать воздействие различные технологические факторы; в некоторых случаях воздействие приобретает статистически закономерный характер. В практическом плане важно как установление самого факта влияния, так и количественная характеристика такого влияния. Например, надо оценить идентичность (равнозначность) по качеству разных партий продукции или же количественно идентифицировать зависимость факторов друг от друга.
Такие задачи решаются методами дисперсионного, корреляционного и регрессного анализа. Поскольку рассмотренные ранее способы получения функций эксплуатационных свойств основаны на регрессионном анализе и иллюстрируют применение его методов в материаловедении, ниже имеется в виду остановиться лишь на методах дисперсионного и корреляционного анализа.
4.1. Оценка принадлежности результатов различных испытаний (партий) к одной генеральной совокупности
Необходимость определения принадлежности наблюдаемых результатов к одной генеральной совокупности возникает при оценке идентичности разных партий продукции, производимой, например, в разное время или в разных местах, при сравнительной оценке точности измерений, правильности работы приборов, инструментов и пр.
Объективная оценка при этом производится по статистическим критериям. Так, для оценки равнозначности двух нормально распределенных совокупностей по извлеченным из них независимым выборкам надо сравнить их дисперсии при выбранном уровне значимости; другими словами, надо определить, значимо они различаются или незначимо.
Расчетные зависимости
Для проверки принадлежности дисперсий к одной генеральной совокупности используется отношение большей выборочной дисперсии к меньшей (критерий Фишера):
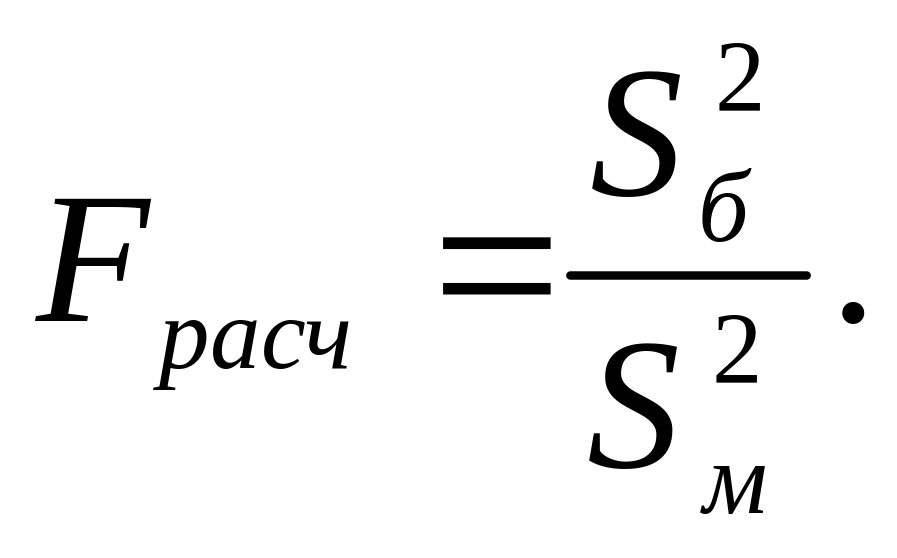
Эта случайная величина имеет распределение Фишера со степенями свободы:
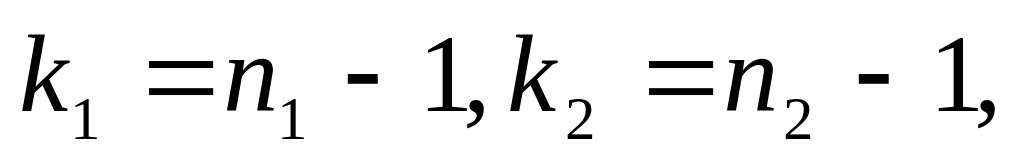
где n1; n2 — объемы выборок.
С помощью вспомогательного приложения П 3.5 [1] определяется критическое значение уровень значимости обычно берется 0,1 или 0,05.
Если соблюдается неравенство
то предложение о принадлежности обеих дисперсий к одной генеральной совокупности не противоречит опытным данным.
В случае подтверждения можно рассчитать обобщенную дисперсию
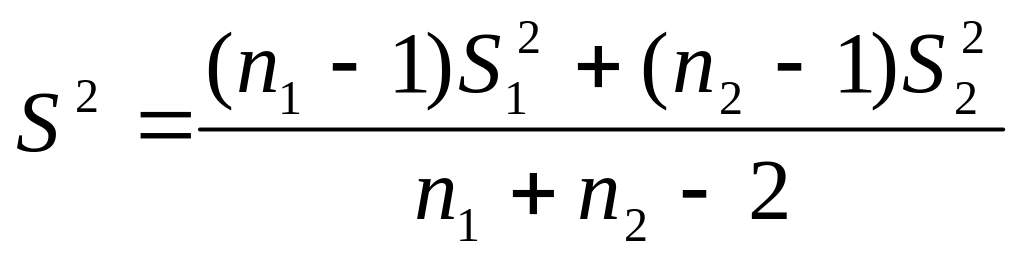
Пример 4.1. Определить равнозначность продукции двух партий при уровне значимости α = 0,1 по результатам испытаний 30 и 20 образцов с оценкой качества по пределу прочности.
В результате первичной статистической обработки получены оценки средних значений и дисперсий:
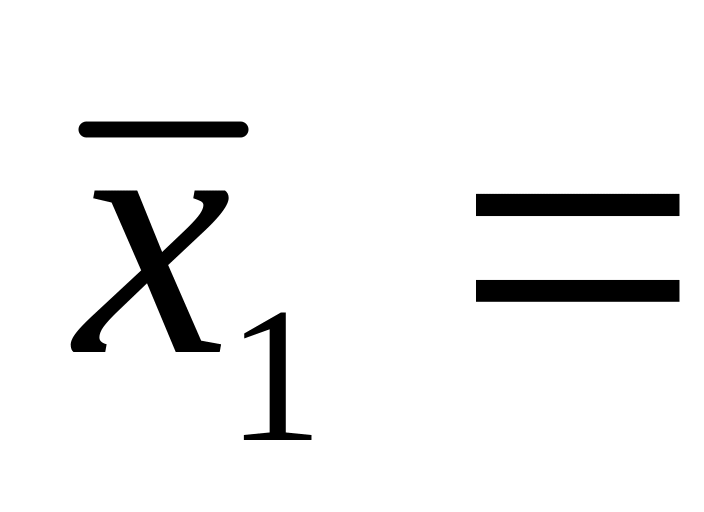 401
Мпа (n1
=
30);
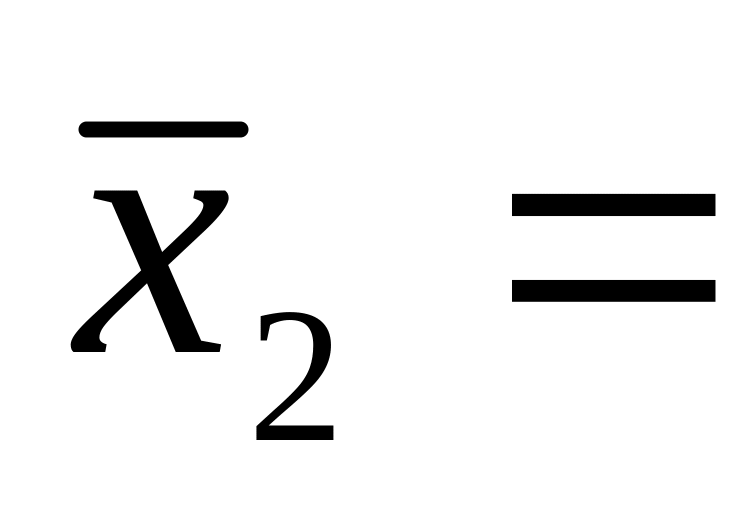 490
Мпа (n2
=
30);