Материал: Методы исследования систем управления. лабораторный практикум. Хорошилова О.В., Дударева О.В
ПРИЛОЖЕНИЕ 11
Основные аспекты и расчетные формулы корреляционно-регрессионного анализа [1, 5, 12, 16]
Сущность метода корреляционно-регрессионного анализа состоит в выявлении связи между исследуемым явлением и влияющими на него параметрами.
Уравнение, отражающее функциональные взаимосвязи между исследуемым явлением и влияющими на него параметрами в общем случае, имеет следующий вид:
у = f (Х1, Х2, Х3, Х4,...),
где у - исследуемое явление;
x1, x2, x3, x4 и т.д. - параметры, влияющие на исследуемое явление;
f - функция влияния параметров на исследуемое явление.
Д етерминированная
линейная регрессионная модель имеет
вид
С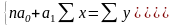 истема
нормальных уравнений для определения
коэффициентов уравнения регрессии,
согласно методу наименьших квадратов,
примет вид:
Корреляционный анализ представляет собой определение зависимости, количественной тесноты связи между двумя случайными величинами (признаками или факторами) и включает в себя построение корреляционного поля и составление корреляционной таблицы, а также вычисление выборочных коэффициентов корреляции. При этом учитывается, что один из показателей (признаков) зависит не только от второго показателя, но и от ряда случайных факторов, т.е. корреляционную зависимость можно задать моделью
 ,
 ,
где Z - набор внешних случайных факторов.
Наиболее
простым и универсальным показателем
степени тесноты связи является линейный
коэффициент корреляции ( ):
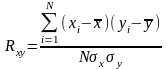 ,
(1)
где
 -
i-е
значение переменной
 ;
 -
i-е
значение переменной
 ;
N - общее число наблюдений;
 -
среднее значение переменной
из
выборочной совокупности;
 -
среднее значение переменной
из выборочной совокупности;
 -
выборочная оценка среднеквадратического
отклонения переменной
;
 -
выборочная оценка среднеквадратического
отклонения переменной
.
Квадрат
коэффициента корреляции ( )
носит название коэффициента детерминации.
При наличии малочисленных выборок коэффициент корреляции вычисляется по формуле:
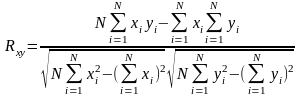 , (2)
При больших выборках
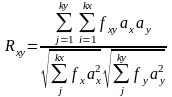 , (3)
где fxy - теснота попаданий в (x,y) ячейку корреляционной таблицы;
kx - число разбиений варианты x;
ky - число разбиений варианты y;
 , (4)
 , (5)
 , (6)
 , (7)
где fx и fy - (x,y) проекции в двумерной выборке корреляционной таблицы.
Значение коэффициента парной корреляции находится в пределах:
-1 +1.
При отсутствии корреляционной связи между двумя случайными переменными коэффициент парной корреляции = 0, в этом случае связь между переменными и отсутствует. Если связь между двумя переменными линейная и функциональная, тогда = +1 или = -1.
Если
расчетное значение коэффициента парной
корреляции
 окажется
больше критического значения
 ,
найденного по статистической таблице,
то гипотеза о статистической значимости
тесноты корреляционной связи при числе
степеней свободы f = N - 2, где N - объем
выборки, при заданном уровне значимости
принимается.
Минимальный объем выборки для заданного значения коэффициента корреляции можно найти по следующей формуле:
 , (8)
где t - величина, заданная по принятому уровню значимости (лучше для a=0.01);
z - преобразованный эмпирический коэффициент корреляции (преобразование Фишера):
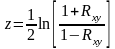 , (9)
Величина z более точно характеризует корреляционное отношение, чем Rxy. Даже при N=12 распределение z близко к нормальному и является почти неизменным по форме. Зная распределение величины z, легко получить распределение оценки коэффициента корреляции.
ПРИЛОЖЕНИЕ 12
Статистические данные об успешно работающих
участках с прогрессивными диапазонами управления для сменных мастеров
№ |
Диапазон управления |
Количество наименований деталей, шт. |
Коэф. закрепления операций |
Средний разряд работ |
Коэф. механиз. труда, % |
1-C |
20 |
|
3 |
4,5 |
40 |
2-С |
19 |
|
7 |
4 |
60 |
3-С |
17 |
|
27 |
4,3 |
50 |
4-С |
18 |
|
41 |
3,5 |
55 |
5-С |
16 |
|
42 |
4,4 |
35 |
6-С |
18 |
|
15 |
4,5 |
52 |
7-С |
20 |
|
8 |
3,6 |
43 |
8-С |
18 |
|
105 |
2,5 |
55 |
9-С |
15 |
|
115 |
5 |
48 |
10-С |
17 |
|
95 |
3 |
50 |
11-С |
22 |
|
15 |
3 |
20 |
12-С |
17 |
|
11 |
4 |
15 |
13-С |
18 |
|
45 |
3 |
35 |
14-С |
14 |
|
75 |
4,6 |
80 |
15-С |
16 |
|
29 |
4 |
75 |
16-С |
15 |
|
65 |
4,5 |
38 |
17-С |
15 |
|
85 |
5 |
40 |
l-З |
24 |
250 |
|
2.5 |
35 |
2-З |
22 |
450 |
|
2,6 |
40 |
3-З |
20 |
950 |
|
3 |
50 |
4-З |
19 |
2000 |
|
3,1 |
55 |
5-З |
18 |
2800 |
|
3,5 |
42 |
6-З |
17 |
3000 |
|
4,5 |
55 |
7-З |
18 |
1800 |
|
3.5 |
44 |
8-З |
21 |
2600 |
|
2,5 |
20 |
9-З |
20 |
4000 |
|
3 |
25 |
10-З |
16 |
8000 |
|
3,5 |
36 |
11-З |
17 |
1000 |
|
5 |
85 |
12-З |
20 |
500 |
|
2.5 |
65 |
13-З |
22 |
450 |
|
2 |
37 |
14-З |
22 |
1800 |
|
2 |
15 |
15-З |
23 |
400 |
|
3,5 |
20 |
16-З |
18 |
8500 |
|
3 |
25 |
17-З |
19 |
6500 |
|
2,5 |
15 |
ПРИЛОЖЕНИЕ 13
Результаты мониторинга процедуры движения документа «Месячное задание для участка N»
Начальник ПДБ знакомится с сетевым графиком выпуска готовой продукции на месяц и месячным номенклатурным планом цеха с целью разработки месячных заданий участкам. На ознакомление с каждым документом он затрачивает по 30 минут. Разработка месячных заданий для 7 участков требует 3 часов работы.
Первоначальные варианты месячных заданий направляются в экономическое бюро в течение 5 минут для расчета трудоемкости, на что экономист затрачивает 2 часа.
Затем месячные задания передаются начальнику по производству в течение 30 минут для корректировки, которая требует от него 6 часов рабочего времени ежемесячно. Скорректированные документы передаются в течение 10 минут на последующую доработку в ПДБ.
Начальник ПДБ исправляет полученные документы в течение получаса и после утверждения, занимающего 5 минут его рабочего времени, направляет на подпись начальнику по производству.
В течение 10 минут месячные задания поступают начальнику по производству. На подпись одного месячного задания начальник по производству затрачивает 10 минут.
Окончательные варианты месячных заданий поступают начальнику цеха в течение 10 минут для утверждения, которое занимает 10 минут.
Готовые задания направляются старшим мастерам для последующего ознакомления. Процесс передачи на участки занимает 40 минут, изучения месячного задания - 2 часа.
Пример карты управленческой процедуры
«Формирование месячных заданий для участков»
-
Наименование управленческой операции
исполнители
документы
Трудоемкость, часы
Начальник цеха
Заместитель начальника по производству
Начальник ПДБ
Экономист
Старший мастер
код
Количество за год
разовая
годовая
Ознакомление с номенклатурным планом и сетевым графиком выпуска продукции
641
642
12
12
0.5
0.5
12
Разработка проекта месячного задания
777
84
3
36
Передача проекта задания
777
84
0,08
1
Расчет трудоемкости
777
84
2
24
Передача проекта задания
777
84
0,5
6
Внесение корректировок
777
84
6
72
Передача проекта задания
777
84
0,16
2
Доработка
777
84
0,5
6
Утверждение доработанного задания
777
84
0,08
1
Передача на утверждение
777
84
0,16
2
Утверждение проекта задания
777
84
0,08
1
-
Передача на утверждение

777
84
0,16
2
Утверждение окончательного варианта
777
84
0,16
2
Передача на участки
777
84
0,7
8
Ознакомление с месячным заданием
777
84
2
24
итого
16,6
199
Вид операции
Условное обозначение
Количество операций, %
Затраты времени, %
Сетевой график
Ознакомительная

13
18
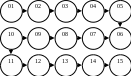
Передаточная
40
11
Письменная
27
69
Подпись
20
2
Итого
100
100
Ф.И.О.
Дата
Подпись
Наименование управленческой процедуры
Код процедуры
Составил
0165
Согласовал
Формирование месячных заданий для участков
Количество процедур в год
Проверил
12