Материал: Метрология, стандартизация, сертификация. Устинов Ю.Ф., Фролов И.А
Если эти напряжения меньше предела текучести материала, т.е.:
σD < σTD и σd<σTd,
значит, посадка выбрана правильно.
(Однако, перед массовым применением этих посадок, надо выполнить экспериментальную проверку).
Пример. Подобрать стандартную посадку с натягом для следующих условий:
Ø = dн = 0,15 м;
D2 = 0,25 м;
l = 0,18 м;
Мк р = 9000 Н·м;
d1 = 0 (вал сплошной);
Втулка и вал – сталь 40;
ƒ = 0,085;
Rzd = 6,3 мкм; RzD = 10 мкм.
Определить значение необходимого давления:
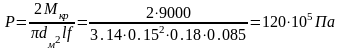 .
Находим Nmin:
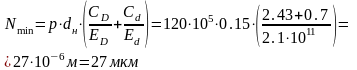 ,
где:
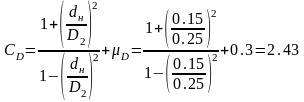 ,
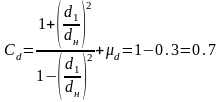 (т.к.
d1
= 0).
3. Определяем расчетный натяг:
Nрасч = Nmin + 1,2 (RzD + Rzd) = 27 + 1,2(10 + 6.3) = 46,5 мкм.
4. По таблицам находим, что по условию Nmin ст ≥ Nрасч удовлетворяет только одна предпочтительная посадка с Nmin = 60 мкм:
Ø150
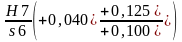 .
5. Находим Рmax, которое может возникнуть после запрессовки при использовании посадки Ø150 Н7/s6:
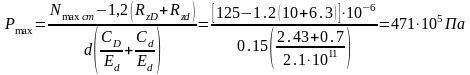 .
Наибольшее напряжение во втулке:
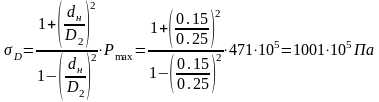 .
7. Условие прочности охватывающей детали выдерживается, т.к. для стали 40 σт = 3400 Па и σD < σTD, что соответствует правильно выбранной посадке.
Если бы условие прочности не было выдержано для этой посадки, то следовало проверить рекомендуемые посадки и выбрать ту из них, которая удовлетворяет обоим условиям.
Результаты расчета сводим в табл. 7.
Таблица 7
Параметры размера |
Отверстие |
Вал |
Допуск, мкм |
ТД = 40 |
Td = 25 |
Основное отклонение, мкм |
EJ = 0 |
ej = 100 |
Верхнее отклонение, мкм |
ES = 40 |
es = 125 |
Нижнее отклонение, мкм |
EJ = 0 |
ei = 100 |
Предельные размеры вала и отверстия:
Dmax = D + ES = 150 + 0,040 = 150,040 мкм
Dmin = D + EJ = 150 + 0 = 150 мкм
dmax = d + es = 150 + 0,125 = 150,125 мкм
dmin = d + ei = 150 + 0,100 = 150,100 мкм
Допуски размеров вала и отверстия:
TD = ES – EJ = 40 – 0 = 40 мкм
TD = D max – D min = 150,040 – 150 = 0,040 мм
Td = es – ei = 125 – 100 = 25 мкм
Td = d max – d min = 150,125 – 150,100 = 0,025 мм
Величины предельных натягов:
Nmax = d max – Dmin = 150,125 – 150 = 0,125 мм
Nmax = es – EJ = 125 – 0 = 125 мкм
Nmin = dmin – Dmax = 150,10 – 150,040 = 0,060 мм
Nmin= ei – ES = 100 – 40 = 60 мкм
Допуск посадки:
TS = Nmax – Nmin = 125 – 60 = 65 мм
TS = TD + Td = 40 + 25 = 65 мм
Характеристика посадки:
посадка
150
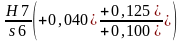 выполнена в системе «отверстие» с
натягом, комбинированная по квалитетам
(отверстие Н7,
вал s6).
1.3. Переходные посадки
Переходные посадки применяют при центрировании деталей. Передача нагрузки соединением обеспечивается дополнительным креплением: шпонками, штифтами и другими крепежными средствами.
Точность центрирования и легкость сборки и разборки соединения при применении небольших усилий возможна лишь при небольших колебаниях допустимых натягов и зазоров, поэтому переходные посадки предусмотрены только в относительно точных квалитетах: валов в 4 – 7- м, отверстиях 5 – 7-м. Отверстия в переходных посадках, как правило, применяют на один квалитет грубее вала.
Характер переходных посадок определяется вероятностью получения при сборке натягов или зазоров в сопряжении.
Рассчитать переходную посадку – это значит определить вероятность получения натягов (зазоров) при заданных условиях. В основу расчета положен ряд допущений: рассеяние действительных размеров деталей подчиняется закону нормального распределения (закону Гаусса) (рис. 10); Теоретическое рассеяние 6s равно допуску детали, а центр рассеяния совпадает с серединой поля допуска. Распределение натягов или зазоров в этом случае также будет подчиняться нормальному закону, а вероятности их получения определяются с помощью интегральной функции вероятности Ф(z).
|
|||||||||||||||||||||||
|
|
|
|
|
00000 – 00.00.01 |
||||||||||||||||||
|
|
|
|
|
|||||||||||||||||||
|
|
|
|
|
|||||||||||||||||||
|
|
|
|
|
|
Посадки с натягом |
Лит |
Масса |
Масштаб |
||||||||||||||
Изм. |
Лист |
№ докумен |
Подп. |
Дата |
|
У |
|
|
|
||||||||||||||
Подгот. |
Рославцев |
|
|
||||||||||||||||||||
Проверил |
Фролов |
|
|
|
|
|
|
|
|
||||||||||||||
Т. контр. |
|
|
|
Лист |
Листов |
||||||||||||||||||
|
|
|
|
фак. МАД гр. 532 |
ВГАСУ, каф. ТМ |
||||||||||||||||||
Н.контр. |
|
|
|
||||||||||||||||||||
Утвердил |
|
|
|
||||||||||||||||||||
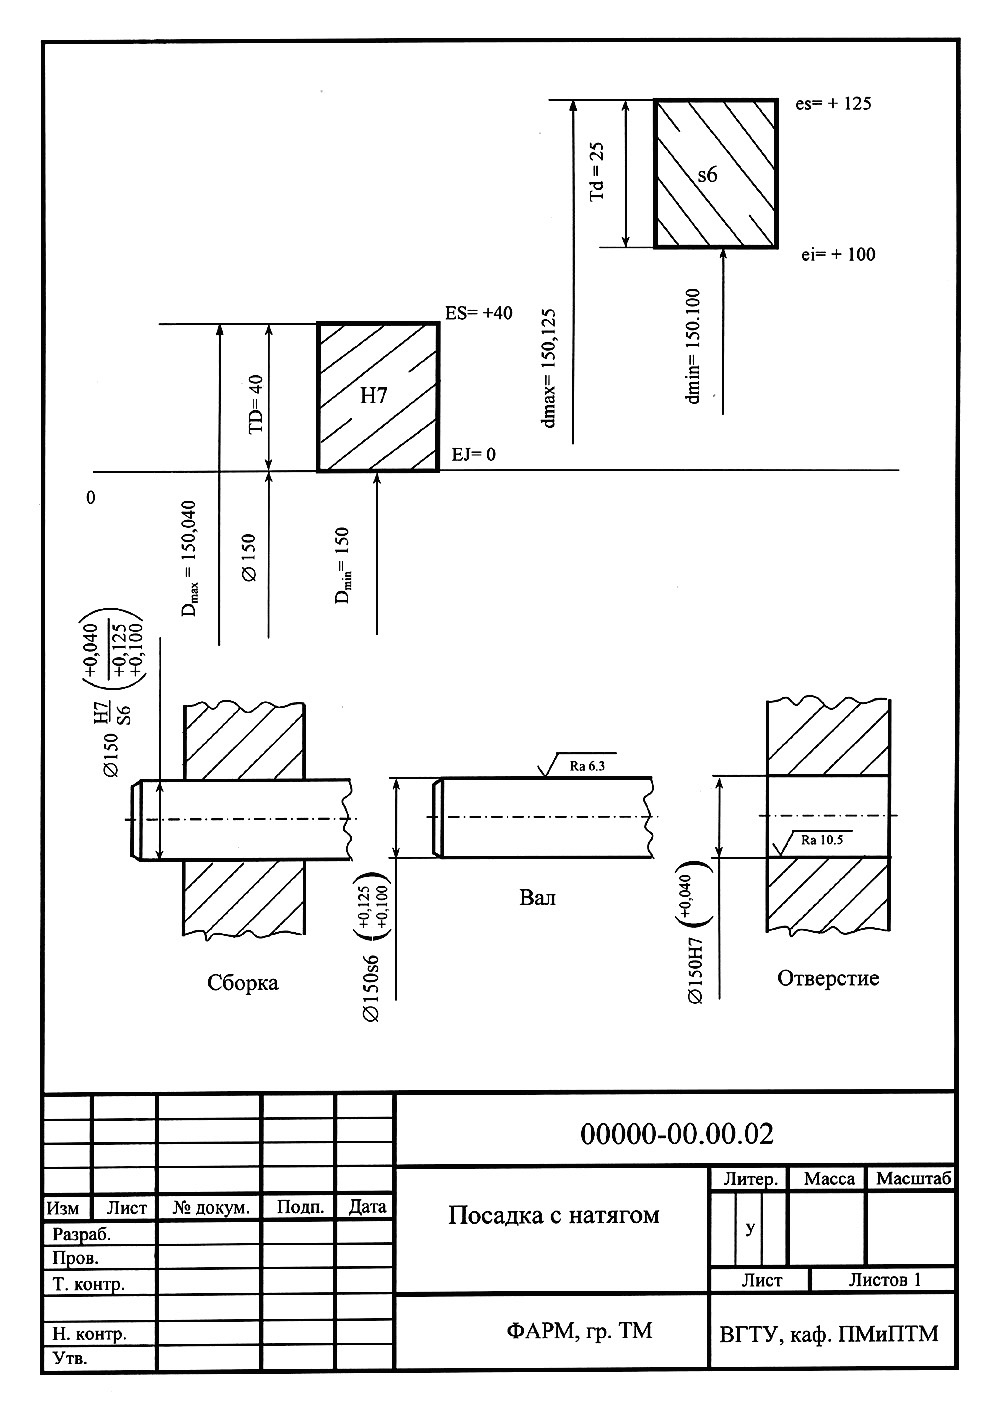
Рис. 9. Поля допусков и посадок в гладком цилиндрическом соединении с натягом
Таблица 8
Варианты заданий к переходным посадкам
Посадка |
H7/k6 |
H7/m6 |
M7/h6 |
K7/h6 |
N7/h6 |
|||||
Вариант |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
0 |
1 |
32 |
42 |
40 |
58 |
78 |
90 |
96 |
110 |
128 |
140 |
2 |
35 |
45 |
45 |
56 |
86 |
95 |
100 |
115 |
130 |
145 |
3 |
38 |
40 |
55 |
62 |
92 |
98 |
105 |
120 |
135 |
150 |
4 |
36 |
38 |
54 |
65 |
95 |
105 |
104 |
118 |
130 |
140 |
5 |
42 |
50 |
48 |
75 |
110 |
125 |
105 |
120 |
132 |
142 |
6 |
40 |
55 |
52 |
85 |
112 |
120 |
108 |
122 |
135 |
155 |
7 |
45 |
60 |
68 |
78 |
115 |
130 |
110 |
125 |
138 |
160 |
8 |
48 |
70 |
65 |
90 |
108 |
125 |
112 |
128 |
140 |
162 |
9 |
50 |
68 |
68 |
100 |
102 |
100 |
115 |
135 |
142 |
158 |
0 |
40 |
65 |
70 |
105 |
100 |
122 |
120 |
130 |
145 |
169 |