Материал: Нетрадиционные методы обработки в современном машиностроении
Рис.2.4 ЭХО межлопаточного канала в турбине
По схеме прошивания можно получить цилиндрические и конические глухие и сквозные отверстия любой формы поперечного сечения.
Чтобы получить охлаждающие отверстия вдоль лопаток турбин, в процессе обработки изменяют направление подачи электрода-инструмента в зависимости от закрутки профиля пера лопатки. Глубина таких отверстий может быть в 30...50 раз больше среднего диаметра.
При выполнении каналов для смазки в корпусных деталях, коленчатых валах ЭХО позволяет соединить любые участки детали отверстием произвольного сечения с криволинейной осью (рис. 2.5). Для этого электрод-инструмент 2 подают к заготовке 3 по окружности радиусом R. Для устранения конусности отверстия электрод-инструмент 2 покрывают слоем изоляции 1. Скорость прошивания таких отверстий Vи=0,03 мм/с, глубина может в 30 раз превышать его диаметр.
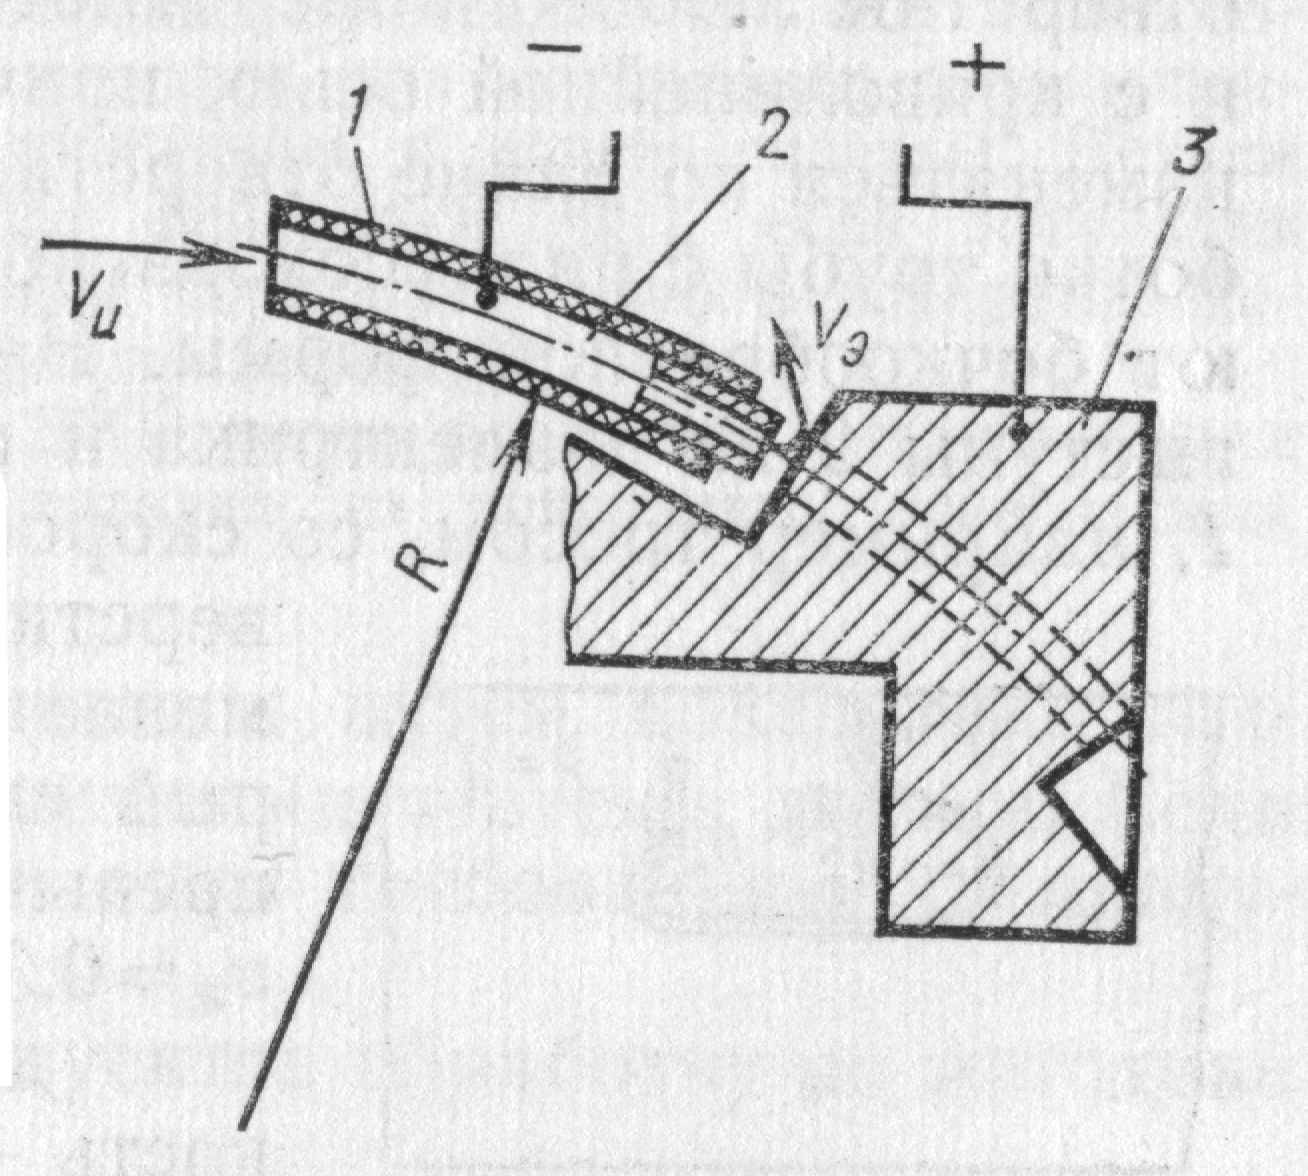
Рис 2.5 Прошивание криволинейных отверстий
Схему точения можно применять при обработке части нежесткой заготовки. На рис.2.6 показан выступ 3, например сварной шов, который необходимо сохранить.
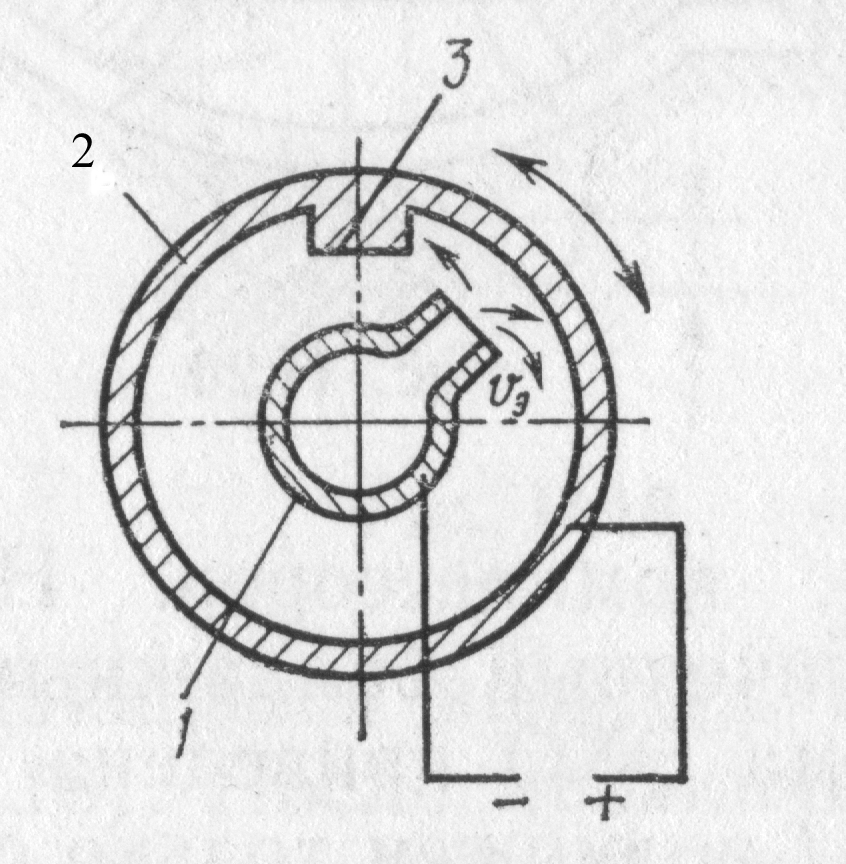
Рис 2.6 Местная обработка заготовки
Такие заготовки при минимальных усилиях меняют свою форму, и обработка их возможна только с использованием электрических методов. ЭХО выполняют электродом-инструментом 1, через который подают электролит со скоростью Vэ. Заготовка 2 совершает качательное движение вокруг оси так, что рабочая часть электрода-инструмента не достигает выступа на детали. Таким способом можно получать детали диаметром до нескольких метров при толщине стенки, измеряемой долями миллиметров, с погрешностью не более 0,01…0,03 мм.
Схема протягивания позволяет проводить чистовую обработку отверстий любого поперечного сечения как с прямолинейной, так и с криволинейной осью, причем форма и размеры сечения могут изменяться по длине отверстия. На рис. 2.7 показан пример обработки трубы с радиусом изгиба R.
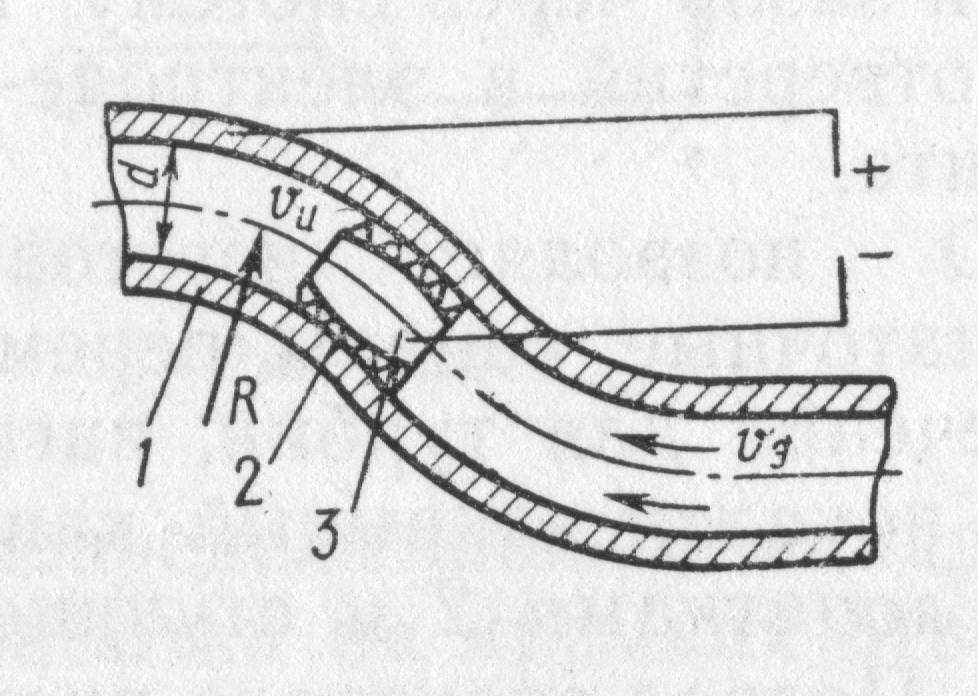
Рис 2.7 ЭХО труб с изгибом оси
Электрод-инструмент 3 (рис. 2.7) выполняют бочкообразной формы. На его наружную поверхность наносят выступы 2 из диэлектрика и протягивают инструмент вдоль трубы 1, например тросом, со скоростью Vи. Например, при диаметре отверстия d>7 ... 8 мм, радиусе изгиба R не менее двух диаметров трубы, припуск, который снимают в процессе ЭХО, обычно не превышает 1,5 мм на диаметр, при этом Vи = 0,3...1 мм/с. Шероховатость поверхности детали Ra=0,6 ... 2,0 мкм, погрешность — 0,1...0,2 мм. Такие детали используются в качестве входных патрубков двигателей, и снижение высоты неровностей внутренней поверхности позволяет сократить потери давления при движении по ним жидкостей, газов, повысить КПД и стабильность работы установок.
2.2. Исходная информация для проектирования
При разработке технологического процесса составляют последовательность выполнения операций с учетом особенностей ЭХО. Если она выбрана правильно, то получают деталь с заданными формой, размерами и качеством поверхности.
Прежде чем начать проектирование, необходимо знать:
1) материал обрабатываемой заготовки (марку, плотность, сведения о структуре, твердости, наличии неэлектропроводных включений) Такую информацию берут из чертежа детали;
2) допуски на размеры (также указаны в чертеже детали);
3) припуск на обработку, его минимальный размер и неравномерность; данные получают из чертежей заготовки, детали и технических условий на заготовку;
4) шероховатость поверхности детали и заготовки;
5) размеры изготовляемой детали и заготовки;
6) анализ технологичности детали с учетом изготовления ЭХО;
7) сведения о технологических возможностях процесса.
2.3 Технологичность деталей при размерной электрохимической обработке
При использовании ЭХО необходимо учесть следующие требования, общие для всех видов заготовок и схем обработки.
Поверхность перед ЭХО должна быть очищена от окалины и других неэлектропроводных веществ.
В местах, где удаление металла планируют выполнять с применением ЭХО, не допускается местная зачистка поверхности, например, для контроля твердости.
ЭХО необходимо проводить после термической обработки заготовок. Это позволяет избежать нарушения точности за счет коробления при термообработке, предотвращает появление обезуглероженного слоя в готовой детали.
При проектировании заготовок припуск не должен быть меньше некоторого предельного значения, определяемого с учетом возможного растворения на обрабатываемых и соседних поверхностях, где металл может растворяться за счет токов рассеяния и ускоренного съема на кромках детали.
В технологическом процессе не предусматривают операции и переходы по удалению заусенцев и скруглению кромок на поверхностях после ЭХО.
При контроле может обнаруживаться местное проявление структуры материала и рисунок перемещений инструмента на предшествующих операциях. Это не является дефектом, и в чертежах следует указывать допустимость таких явлений.
2.4. План проектирования технологического процесса
После изучения чертежей заготовки, детали, технологических возможностей ЭХО проектируют технологический процесс:
1. Выбирают схему ЭХО, учитывая форму обрабатываемой поверхности, исходя из наличия оборудования и инструмента.
2. Оценивают технологичность детали и вносят необходимые изменения в чертежи с учетом применения ЭХО.
3. Оценивают технологические показатели ЭХО и сравнивают их с аналогичными показателями механической обработки.
Последовательность расчета технологических параметров приведена в п. 2.9
4. Обосновывают целесообразность применения ЭХО. Если деталь нельзя изготовить другим способом, такого обоснования не требуется. В серийном производстве ЭХО целесообразно применять при обработке заготовок сложной формы из высокопрочных сплавов или материалов с повышенной хрупкостью, вязкостью (жаропрочные, титановые и другие сплавы). Детали из конструкционных материалов изготовляют, используя ЭХО, если затруднен доступ инструмента в зону резания, например в случае обработки труб и отверстий некруглой формы при отношении длины к диаметру более 10. Следует учитывать также, что процесс ЭХО легко поддается автоматизации и его можно применять для изготовления деталей из токсичных, огнеопасных материалов, например бериллия, магния.
5. Сравнивают полученные расчетным путем показатели точности, качества поверхности с требованиями чертежа детали. Если возможности ЭХО не удовлетворяют этим требованиям, то предусматривают доводочные операции.
6. Определяют минимальный припуск на обработку и уточняют чертеж заготовки.
7. Разрабатывают маршрутный процесс ЭХО и уточняют его место в общем технологическом процессе изготовления детали.
8. Намечают способы защиты необрабатываемых поверхностей от анодного растворения: создание повышенных межэлектродных зазоров, использование диэлектрических покрытий.
9.Разрабатывают операционные карты с указанием режимов обработки.
10. Разрабатывают контрольные карты и технологию контроля с учетом специфики ЭХО.
11. Выдают технические задания на проектирование электродов-инструментов и приспособлений.
2.5. Основные этапы построения технологического процесса
ЭХО обычно включается как составная часть в процесс механической обработки или сборки деталей. При выполнении операций ЭХО следует предусматривать этапы, которые могут быть самостоятельными операциями или переходами: подготовительный, обработки на станке, промывки и консервации детали, ее контроля.
Подготовительный этап включает очистку заготовок от консервирующих смазок, создание базовых поверхностей для
установки заготовки и подвода тока, удаление неэлектропроводных участков и покрытий, проверку размеров.
Расконсервацию заготовок, например, после транспортировки, хранения на складе проводят, помещая их в горячее масло (t= 370...390 К) на 10...15 мин.
Если на детали не предусмотрены базовые поверхности, то их изготовляют на операциях, предшествующих ЭХО. Шероховатость таких поверхностей не хуже Ra = 5 мкм, точность- 8...10-й квалитет. Размеры участков для подвода напряжения рассчитывают в зависимости от силы тока, применяемого при обработке. Для этого вычисляют площадь участка как отношение силы тока к его плотности в местах контакта деталей: S=I/JK. Плотность тока (А/мм2) выбирают в зависимости от материала токопроводящего элемента станка:
Медь ....... <3
Бронза, латунь . .0,8
Алюминиевые сплавы 1,5... 2
Нержавеющие стали 0,3
Заготовки очищают от загрязнений и окалины пескоструйной обработкой, химическим травлением в ваннах, зачисткой металлическими щетками, абразивным инструментом. Затем заготовку подвергают химическому обезжириванию в ваннах с раствором каустической соды концентрацией 100...150 кг/м3, нагретым до температуры 350...370 К, в течение 15...20 мин. После обезжиривания заготовку промывают водой с температурой 350...360 К в течение 2 мин и сушат на воздухе. Места подвода тока протирают ветошью, смоченной бензином или другим органическим растворителем.
В процессе подготовительного этапа необходимо предусмотреть входной контроль заготовки. Выборочно на одном-двух экземплярах из партии контролер обязан проверить соответствие марки материала, указанной в чертеже.
На нескольких заготовках из партии в начале изготовления деталей и периодически в дальнейшем следует измерять размеры припусков по сечениям и наименьшее значение припуска. Для деталей, имеющих незначительный припуск, например для лопаток турбин и компрессоров, в процессе входного контроля приходится перераспределять припуск на обе стороны для каждой заготовки. Такую операцию выполняют на специальных оптических приборах с автоматической установкой положения детали.
Выборочно контролируют наличие неэлектро-проводных участков. Если они будут обнаружены, то необходимо подвергнуть контролю всю партию заготовок. Контролер обязан также выборочно проверить твердость материала. Измерение твердости следует выполнить только на участках заготовки не подлежащих ЭХО, так как углубления от наконечника твердомера могут копироваться на детали и вносить дополнительную погрешность при последующей ЭХО.
Перед обработкой партии заготовок следует проверить состояние электрода-инструмента, соответствие его цехового номера и размеров чертежу, отсутствие следов коротких замыканий, состояние диэлектрических покрытий. Эту работу выполняет оператор при установке инструмента на станок.
Если используется специальное приспособление, то следует проверить соответствие цехового номера оснастки чертежу, правильность закрепления приспособления на станке, правильность подключения полюсов источника питания, места подвода электролита, -отсутствие коротких замыканий между деталями. Этот контроль обязан выполнять оператор.
Перед началом смены оператор должен проверить состояние станка: измерить объем, плотность, температуру электролита в ванне, проконтролировать начальное и конечное положения электродов, герметичность гидравлических узлов, полярность, отсутствие коротких замыканий.
Обработка на станке включает установку заготовки, ее крепление и крепление токоведущих проводов к зачищенным участкам, установку электрода-инструмента в исходное положение, обработку в расчетном режиме, снятие и контроль детали. Механизмы станка приводят в действие в такой последовательности: 1) вентиляцию; 2) вспомогательные движения детали или электрода-инструмента (вращение, подвод и др.); 3) подачу электролита; 4) рабочее напряжение; 5) подачу электрода-инструмента.
Режим ЭХО контролируют по приборам, установленным на станке. Оператор обязан проверить соответствие напряжения требованиям операционной карты, следить за силой тока, давлением электролита, температурой и расходом электролита.
Первую деталь из партии контролируют настройщик и контролер или мастер. Это необходимо для настройки станка и корректировки режима. При контроле первой детали следует также иметь в виду, что из-за неудачного расположения мест подвода электролита и нерасчетной скорости его протекания может возникнуть волнистость поверхности, которая не снижает прочности детали, но ухудшает внешний вид.
Выключение подачи инструмента и напряжения обычно осуществляется концевыми выключателями. Подачу электролита и привод вращения заготовки или инструмента включает оператор с пульта управления станком. Электрод-инструмент следует периодически очищать от загрязнений, оседающих на нем из потока электролита.
Промывка и пассивация производится после обработки на станке. Детали из конструкционных сталей в течение 8...15 мин промывают и подвергают пассивации, чтобы избежать коррозии. Промывку выполняют проточной водой в течение 3—5 мин, при этом желательно удалить загрязнения с помощью щетки. Затем деталь промывают в течение 5—8 мин в горячей воде при t=330...350 К. Изделия пассивируют в слабом растворе каустической соды при температуре не ниже 330 К в течение 0,5...1 мин. Для пассивации можно применять также растворы мыла, кальцинированной соды, промывочные жидкости. После этого деталь сушат и смазывают маслом. Если деталь поступает на склад, то применяют более густые смазки.
В случае ЭХО нержавеющих сталей, меди, латуни применяют только промывку проточной водой для удаления остатков солей и загрязнений.
Окончательный контроль включает оценку соответствия линейных и угловых размеров детали чертежу, сравнение обработанных поверхностей с эталоном шероховатости, визуальный осмотр на отсутствие прижогов от коротких замыканий, коррозии, проверку качества консервации.
Кроме того, при освоении в производстве новых изделий может потребоваться специальный контроль эксплуатационных характеристик деталей после ЭХО. Это могут быть металлографические исследования материала, позволяющие выявить микрорастравливание и изменение химического состава поверхностного слоя, механические испытания при различных видах нагрузок, усталостные испытания стандартных образцов и натурных деталей. Эти виды контроля выполняют на специальном оборудовании в лабораториях завода.
2.6. Технологические параметры электрохимической размерной обработки
2.6.1. Выбор электролита
В качестве электролитов наиболее часто используют нейтральные растворы неорганических солей: хлориды, нитраты и сульфаты натрия и калия.
В растворы могут вводиться в качестве добавок:
буферные вещества для снижения защелачивания электролита (борная, лимонная, соляная кислоты);
ингибиторы коррозии, например нитрит натрия;
активирующие вещества, которые снижают пассивирующее действие оксидной пленки;
поверхностно-активные вещества для снижения гидравлических потерь и устранения кавитации. С этой целью применяют, например, моющую жидкость ОП-7;
ускорители осаждения продуктов обработки — коагуляторы. Для большинства сталей в качестве электролитов используют растворы хлорида натрия (8...18%) или нитрата натрия (15...20%). Для низколегированных сталей в качестве антикоррозионной добавки используют 0,02...0,03% нитрита натрия.
Титановые сплавы обрабатывают в растворах хлорида натрия (5...15%) с добавкой 3...10% бромида калия при нормальной или повышенной (310...330 К) температуре. В случае обработки алюминиевых сплавов используют растворы нитрата натрия (16...25%) с добавкой 1...3% лимонной кислоты.
Для каждого электролита удельная проводимость может быть самой различной и зависеть от концентрации, температуры. На этот показатель влияют содержание газообразных продуктов реакции в растворе, частота импульсного напряжения и крутизна фронта импульсов.