Материал: Нетрадиционные методы обработки в современном машиностроении
1.15. Выбор и проектирование эи
Выбирают из числа имеющегося, или, в противном случае, проектируют и изготовляют инструмент.
Профильный инструмент имеет форму, обратную обрабатываемому контуру на детали, его размеры берутся с учетом межэлектродных зазоров.
Для проектирования непрофилированных электродов требуется определить диаметр и материал проволоки или стержня. В этом случае рассчитывают натяжение проволоки, а для стержня — устойчивость при условиях обработки. Все виды электродов-инструментов изнашиваются, и это следует учитывать при определении их начальных размеров.
При проектировании ЭИ необходимо учесть возможность создания электродов-инструментов для черновой и чистовой обработки, их количество, оценить целесообразность использования на черновых операциях инструмента, ранее примененного для чистовой обработки. Если предусматривается доводка, ЭИ корректируют на размер припуска последующей операции.
При проектировании следует учитывать требования к материалам, из которых изготовлен электрод-инструмент, их стоимость и дефицитность. Если площадь обрабатываемой поверхности S> 5105 мм2, то для снижения массы электрод-инструмент выполняют пустотелым (для так называемой схемы обработки-трепанации).
В случае принудительной прокачки рабочей жидкости в электроде должны быть предусмотрены каналы, выходящие в зону обработки.
При выборе .материала принимают во внимание его эрозионную стойкость, удельную проводимость, возможность изготовления инструмента требуемой формы с минимальными затратами, стоимость, прочность, коррозионную стойкость, отсутствие вредных для здоровья обслуживающего персонала выделений под действием высоких температур при разряде.
Для чистовой обработки, осуществляемой обычно на электроискровом режиме, наиболее часто используют инструменты из обычной и пористой меди, латуни. Медь должна быть без примесей, так как даже минимальные включения других элементов резко снижают электроэрозионные свойства, повышают износ. Графитовые материалы стремятся выбирать мелкозернистой структуры — они обладают повышенной механической прочностью. Из таких материалов можно создать инструменты с острыми углами и тонкими перемычками, эффективные на чистовых операциях. К недостаткам следует отнести повышенную стоимость по сравнению с материалами с более крупными зернами и более низкую производительность процесса. Для черновых операций чаще применяют дешевые и стойкие графитовые материалы с укрупненным зерном.
Для изготовления мелких отверстий используют инструменты из вольфрама, молибдена, латуни. Вольфрам и молибден обладают высокой эрозионной стойкостью в широком диапазоне режимов. Но это дорогие, дефицитные, трудно поддающиеся обработке материалы. Непрофилированные электроды-инструменты обычно изготовляют из вольфрамовой или латунной проволоки. Вольфрамовая проволока имеет большую прочность, но низкую удельную проводимость и применяется для электродов диаметром dпр 0,08 мм. В зависимости от назначения и материала электроды-инструменты могут быть цельными или сборными.
При схеме прошивания применяют электроды-инструменты в виде стержней и трубок (рис. 1.5) из проката различных сечений.
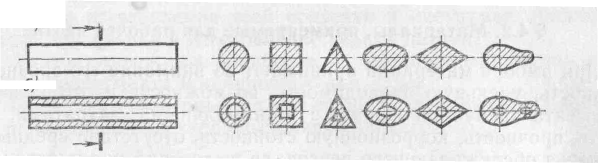


Рис.1.5 Сечения ЭИ для прошивки отверстий
На рис. 1.5 рабочая и технологическая части ЭИ объединены. Отверстия в трубках могут быть круглыми, прямоугольными, винтовыми и др. Медные стержни и трубки выпускают серийно, их минимальный наружный размер 0,2 мм; допустимая погрешность ±0,01 мм. Аналогичные электроды-инструменты могут быть выполнены из латуни, алюминия и его сплавов.
Электроэрозионный метод позволяет обрабатывать поверхности, которые не могут быть обработаны традиционными методами. К ним относятся криволинейные глухие и сквозные отверстия переменного сечения, узкие сквозные и глухие пазы, соединительные каналы между углублениями. В подобных случаях нет необходимости в технико-экономическом обосновании.
1.13. Разработка операционных карт
Разрабатывают операционные карты технологического процесса (при положительных результатах расчета по п.1.12) в количестве, определяемом маршрутной картой.
1.14. Базирование заготовок
При проектировании технологического процесса электроэрозионной обработки намечают схему базирования, установки и закрепления заготовки, обосновывают целесообразность проектирования специальных приспособлений для установки заготовки и инструмента.
Для прошивания отверстий используют проволоку диаметром dnp = 0,025 … 1,5 мм, с погрешностью не более ±1,5% от номинального размера. При выполнении прецизионных отверстий (рис. 1.6) после вскрытия их рабочей частью 2 производят калибровку (доводку).
Для этого калибрующую часть 1 выполняют с большим диаметром и подключают ее к генератору с более мягким калибрующим режимом. Известно выполнение электродов с несколькими ступенями и подключением каждой из них на отдельный электрический режим.
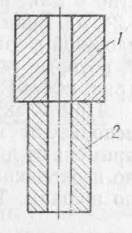
Рис 1.6 Ступенчатый ЭИ
При прошивании отверстий постоянного сечения размеры электрода-инструмента определяют, исходя из размеров отверстия. Для круглых сечений
dэ=dД-2Sб, (1.12)
где dэ — диаметр электрода-инструмента; dД — диаметр отверстия в детали; Sб — боковой зазор, т. е. расстояние между противолежащими участками поверхностей электрода и заготовки, параллельных направлению их движения.
Боковой зазор зависит от энергии импульсов, материалов электродов, состава и направления движения рабочей среды, размеров отверстия. На черновых режимах Sб = 0,15…0,5 мм, на чистовых Sб =0,005…0,05 мм. Если после электроэрозионной обработки предусмотрена дополнительная операция, то формула (1.12) примет вид
dэ=dД-2(Sб + z), (1.13)
где z — припуск на последующую обработку.
Припуск z должен быть не менее суммы значений шероховатости поверхности, глубины измененного слоя, погрешности в результате электроэрозионной обработки и погрешностей установки и базирования на последующей операции. Если электрод-инструмент ступенчатый, то расчет проводят только для калибрующей части.
Длина электрода-инструмента
L=L1+L2+L3+L4 (1.14)
где L1—длина участка закрепления в электрододержателе; L2 — глубина отверстия; L3 — сокращение длины ЭИ за счет износа; L4 — длина участка, необходимого для калибровки отверстия, если оно сквозное. Для расчета берут L1. (2…3)dД; L4=(l,2…l,8)L2; сокращение длины L3 можно оценить как износ в процентах от длины отверстия L2, т. е. L3=L2/100.
Если отверстие глухое, то потребуются электроды-инструменты длиной L’ для черновой и длиной L” для чистовой обработки:
L’= (2…3)dД+ L2+ L2/100;
L”=(2…3)dД+ L2
В тех случаях, когда одного электрода-инструмента для калибровки глухого отверстия повышенной точности недостаточно, применяют несколько калибрующих электродов-инструментов с рабочей частью, имеющей длину L’>L”. При смене электрода-инструмента следует сохранять единые установочные базы; это позволяет устранить погрешности базирования.
Для прорезания узких пазов (менее 0,1 … 0,15 мм) используют проволочный электрод-инструмент, который рассчитывают, исходя из ширины паза bп. При этом следует учесть уменьшение диаметра проволоки за счет эрозии. Начальный диаметр
dи = kbn –2S, (1.15)
где k = 2…5— коэффициент, учитывающий эрозию проволоки; S = 5…20 мкм — межэлектродный зазор.
Следует учитывать, что стандартные диаметры вольфрамовой и латунной проволоки не могут во всех случаях отвечать расчетным значениям. Поэтому приходится либо протягивать проволоку на требуемый диаметр, либо так подбирать скорость ее перемотки, чтобы мог быть получен коэффициент k, обеспечивающий получение заданной ширины паза. Для латунной проволоки диаметром dл = 0,1 мм скорость перемотки должна быть не менее 5 мм/с (k = 2,5), для dи=0,2 мм — не менее 1,5 мм/с (k=2…2,3), для dи=0,3 — не менее 0,8 мм/с (k=3…3,5). Если скорость проволоки диаметром 0,3 мм удвоить, то коэффициент k примет значение 1,8…2. Таким образом, изменяя скорость перемотки, можно в несколько раз изменить расчетный диаметр проволоки и подобрать ближайший стандартный ее размер. Для обработки заготовок с толщиной свыше 15…20 мм рекомендуется использовать проволоку диаметром не менее 0,2 мм.
Если ширина паза в детали не ограничена, то скорость перемотки проволоки берут близкой к минимальному значению, а расчет ширины паза не делают.
1.16. Проектирование специальных приспособлений
Заключительным этапом проектирования технологического процесса электроэрозионной обработки является выдача технического задания на проектирование специальных приспособлений. При этом учитывают условия установки деталей в приспособлении, необходимость изоляции, защиту подвижных элементов от попадания продуктов обработки, вызывающих абразивный износ.
2. Проектирование технологического процесса электрохимической размерной обработки [1]
2.1. Технологические возможности
По схеме с неподвижными электродами можно удалять заусенцы в труднодоступных для подвода инструмента местах, например в сообщающихся каналах топливо-распределительной аппаратуры (рис. 2.1).
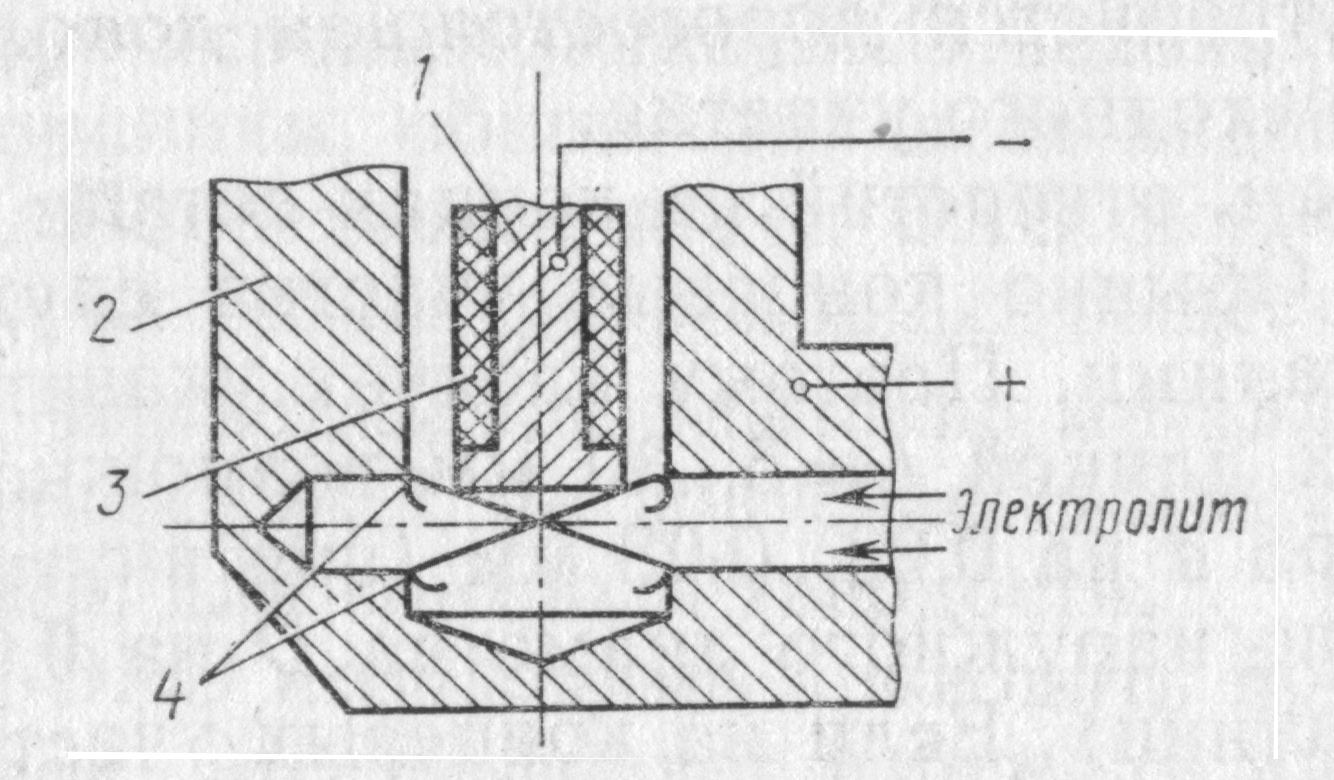
Рис 2.1 Схема удаления заусенцев в каналах
После механической обработки на кромках отверстий образуются заусенцы 4, которые в процессе эксплуатации детали могут оторваться и попасть в жиклеры, сопла форсунок. Их необходимо устранить, а кромки скруглить. Для выполнения такой операции в одно из отверстий заготовки 2 вводят электрод-инструмент 1, наружная боковая поверхность которого покрыта изоляцией 3. Процесс растворения заусенцев и скругления кромок занимает доли минуты. При этом снижается шероховатость поверхности, в результате чего дополнительно уменьшаются гидравлические потери. В технике применяются детали с внутренними полостями (рис.2.2) из труднодеформируемых сплавов. Диаметр рабочей части у них в несколько раз больше, чем диаметр горловины. Получить их, используя металлорежущий инструмент, невозможно. При ЭХО такие полости можно получать с помощью электрода-инструмента 1 в виде трубки. Электрод-инструмент вставляют в предварительно просверленное отверстие 5 (на рисунке показано пунктиром) внутрь заготовки 2. Часть поверхности электрода-инструмента 1 или заготовки в области горловины покрывают изоляцией 4, которая предотвращает растворение этого участка детали. Электролит со скоростью Vэ прокачивают через отверстия 3 в электроде-инструменте.
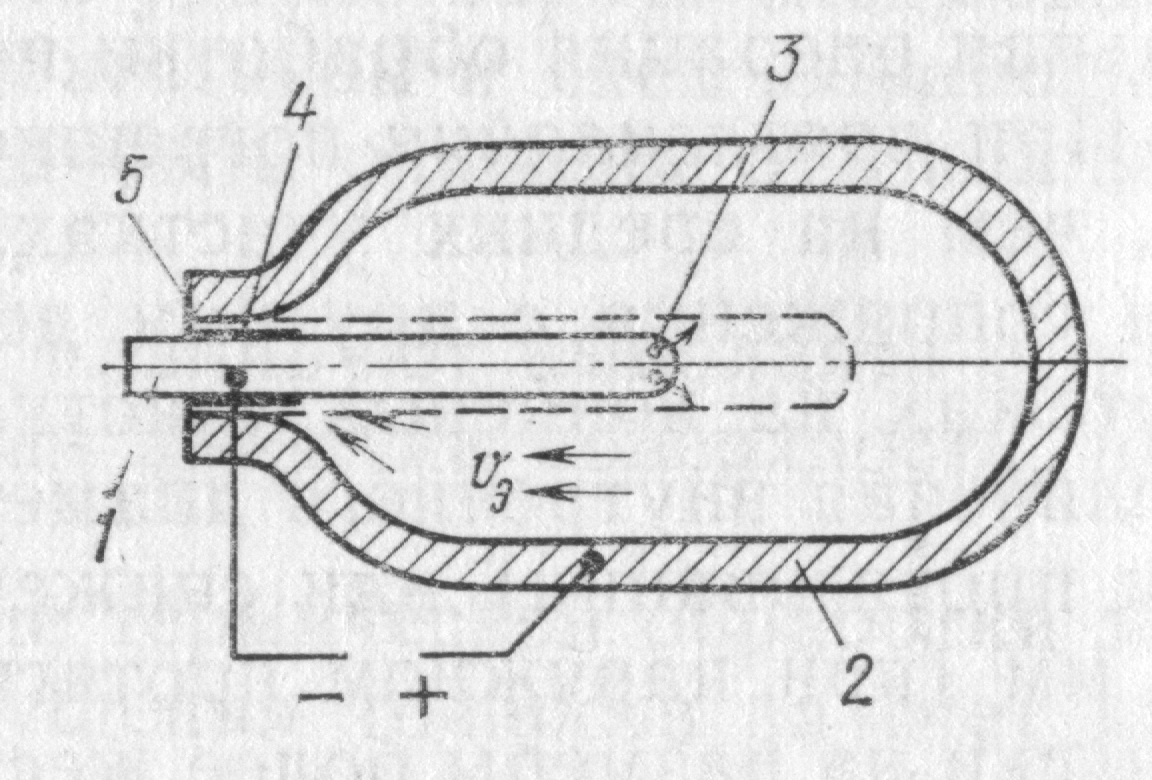
Рис 2.2 ЭХО плоскостей
При схеме прошивания можно одновременно получить несколько плавно сопряженных между собой поверхностей сложной формы (рис. 2.3).
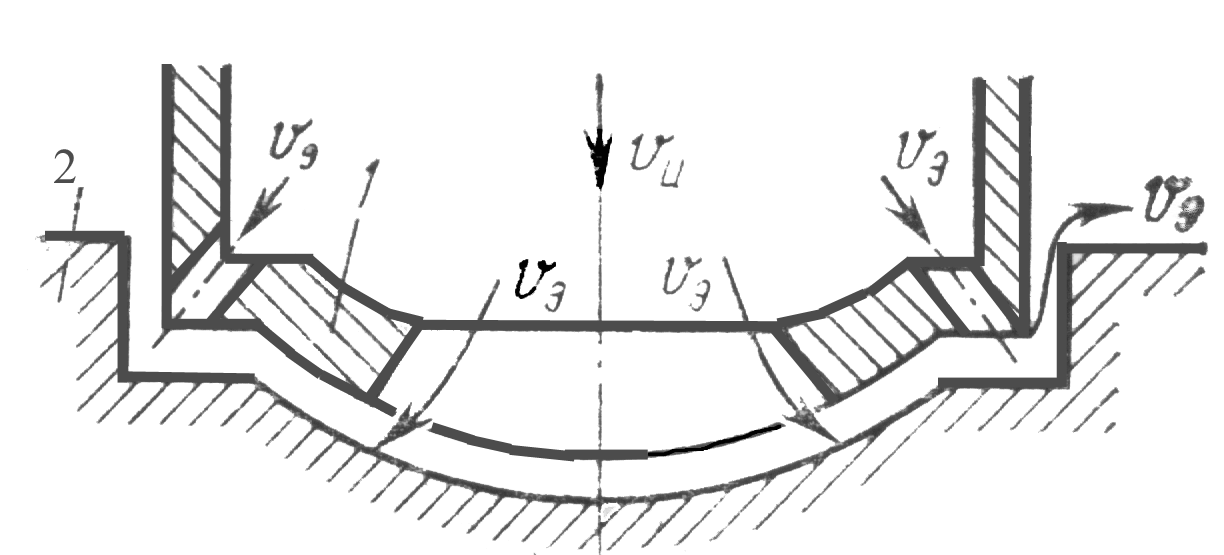
Рис 2.3 Изготовление полостей по схеме прошивания
При этом удается достичь точного взаимного расположения всех участков без использования копировальных устройств. Электрод-инструмент 1 имеет одно поступательное движение vh к детали 2 независимо от формы обрабатываемой поверхности. Электролит поступает в межэлектродный зазор через систему щелей и отверстий в электроде-инструменте.
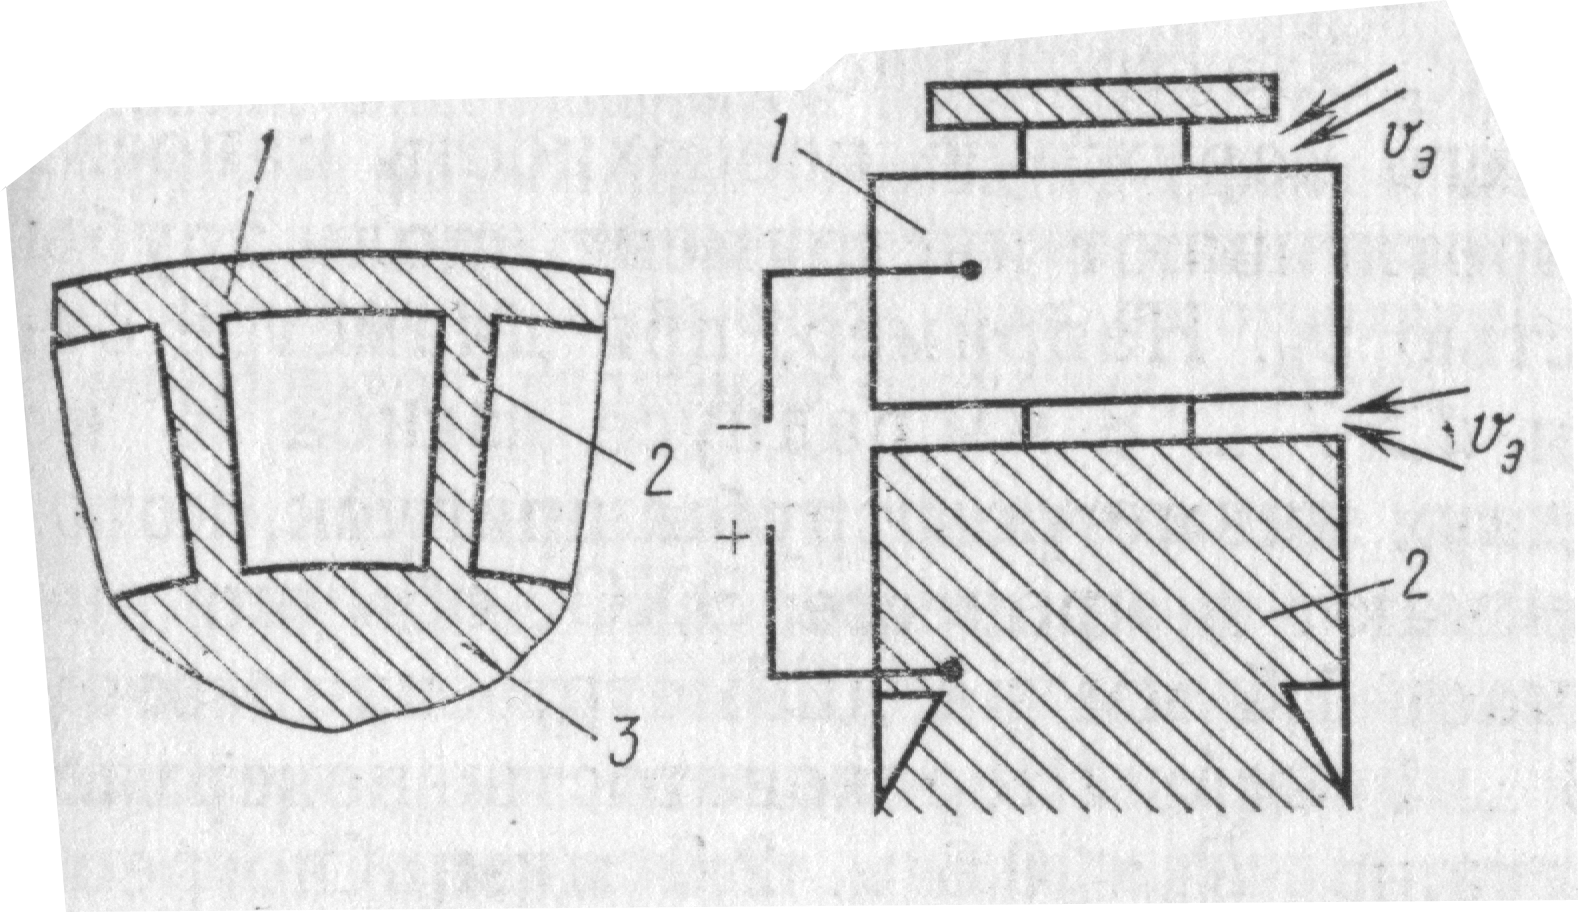
ЭХО позволяет изготовить межлопаточные каналы переменного сечения для турбин, нагнетателей, компрессоров. На рис. 2.4,а показан закрытый канал, ограниченный бандажным кольцом 1, лопатками 2 и ступицей 3. Схема ЭХО приведена на рис. 2.4, б. Подвод электрода-инструмента 1 возможен только с торцовой поверхности заготовки 2. В процессе прошивания необходимо поворачивать электрод-инструмент и менять направления его подачи. Скорость подачи инструмента при изготовлении таких каналов может достигать 0,1 мм/с.
 а)
б)