Материал: Оборудование и технология машиностроительного производства. Пачевский В.М., Яценко С.Н
В.М. Пачевский С.Н. Яценко А.Н. Осинцев
ОБОРУДОВАНИЕ И ТЕХНОЛОГИЯ
МАШИНОСТРОИТЕЛЬНОГО
ПРОИЗВОДСТВА
Учебное пособие
Воронеж 2007
ГОУВПО «Воронежский государственный
технический университет»
ОБОРУДОВАНИЕ И ТЕХНОЛОГИЯ
МАШИНОСТРОИТЕЛЬНОГО
ПРОИЗВОДСТВА
Утверждено Редакционно-издательским советом
университета в качестве учебного пособия
Воронеж 2007

УДК 621.01
Пачевский В.М. Оборудование и технология машиностроительного производства: учеб. пособие / В.М. Пачевский, С.Н. Яценко, А.Н. Осинцев. Воронеж: ГОУВПО «Воронежский государственный технический университет», 2007. 104 с.
В учебном пособии приводятся теоретические сведения по выбору рационального способа получения заготовки, рассмотрено устройство токарных, сверлильных и фрезерных станков, особенности процессов обработки резанием на каждом из них, описание режущего инструмента и применяемых приспособлений.
Учебное пособие предназначено для оказания методической помощи студентам специальностей 080502 «Экономика и управление на предприятии (машиностроение)» очной, заочной и заочно-сокращенной формы обучения, 080500 «Менеджмент» очной формы обучения при изучении дисциплины «Машины и оборудование». Дисциплина «Машины и оборудование» входит в раздел «Специальные дисциплины» учебного плана экономических специальностей.
Учебное пособие предназначено для проведения практических занятий по дисциплине “Машины и оборудование” для студентов экономических специальностей всех форм обучения.
Учебное пособие подготовлено в электронном виде в текстовом редакторе MS Word и содержатся в файле УП МиО практ.doc.
Ил. 53. Библиогр.: 7 назв.
Научный редактор д-р техн. наук, проф. С.Ю. Жачкин
Рецензенты: кафедра начертательной геометрии и графики Воронежского государственного строительно-архитектурного университета (зав. кафедрой д-р техн. наук, проф. Ю.А. Цеханов);
д-р техн. наук, проф. Ю.С. Ткаченко
© Пачевский В.М., Яценко С.Н.
Осинцев А.Н., 2007
© Оформление. ГОУВПО
«Воронежский государственный
 технический
университет», 2007
Введение
«Машины и оборудование машиностроительных предприятий» - дисциплина технологического цикла. Цель изучения курса состоит в том, чтобы получить знания о классификации, конструкциях и особенностях основных видов современного технологического и подъемно-транспортного оборудования, сопоставить его производительности, обосновать экономическую целесообразность применения. Нельзя планировать производственные процессы, рассчитывать экономическую эффективность, проводить те или иные организационные мероприятия без знания машин, с помощью которых они осуществляются, их особенностей и технологических возможностей, производительности, трудоемкости наладки и настройки.
Практикум по дисциплине «Машины и оборудование» поможет студентам научиться определять способы получения заготовок, типы металлорежущих станков для обработки деталей определенных форм и размеров, закрепит навыки рационального выбора оборудования в зависимости от конкретных производственных условий.
1. Теоретическая часть
1.1. Заготовительное производство
Заготовки деталей машин получают литьем, обработкой давлением, резкой сортового и профильного проката, а также комбинированными методами.
1.1.1. Литье
Отливки составляют 40 % фасонных заготовок в машиностроении. Сущность получения отливок заключается в том, что расплавленный и перегретый сплав заданного состава заливается в литейную форму, внутренняя полость которой с максимальной степенью приближения воспроизводит конфигурацию и размеры будущего изделия. При охлаждении металл затвердевает и в твердом состоянии сохраняет очертания той полости, в которую он был залит. Перспективность литейных технологий обусловливается универсальностью, позволяющей получать изделия из сплавов практически любого состава массой от нескольких граммов до сотен тонн, размерами от миллиметров до десятков метров.
Способы изготовления отливок.
Наиболее распространены следующие способы литья:
1. В песчаные разовые формы.
2. В оболочковые формы.
3. По выплавляемым и выжигаемым моделям.
4. Литье под давлением.
5. Литье в специальные формы – кокили.
6. Центробежное литье.
Выбор способа изготовления отливки зависит от ее размеров, массы, серийности выпуска и сложности.
Литье в разовые объемные песчаные формы является наиболее распространенным методом получения литейных заготовок. Этим методом, которое часто называется «литьем в землю» в настоящее время производится 80 % отливок. Материалом для получения отливок служат чугун, сталь и цветные сплавы. Преимущества способа: неограниченные размеры и сложность конфигурации заготовки, относительно невысокая стоимость. Недостатки: невозможно получить тонкостенные отливки, невысокая точность размеров и формы литой заготовки. Применяется во всех типах производства от единичного до массового.
Последовательность технологического процесса получения отливок приведена на рис.1.1. Весь цикл изготовления отливки состоит из ряда основных и вспомогательных операций, осуществляемых как параллельно, так и последовательно в различных отделениях литейного цеха и в модельных цехах.
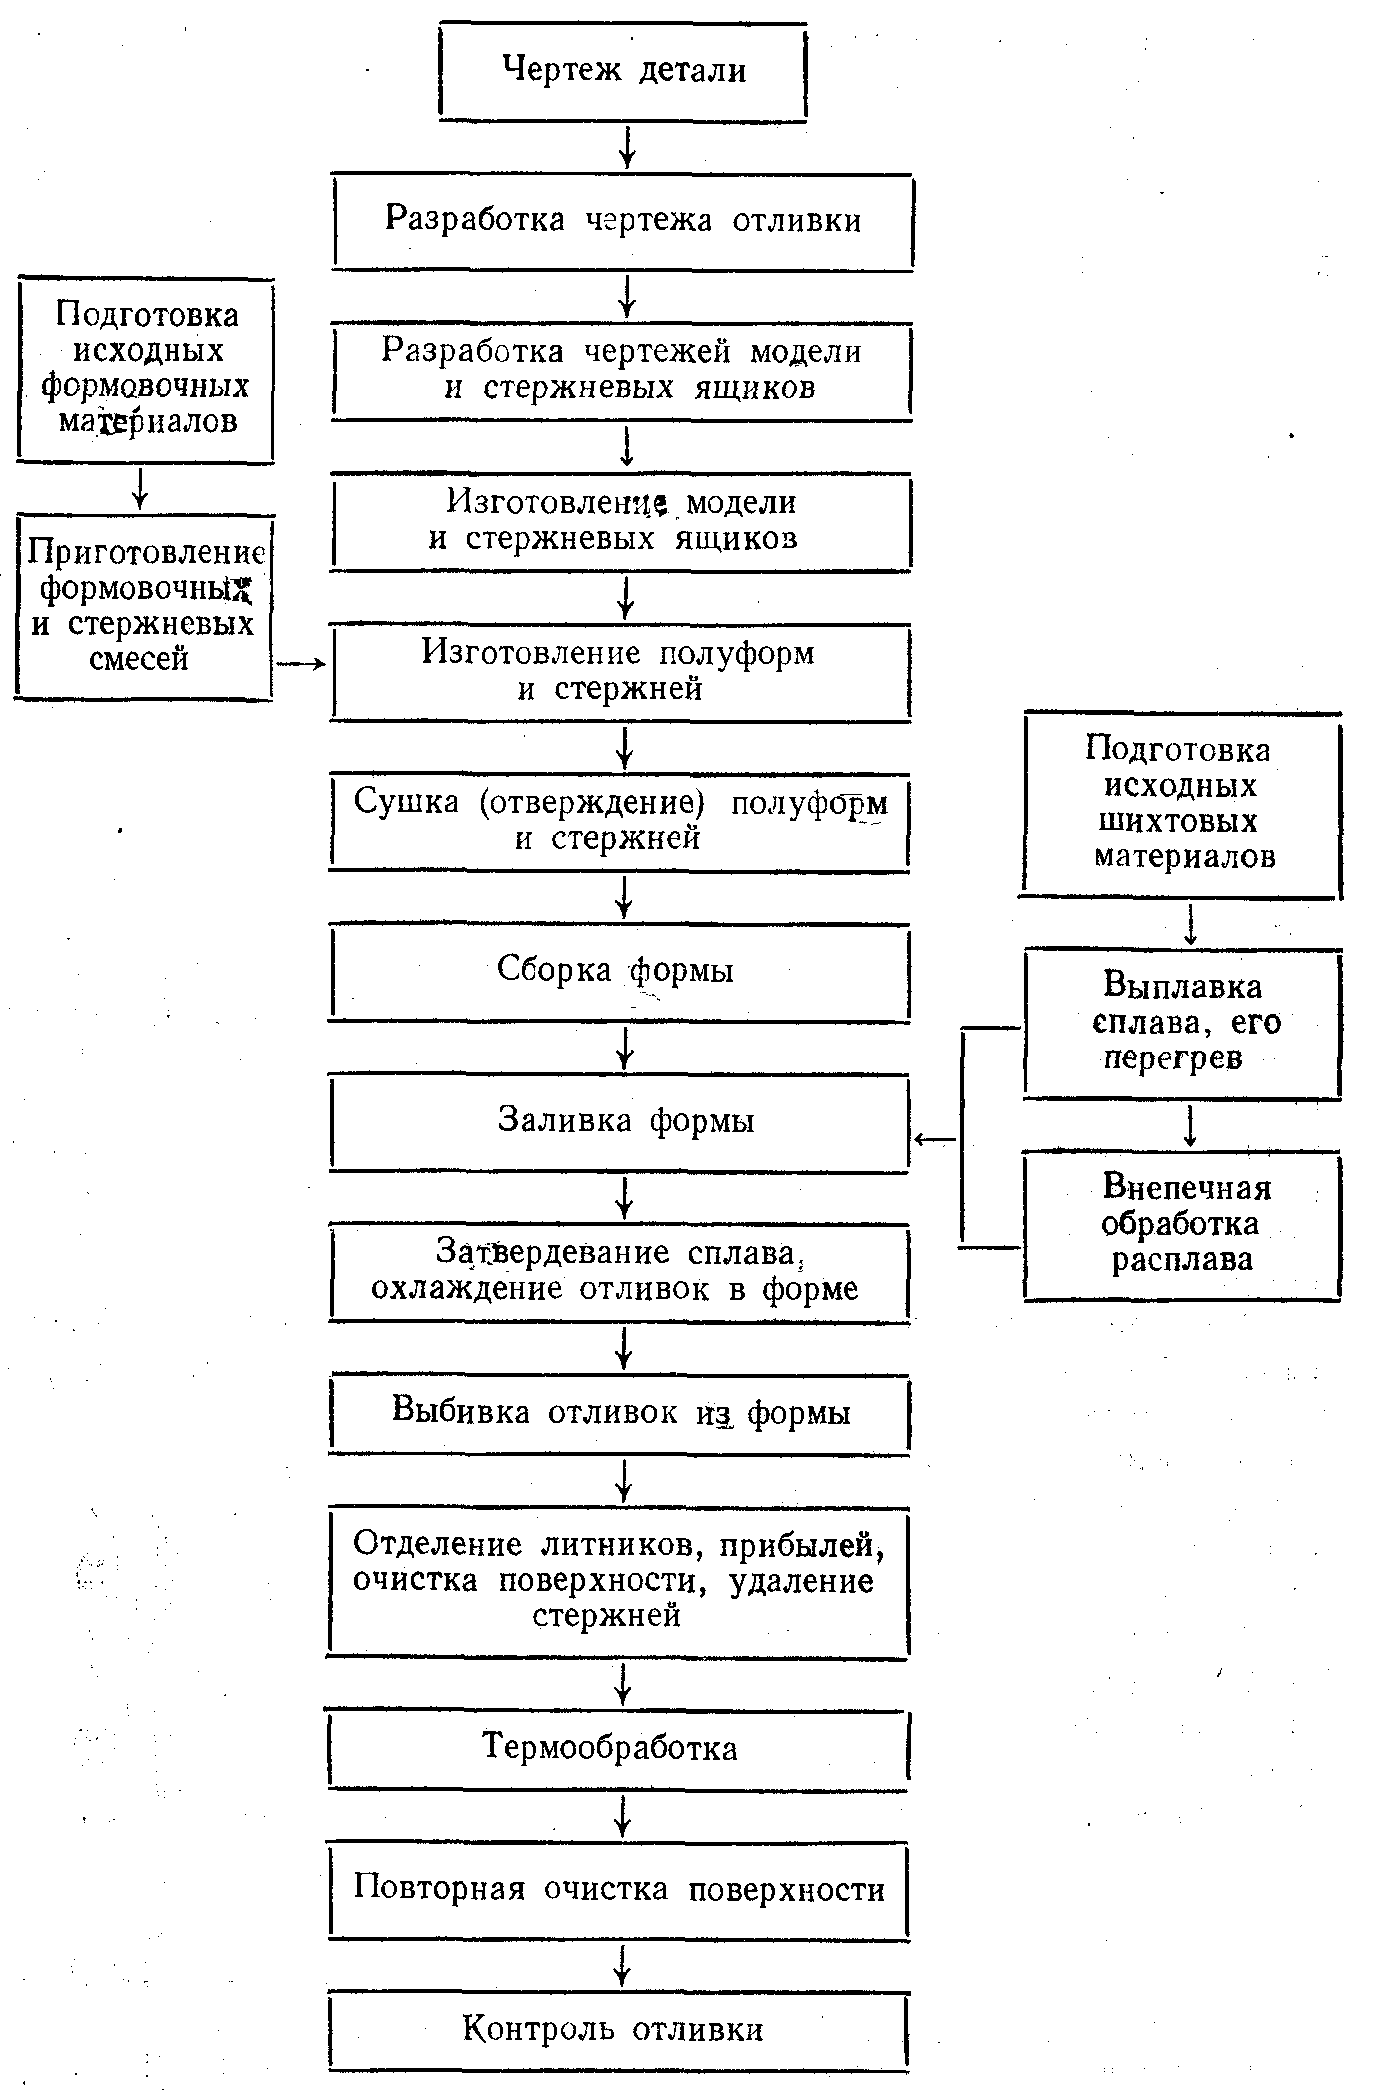
Рис. 1.1. Технологический процесс получения отливок
в разовой песчаной форме
Литейная разовая песчаная форма в большинстве случаев состоит из двух полуформ, которые получают уплотнением формовочной смеси вокруг соответствующих частей (верхней и нижней) деревянной или металлической модели в специальных металлических рамках – опоках. После уплотнения смеси модели извлекают из полуформ. Затем в нижнюю полуформу при необходимости получения отверстия устанавливают стержень и накрывают верхней полуформой.
Формовочные смеси для производства форм состоят в основном из кварцевого песка, глины, связующего, влаги и различных добавок. Кроме исходных материалов, для приготовления формовочных смесей используют отработанные (бывшие в употреблении) смеси. Подготовка смеси к использованию включает извлечение из смеси металлических включений, размол комьев, просев, охлаждение, регенерацию. Для размола формовочных материалов широко используются дробилки различных типов: щековые, молотковые, валковые, роторные, вибрационные и др. В них происходит измельчение крупных частей использованных литейных смесей.
Для более тонкого измельчения смеси могут обрабатываться в шаровых мельницах и просеиваться через вибрационные или барабанные сита. Для сушки песка применяют барабанные и трубные сушила.
При многократном использовании формовочных и стержневых смесей происходит чередование нагрева и охлаждения. При этом в смесях протекают различные химические реакции, изменяющие свойства смесей. Регенерация (восстановление) отработанных смесей позволяет получить песок, годный для повторного изготовления смеси. Наиболее универсальны и эффективны системы гидрорегенерации, в которых зерна песка интенсивно промываются в потоке воды. Их производительность до 60 тонн смеси в час. Кроме них применяются комплексы пневматической и термической регенерации.
Процесс приготовления смеси состоит из дозирования всех компонентов смеси, загрузки их в смесители в определенной последовательности, перемешивания для обеспечения однородности и заданных свойств готовых смесей. Для этих целей применяются преимущественно литейные чашечные смесители.
Основной способ получения литейных форм – машинная формовка. По сравнению с ручной она обладает более высокой производительностью, меньшей трудоемкостью, позволяет получать отливки более высокой точности, улучшает условия труда. К основным способам уплотнения формовочных смесей относятся встряхивание, прессование, пескометание, пескодувное и пескодувно-прессовое уплотнение, импульсное, гравитационное, вакуумно-прессовое уплотнения. Все способы осуществляются с применением формовочных литейных машин.
Для плавки чугуна в литейных цехах широко применяются вагранки – это шахтные печи, выложенные огнеупорным шамотным кирпичом внутри металлического кожуха.
Для плавки стали используются кислородные конвертеры и дуговые сталеплавильные печи
Для плавки цветных сплавов используются дуговые медеплавильные качающиеся печи, индукционные тигельные плавильные печи, индукционные канальные печи, электрические отражательные печи сопротивления.
Заливка форм сплавами в индивидуальном и мелкосерийном производстве выполняется на плацу, а в поточном массовом и крупносерийном – на конвейере. Широко распространена заливка литейных форм из ковшей, которые представляют собой конические и цилиндрические металлические сосуды, облицованные изнутри огнеупорами.
Литье в оболочковые формы обеспечивает более высокую точность заготовок. При оболочковом литье формовочная смесь состоит из кварцевого песка и термореактивной смолы. При насыпке смеси на нагретую металлическую полумодель, смола плавится в слое смеси, примыкающей к модели, связывая песчинки в полутвердую оболочку (скорлупу) толщиной 6-15 мм. Затем оболочковая полуформа высушивается в печи, склеивается со второй полуформой, заформовывается в ящики с дробью или песком и заливается сплавом. Отливка имеет чистые поверхности без включений, раковин и трещин. Сокращается в 7-8 раз расход формовочной смеси, повышается производительность труда. Литье в оболочковые формы применяется преимущественно для отливок, формы для которых имеют одну плоскость разъема и минимальное число стержней. Этот способ применяется обычно при крупносерийном и массовом производстве отливок. Процесс легко автоматизируется. Масса получаемых отливок обычно равна 10-15 кг. Но стоимость литья в оболочковые формы в 2 раза выше стоимости литья в песчаные формы.
Литье по выплавляемым и выжигаемым моделям обеспечивает получение весьма точных исходных заготовок, обработка резанием которых максимально сокращается. Способ длителен, трудоемок и долог, но эффективен при изготовлении деталей сложной формы и малой массы из цветных и черных сплавов. Например, зубчатых колес, шлицевых валиков, а также различного режущего инструмента. Находит применение в массовом и серийном производстве.
Легкоплавкий или растворимый материал (например, смесь парафина и стеарина) запрессовывается в разогретом состоянии в точно изготовленную прессформу. Как только модель затвердеет, ее извлекают из прессформы, погружают в жидкую огнеупорную массу и обсыпают чистым кварцевым песком. После просушки процесс повторяют до тех пор, пока толщина стенки огнеупорной формы не достигнет 1,5-3 мм. Модель из формы удаляется выплавлением или растворением, и поэтому форма не нуждается в разъемах. Заготовки, полученные литьем по выплавляемым моделям, имеют повышенную прочность.
Литье под давлением применяют, в основном, при изготовлении сложных тонкостенных отливок с глубокими полостями, получение которых в металлических формах обычным способом невозможно, так как жидкий металл, соприкасаясь с формой, очень быстро охлаждается и теряет свою жидкотекучесть, в результате чего плохо заполняются наиболее глубокие и узкие полости. Металл может заполнить все полости такой формы только под большим давлением (200-250 МПа), которое и создается прессующим поршнем машин для литья под давлением. Литейная форма в этом случае должна выдерживать высокие давления. Поэтому все элементы литейной формы (называемой пресс-формой), в той числе стержни, изготовляются из металлов. Высокие давления в пресс-форме стремятся раскрыть ее, поэтому механизм закрытия пресс-форм машины должен обеспечивать надежное удержание пресс-формы в замкнутом состоянии. Вследствие действия больших давлений и усилий все манипуляции с пресс-формой (открытое, закрытие, выталкивание отливки, вставка и вытяжка стержней и др.) выполняются только машиной.
Литьем под давлением можно получать самые сложные тонкостенные (до 1 мм) отливки, с самыми мелкими (диаметром до 1 мм) длинными отверстиями, с готовой резьбой, надписями, рельефом, накаткой, с самой чистой поверхностью, с самой высокой точностью размеров (до 9-го квалитета), с самыми малыми припусками на обработку резанием (0,3 - 0,5 мм). Этот способ литья обладает самой высокой производительностью, соперничая с листовой штамповкой (самый высокопроизводительный процесс машиностроительного производства). Отливки отличаются также коррозионной стойкостью и герметичностью. К недостаткам этого способа относятся газовая пористость и усадочные раковины в отливках. Наличие в отливках пор со сжатыми в них газами делают нежелательней их термическую обработку.
Литьем под давлением изготовляют отливки массой от нескольких граммов до 30 кг и более: блоки цилиндров автомобильных двигателей; корпуса электродвигателей; корпуса гидротрансформаторов, картеры блока двигателей автомобилей; корпуса фотоаппаратов, карбюраторов, мясорубок, водопроводной арматуры, приборов, готовален, замков, швейных машин, застежек «молния».
Пресс-формы очень сложны, трудоемки и дороги. Поэтому литье под давлением применяется в основном в массовом и крупносерийном производстве отливок преимущественно из цветных (цинковых, алюминиевых, медных, магниевых) сплавов, которые при заливке имеют температуру гораздо меньшую, чем у черных. Стойкость пресс-форм (в тысячах запрессовок) может достигать для цинковых сплавов 300 - 500, для магниевых 80 - 100, для алюминиевых 30 - 50 и для медных 5 - 20.
Литье в металлические формы (литье в кокиль) позволяет получать заготовки, которые имеют большую точность размеров и низкую шероховатость поверхности, чем при литье в песчаные формы. Такие отливки требуют меньшего припуска на механическую обработку. Структура металла получается более мелкозернистой, повышается его прочность. Устраняется необходимость в формовочном и смесеприготовительном хозяйстве, улучшаются технико-экономические показатели производства и санитарно-гигиенические условия труда. К недостаткам способа относятся: большая стоимость изготовления формы; повышенная теплопроводность формы, приводящая к пониженной заполняемости форм металлом вследствие быстрой потери жидкотекучести. В целях получения качественной отливки и удлинения срока службы кокиль в процессе работы поддерживают в нагретом состоянии.
Металлические формы – кокили – являются многоразовыми литейными формами, заполняемыми свободной заливкой. При литье средних по величине отливок чугунные кокили выдерживают 0,1 – 0,3 тысячи заливок стали, 1 – 3 тыс. заливок чугуна, 1 – 8 тыс. заливок медных сплавов, десятки тысяч заливок алюминиевых, магниевых, цинковых сплавов. Кокили бывают вытряхные, створчатые, с параллельным разъемом, с несколькими разъемами.
Вытряхные кокили применяются в мелкосерийном и серийном производстве для отливок простой формы. Створчатые кокили состоят из двух полуформ. Они применяются для отливок, форма которых позволяет раскрывать кокиль поворотом полуформы относительно оси.
Самые сложные отливки из черных и цветных сплавов в серийном и массовом производстве позволяют получать кокильные машины. При массовом производстве изделий заготовки получают на автоматических многопозиционных установках. Автоматически выполняются подготовка металлической формы и ее заливка, выбивка, транспортировка к очистным агрегатам и очистка заготовок.
Центробежное литье обеспечивает высокое качество исходных заготовок, представляющих собой тела вращения – гильзы, кольца, втулки, трубы, зубчатые колеса. Центробежное литье получают на центробежных машинах в металлической форме, вращающейся относительно горизонтальной или вертикальной оси. Заливаемый металл центробежными силами отбрасывается на периферию формы, что позволяет получать полые отливки без применения стержней. Заготовки имеют высокую плотность по наружной поверхности и более точный ее профиль, но внутренняя поверхность имеет меньшую плотность и более грубая. Преимущества: повышается качество заготовок, уменьшается расход жидкого металла, снижаются трудоемкость и себестоимость последующей обработки резанием. Используются машины литейные центробежные.