Материал: Оборудование и технология машиностроительного производства. Пачевский В.М., Яценко С.Н
Рис. 1.28
нарезание внутренней (рис. 1.29) и наружной резьбы
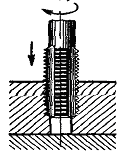
Рис. 1.29
подрезка платиков и бобышек у отверстий (рис. 1.30)
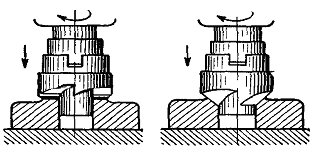
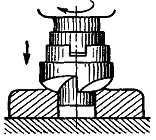
Рис. 1.30.
зенкование (рис. 1.31)
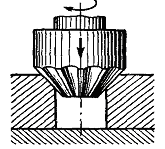
Рис. 1.31.
Обрабатываемую заготовку в зависимости от ее профиля устанавливают и крепят на столе станка, либо закрепляют в тисках, а тиски закрепляют на столе. В соответствии с выполняемой на станке операцией подбирают и устанавливают в шпиндель вспомогательный и режущий инструмент. Режущие инструменты на сверлильных станках закрепляются непосредственно в коническом отверстии шпинделя. Если же режущий инструмент имеет конический хвостовик малых размеров, тогда необходимо пользоваться переходными коническими втулками (рис. 1.32).
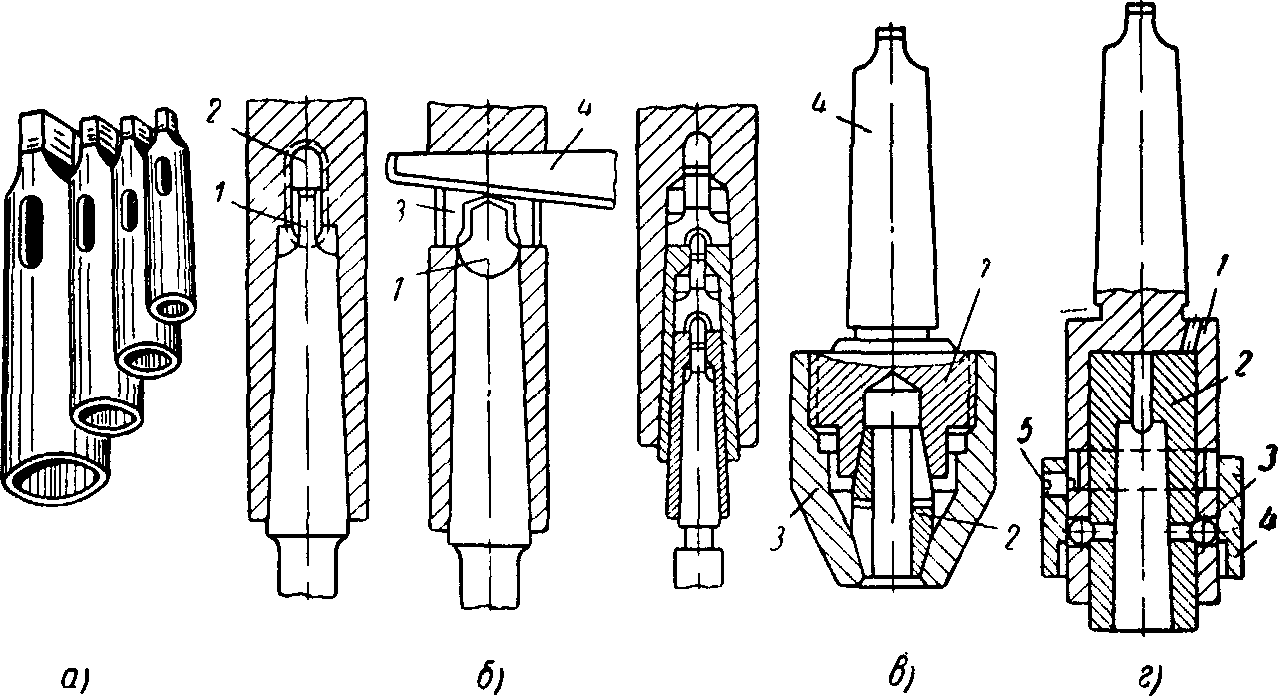
Рис. 1.32. Методы крепления режущего инструмента
на сверлильных станках
Применяемые инструменты с коническим хвостовиком устанавливаются в коническое отверстие шпинделя и удерживаются силой трения (рис. 1.32, б). Инструмент имеет лапку 1, которая входит в паз 2 шпинделя. С помощью незначительного удара по клину 4 через окно в шпинделе 3 инструмент извлекают из шпинделя. Если режущий инструмент имеет цилиндрический хвостовик, его закрепляют в цанговом патроне (рис. 1.32, в). Патрон состоит из корпуса 1, разрезной цанги 2, зажимной гайки 3 и хвостовика 4. На рис. 1.32, г показан быстросменный патрон, применяемый в тех случаях, когда обработка отверстий на сверлильных станках осуществляется набором инструментов, например, сверло, зенкер и развертка. Не снимая детали со станка, применяют быстросменный патрон, который состоит из корпуса 1, двух шариков 3, установленных в отверстии корпуса, упора 5, служащего для ограничения свободного перемещения кольца 4 по корпусу. В отверстие корпуса вставляется сменная втулка 2. Чтобы сменить втулку с инструментом на ходу станка, необходимо поднять вверх кольцо 4, при этом шарики под действием центробежной силы разойдутся и втулка 2 освободится. Для закрепления втулки с другим инструментом необходимо вставить втулку и опустить кольцо. Втулка 2 имеет внутренний конус для установки инструмента или цанговый зажим для инструмента, имеющего цилиндрический хвостовик. Быстросменные патроны снабжаются комплектом втулок, в которых закрепляется необходимый инструмент до начала работы. Нарезание резьбы в отверстиях метчиками на сверлильном станке происходит при наличии реверсивного вращения шпинделя станка или применением специальных реверсивных резьбонарезных головок. После установки детали и инструмента приступают к выбору режимов резания, смазке станка и подводу смазочно-охлаждающей жидкости.
1.2.3. Обработка заготовок на фрезерных станках
Фрезерование один из высокопроизводительных и распространенных методов обработки поверхностей заготовок многолезвийным режущим инструментом фрезой. На фрезерных станках обрабатывают наружные и внутренние плоские и фасонные поверхности, уступы, пазы, прямые и винтовые канавки, резьбы, зубья колес, шлицы валов.
По классификации фрезерные станки относятся к 6-й группе. В зависимости от назначения и конструктивных особенностей фрезерные станки делятся на станки общего назначения (консольные простые и универсальные горизонтально-фрезерные станки, консольные и бесконсольные вертикально-фрезерные станки, продольно-фрезерные станки) и специализированные (станки непрерывного действия, шпоночно-фрезерные, копировально-фрезерные и др.).
Главными формообразующими движениями во фрезерных станках являются вращение шпинделя с фрезой (главное движение) и движение подачи, сообщаемое, как правило, столу станка с закрепленной на нем заготовкой.
Особенность процесса фрезерования прерывистость резания каждым зубом фрезы. Зуб фрезы находится в контакте с заготовкой и выполняет работу резания только на некоторой части оборота, а затем продолжает движение, не касаясь заготовки, до следующего врезания.
На рис. 1.33 показаны схемы фрезерования плоскости цилиндрической (а) и торцовой (б) фрезами. При цилиндрическом фрезеровании плоскостей работу выполняют зубья, расположенные на цилиндрической поверхности фрезы. При торцовом фрезеровании плоскостей в работе участвуют зубья, расположенные на цилиндрической и торцовой поверхностях фрезы.
Цилиндрическое и торцовое фрезерование в зависимости от направления вращения фрезы и направления подачи заготовки можно осуществлять двумя способами:
1) против подачи (встречное фрезерование), когда направление подачи противоположно направлению вращения фрезы (рис. 1.33, в);
2) по подаче (попутное фрезерование), когда направления подачи и вращения фрезы совпадают (рис. 1.33, г).
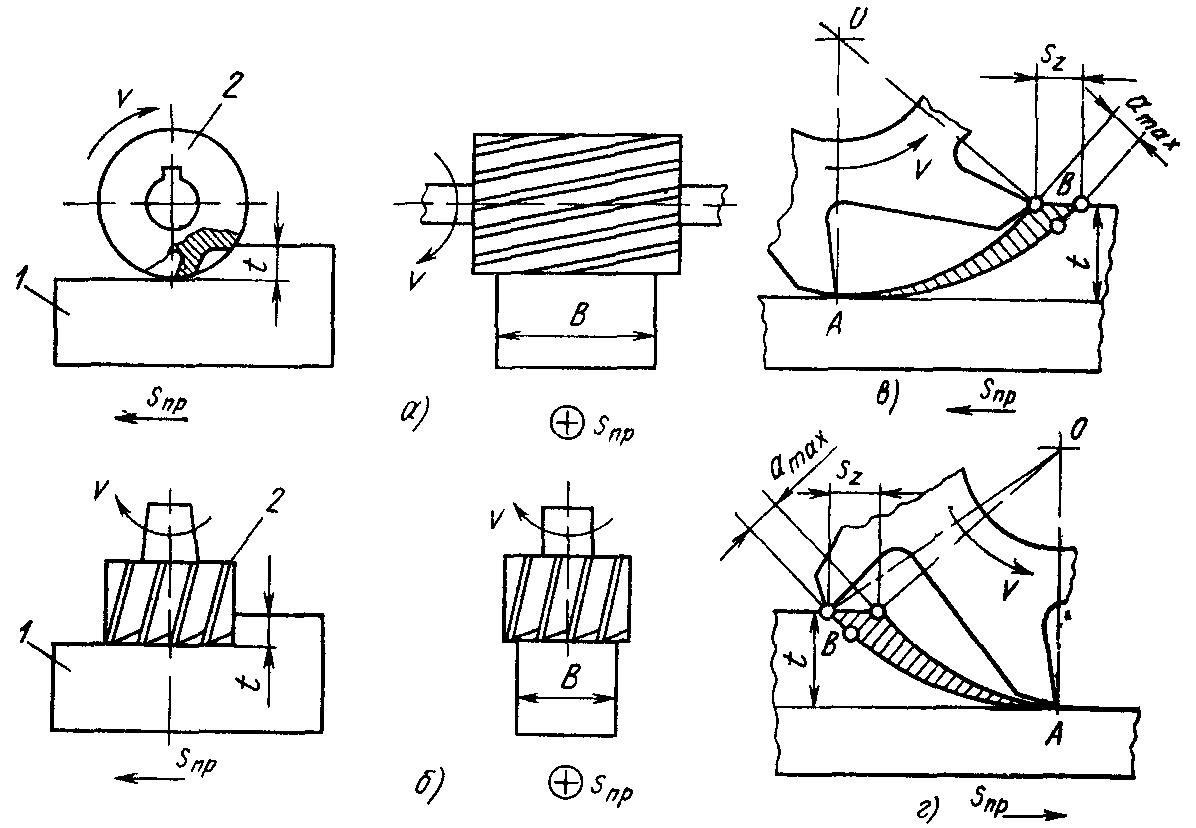
Рис. 1.33.Схемы фрезерования цилиндрической (а)
и торцовой (б) фрезами, против подачи (в)
и по подаче (г):
1 — заготовка; 2 — фреза
При фрезеровании против подачи нагрузка на зуб фрезы возрастает от нуля до максимума, при этом сила, действующая на заготовку, стремится оторвать ее от стола, что приводит к вибрациям и увеличению шероховатости обработанной поверхности. Преимуществом фрезерования против подачи является работа зубьев фрезы «из-под корки», т. е. фреза подходит к твердому поверхностному слою снизу и отрывает стружку при подходе к точке В. Недостатком является наличие начального скольжения зуба по наклепанной поверхности, образованной предыдущим зубом, что вызывает повышенный износ фрезы.
При фрезеровании по подаче зуб фрезы сразу начинает срезать слой максимальной толщины и подвергается максимальной нагрузке. Это исключает начальное проскальзывание зуба, уменьшает износ фрезы и шероховатость обработанной поверхности. Сила, действующая на заготовку, прижимает ее к столу станка, что уменьшает вибрации.
Горизонтально-фрезерный станок представлен на рис. 1.34
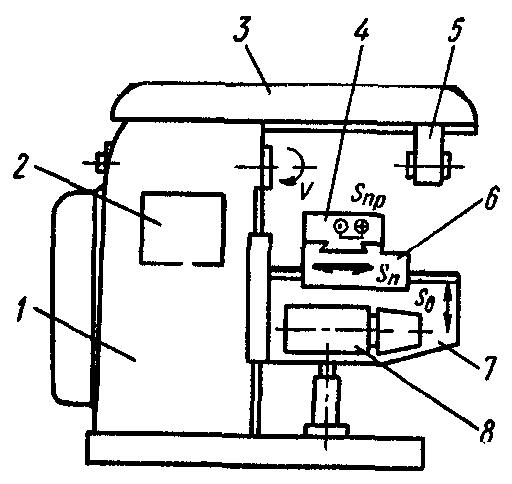
Рис. 1.34. Горизонтально-фрезерный станок
В станине 1 станка размещена коробка скоростей 2. По вертикальным направляющим станины перемещается консоль 7. Заготовка, устанавливаемая на столе 4 в тисках или приспособлении, получает подачу в трех направлениях: продольном (перемещение стола по направляющим салазок 6), поперечном (перемещение салазок по направляющим консоли) и вертикальном (перемещение консоли по направляющим станины). Главным движением является вращение шпинделя. Коробка подач 8 размещена в консоли. Хобот 3 служит для закрепления подвески 5, поддерживающей конец фрезерной оправки.
Горизонтально-фрезерные станки, имеющие поворотную плиту, которая позволяет поворачивать рабочий стол в горизонтальной плоскости и устанавливать его на требуемый угол, называют универсальными.
Вертикально-фрезерный станок представлен на рис. 1.35.
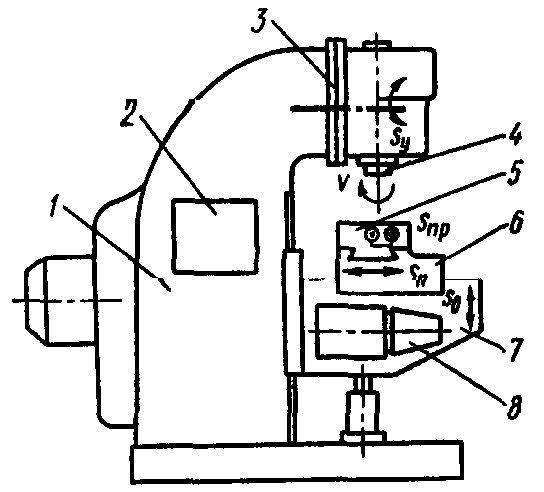
Рис. 1.35. Вертикально-фрезерный станок
Основные узлы станка: станина 1, поворотная шпиндельная головка 3 со шпинделем 4, стол 5, салазки 6, консоль 7, коробка скоростей 2 и коробка подач 8. Главным движением является вращательное движение шпинделя. Заготовка, установленная на столе, может получать подачу в трех направлениях: продольном, поперечном и вертикальном.
Столы фрезерных станков имеют размеры от 160630 мм до 6301600 мм. Для установки и закрепления заготовок на столе фрезерного станка применяют различные принадлежности и приспособления – прихваты, прижимные планки и клинья, машинные тиски, поворотные столы, делительные головки и т.д.
Вид фрезеруемой поверхности определяют схемы фрезерования и инструменты для фрезерных работ.
В зависимости от назначения и вида обрабатываемых поверхностей различают следующие типы фрез: цилиндрические (рис. 1.36)
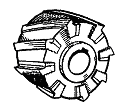
Рис. 1.36
торцовые (рис. 1.37)
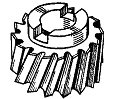
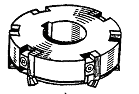
а б
Рис. 1.37
дисковые (рис. 1.38)
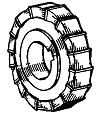
Рис. 1.38
концевые (рис. 1.39)
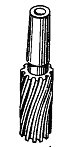
Рис. 1.39
угловые (рис. 1.40)
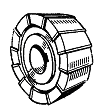
Рис. 1.40
шпоночные (рис. 1.41)
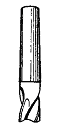
Рис. 1.41
фасонные (рис. 1.42)
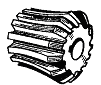
Рис. 1.42.
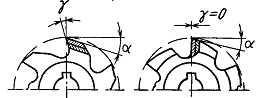
Фрезы изготовляют цельными (рис. 1.37 а – 1.41) или сборными (рис. 1.36, 1.37 б, 1.42). Режущие кромки могут быть прямыми (рис. 1.40) или винтовыми (рис. 1.36). Фрезы имеют остроконечную (рис. 1.43, а) или затылованную (рис. 1.43, б) форму зуба.
а б
Рис. 1.43
У фрез с остроконечными зубьями передняя и задняя поверхности плоские. У фрез с затылованными зубьями передняя поверхность плоская, а задняя выполнена по спирали Архимеда; при переточке по передней поверхности профиль зуба фрезы сохраняется.
Цельные фрезы изготовляют из инструментальных сталей. У сборных фрез зубья (ножи) выполняют из быстрорежущих сталей или оснащают пластинками из твердых сплавов и закрепляют в корпусе фрезы пайкой или механически.
На рис. 1.44-1.52 показаны схемы фрезерования поверхностей на горизонтально- и вертикально-фрезерных станках. Движения, участвующие в формообразовании поверхностей в процессе резания, на схемах указаны стрелками.
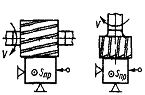
Горизонтальные плоскости фрезеруют на горизонтально-фрезерных станках цилиндрическими фрезами (рис. 1.44, а) и на вертикально-фрезерных станках торцовыми фрезами (рис. 1.44, б). Цилиндрическими фрезами целесообразно обрабатывать горизонтальные плоскости шириной до 120 мм. В большинстве случаев плоскости удобнее обрабатывать торцовыми фрезами вследствие большей жесткости их крепления в шпинделе и более плавной работы, так как число одновременно работающих зубьев торцовой фрезы больше числа зубьев цилиндрической фрезы.
а б
Рис. 1.44
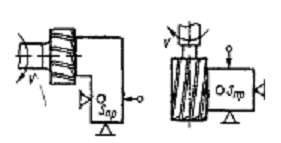
Вертикальные плоскости фрезеруют на горизонтально-фрезерных станках торцовыми фрезами (рис. 1.45, а) и торцовыми фрезерными головками, а на вертикально-фрезерных станках концевыми фрезами (рис. 1.45, б).
а б
Рис. 1.45
Наклонные плоскости и скосы фрезеруют торцовыми (рис. 1.46, а) и концевыми фрезами на вертикально-фрезерных станках, у которых фрезерная головка со шпинделем поворачивается в вертикальной плоскости. Скосы фрезеруют на горизонтально-фрезерном станке одноугловой фрезой (рис. 1.46, б).
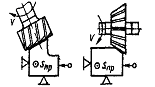
а б
Рис. 1.46
Комбинированные поверхности фрезеруют набором фрез (рис. 1.47) на горизонтально-фрезерных станках. Точность взаиморасположения обработанных поверхностей зависит от жесткости крепления фрез по длине оправки. С этой целью применяют дополнительные опоры (подвески), избегают использования несоразмерных по диаметру фрез (рекомендуемое отношение диаметра фрез не более 1,5).
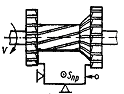
Рис. 1.47
Уступы и прямоугольные пазы фрезеруют концевыми (рис. 1.48, а) и дисковыми (рис. 1.48, б) фрезами на вертикально- и горизонтально-фрезерных станках. Уступы и пазы целесообразнее фрезеровать дисковыми фрезами, так как они имеют большее число зубьев и допускают работу с большими скоростями резания.
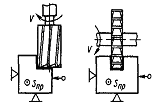
а б
Рис. 1.48
Фасонные пазы фрезеруют фасонной дисковой фрезой (рис. 1.49, а), угловые пазы одноугловой и двухугловой (рис. 1.49, б) фрезами на горизонтально-фрезерных станках.
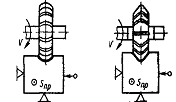
а б
Рис. 1.49
Паз клиновой фрезеруют на вертикально-фрезерном станке за два прохода: прямоугольный паз концевой фрезой, затем скосы паза концевой одноугловой фрезой (рис. 1.50, а). Т-образные пазы (рис. 1.50, б), которые широко применяют в машиностроении как станочные пазы, например на столах фрезерных станков, фрезеруют обычно за два прохода: вначале паз прямоугольного профиля концевой фрезой, затем нижнюю часть паза — фрезой для Т-образных пазов.