Материал: Оборудование и технология машиностроительного производства. Пачевский В.М., Яценко С.Н
1.1.2. Получение заготовок методами пластического
деформирования
В основе кузнечно-штамповочного производства лежит способность материалов деформироваться, т.е. изменять свою форму без разрушения под действием внешних сил. Кузнечно-штамповочное производство позволяет получать фасонные заготовки, отличающиеся лучшими механическими характеристиками материала по сравнению с литыми заготовками. В таких заготовках отсутствуют поры и раковины, возможные в литье, но недопустимые в ответственных деталях, от стабильной работы которых зависят жизнь и здоровье людей. В самолете до 80-90 % деталей, а в автомобиле до 85 % деталей – штампованные. Однако подобные заготовки проще по форме и дороже по цене.
К методам получения заготовок обработкой давлением относятся ковка, штамповка, прессование.
К подготовительным операциям обработки металлов давлением относятся резка заготовок и нагрев металла.
Резка проката и слитков самая распространенная операция металлообработки. Кривошипные ножницы выполняют резку заготовок сдвигом одной части заготовки относительно другой. Имеются кривошипные ножницы для резки сортового проката (круглого, квадратного, профильного), листового проката и комбинированные. Резка на кривошипных ножницах высоко производительна и происходит без отходов (вызванных самим процессом резки).
Разрезка в штампах на прессах позволяет добиться более высокой (чем на ножницах) точности размеров и формы. Применяется также холодная ломка на прессах проката, на который предварительно нанесены канавки – концентраторы напряжений. Точность ломки невысока.
Отрезка заготовок со снятием стружки на отрезных станках отличается высокой точностью и практически отсутствующим искажением сечения заготовки в зоне реза, однако имеет меньшую производительность и сопровождается отходом металла в стружку.
Применяется также газокислородная резка сортового и листового проката.
Для резки листа применяются ножницы кривошипные листовые, которые могут быть гидравлическими, высечными, двухдисковыми и многодисковыми.
Нагрев металла перед обработкой давлением предназначен для уменьшения в 10-15 раз сопротивления металла деформированию и повышения его пластичности. Нагревательные устройства кузнечных и штамповочных цехов делятся на пламенные, электрические и комбинированные. Пламенные печи работают на природном газе или мазуте, такой нагрев универсален и дешев. По характеру распределения температуры в рабочем пространстве печи делятся на камерные (температура одинакова во всех точках рабочего пространства) и методические (температура растет от места загрузки заготовок к месту их выгрузки).
Ковка – способ обработки металлов давлением, при котором инструмент оказывает на заготовку многократное прерывистое действие, в результате чего она, деформируясь, постепенно приобретает заданную форму и размеры. Ковкой получают изделия массой до 200 тонн из слитков или проката. Наиболее часто используют ковку без применения штампов, так называемую свободную.
При свободной ковке (ручной или машинной) металл не ограничен совсем или ограничен с одной стороны. Свободная ковка на молотах и прессах позволяет получать заготовки простой формы массой от нескольких килограммов до сотен тонн из углеродистых и легированных сталей и специальных сплавов в единичном и мелкосерийном производстве. Заготовки, получаемые этим способом, характеризуются сравнительно грубым приближением к форме готовой детали и требуют больших затрат на последующую механическую обработку. Для большего приближения формы заготовки к форме готовой детали в мелкосерийном производстве применяют подкладные штампы. Заготовку, предварительно выполненную свободной ковкой с помощью универсального кузнечного инструмента, помещают в подкладной штамп, где она принимает форму, более близкую к форме готовой детали.
В качестве оборудования для ковки используются пневматические ковочные молоты, паровоздушные ковочные молоты, гидравлические ковочные прессы.
Штамповка – способ обработки металлов давлением, при котором течение металла ограничено поверхностями полостей и выступов штампа. Штамп - металлическая форма, верхняя и нижняя части которой образуют замкнутую полость по форме изготовляемой детали – штамповки. В зависимости от формы заготовки (лист, прокат и т.д.) и оборудования различают объемную и листовую штамповку, в зависимости от температуры процесса - холодную штамповку и горячую. Прообразом штамповки можно считать чеканку монет. Преимущества метода: в десятки раз производительнее ковки, штампованные детали имеют в 2-3 раза меньшие припуски на обработку, чем кованые, т.е. выше процент использования металла, возможность получать заготовки более сложной конфигурации.
В машиностроении широкое распространение получила горячая объемная штамповка. В серийном и массовом производствах заготовки изготовляют на штамповочных молотах и прессах преимущественно в закрытых штампах. В мелкосерийном производстве этот способ применяют редко из-за высокой себестоимости штампов.
Горячую штамповку осуществляют в открытых и закрытых штампах. В первом случае образуется облой, т. е. отход лишнего металла в результате истечения; облой компенсирует неточность в весе исходной заготовки. Во втором случае облой отсутствует, следовательно, расход металла на заготовку меньше.
Штамповка может осуществляться в одно- и многоручьевых штампах; мелкие заготовки штампуют в многоштучных штампах.
Для получения заготовок высадкой из пруткового материала применяют штамповку на горизонтально-ковочных машинах. Этот способ производителен и экономичен.
Фасонные, а также пустотелые заготовки цилиндрической формы штампуют на гидравлических прессах. Пустотелые заготовки изготовляют путем прошивки отверстия с последующей протяжкой через кольцо или высадкой, а болты, заклепки и подобные детали - на фрикционных винтовых прессах в специальных сборных штампах с разъемными матрицами.
Весьма распространенным видом оборудования для горячей штамповки являются кривошипные прессы. В качестве исходного материала для штамповки на кривошипных прессах используют сортовой прокат круглого и квадратного сечения. Этот вид штамповки позволяет значительно уменьшить штамповочные уклоны и припуски, что снижает расход металла.
Для горячей объемной штамповки применяются паровоздушные штамповочные молоты, кривошипные горячештамповочные прессы, винтовые прессы, гидравлические штамповочные прессы, горизонтально-ковочные машины.
Для обеспечения более высокой чистоты поверхности, большей точности размеров изделия применяют холодную штамповку для изготовления небольших деталей массой до 1 кг, а также крепежных деталей. Для изготовления заклепок и других деталей болто-заклепочного типа в массовом производстве применяют холодно-высадочные пресс-автоматы. Производительность этих прессов достигает 400 шт. в минуту и более. Детали, полученные холодной высадкой из калиброванного проката, отличаются большой точностью. Другим преимуществом этого способа является большая экономия металла, обусловленная высоким классом чистоты обработанных поверхностей, благодаря чему механическая обработка сводится к минимуму.
Применяются прессы чеканочные кривошипно-коленные КВ8334, автоматы холодновысадочные АГ1216, А1221А, АВ1919Б.
Листовая штамповка – способ получения тонкостенных изделий плоской или пространственной формы. Заготовкой служит лист, полоса или лента. Холодной листовой штамповкой могут быть получены заготовки из низкоуглеродистой стали, пластичной легированной стали, меди, латуни (с содержанием меди более 60 %), алюминия и некоторых его сплавов, а также из других пластичных материалов толщиной от десятых долей миллиметра до 6 ÷ 8 мм.
Заготовки, получаемые из листа холодной штамповкой, отличаются точностью размеров, во многих случаях не нуждаются в последующей механической обработке и поступают непосредственно на сборку.
Горячей листовой штамповкой могут быть получены заготовки из материала толщиной свыше 8 ÷ 10 мм, а при низкой пластичности - из материала меньших толщин.
Горячей листовой штамповкой изготовляют детали корпусов кораблей, днища и детали цистерн, котлов, химических машин, аппаратов и др.
Для производства сложных изделий характерна дифференциация (разбивка) процесса листовой штамповки на большое число последовательных операций.
Для выполнения операций листовой штамповки выпускаются кривошипные прессы усилием от 63 до 50000кН, листоштамповочные автоматы. Могут также применяться электромагнитные, гидравлические, пневматические и винтовые прессы.
1.1.3. Получение заготовок из сортового проката
Заготовки из круглого проката для деталей формы вала в большинстве случаев более целесообразны, чем кованые или штампованные заготовки. Однако в тех случаях, когда вес заготовки из проката превышает вес штамповки более чем на 15%, целесообразней применять штампованные заготовки.
Изготовление заготовок из труб также является одним из рациональных способов. Несмотря на то что тонна горячего проката стоит в среднем в 1,5 раза меньше, чем тонна труб, экономия металла при производстве деталей из труб по сравнению с изготовлением из круглого проката всегда перекроет разницу в ценах этих двух видов проката. Исключение может быть сделано только для деталей, которые подвергаются дальнейшей неоднократной обработке (сверлению, фрезерованию и др.) и если коэффициент использования материала ниже 0,5. Максимального подобия конструктивных форм и размеров заготовок готовым деталям можно достигнуть применением специальных профилей металла.
Из готового профильного проката заготовки изготовляют преимущественно в массовом производстве. Во многих случаях этот способ не требует применения механической обработки или ограничивает ее отделочными операциями.
1.2. Обработка заготовок на металлорежущих станках
1.2.1. Обработка заготовок на токарных станках
Станки токарной группы предназначены для выполнения самых разнообразных операций обработки поверхностей вращения: валов, дисков, втулок. На них осуществляют обтачивание наружных цилиндрических поверхностей, торцов и уступов, прорезание канавок и отрезку деталей, растачивание отверстий (цилиндрических, конических и фасонных), обтачивание конических и фасонных поверхностей, сверление, зенкерование и развертывание отверстий, нарезание наружной и внутренней резьбы резцом, нарезание резьбы метчиком и плашкой, вихревое нарезание резьбы, накатывание рифленых поверхностей.
По классификации токарные станки относят к 1-й группе. В состав станков токарной группы входят универсальные токарные и токарно-винторезные станки, револьверные, лобовые, карусельные и затыловочные станки, одношпиндельные и многошпиндельные автоматы, многорезцовые, копировальные и многошпиндельные полуавтоматы, а также специализированные станки, применяемые для обработки деталей определенных типов (кулачковых валиков, прокатных валков, турбинных лопаток и т.д.).
В процессе работы станка его подвижные органы совершают реальные движения, которые делятся на рабочие или формообразующие, установочные, делительные, вспомогательные и движения управления.
Рабочими называются взаимосогласованные движения режущего инструмента и обрабатываемой заготовки, непосредственно связанные с процессом резания. Эти движения являются формообразующими, т.е. определяющими форму обработанной детали. Они сообщаются инструменту и заготовке исполнительными (рабочими) органами станка – шпинделем, суппортом, столом. Рабочие движения делятся на главное движение и движение подачи.
Главное движение (движение резания) обеспечивает отделение стружки от заготовки. Оно осуществляется с наибольшей скоростью, со значительным усилием, превосходящим сопротивление обрабатываемого материала резанию, и на него затрачивается основная часть мощности привода станка. В зависимости от вида обработки главное движение может быть либо вращательным (в большинстве случаев) либо прямолинейным возвратно-поступательным и может осуществляться либо инструментом, либо заготовкой. Вращательное главное движение характеризуется частотой вращения заготовки (токарные станки) или инструмента (сверлильные, расточные, фрезерные, шлифовальные станки), мин-1
n=1000v/(D) [мин-1],
где v – скорость резания, м/мин;
D – диаметр заготовки или инструмента, мм.
Движение подачи позволяет подводить под режущую кромку инструмента все новые участки поверхности заготовки и тем самым распространить процесс резания на всю обрабатываемую поверхность. В большинстве случаев подача осуществляется прямолинейно, однако применяется подача вращательным движением (круговая подача), а при обработке на станках с ЧПУ подача может осуществляться по заданной траектории. Движение подачи может совершать либо инструмент (токарные, сверлильные, продольно-строгальные станки), либо заготовка (фрезерные, поперечно-строгальные станки). Подача характеризуется величиной перемещения инструмента за один оборот заготовки (токарные станки) или инструмента (сверлильные и расточные станки) либо перемещением заготовки за один двойной ход инструмента или перемещением инструмента за один двойной ход заготовки. Подача задается соответственно в миллиметрах на 1 оборот или в миллиметрах на двойной ход.
Главным движением в токарном станке, определяющим скорость резания, является вращение шпинделя, несущего заготовку. Движением, определяющим величины продольных и поперечных подач, является движение суппорта, в котором закрепляют резцы, а при обработке концевым инструментом (сверлом, зенкером, разверткой и др.) движение подачи получает задняя бабка станка.
Токарно-винторезный станок состоит из следующих узлов (рис. 1.2). Станина 2 с призматическими направляющими служит для монтажа узлов станка и закреплена на тумбах. В передней тумбе 1 смонтирован электродвигатель главного привода станка, в задней тумбе 12 бак для смазочно-охлаждающей жидкости и насосная станция.
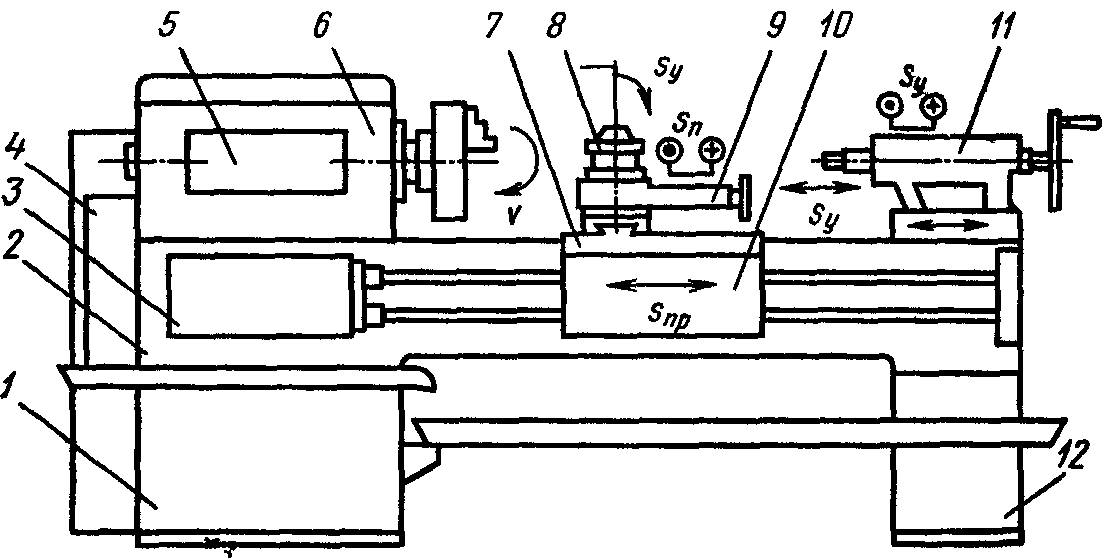
Рис. 1.2. Схема токарно-винторезного станка
В передней бабке 6 смонтированы коробка скоростей станка и шпиндель. Механизмы и передачи коробки скоростей позволяют получать разные частоты вращения шпинделя. На шпинделе закрепляют зажимные приспособления для передачи крутящего момента обрабатываемой заготовке. На лицевой стороне передней бабки установлена панель управления 5 механизмами коробки скоростей.
Коробку подач 3 крепят к лицевой стороне станины. В коробке смонтированы механизмы и передачи, позволяющие получать разные скорости движения суппортов. С левой торцовой стороны станины установлена коробка 4 сменных зубчатых колес, необходимых для наладки станка на нарезание резьбы. Продольный суппорт 7 перемещается по направляющим станины и обеспечивает продольную подачу резцу. По направляющим продольного суппорта перпендикулярно к оси вращения заготовки перемещается поперечная каретка, на которой смонтирован верхний суппорт 9. Поперечная каретка обеспечивает поперечную подачу резцу. Верхний поворотный суппорт можно устанавливать под любым углом к оси вращения заготовки, что необходимо при обработке конических поверхностей заготовок.
На верхнем суппорте смонтирован четырехпозиционный поворотный резцедержатель 8, в котором можно одновременно закреплять четыре резца. К продольному суппорту крепят фартук 10. В фартуке смонтированы механизмы и передачи, преобразующие вращательное движение ходового валика или ходового винта в поступательные движения суппортов. Задняя бабка 11 установлена с правой стороны станины и перемещается по ее направляющим. В пиноли задней бабки устанавливают задний центр или инструмент для обработки отверстий (сверла, зенкеры, развертки).
Корпус задней бабки смещается относительно основания в поперечном направлении, что необходимо при обтачивании наружных конических поверхностей. Для предохранения работающего от травм сходящей стружкой на станке устанавливают специальный защитный экран.
Станины токарных станков представляют собой сложные корпусные отливки коробчатой формы; они служат для монтажа основных узлов станка. Наиболее ответственной частью станины являются комбинированные направляющие треугольной и плоской формы, по которым перемещаются каретка суппорта и задняя бабка.
Передняя бабка жестко закреплена на левом конце станины. В ней размещены коробка скоростей станка, основным элементом которой является шпиндель, органы управления, рукоятки которых размещены на передней панели.
Коробка подач установлена на станине ниже коробки скоростей. Она предназначена для передачи вращения ходовому валу или ходовому винту, а также для изменения их частот вращения с целью получения необходимых подач или определенного шага при нарезании резьб. Движение на входной вал коробки подач поступает от шпинделя через сменные колеса гитары.
Механизм фартука расположен в корпусе, прикрепленном к каретке суппорта, и предназначен для преобразования вращательного движения ходового вала и ходового винта в прямолинейное поступательное движение каретки. В фартуке расположены разъемная маточная гайка винтовой передачи и механизм ее включения, а также механизмы управления и передачи продольной и поперечной подачи суппорта и предохранительное устройство.
Задняя бабка служит для поддержания детали при обработке в центрах, а также для закрепления в выдвижной пиноли инструмента при обработке отверстий и нарезания резьбы. Корпус задней бабки некоторых моделей токарных станков при обточке конических поверхностей может смещаться в поперечном направлении относительно нижней плиты.
Инструментами для токарной обработки, в основном, служат резцы, которые являются наиболее распространенными и наиболее простыми видами режущего инструмента. Они используются на токарных (или подобных им) станках для получения из заготовок деталей с цилиндрическими, коническими, фасонными и торцовыми поверхностями, образующимися в результате вращения заготовки и перемещения резца, подобный процесс принято называть точением.
Резец состоит из головки, т. е. рабочей части, и тела или стержня (рис. 1.3), служащего для закрепления резца в резцедержателе. Головка резца образуется при специальной заточке (на заточных станках) и имеет следующие элементы: переднюю поверхность, задние поверхности, режущие кромки и вершину.
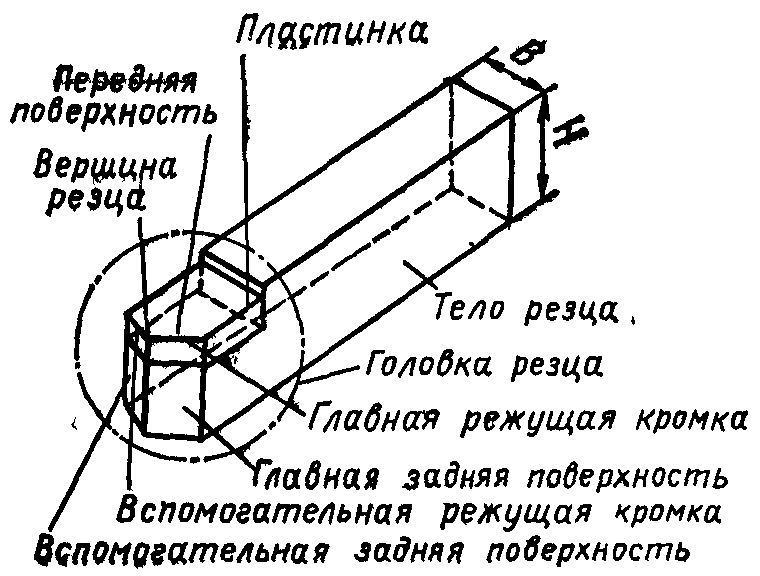
Рис 1.3. Элементы резца
На обрабатываемой заготовке (рис. 1.4) различают обработанную поверхность и поверхность резания. Обработанной поверхностью называется поверхность, полученная после снятия стружки.
Поверхностью резания называется поверхность, образуемая на обрабатываемой заготовке непосредственно главной режущей кромкой.
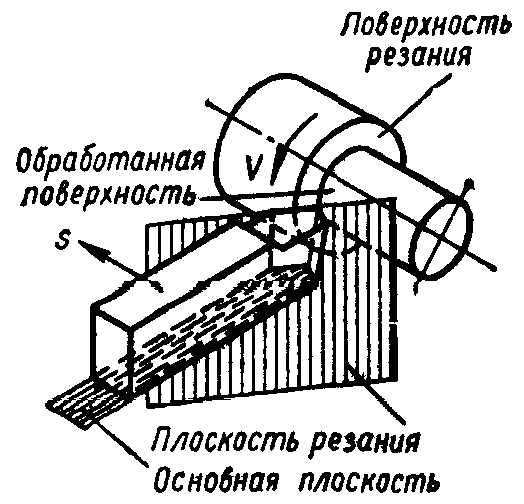
Рис. 1.4. Плоскости и поверхности при точении
Токарные резцы используют на токарных станках для получения из заготовок деталей с цилиндрическими, коническими, фасонными и торцовыми поверхностями, образующимися в результате вращения заготовки и перемещения резца, подобный процесс принято называть точением. В общем парке металлорежущих станков токарные станки составляют 35%, поэтому токарные резцы являются наиболее распространенными и к тому же наиболее простым видом режущего инструмента.
По виду обработки токарные резцы делятся на проходные, подрезные, расточные, отрезные, прорезные, галтельные, резьбовые и фасонные.
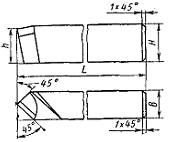
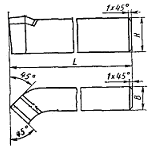
а б
Рис. 1.5. Токарные проходные резцы, оснащенные
пластинками твердого сплава: а – прямой; б – отогнутый
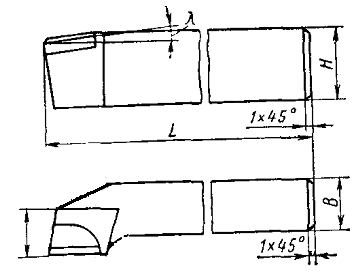
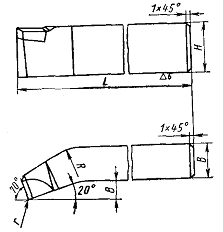
а б
Рис. 1.6. Токарные резцы, оснащенные пластинками твердого сплава: а – проходной упорный; б – подрезной
(торцовый)
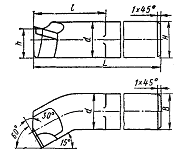
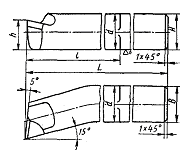
а б
Рис. 1.7. Токарные расточные резцы, оснащенные пластинками твердого сплава:
а – для обработки сквозных отверстий;
б – для обработки глухих отверстий