Материал: Оборудование и технология машиностроительного производства. Пачевский В.М., Яценко С.Н
а б
Рис. 1.50
Шпоночные пазы фрезеруют концевыми или шпоночными (рис. 1.51) фрезами на вертикально-фрезерных станках. Точность получения шпоночного паза — важное условие при фрезеровании, так как от нее зависит характер посадки на шпонку сопрягаемых с валом деталей. Фрезерование шпоночной фрезой обеспечивает получение более точного паза; при переточке по торцовым зубьям диаметр шпоночной фрезы практически не изменяется.
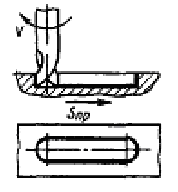
Рис. 1.51
Фасонные поверхности незамкнутого контура с криволинейной образующей и прямолинейной направляющей фрезеруют на горизонтально- и вертикально-фрезерных станках фасонными фрезами соответствующего профиля (рис. 1.52). Применение фасонных фрез эффективно при обработке узких и длинных фасонных поверхностей. Широкие профили обрабатывают набором фасонных фрез.

Рис. 1.52
Фрезерование цилиндрических зубчатых колес на горизонтально- и вертикально-фрезерных станках может проводиться методом копирования. Копирование метод, основанный на профилировании, например, зубьев фасонным инструментом, профиль режущей части которого соответствует профилю впадины нарезаемого зубчатого колеса. По методу копирования зубчатые колеса нарезают дисковой модульной фрезой на горизонтально- или универсально-фрезерных станках (рис. 1.53, а) и концевой модульной фрезой на вертикально-фрезерных станках (рис. 1.53, б) последовательно по одной впадине с использованием делительной головки. Концевыми фрезами нарезают зубчатые колеса больших модулей и шевронные колеса.
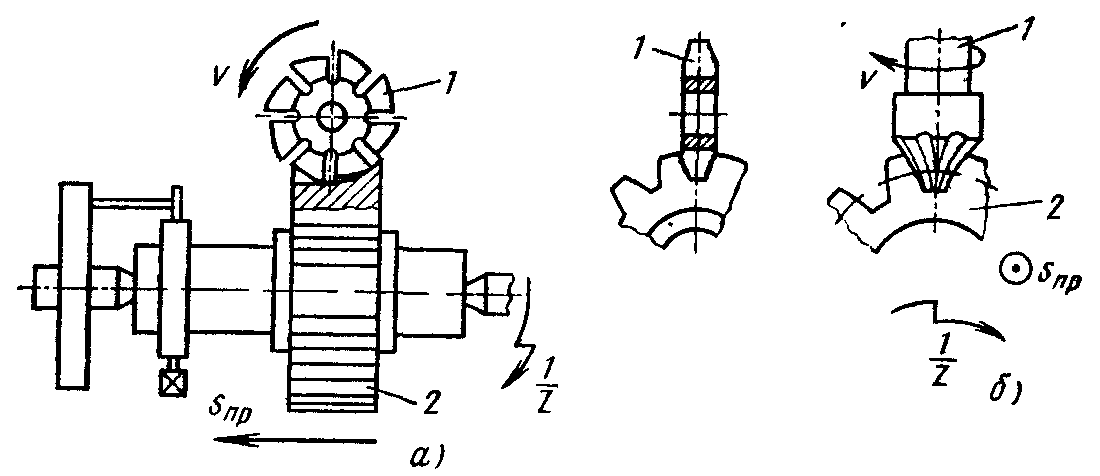
Рис. 1.53. Схемы фрезерования зубьев
по методу копирования:
1 — фреза; 2 — нарезаемое колесо
Метод копирования не обеспечивает высокой точности и имеет сравнительно низкую производительность.
2. Задания на практические занятия
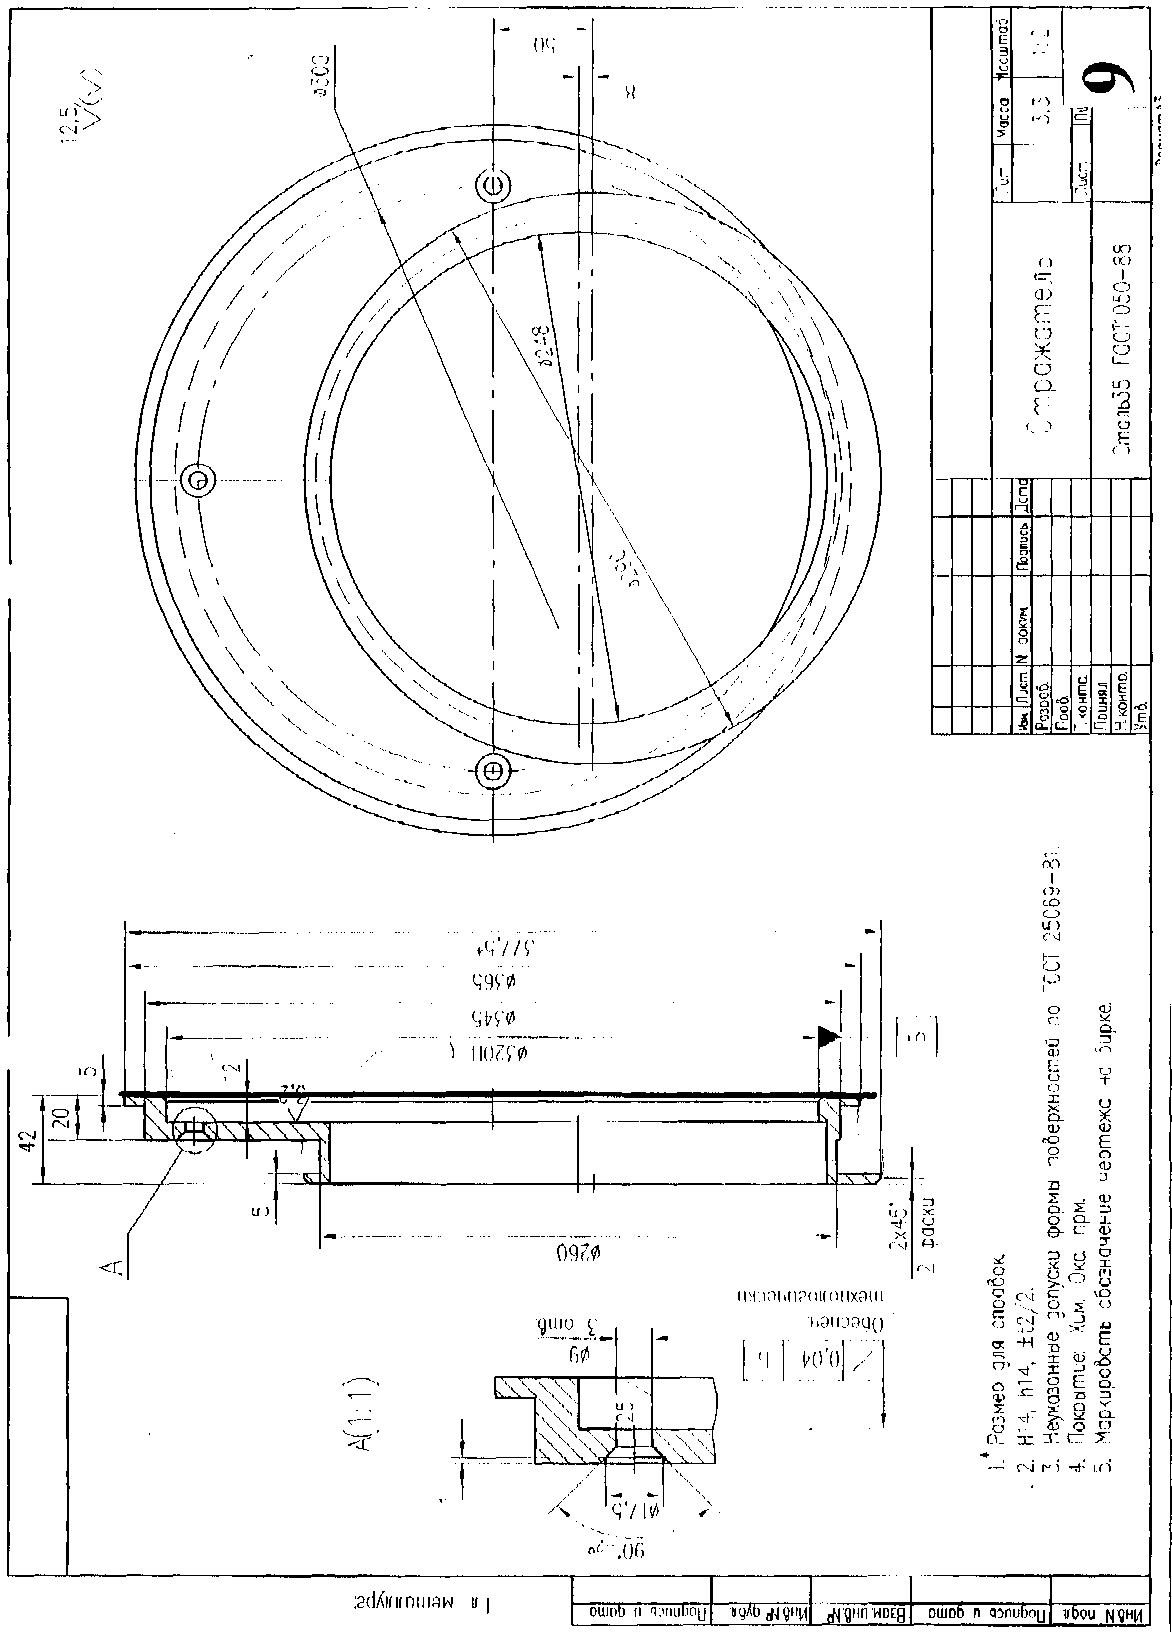
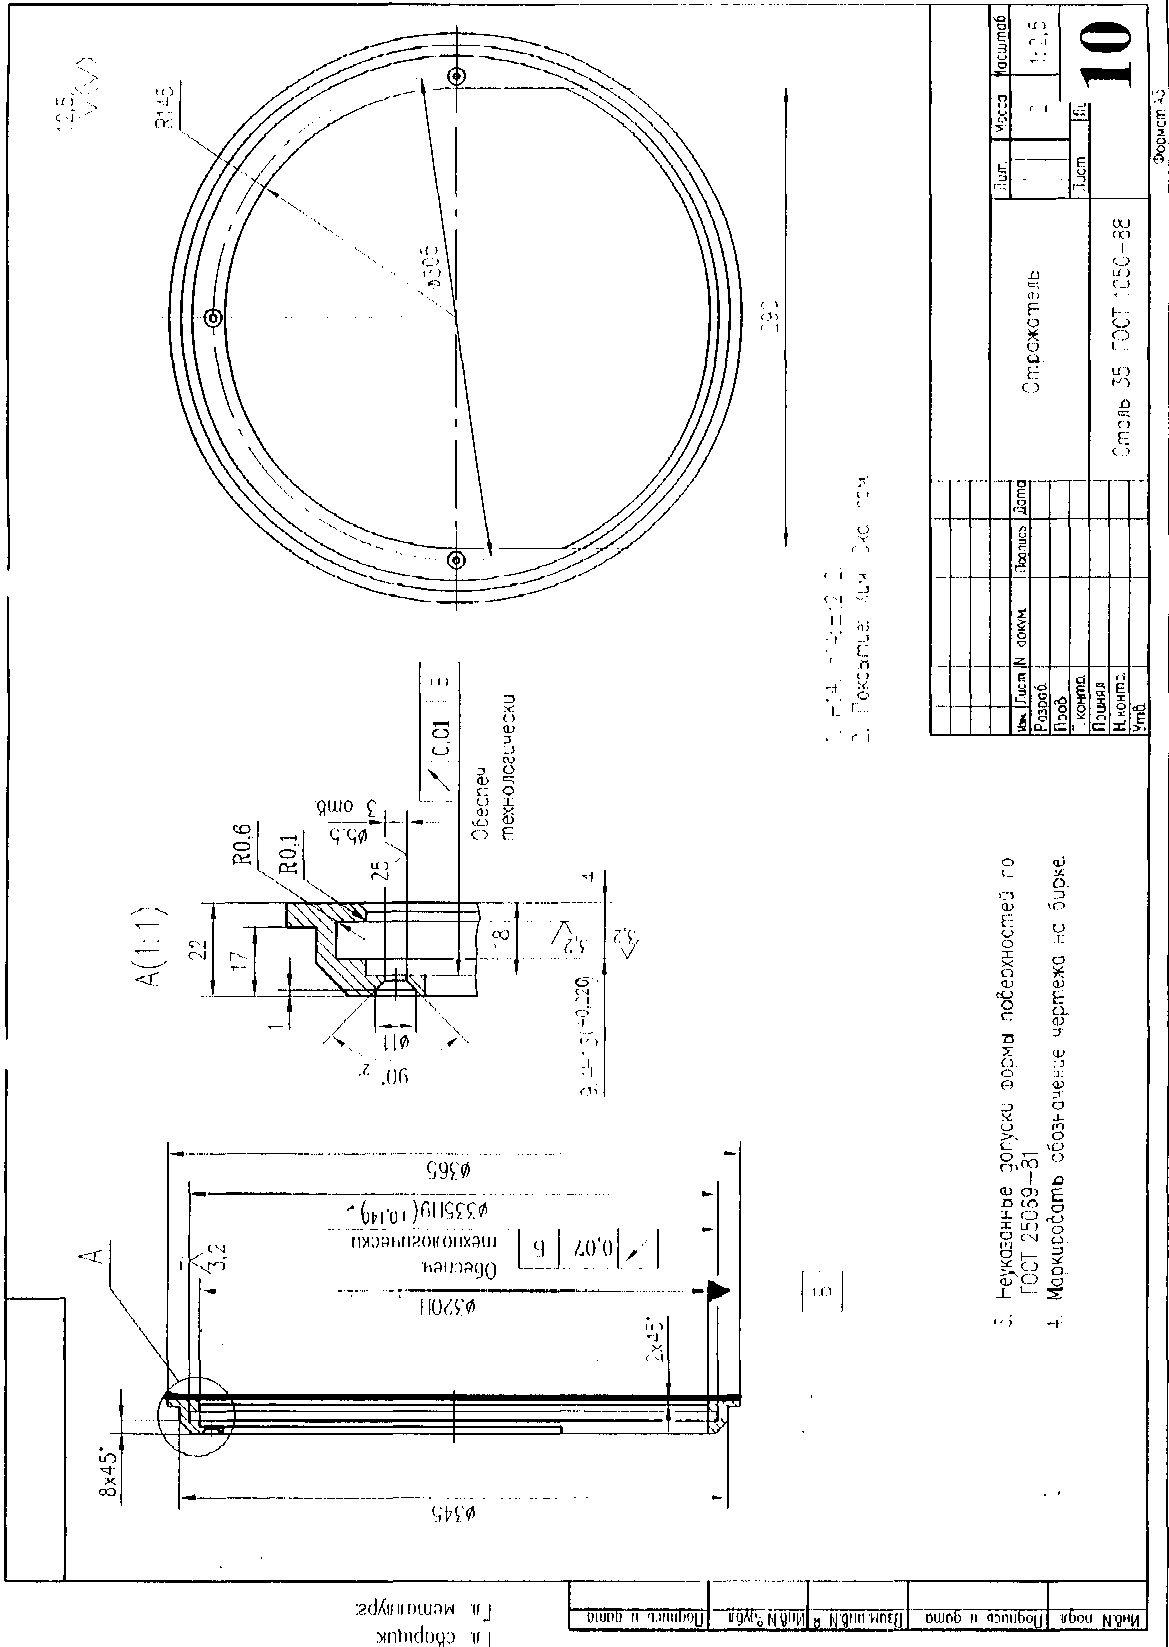
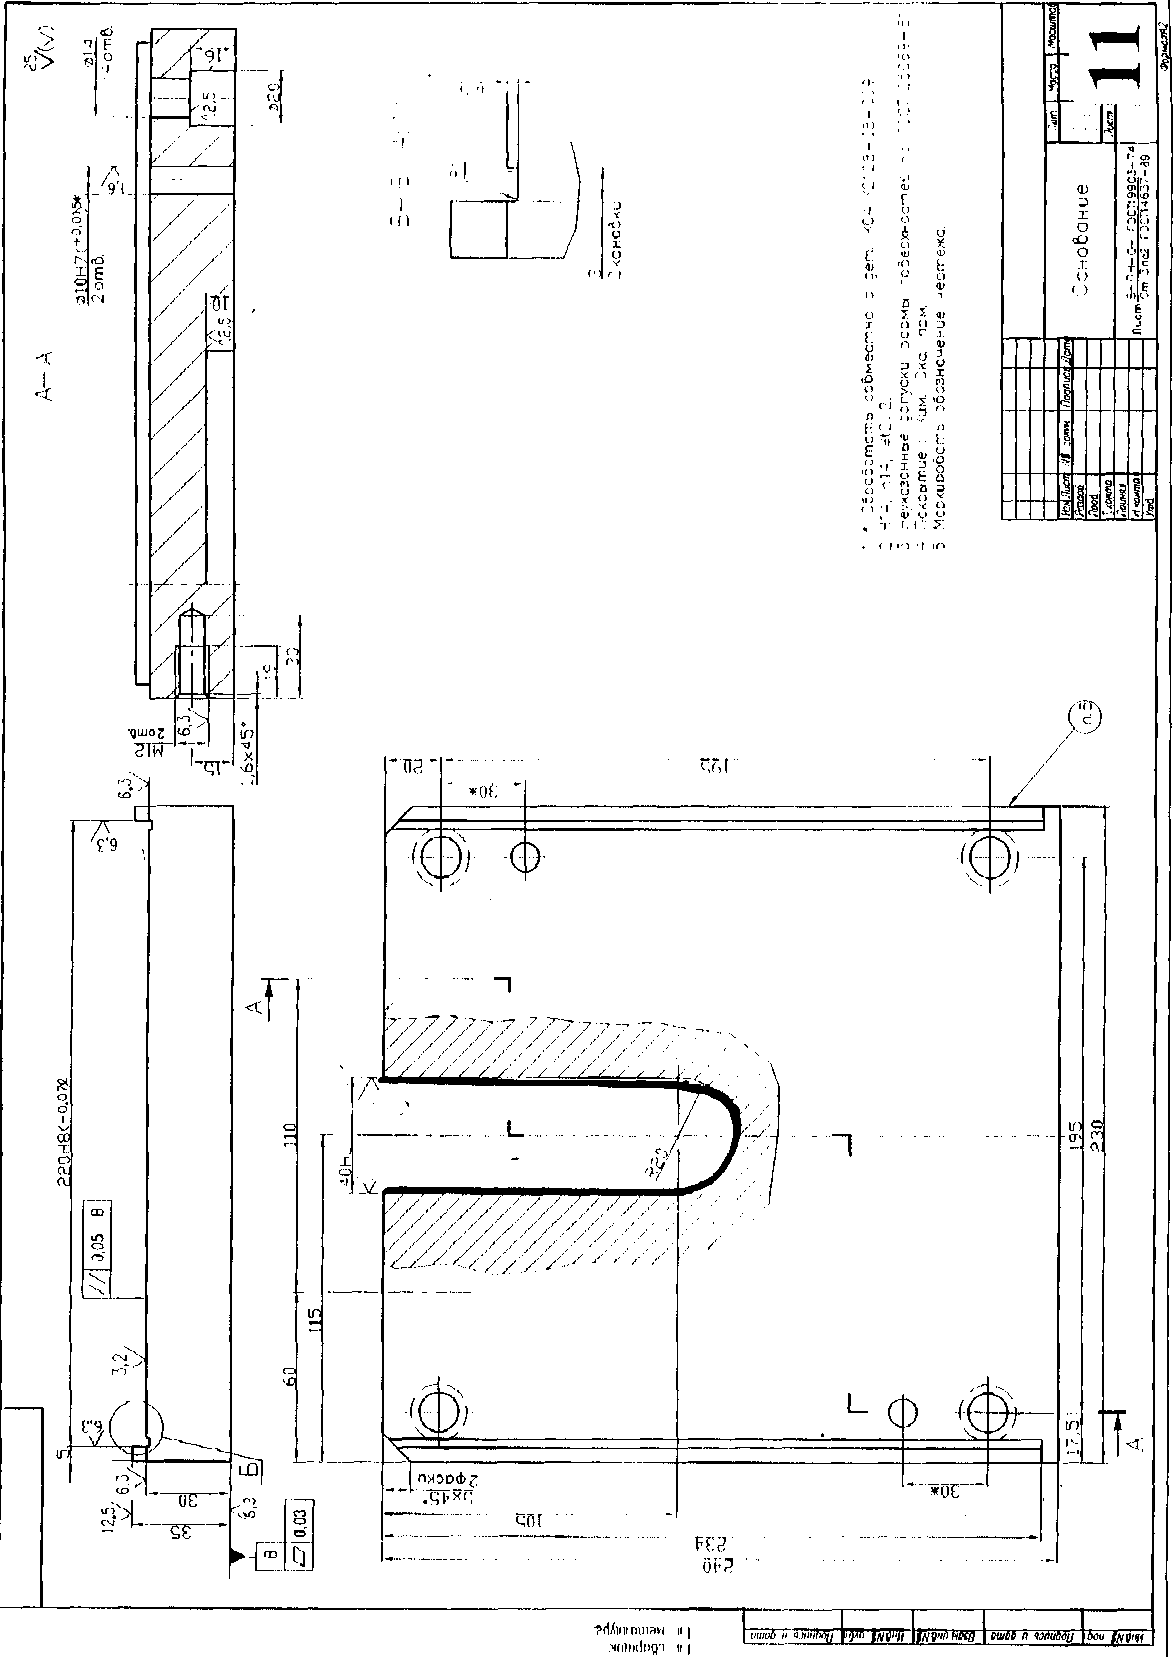
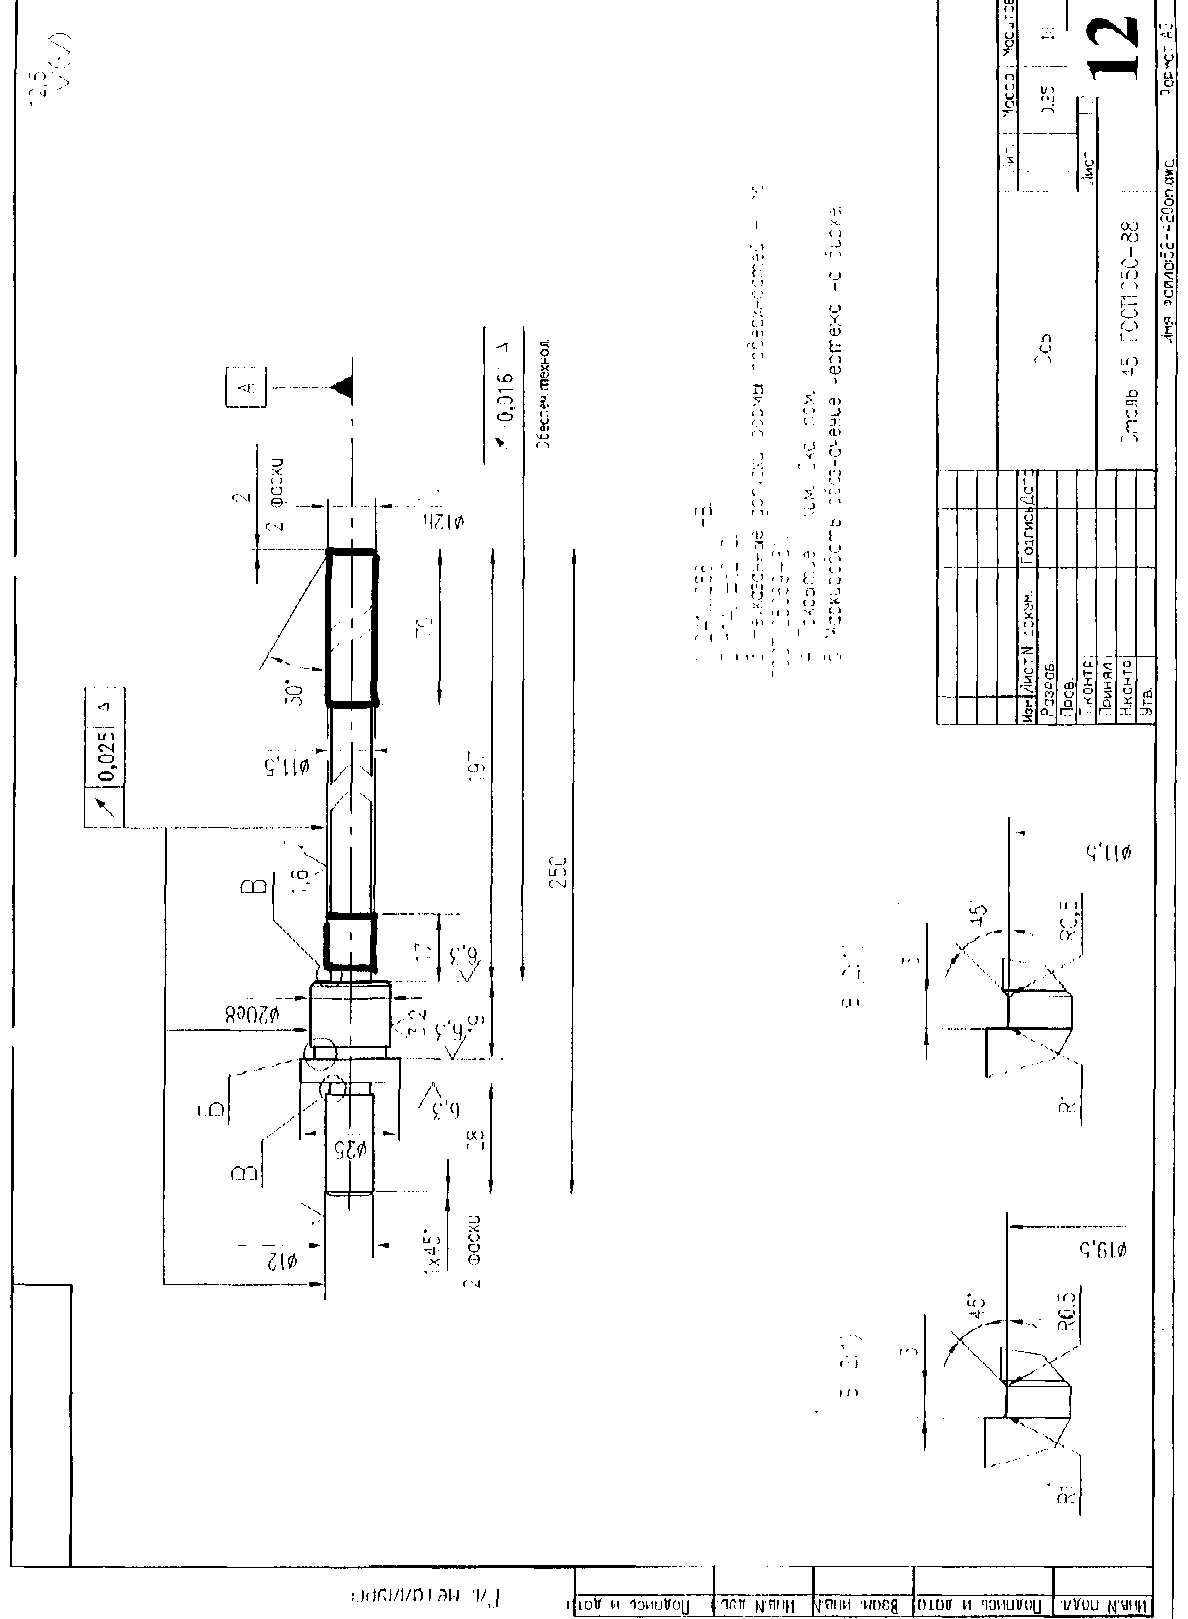
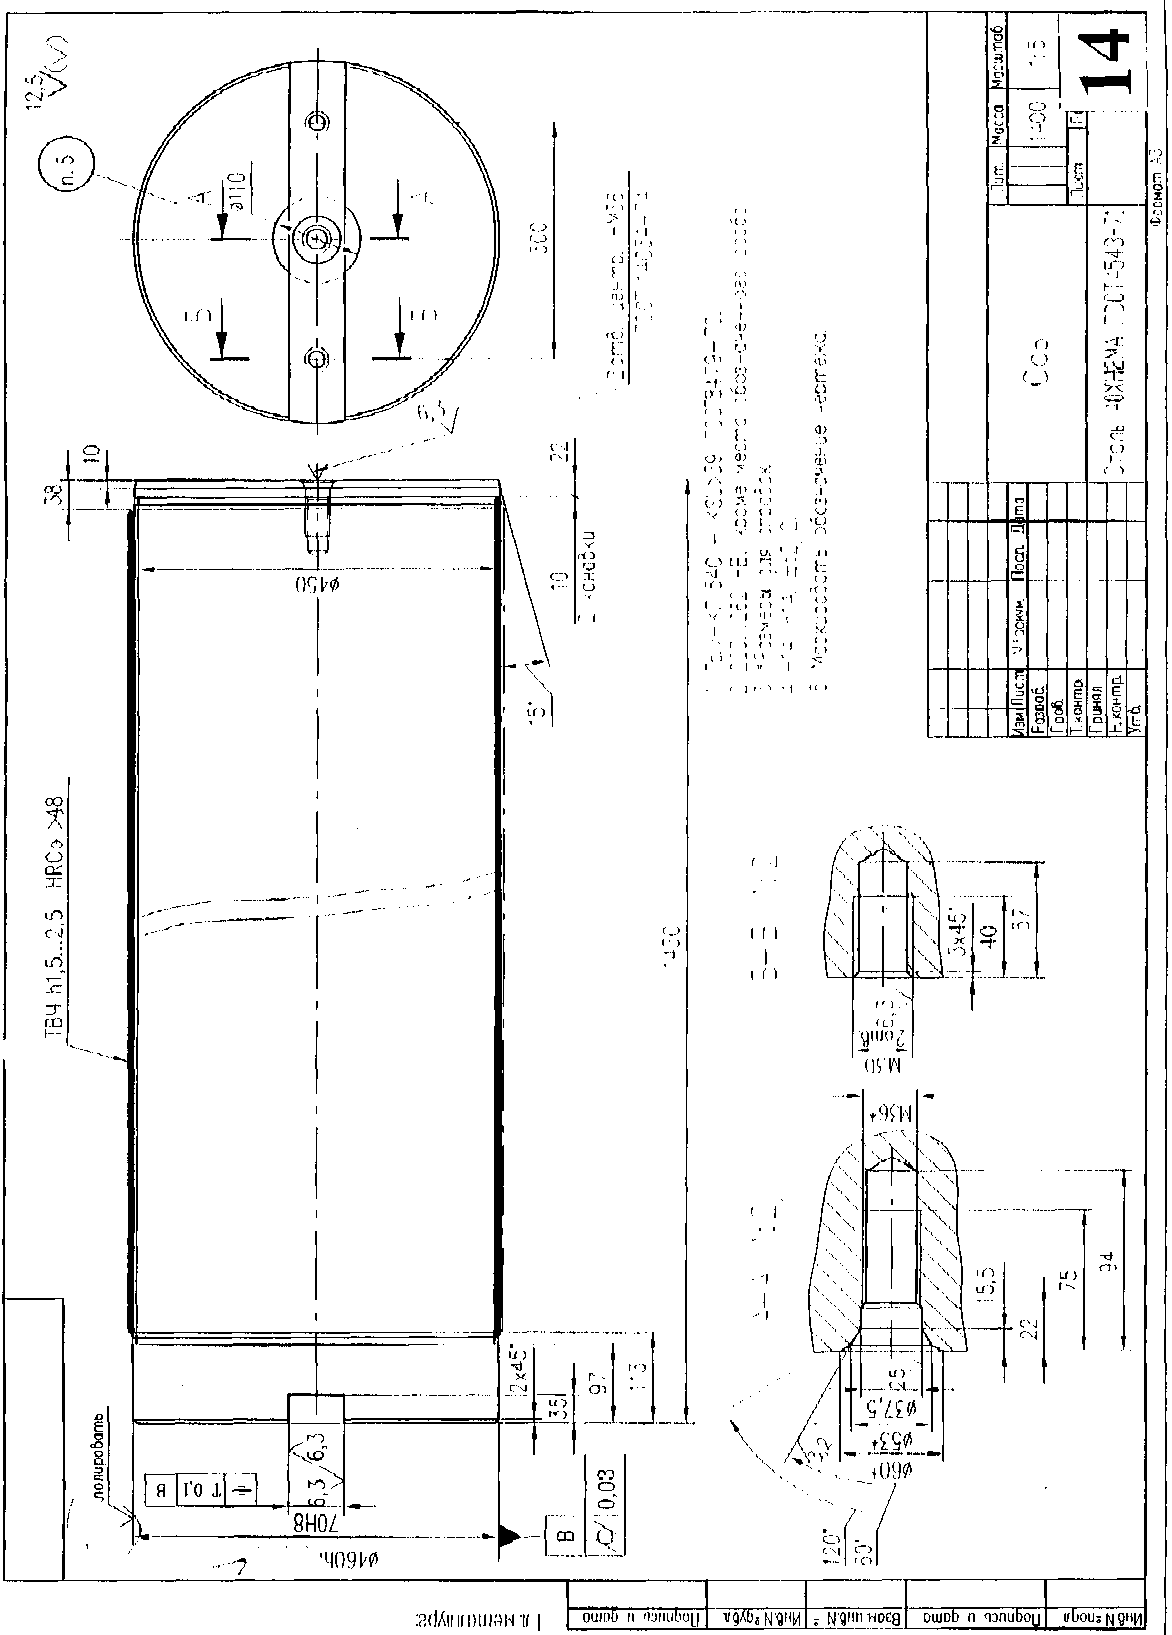
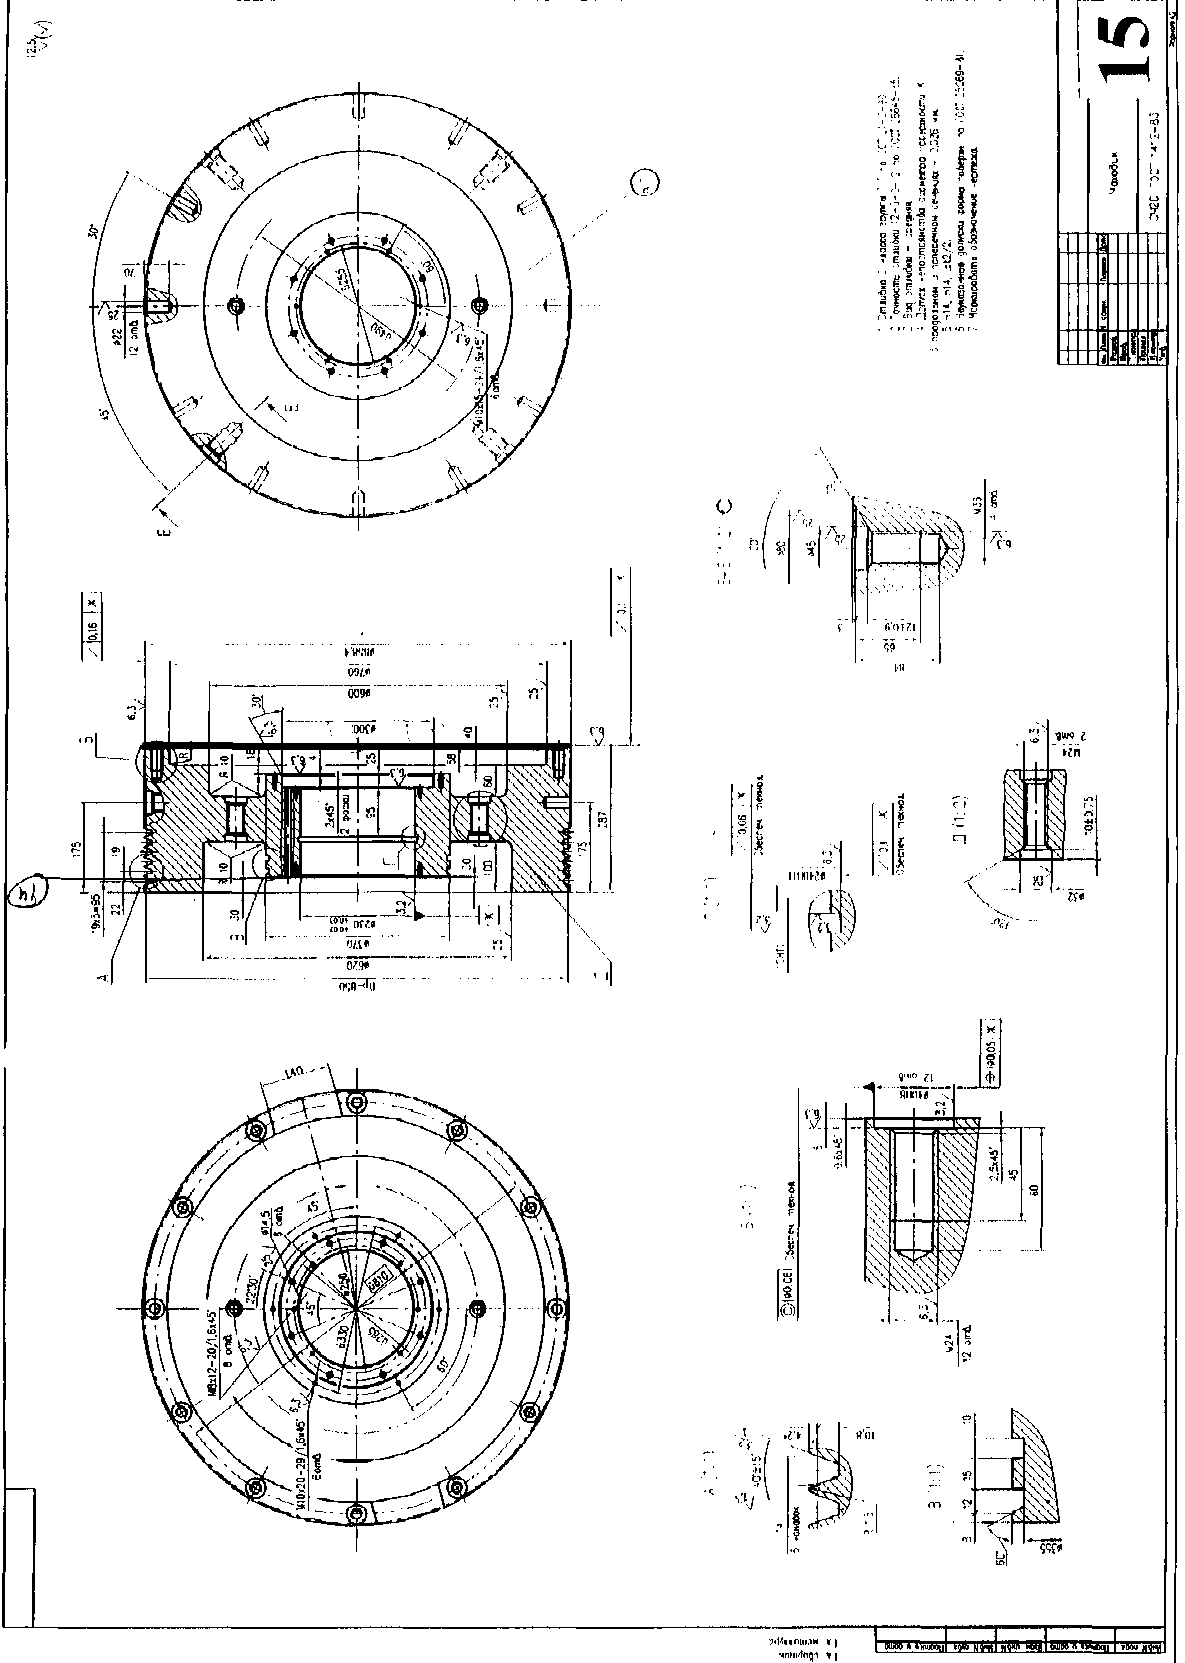
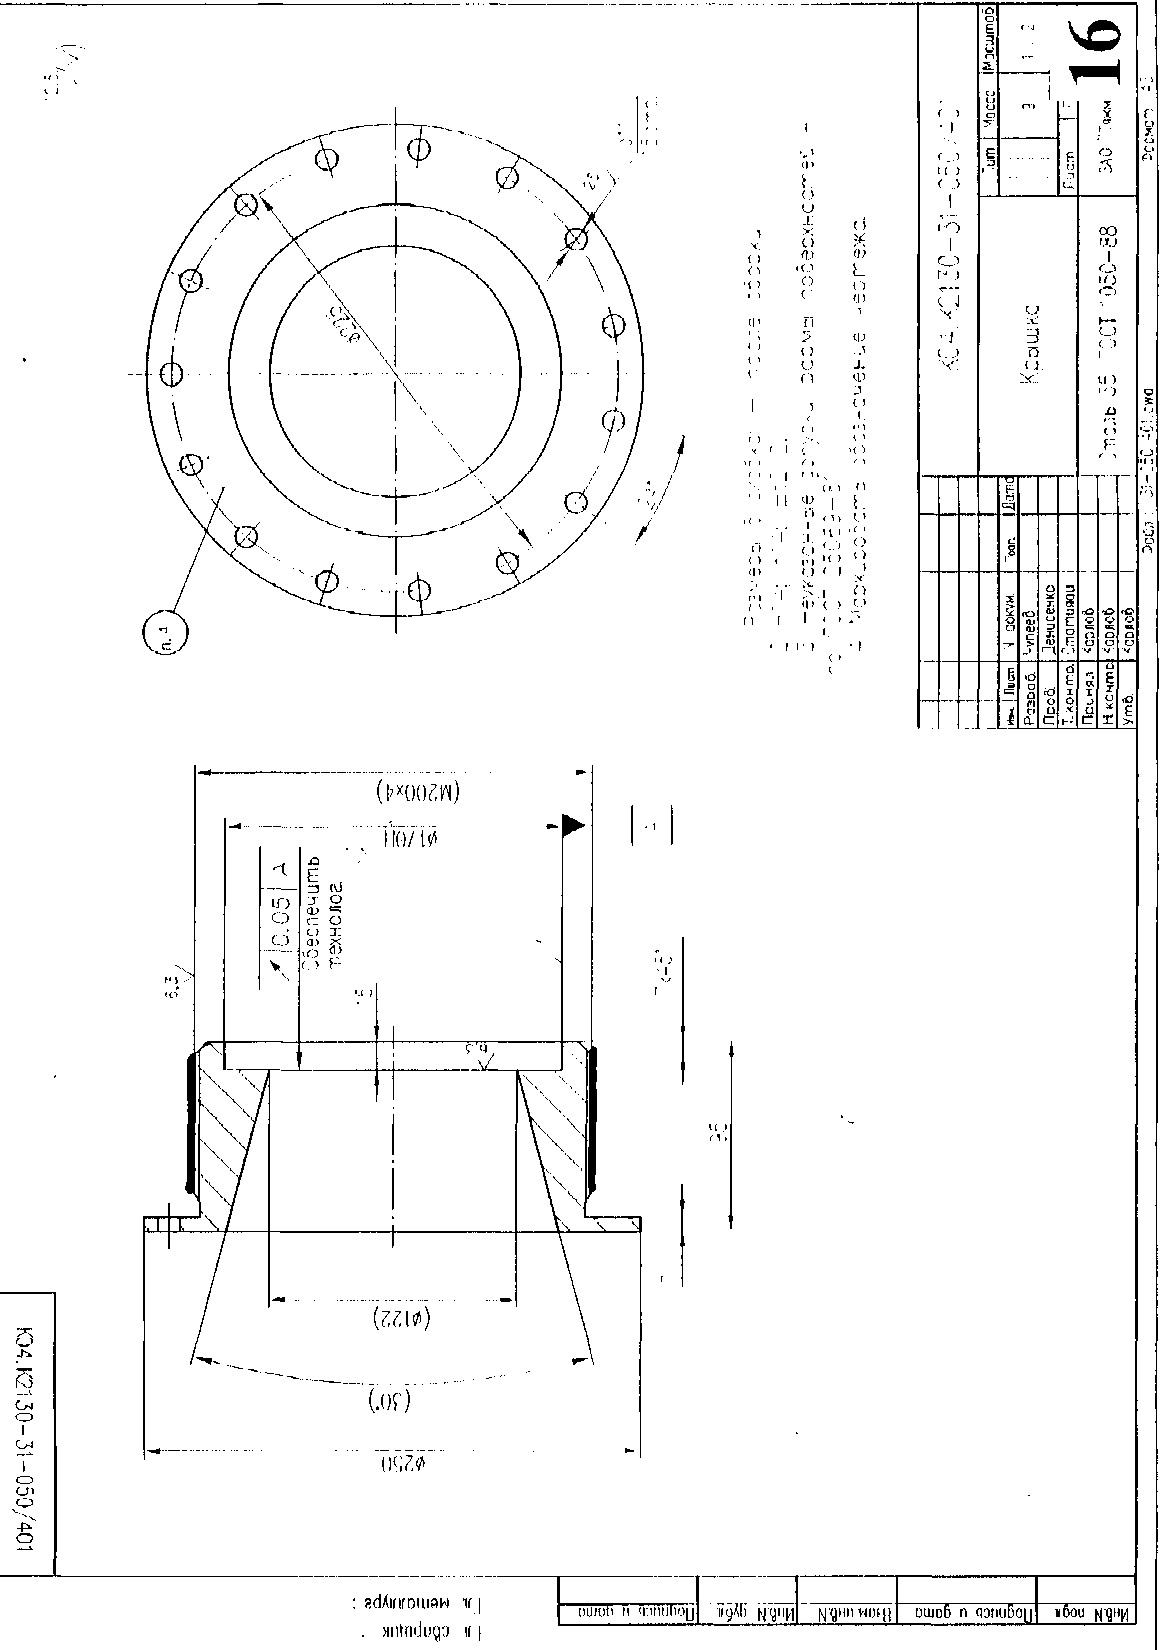
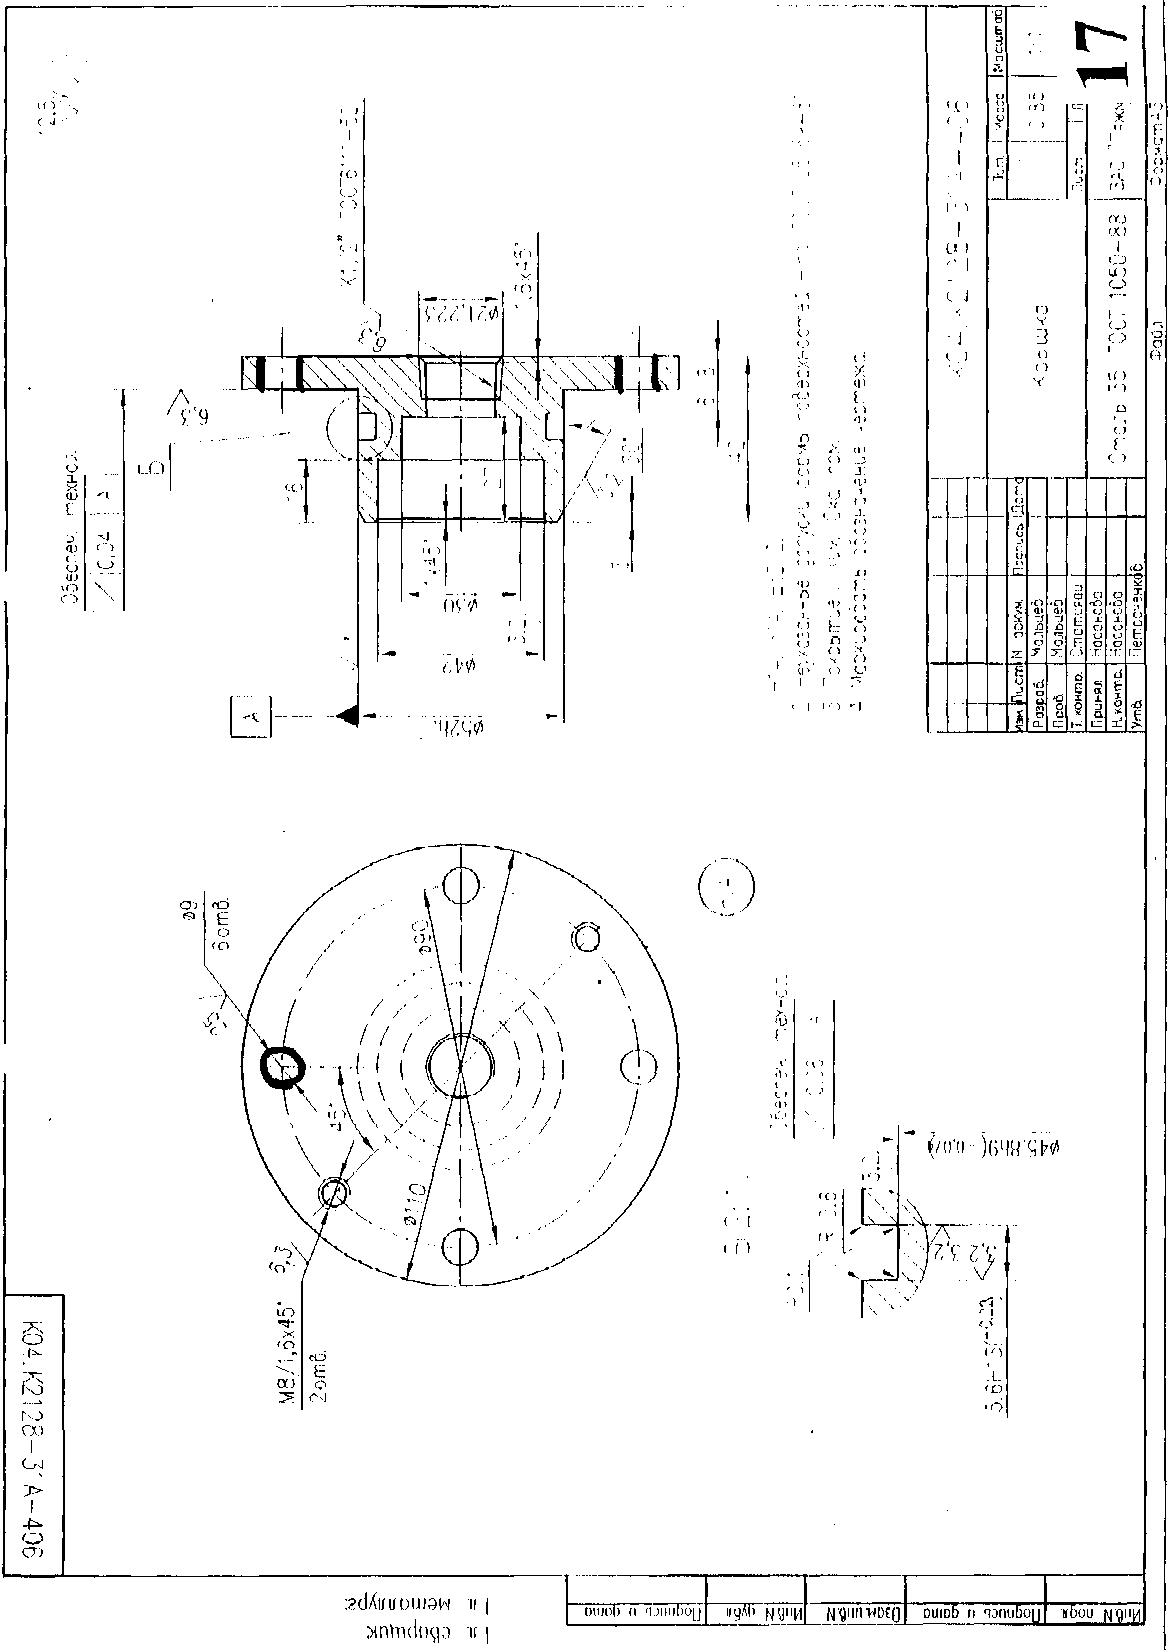
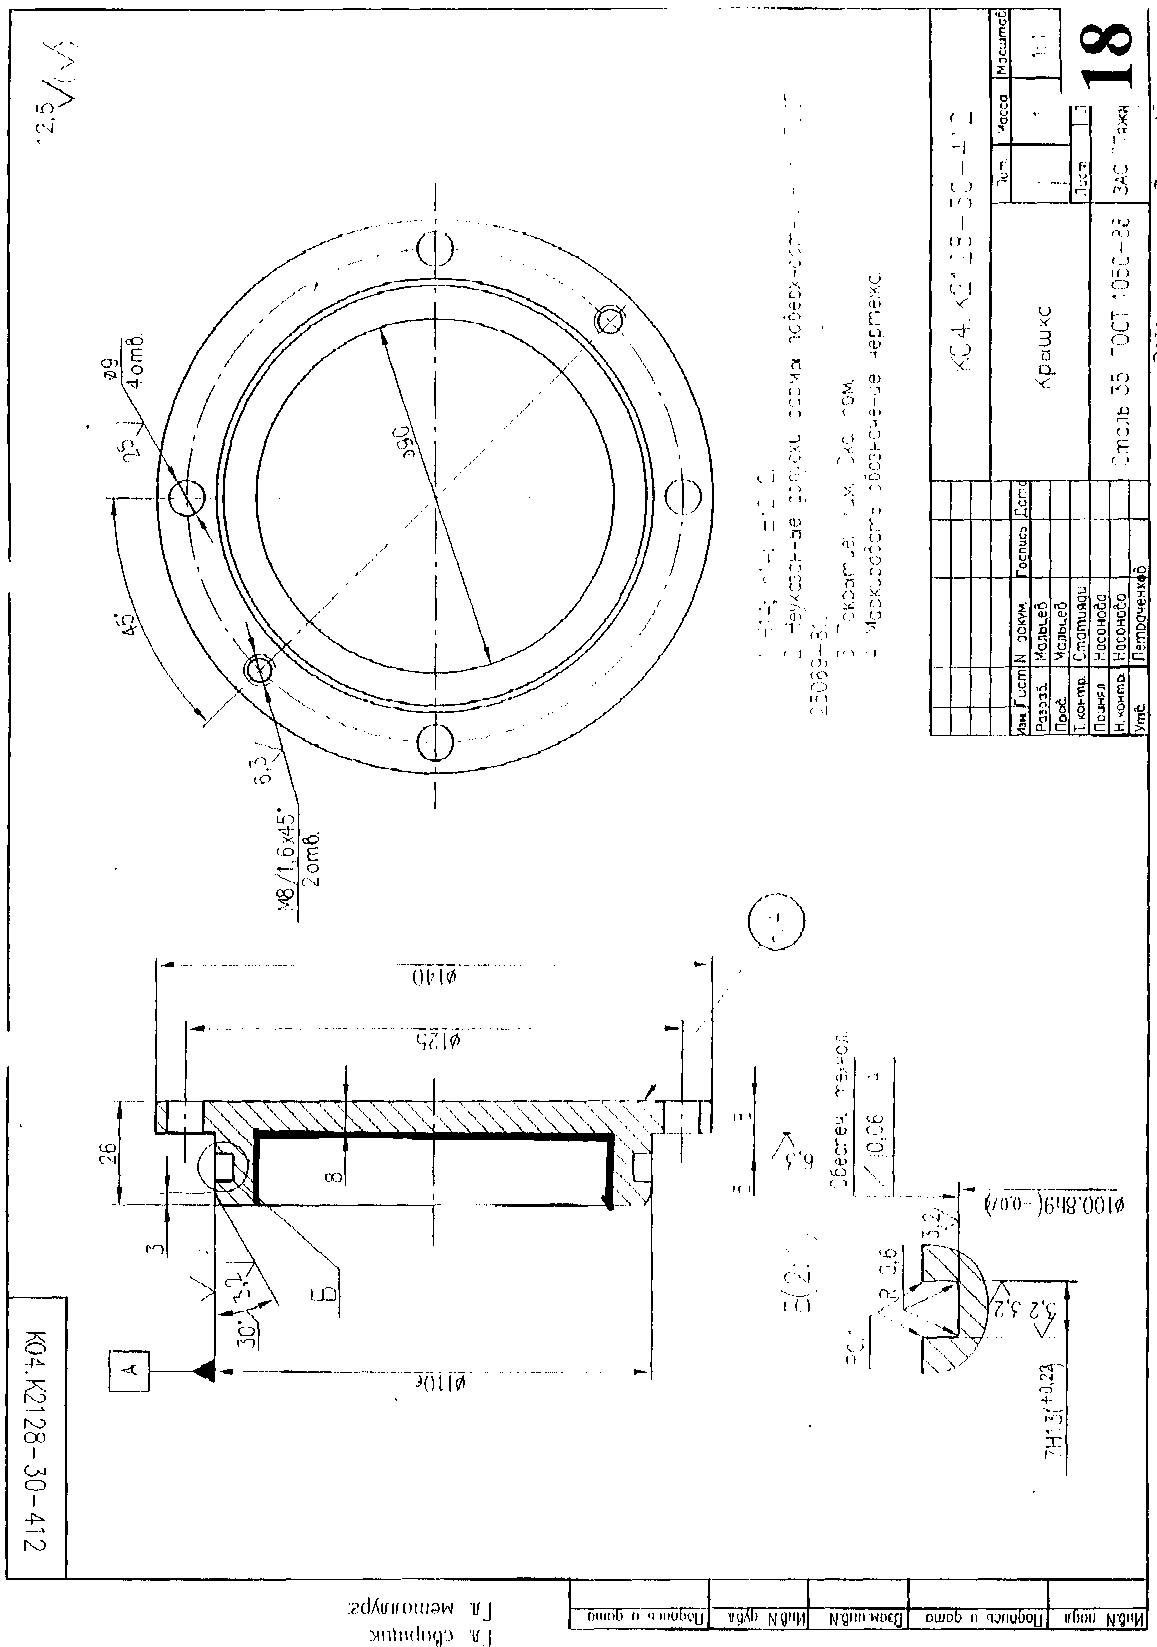
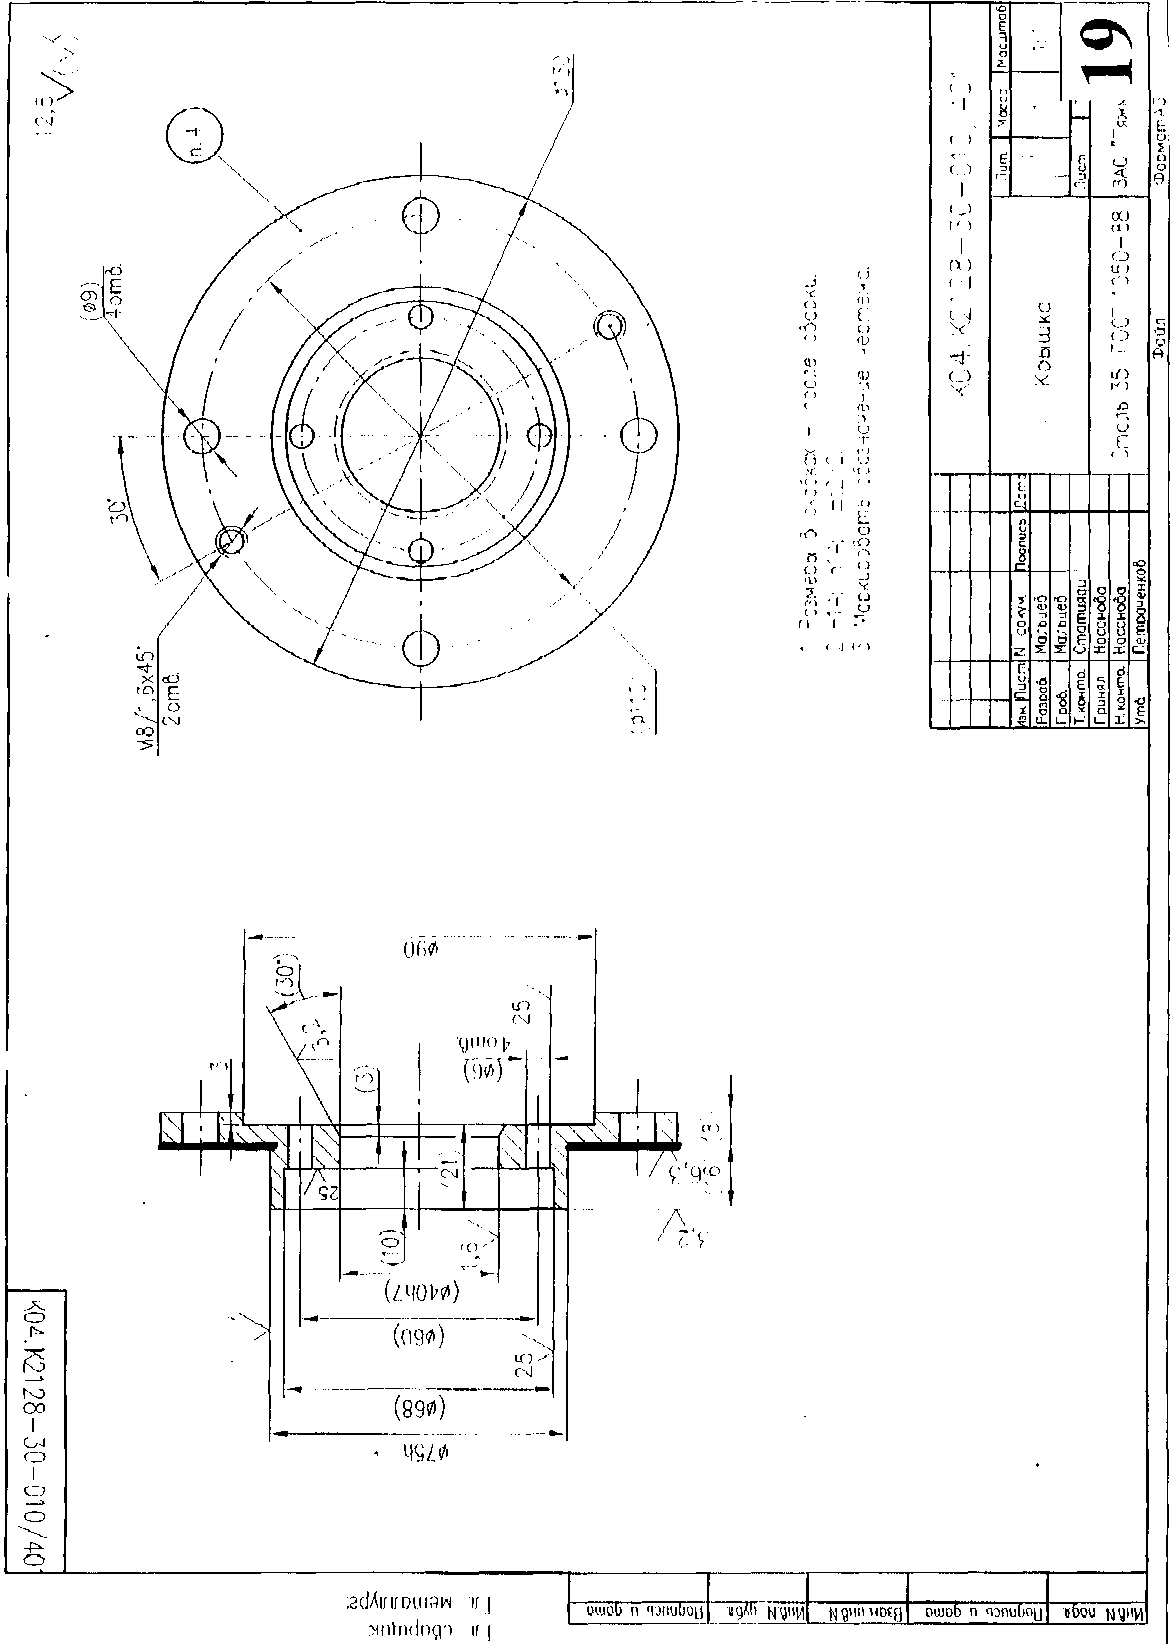
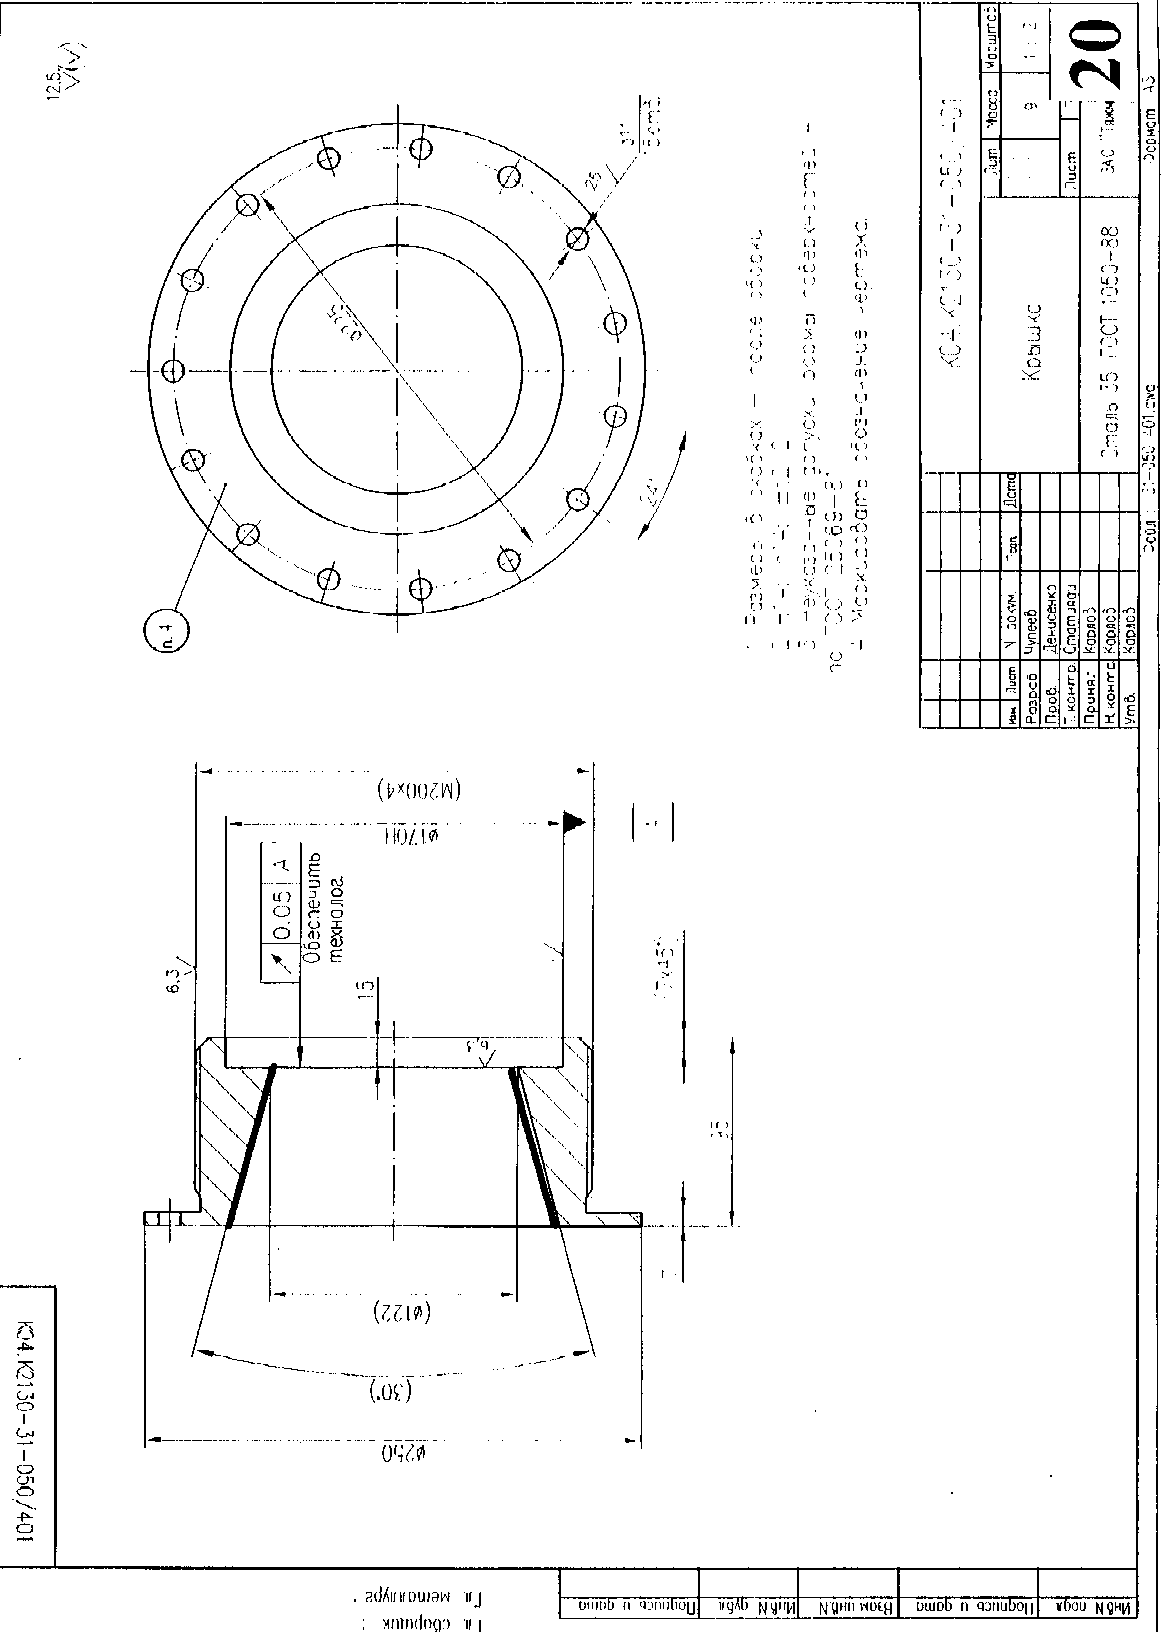
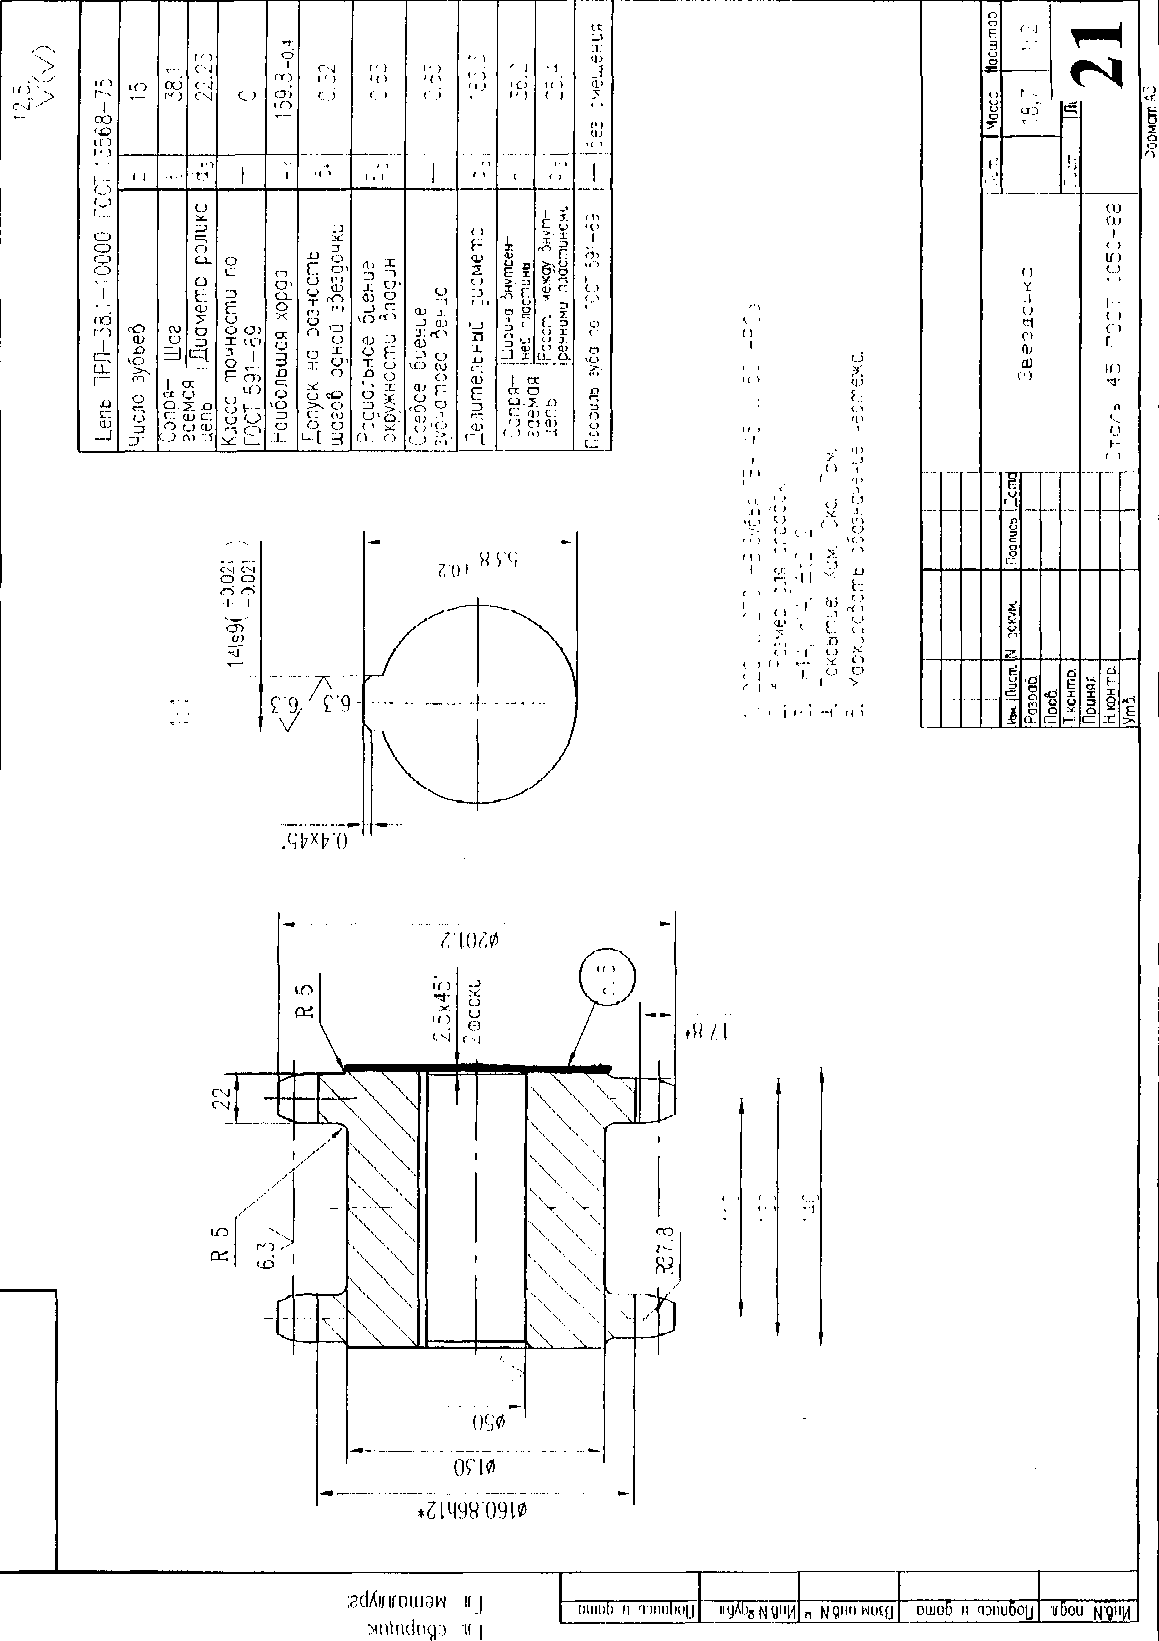
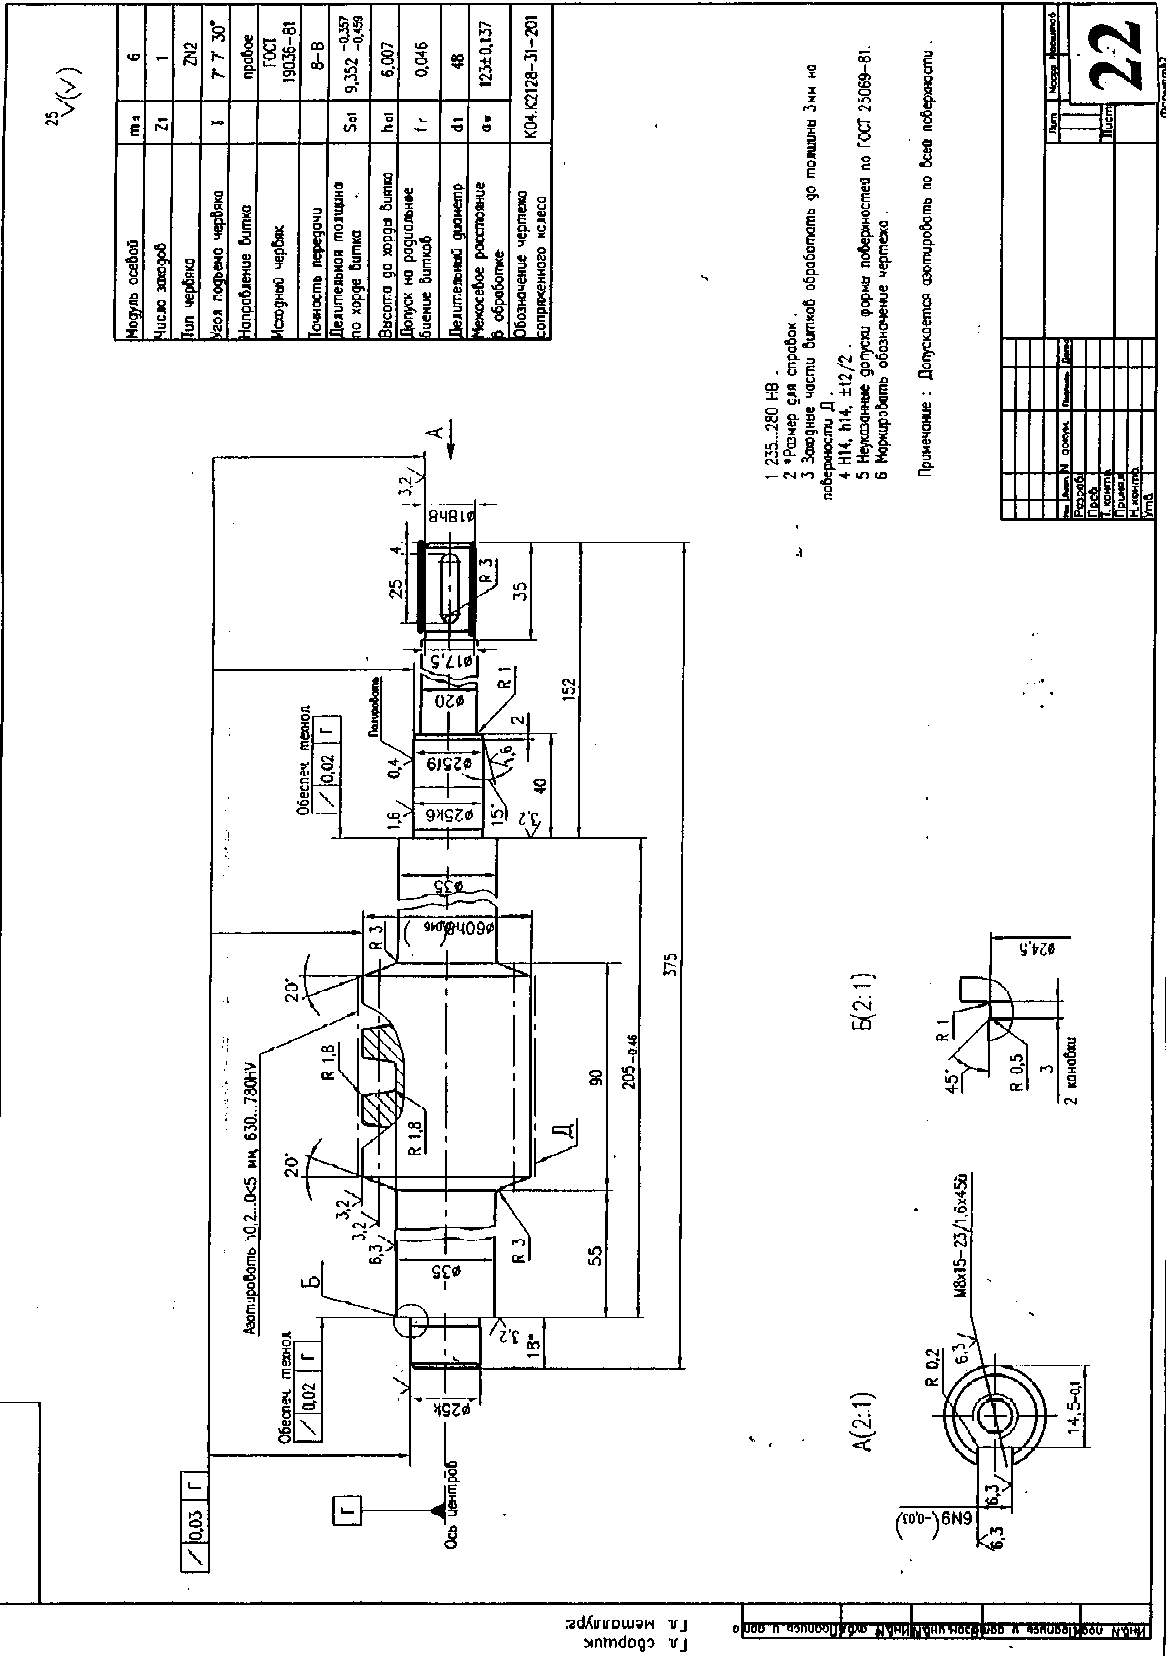
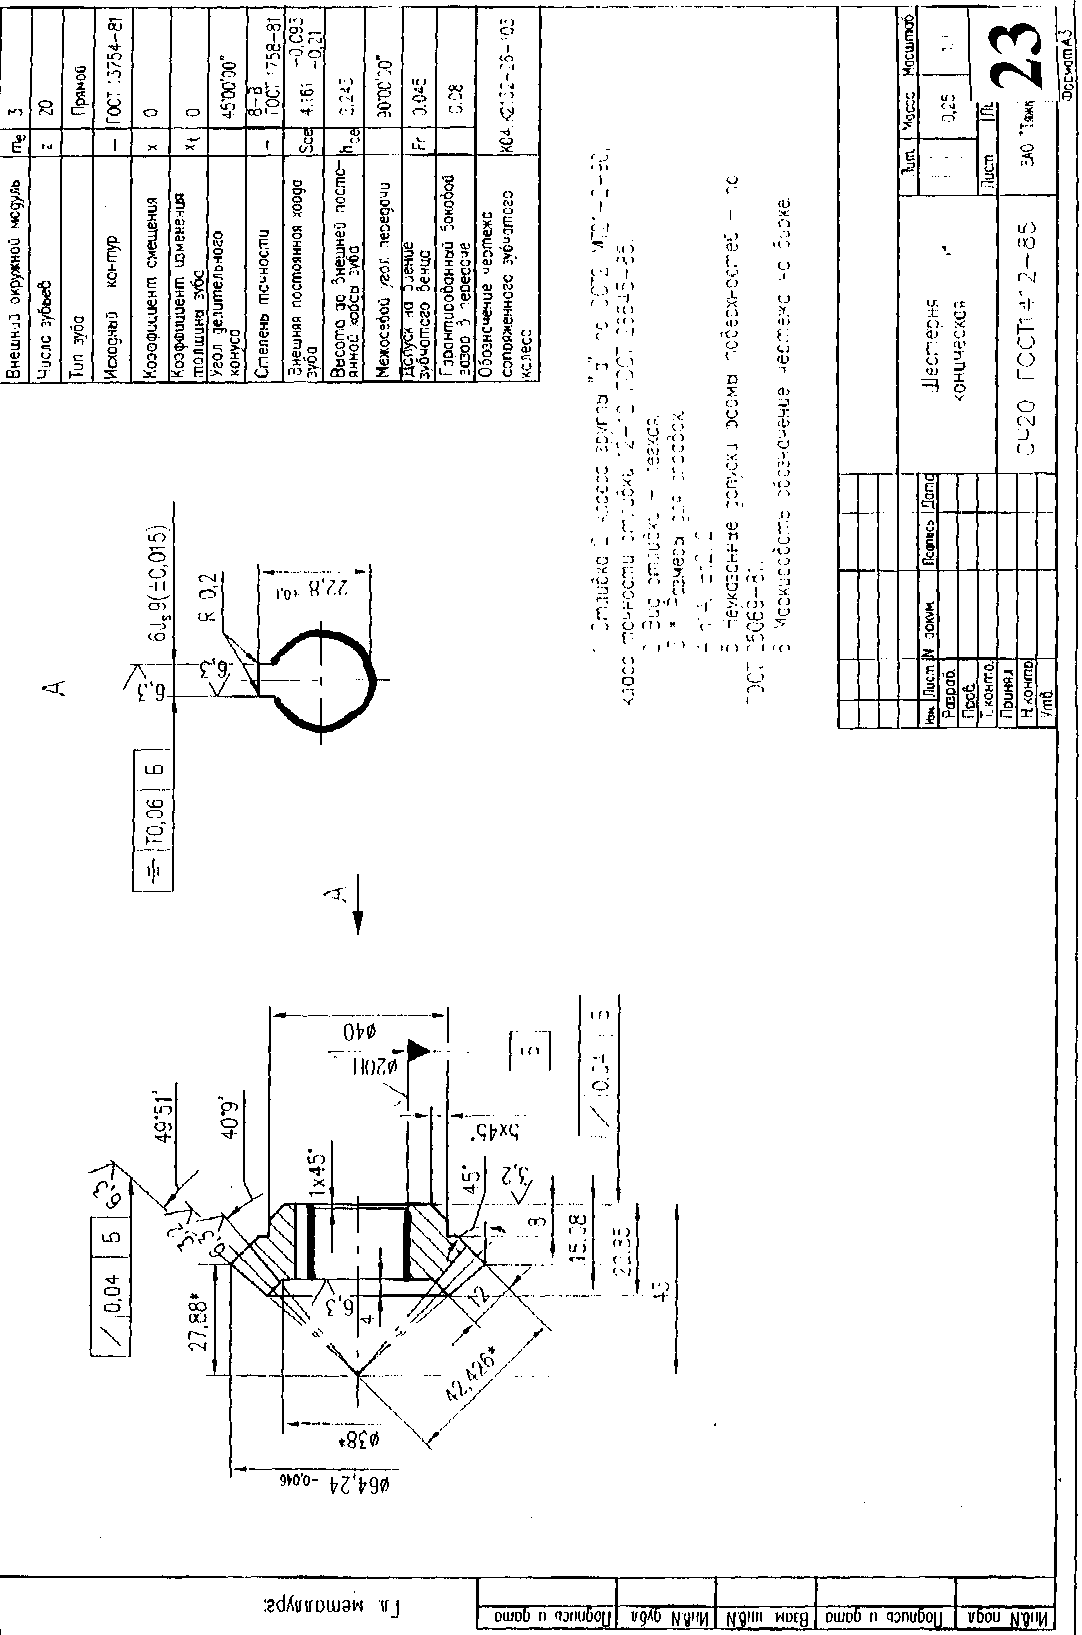
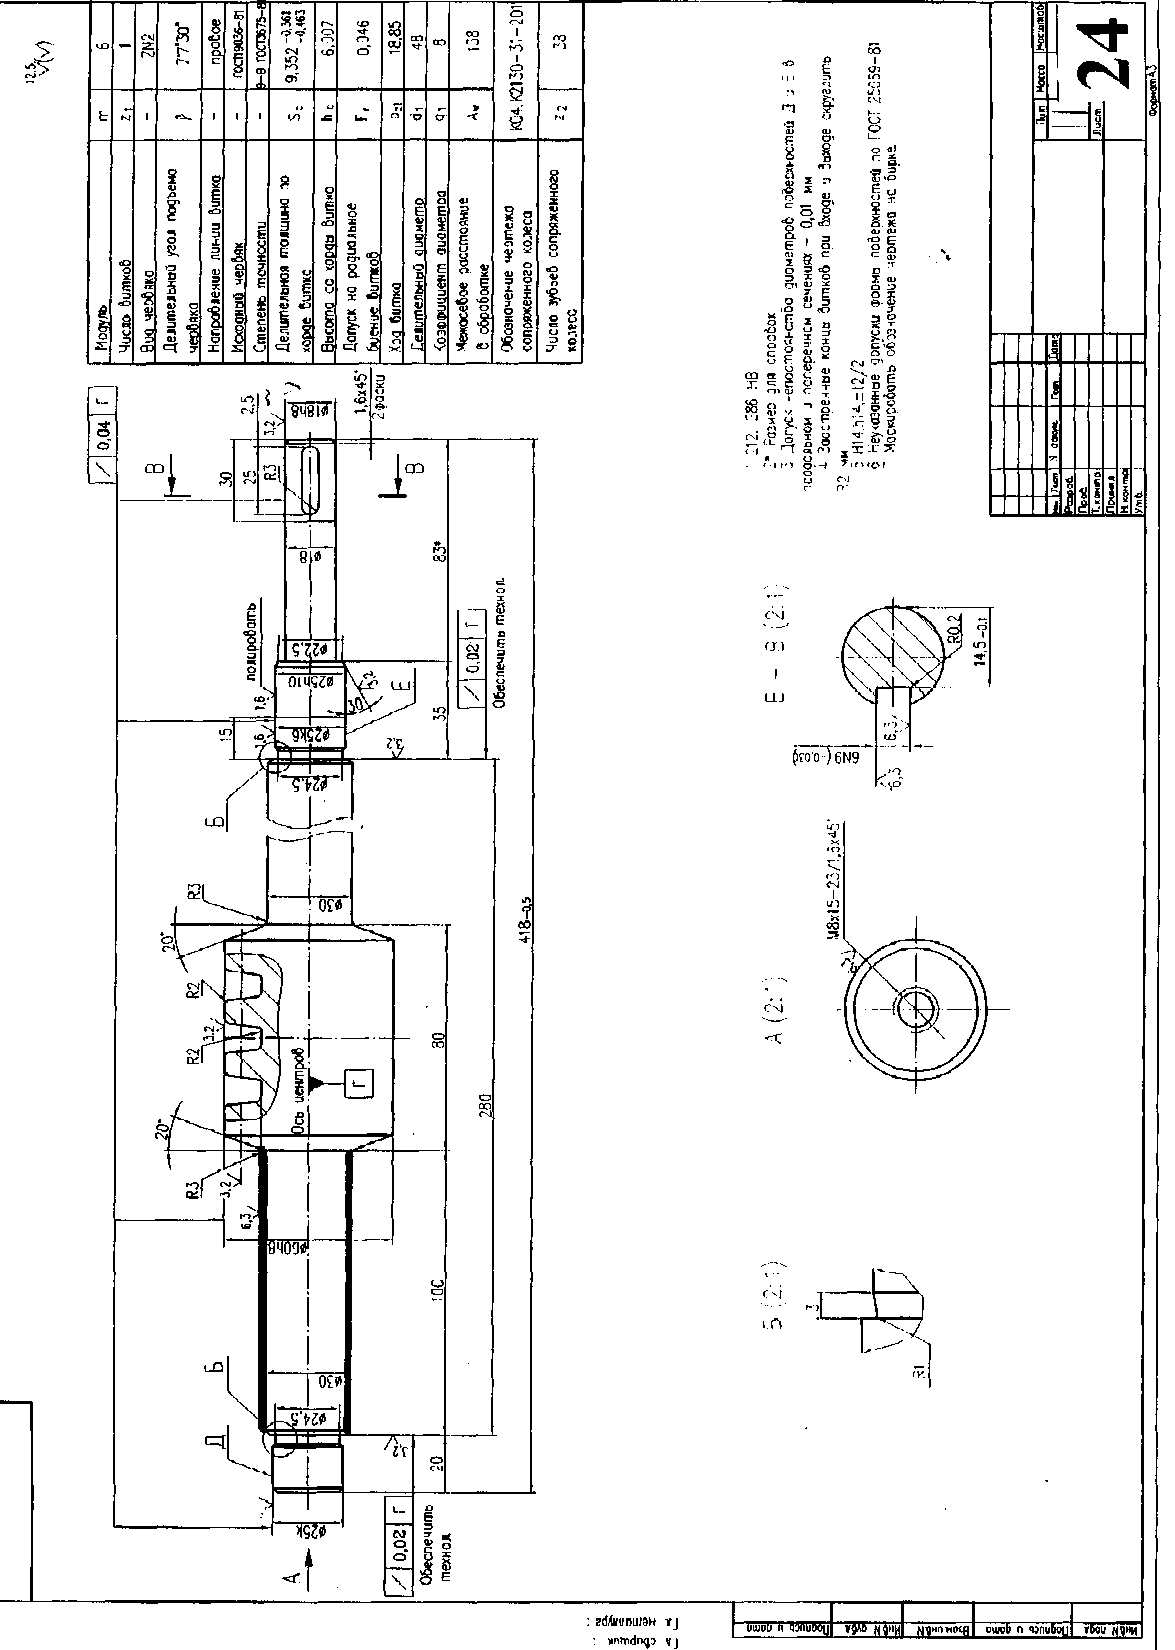
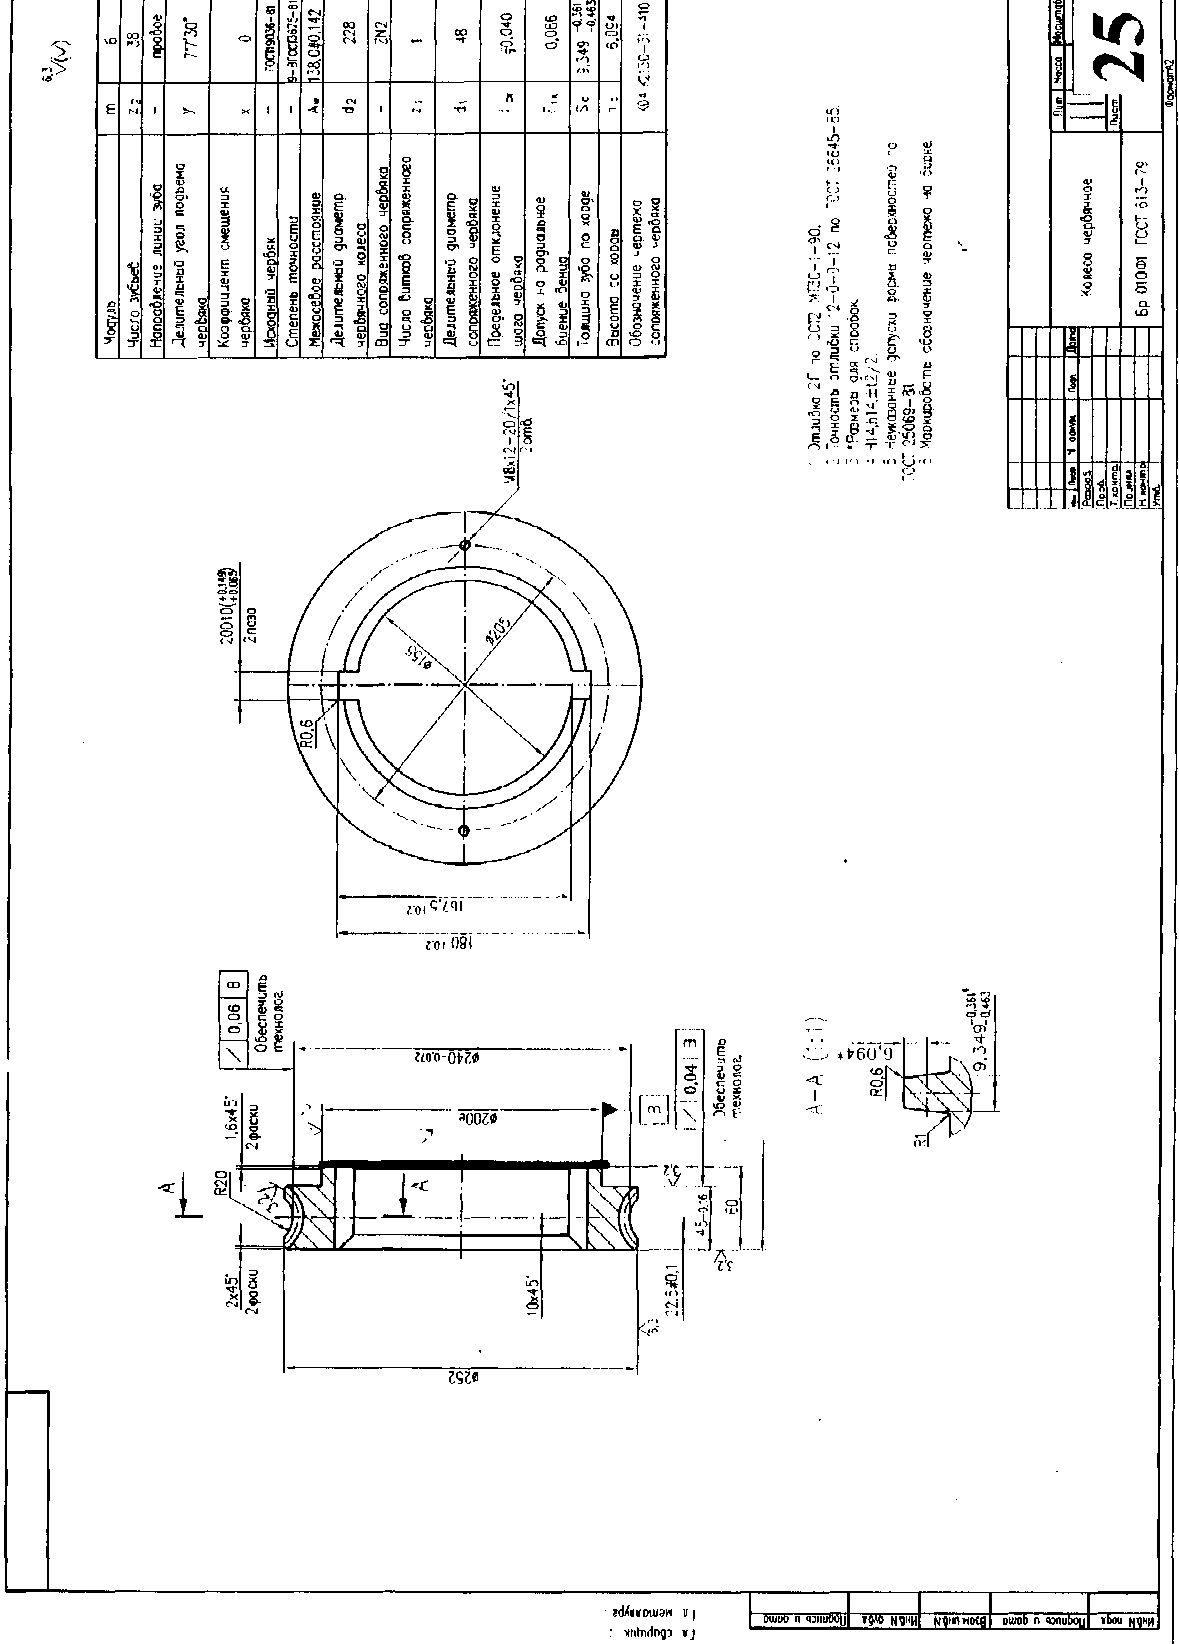
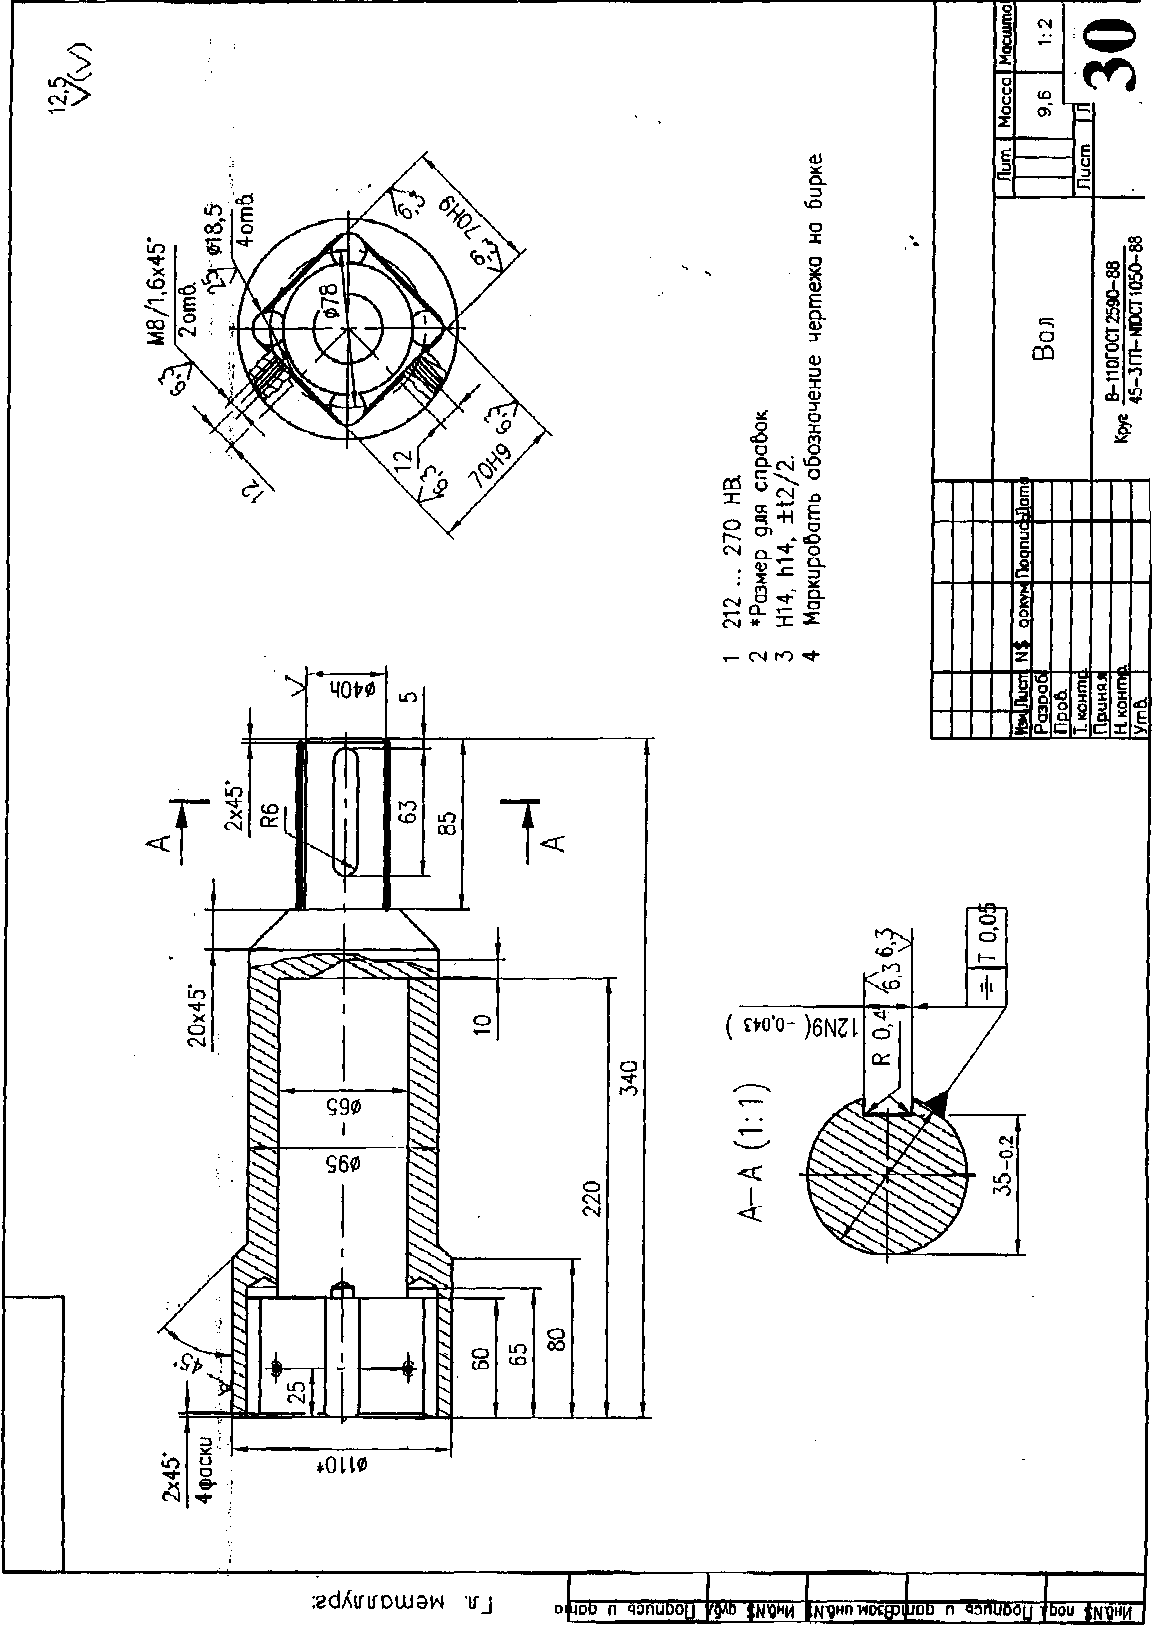
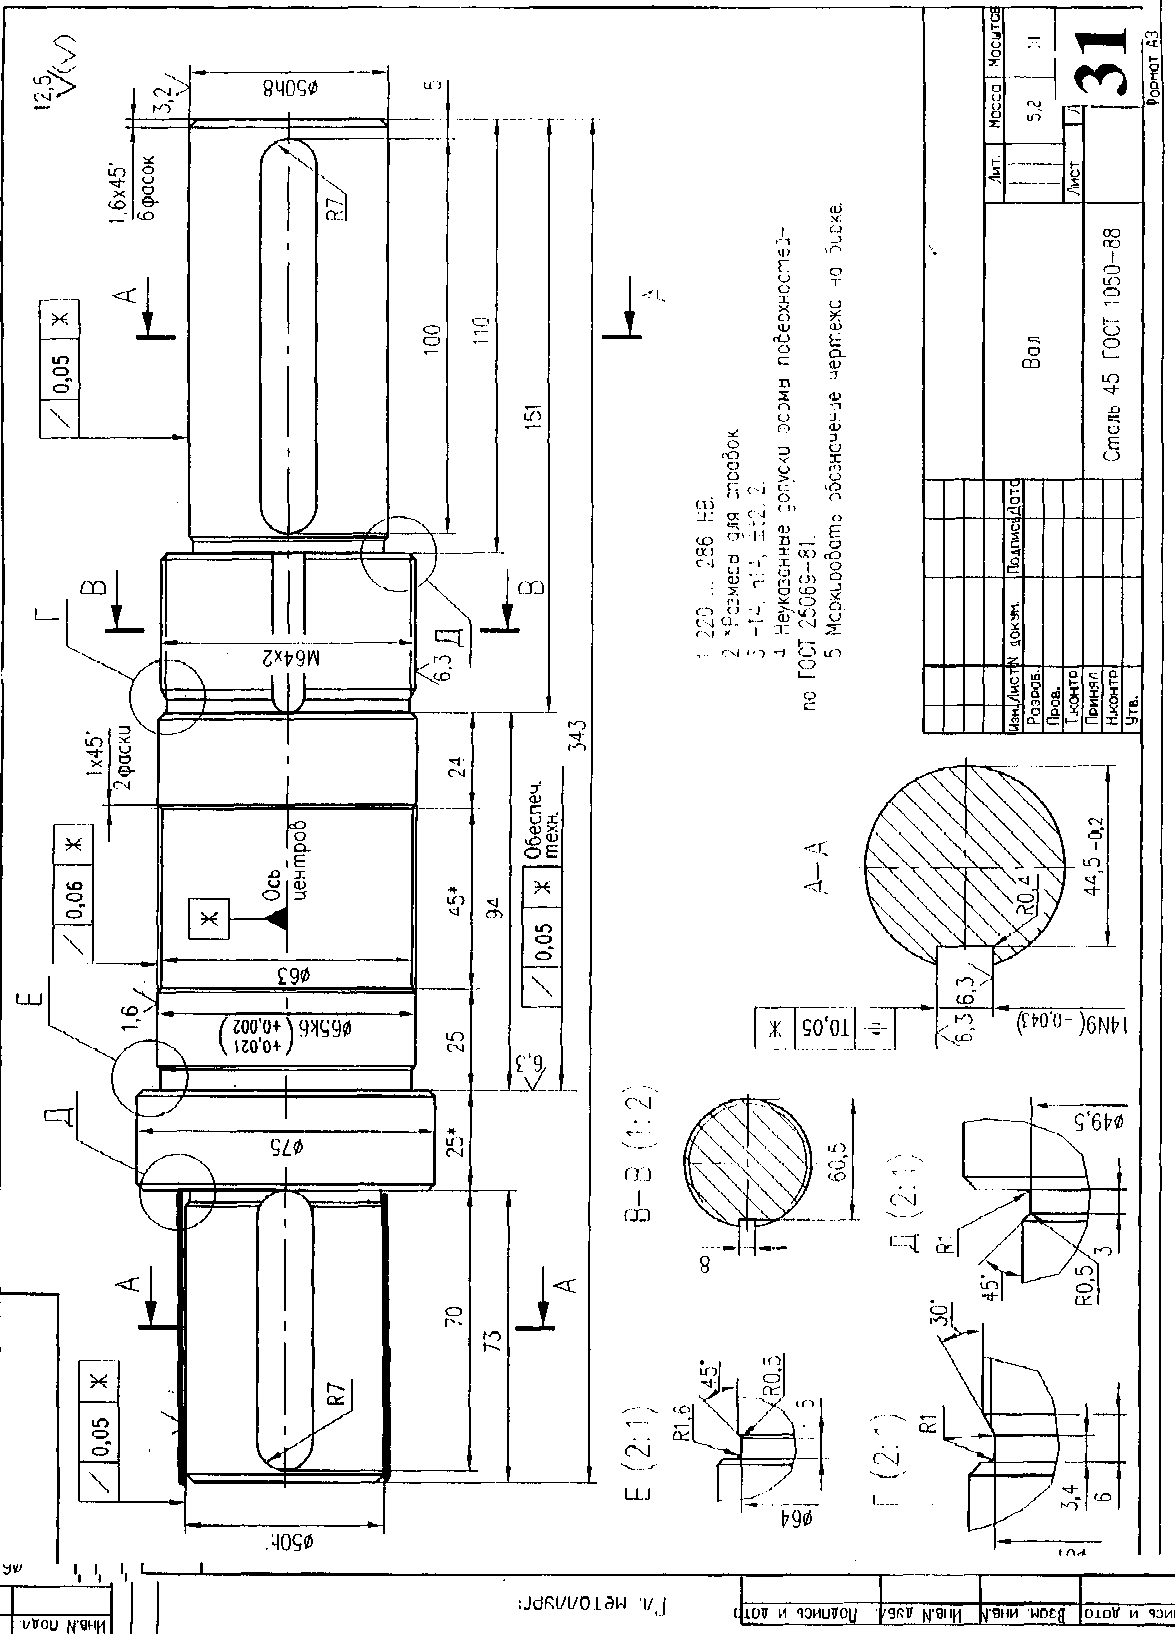
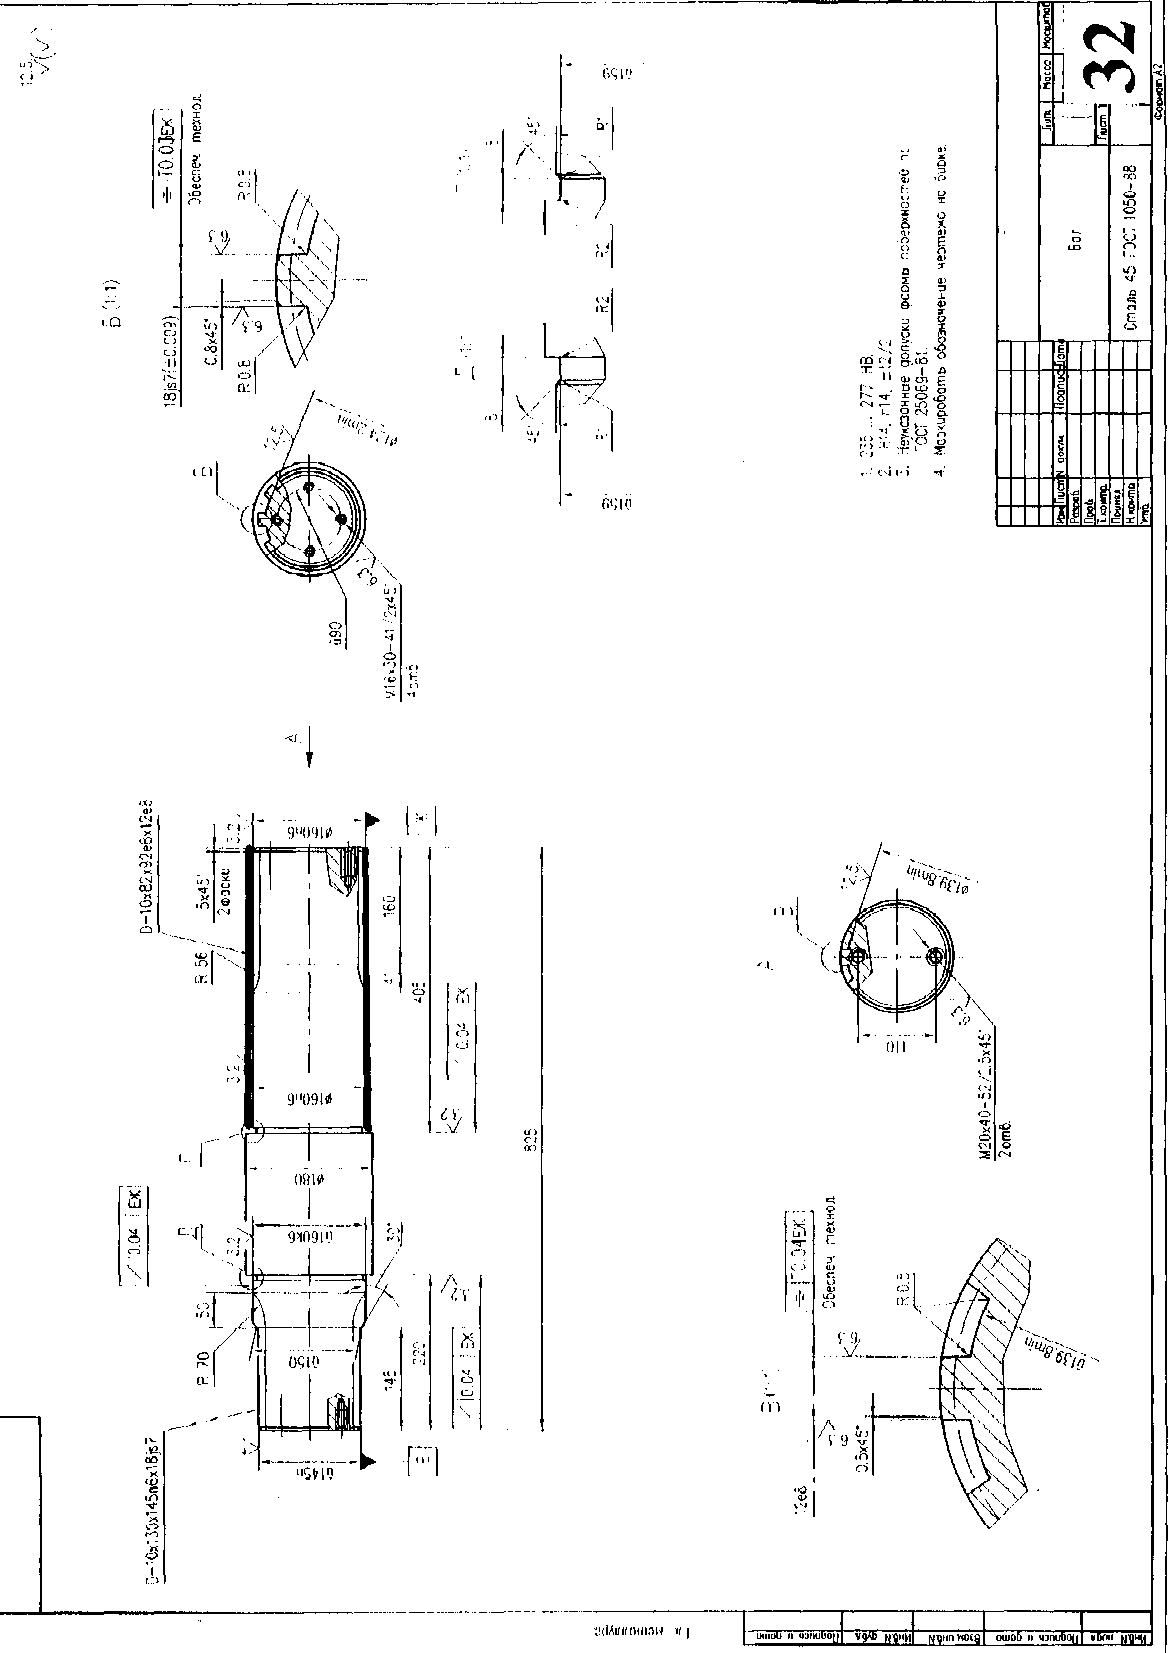
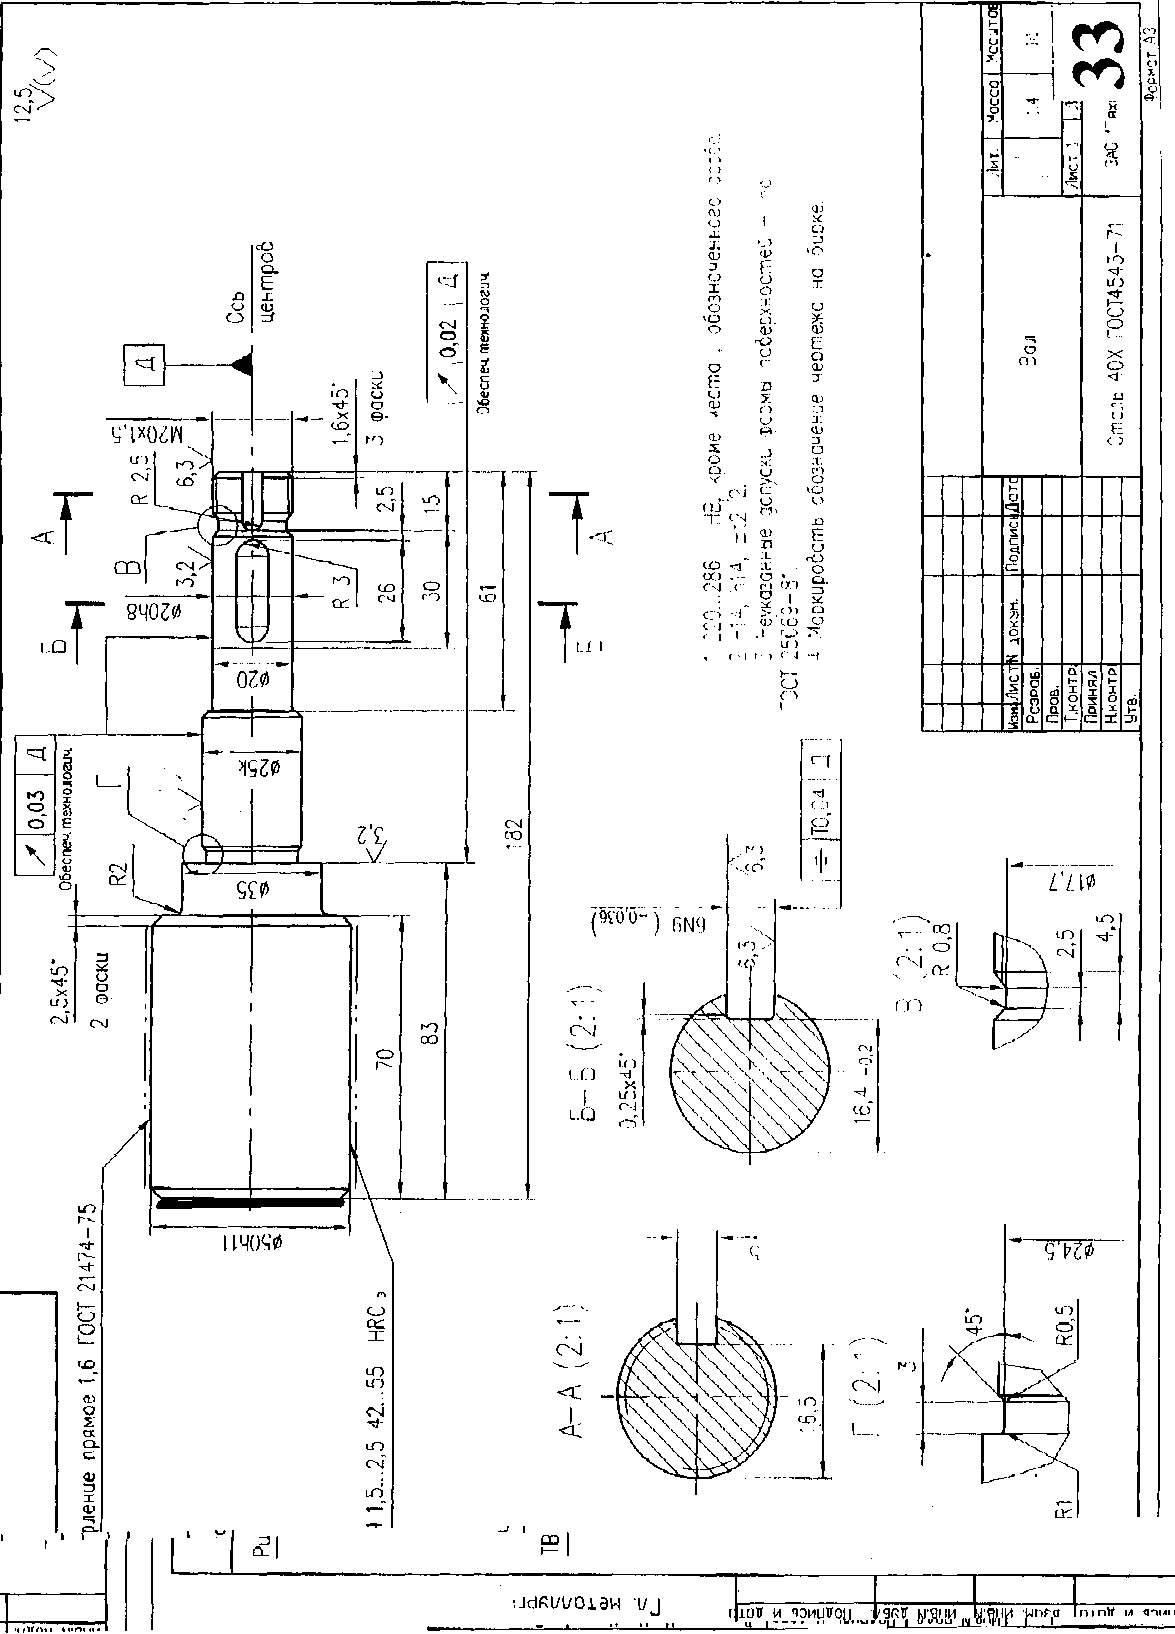
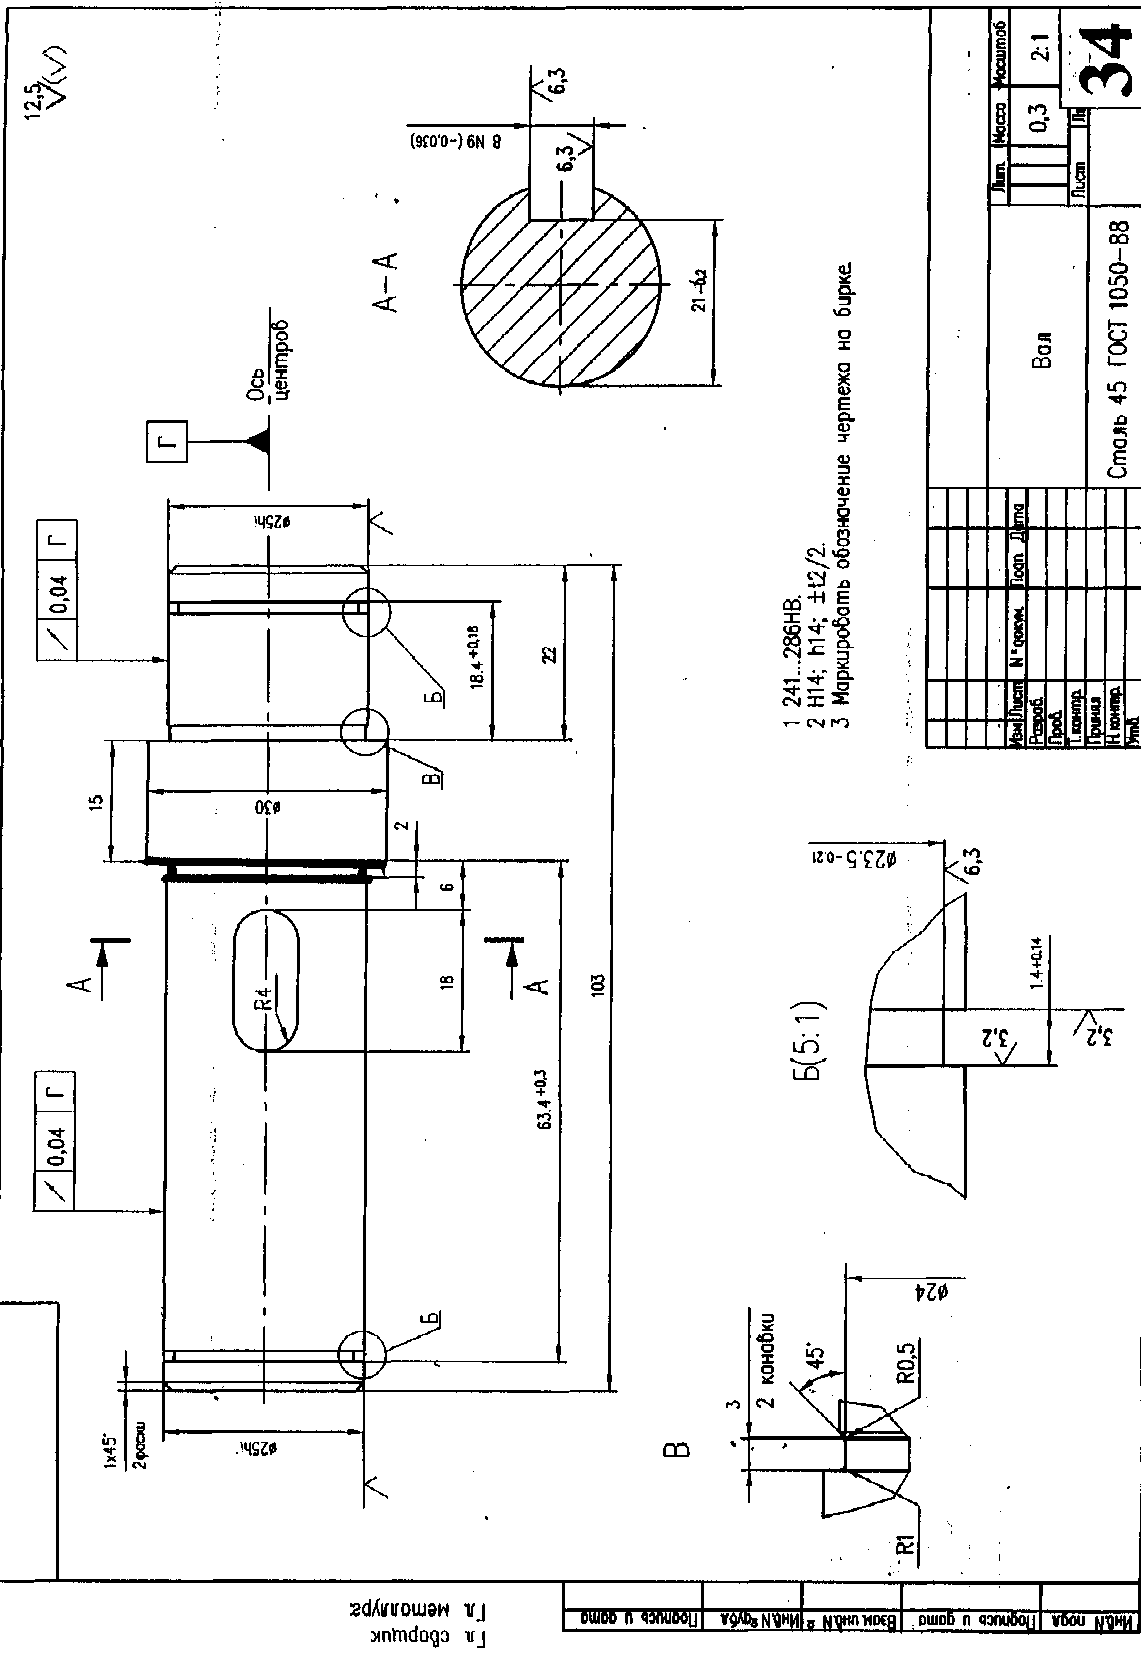
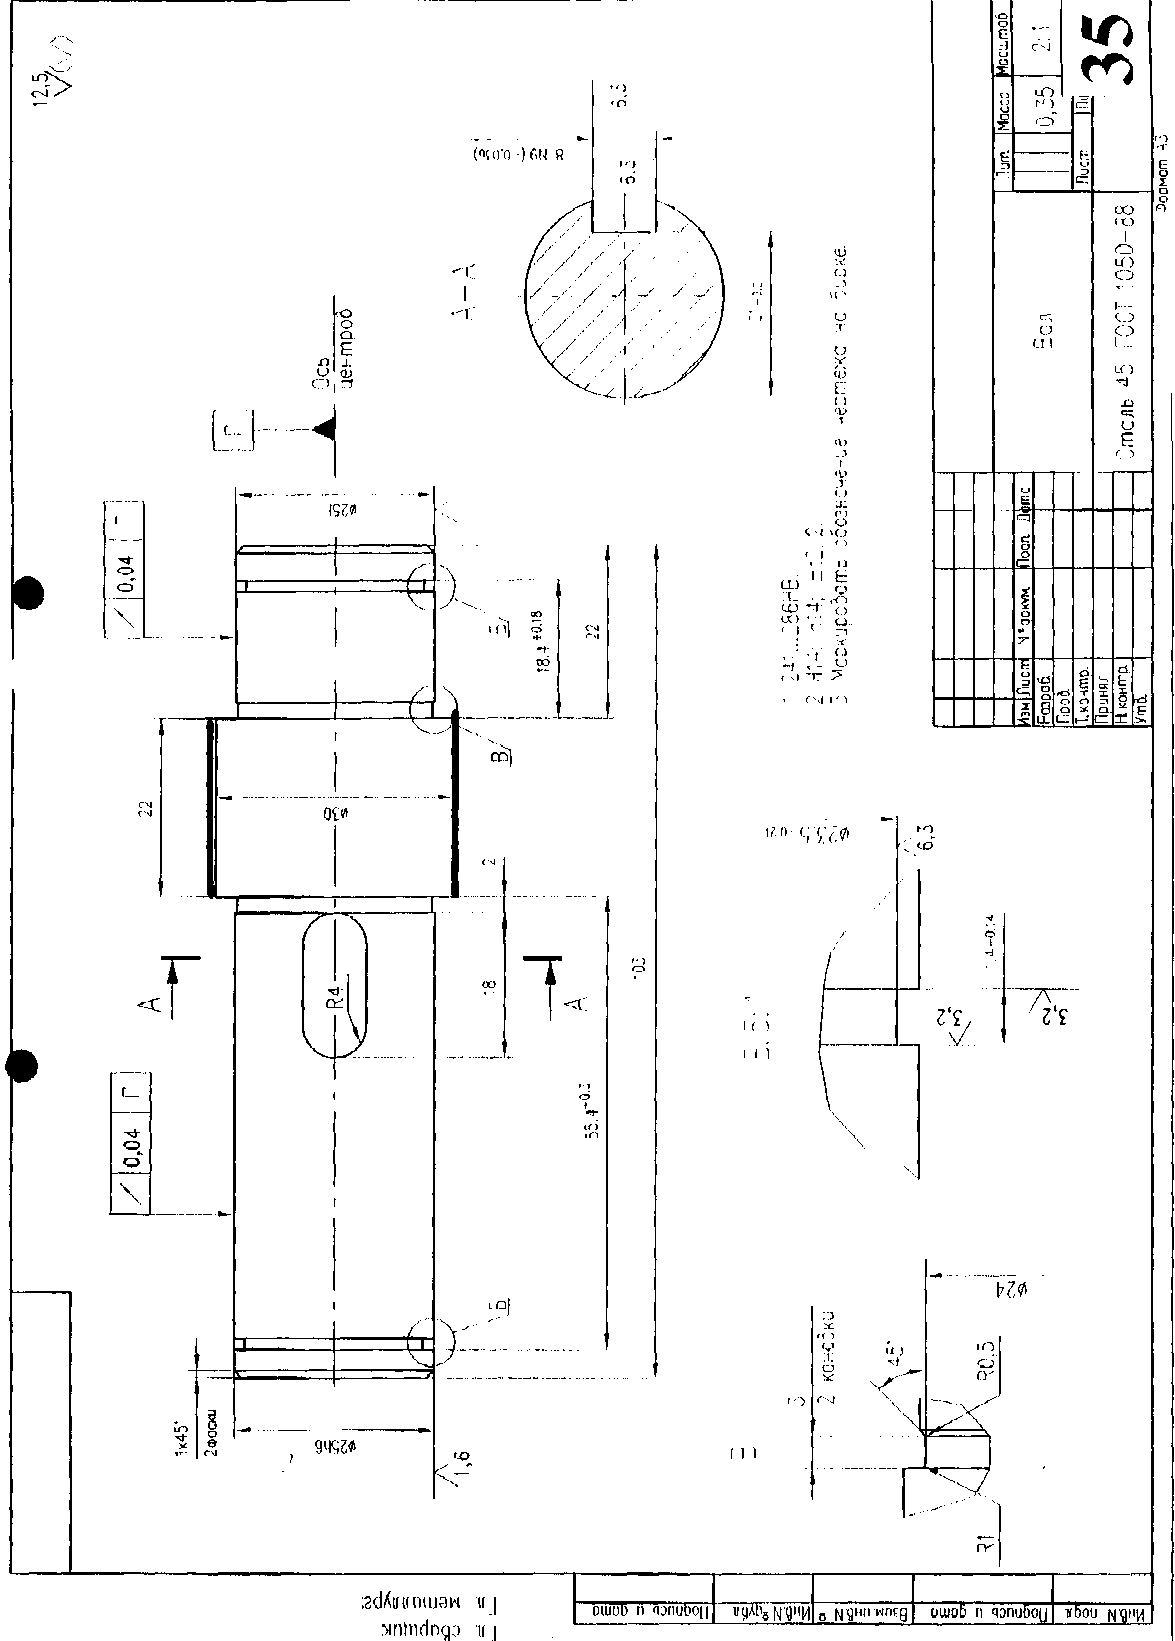
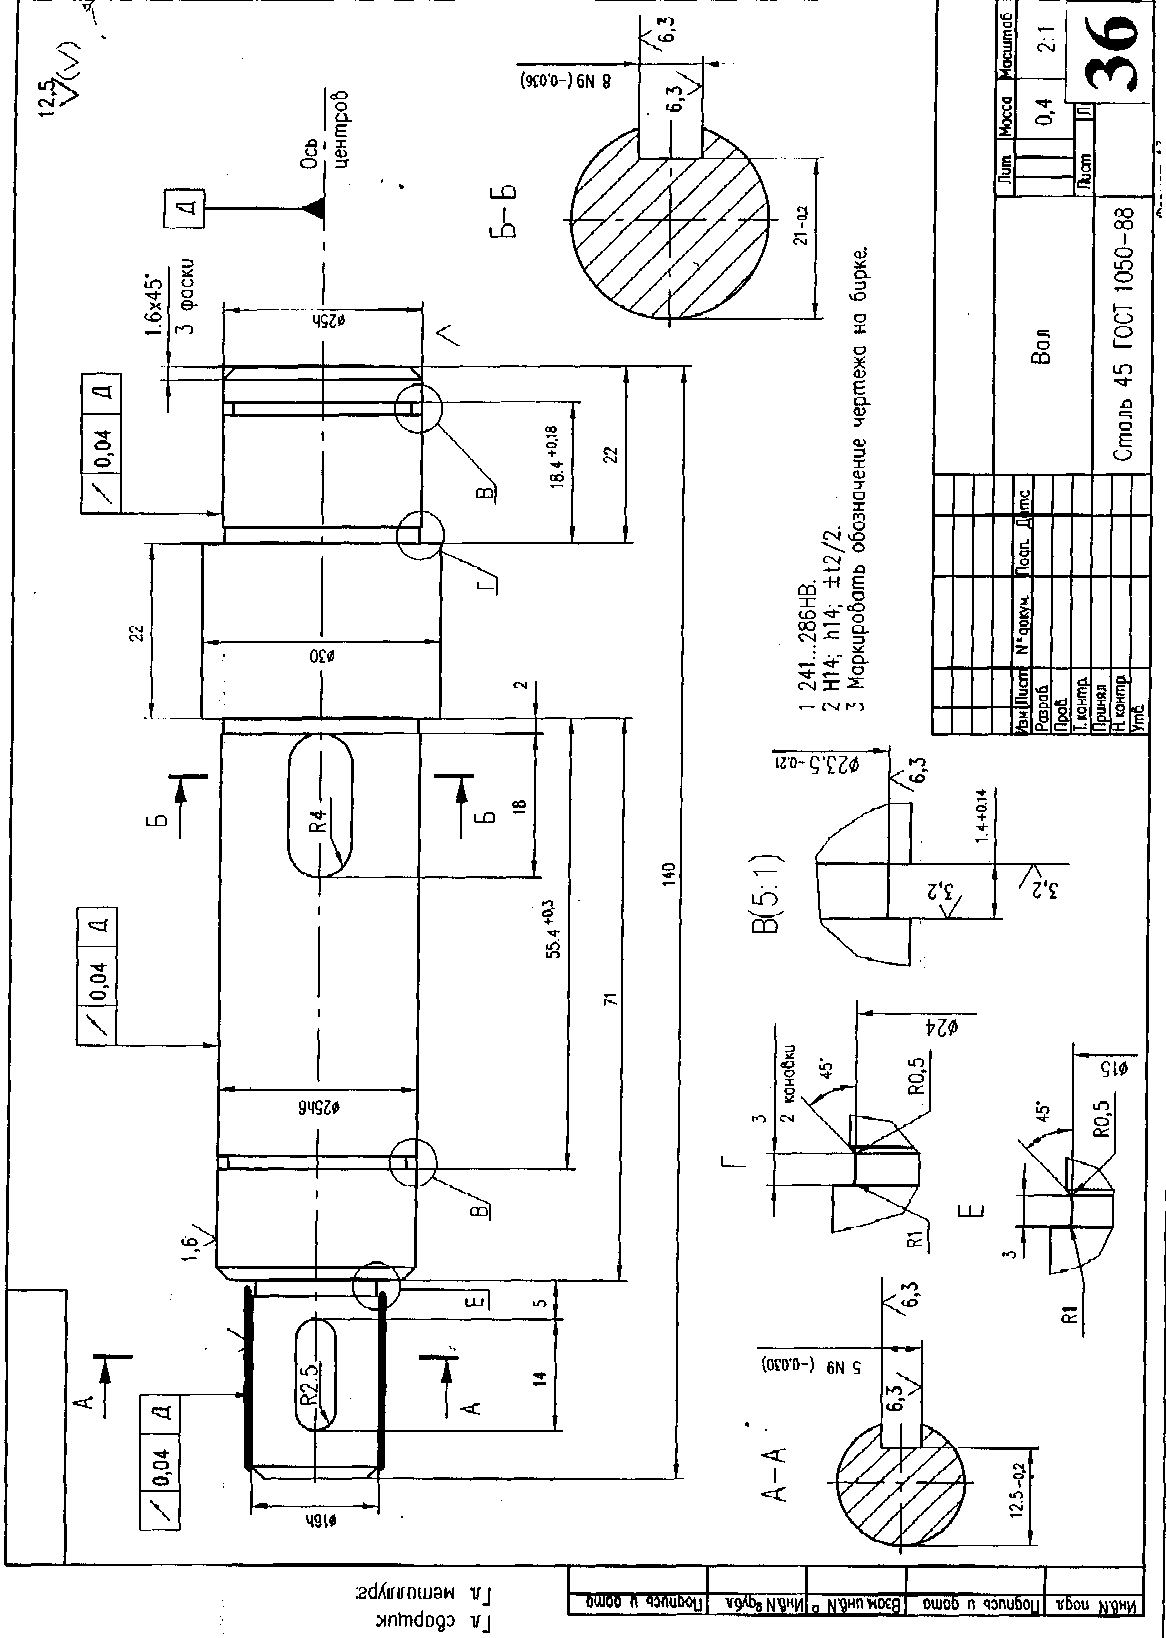
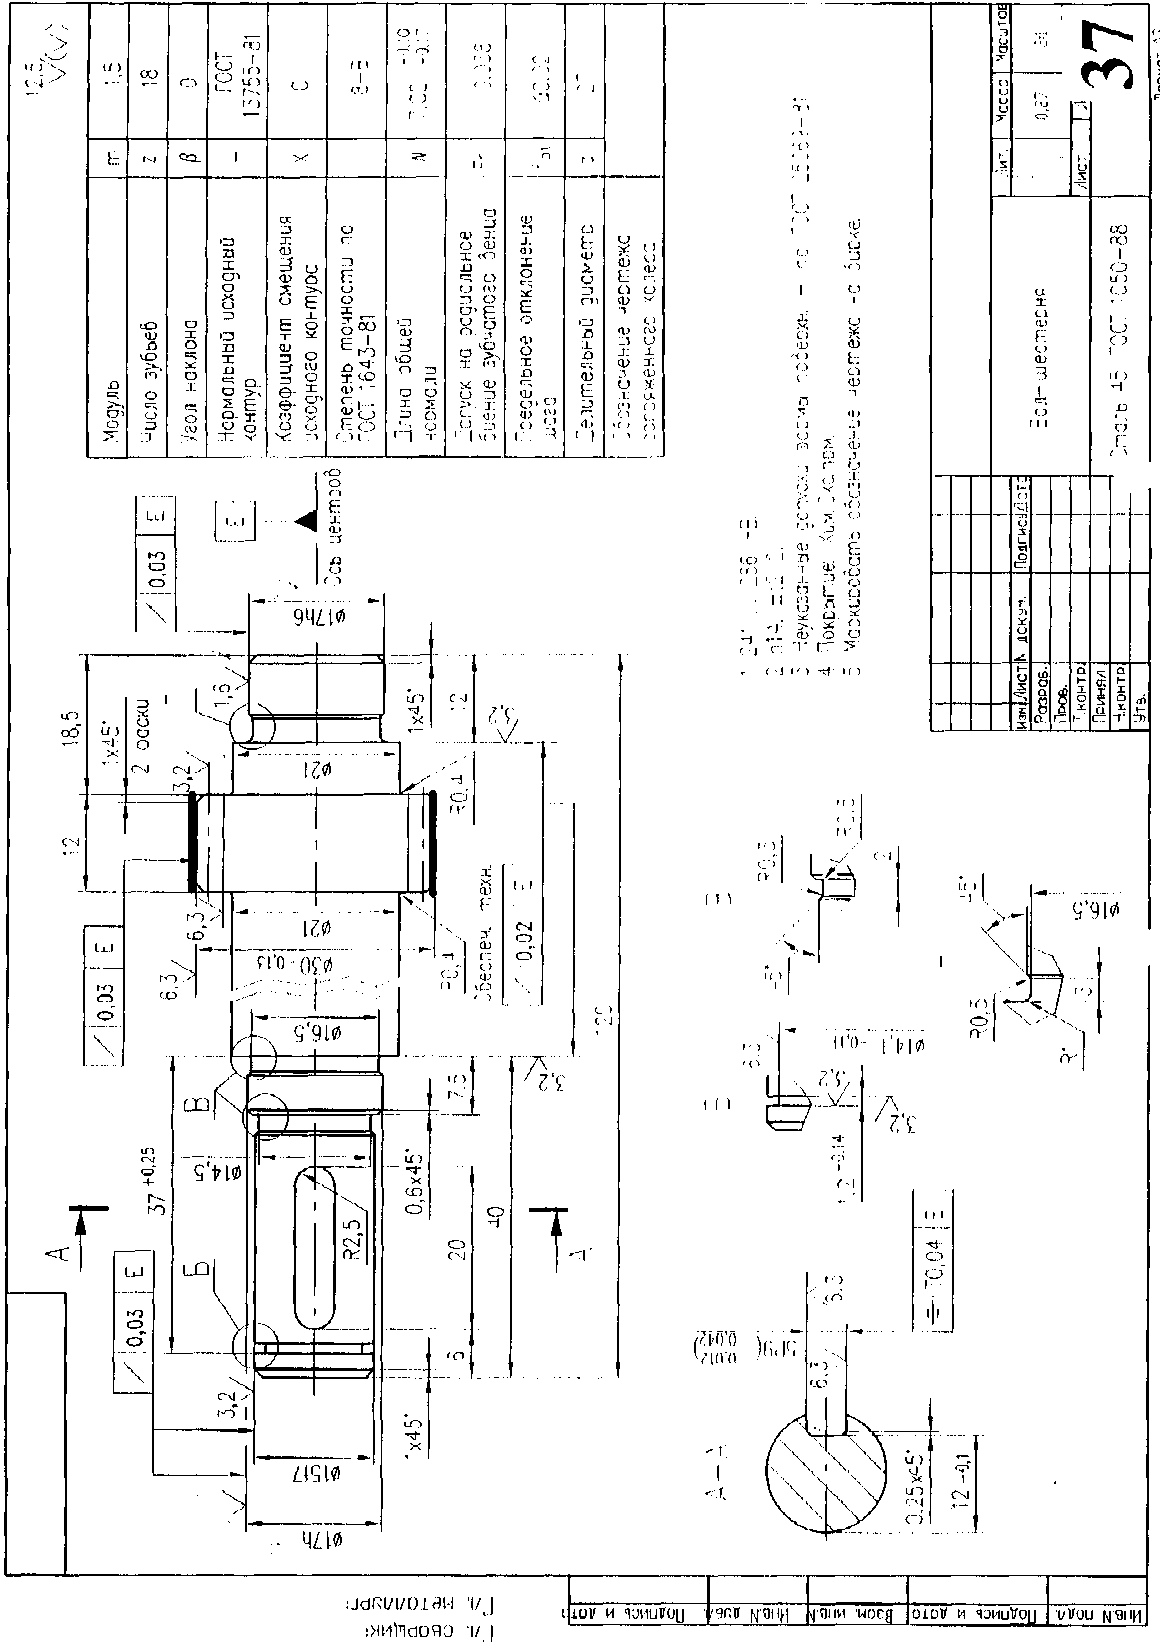
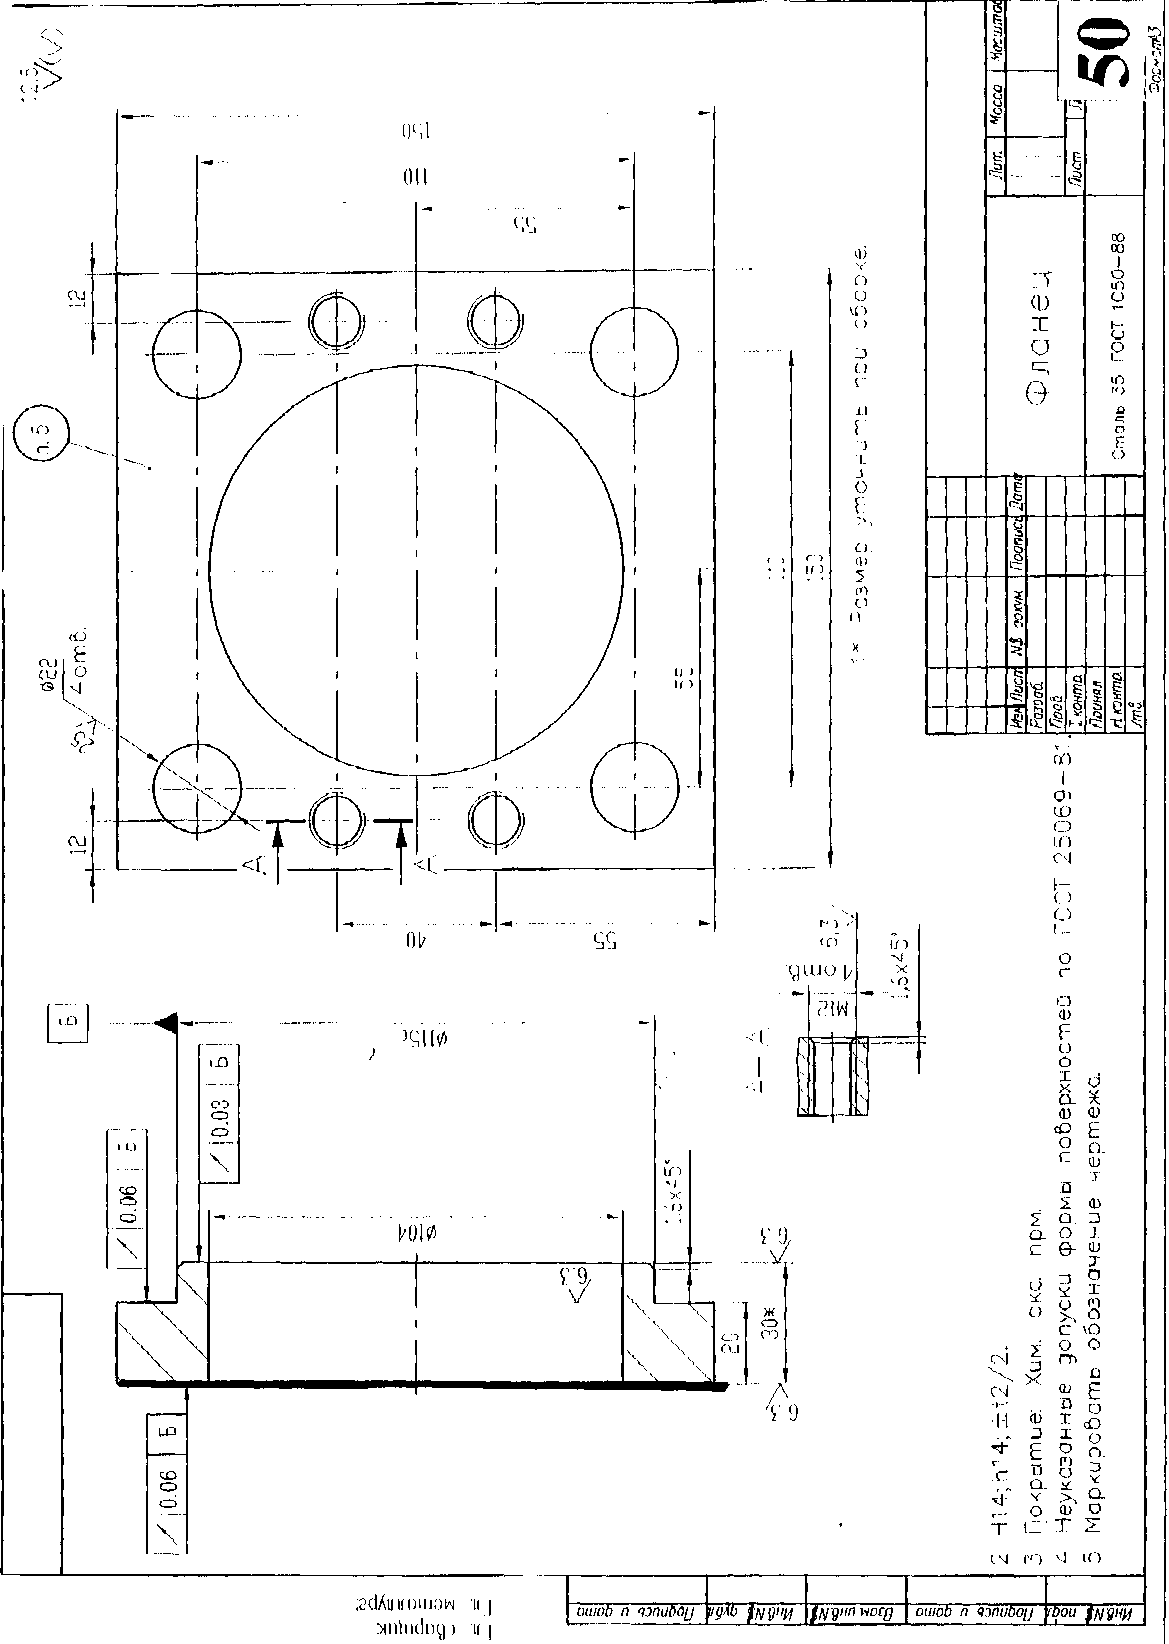
В разделе размещено 50 чертежей деталей. На каждой детали выделена одна из поверхностей. К этой поверхности предъявляются требования по шероховатости Rа = 0,63 мкм, точность этой поверхности должна быть выполнена по 7 квалитету.
Задается:
Тип производства |
№ варианта |
Индивидуальное |
0; 5 |
Мелкосерийное |
1; 6 |
Среднесерийное |
2; 7 |
Крупносерийное |
3; 8 |
Массовое |
4; 9 |
материал детали |
№ варианта |
Сталь 20 |
0; 9 |
Сталь 45 |
1; 8 |
СЧ 20 |
2; 7 |
Медный сплав |
3; 6 |
Алюминиевый сплав |
4; 5 |
На выбранную деталь требуется:
1. Выбрать метод получения заготовки
1.1. Определить и обосновать рациональный способ получения заготовки.
1.2. Дать краткую техническую характеристику выбранному методу.
1.3. Определить оборудование для реализации метода.
1.4. Спроектировать заготовку. Начертить эскиз.
1.5. Определить оборудование, необходимое для реализации выбранного метода.
2. Выбрать метод механический обработки выделенной поверхности
2.1. Определить и обосновать рациональный способ механической обработки заданной поверхности.
2.2. Дать краткую техническую характеристику выбранному методу.
2.3. Определить оборудование для реализации метода.
2.4. Определить и обосновать режущий инструмент.
2.5. Дать эскиз установки детали на станке с учетом применяемого приспособления.
2.6. Показать движения: заготовки и инструмента от начала до конца обработки выделенной поверхности.
Примечание: Выбор варианта при проведении практического занятия № 1 производится следующим образом.
1. Номер варианта детали производится по двум последним цифрам студенческого билета. Если это число более пятидесяти, то добавляется 50.
2. По 3-ей цифре от конца номера студенческого билета выбирается тип производства.
3. По 4-ой цифре от конца номера студенческого билета выбирается материал детали.
При выборе варианта на последующих практических занятиях коррективы вносит преподаватель.
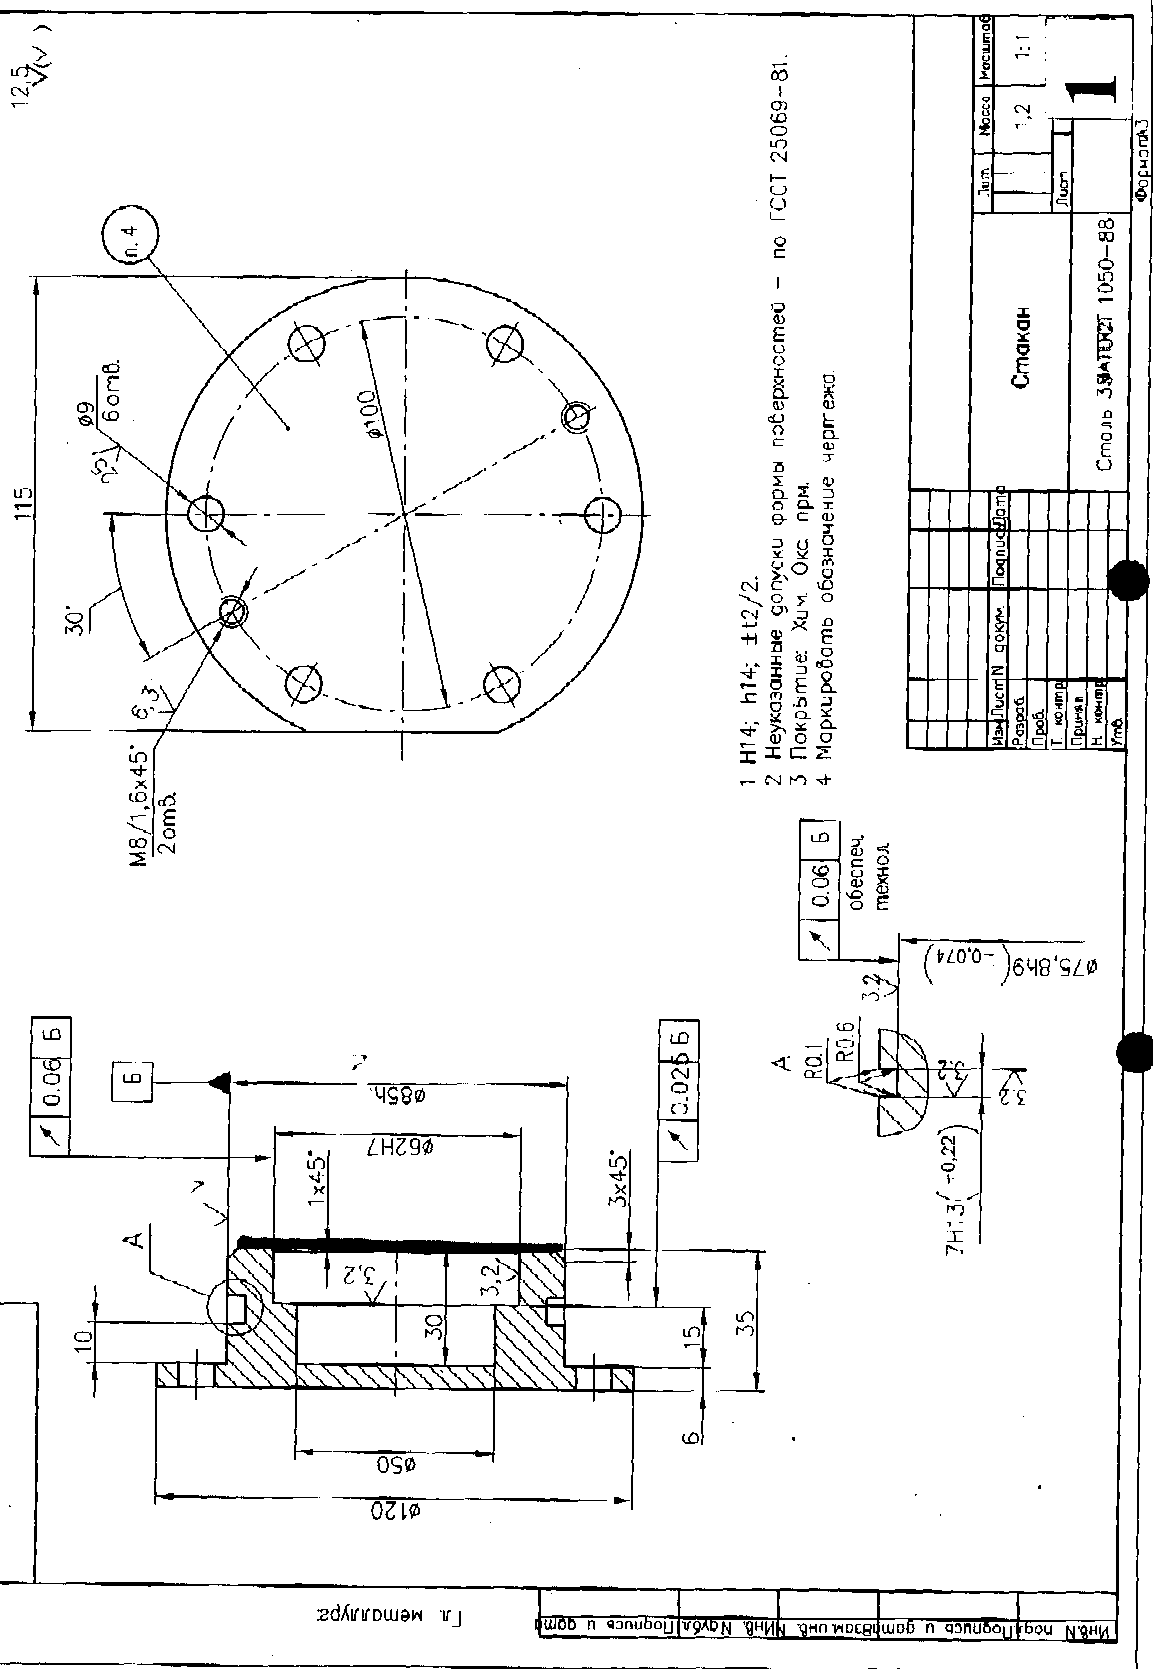
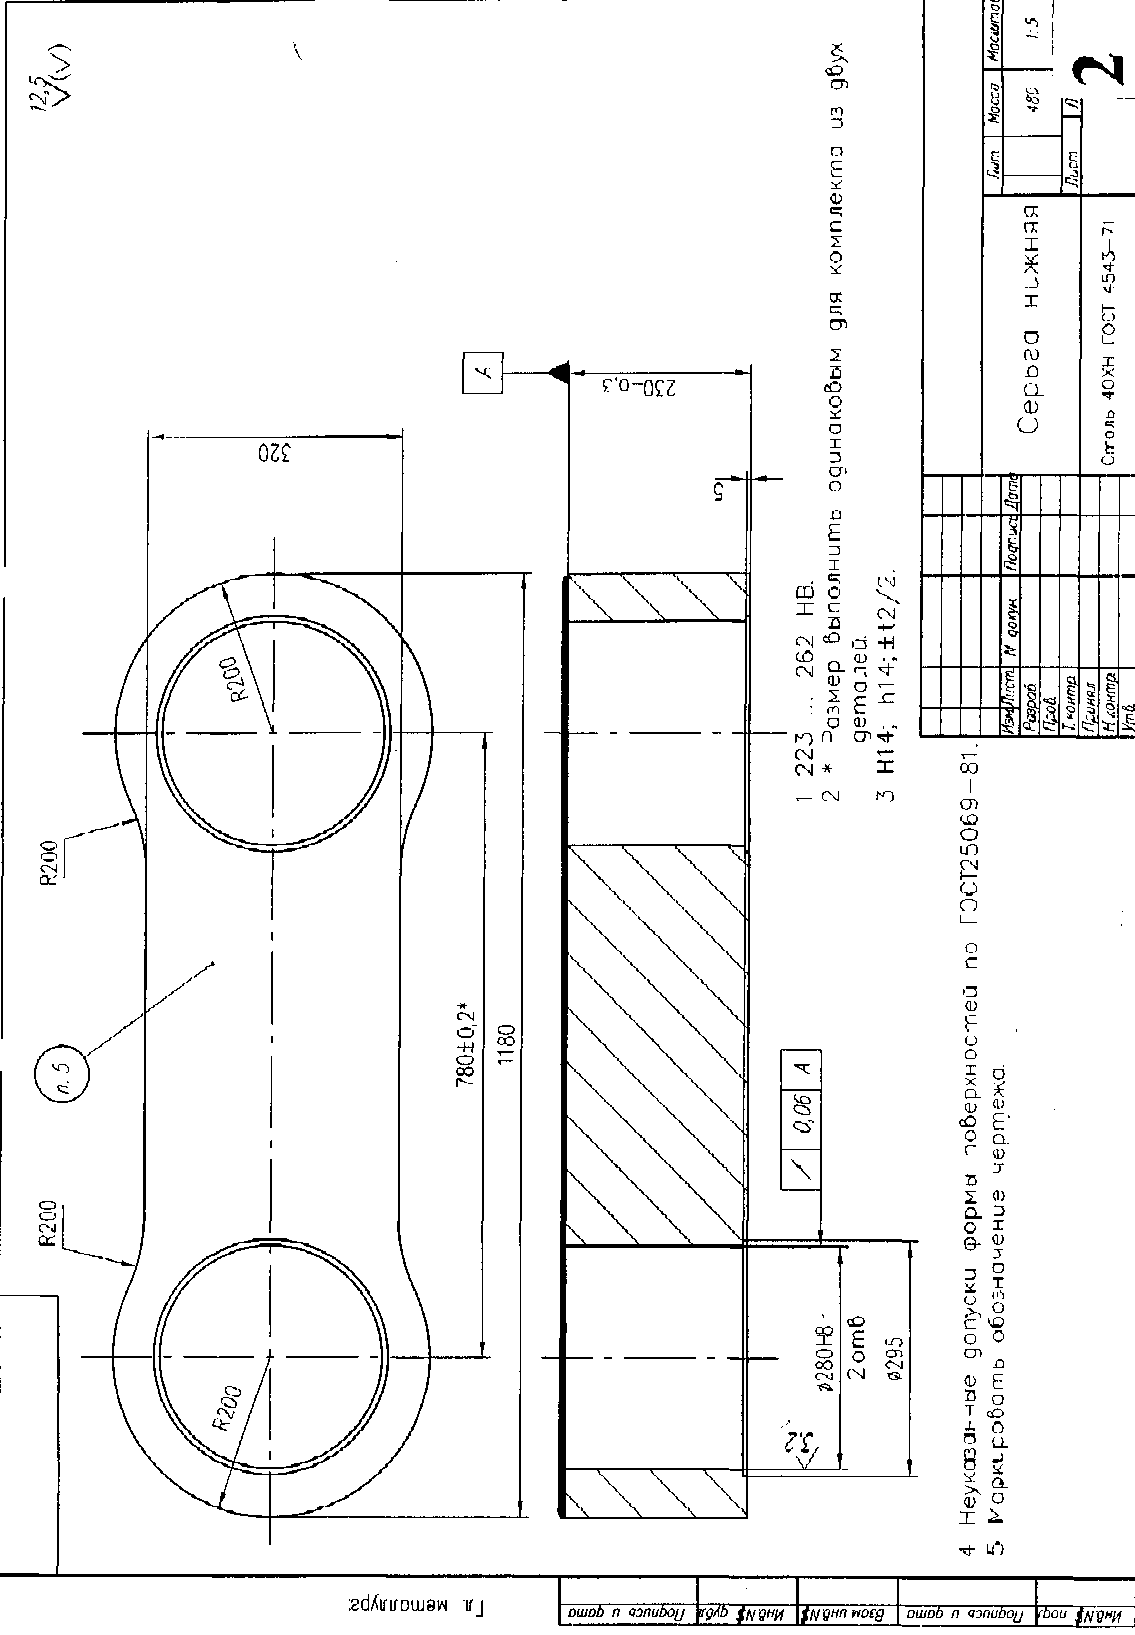
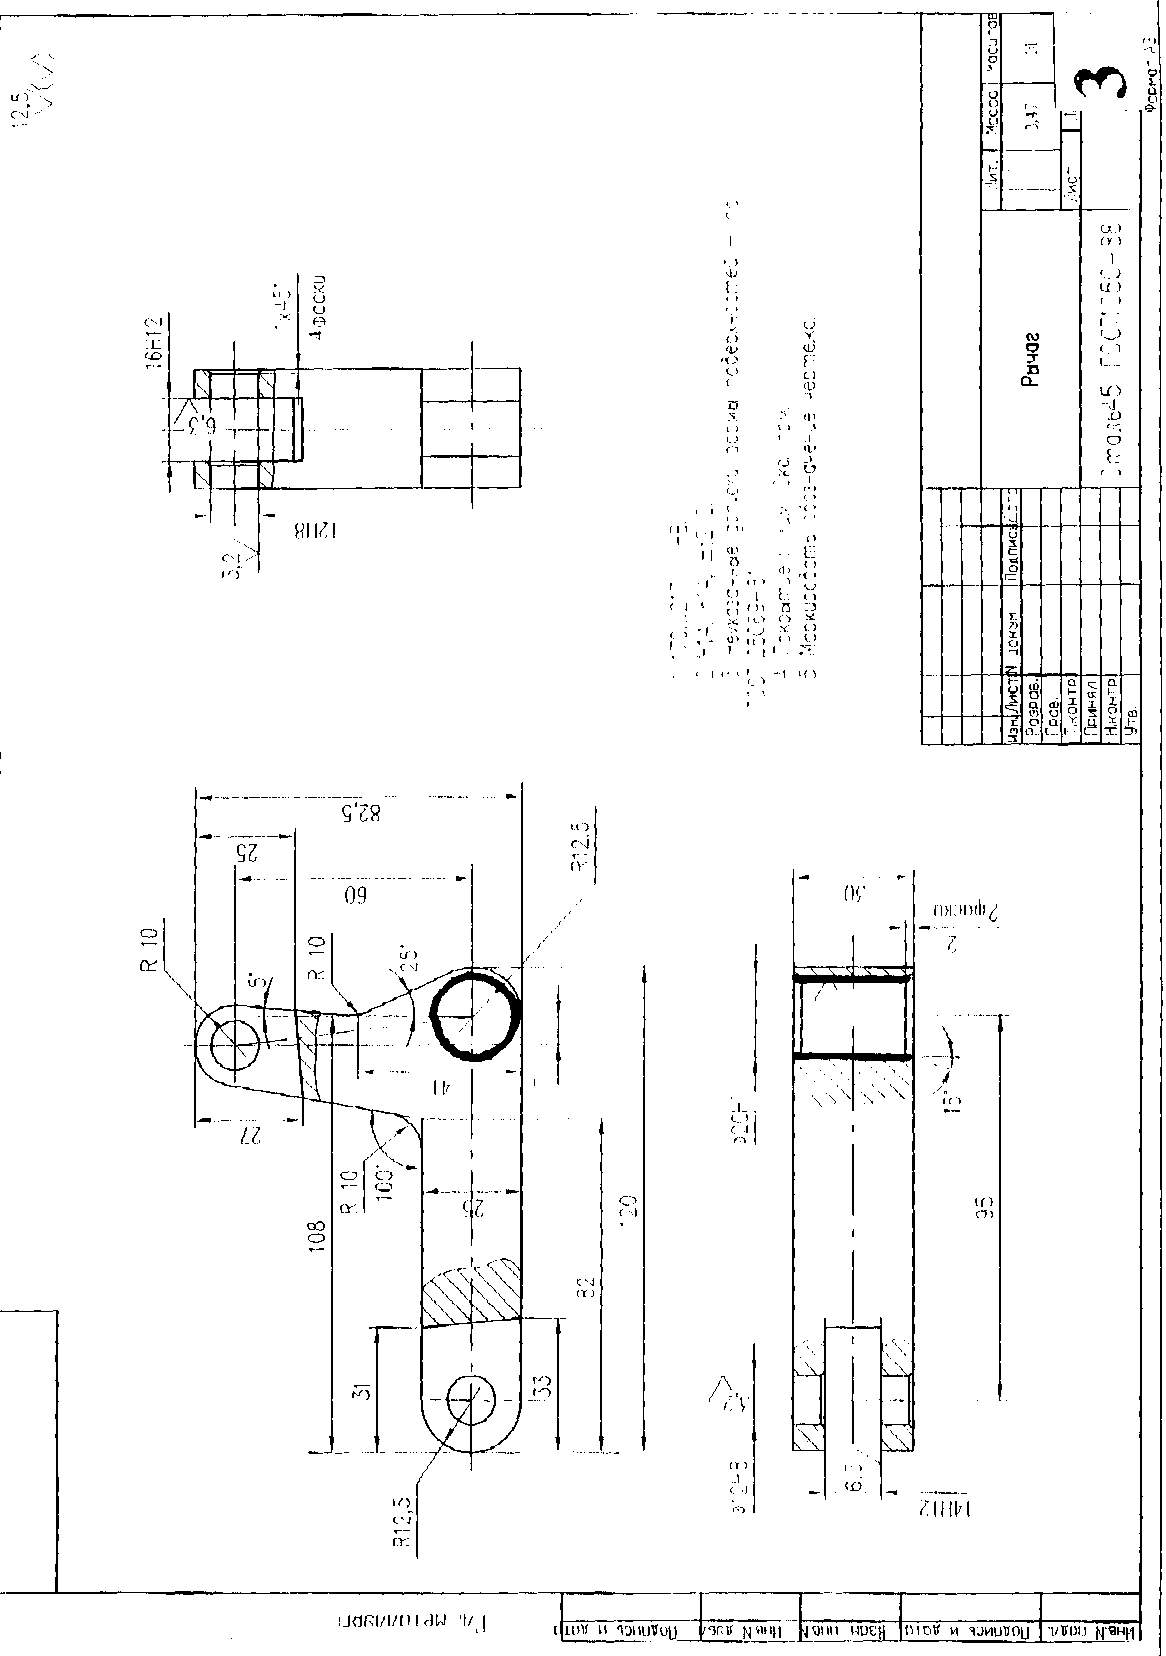
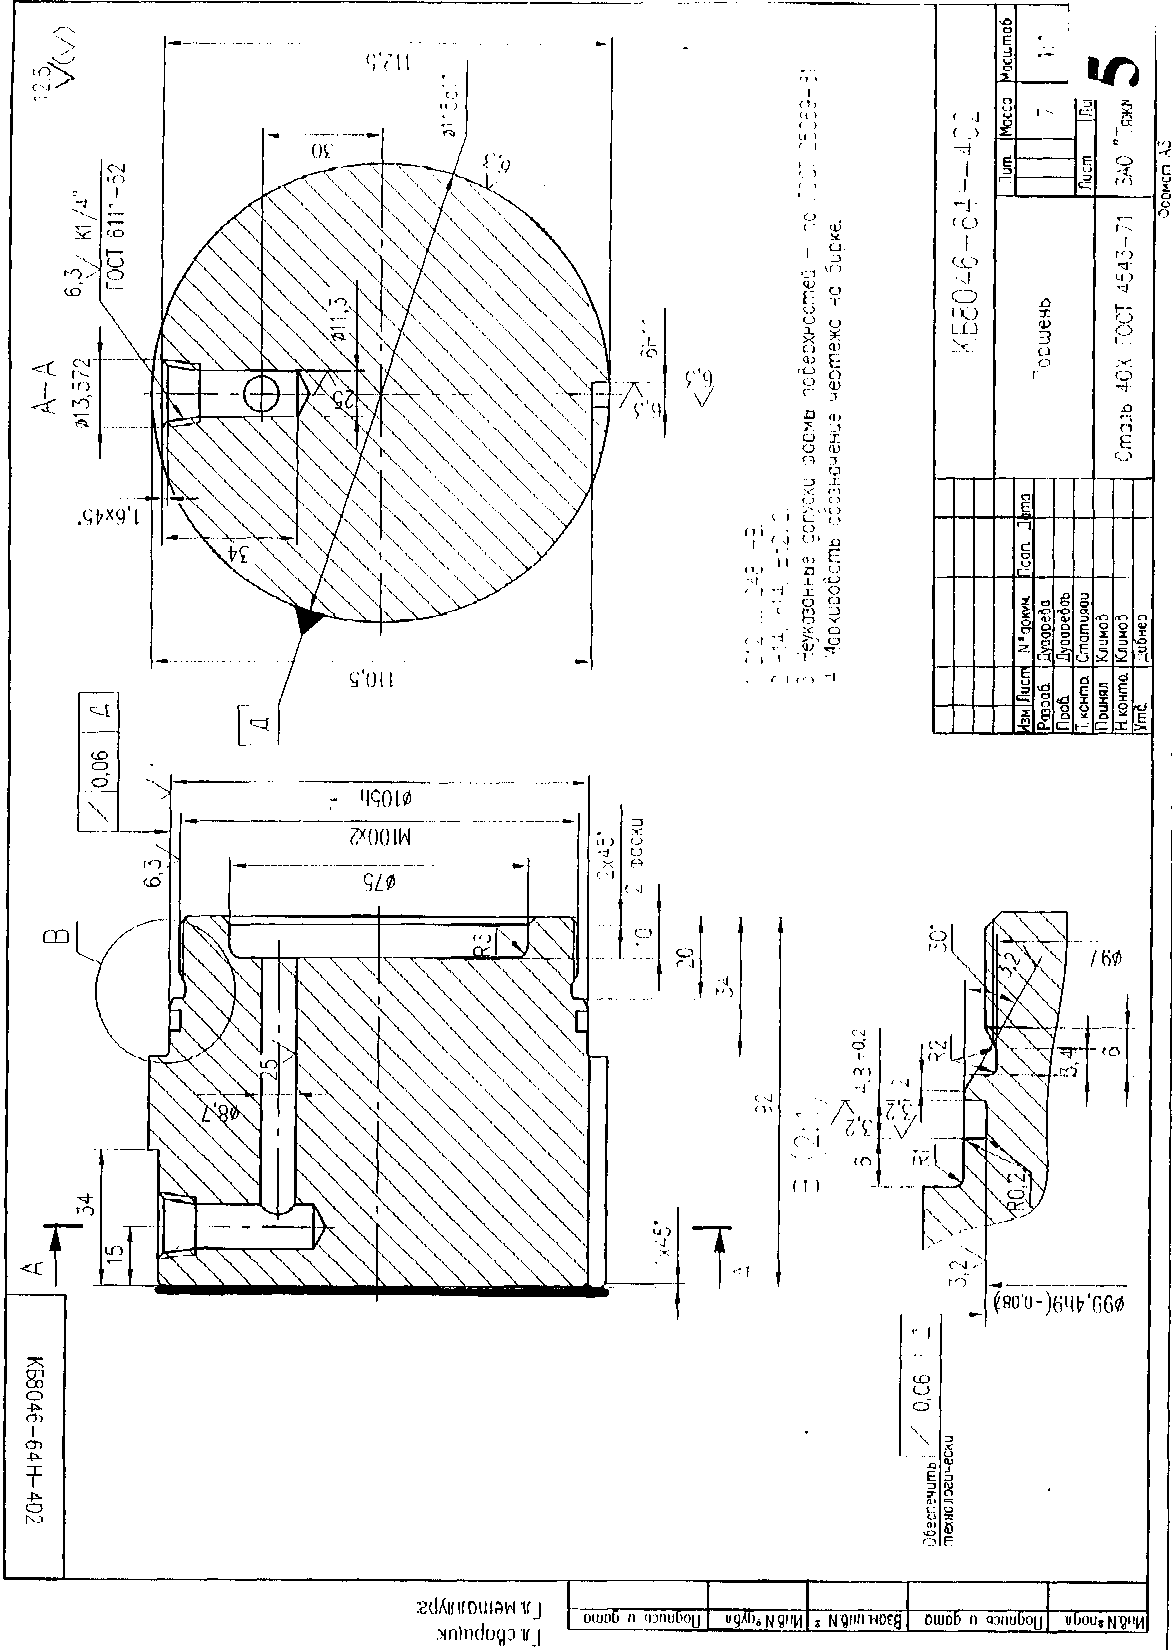
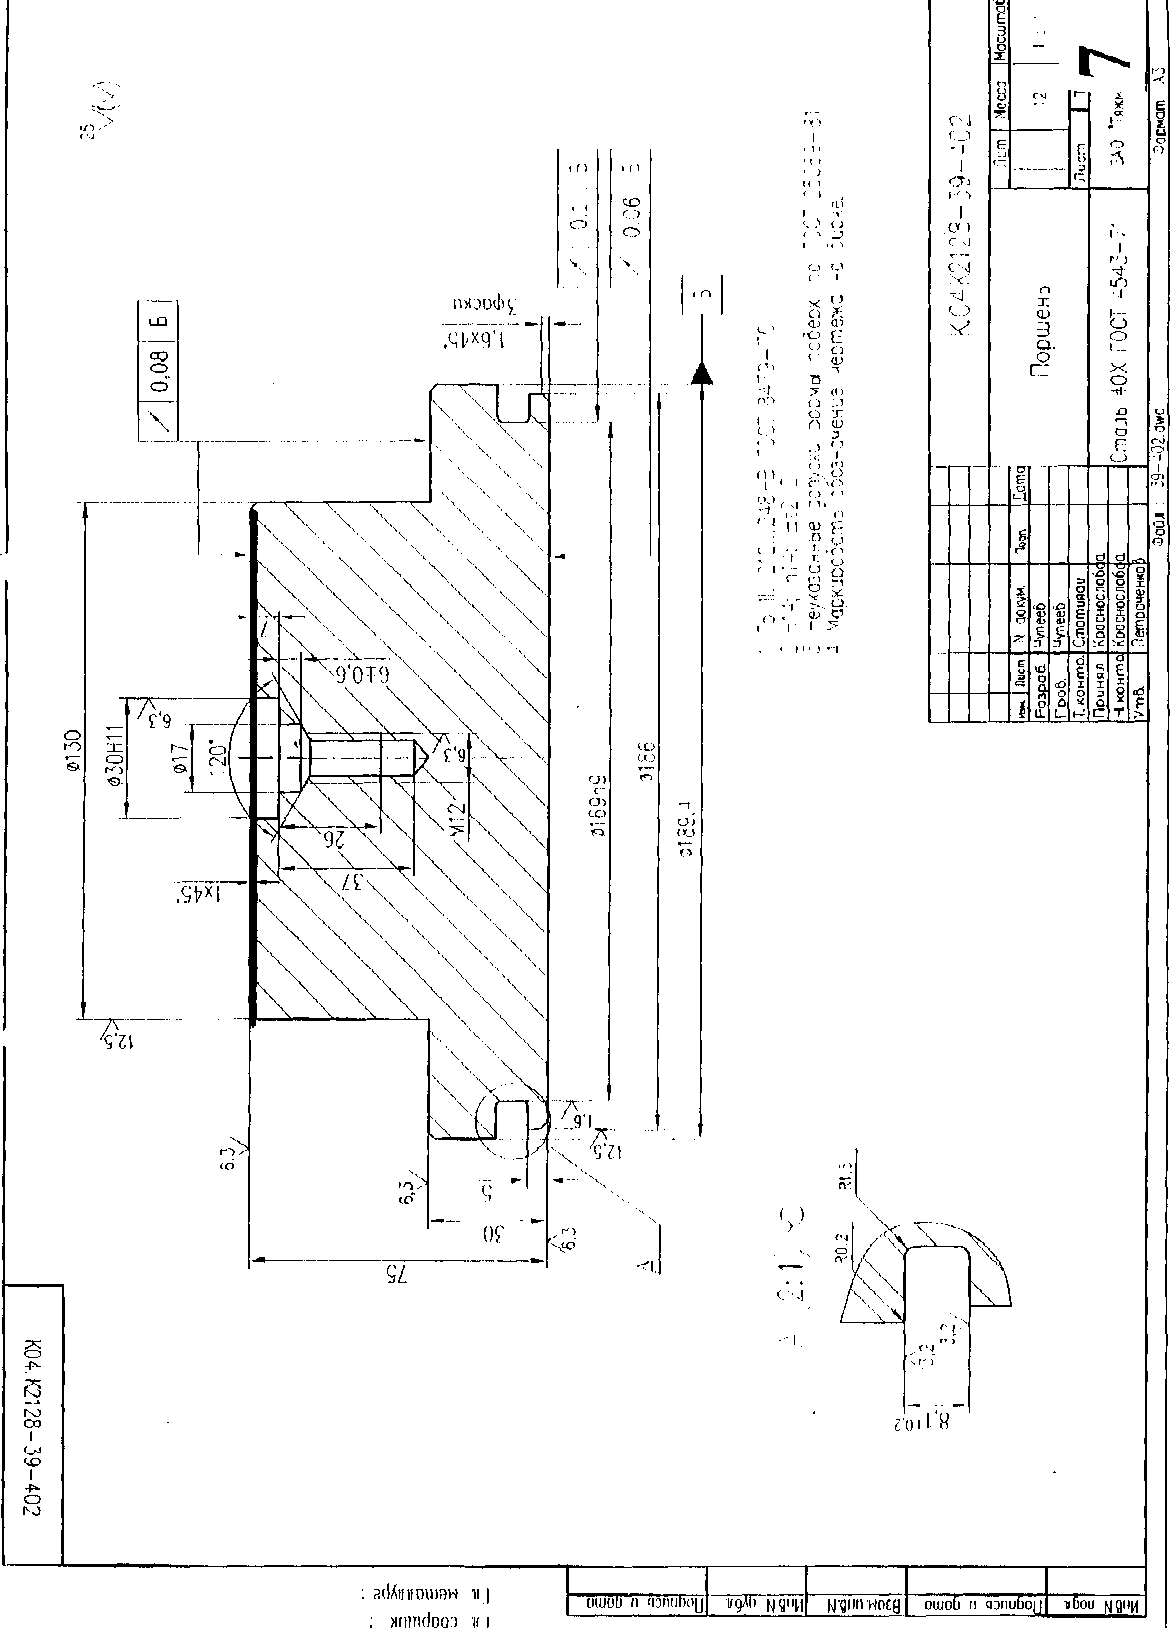
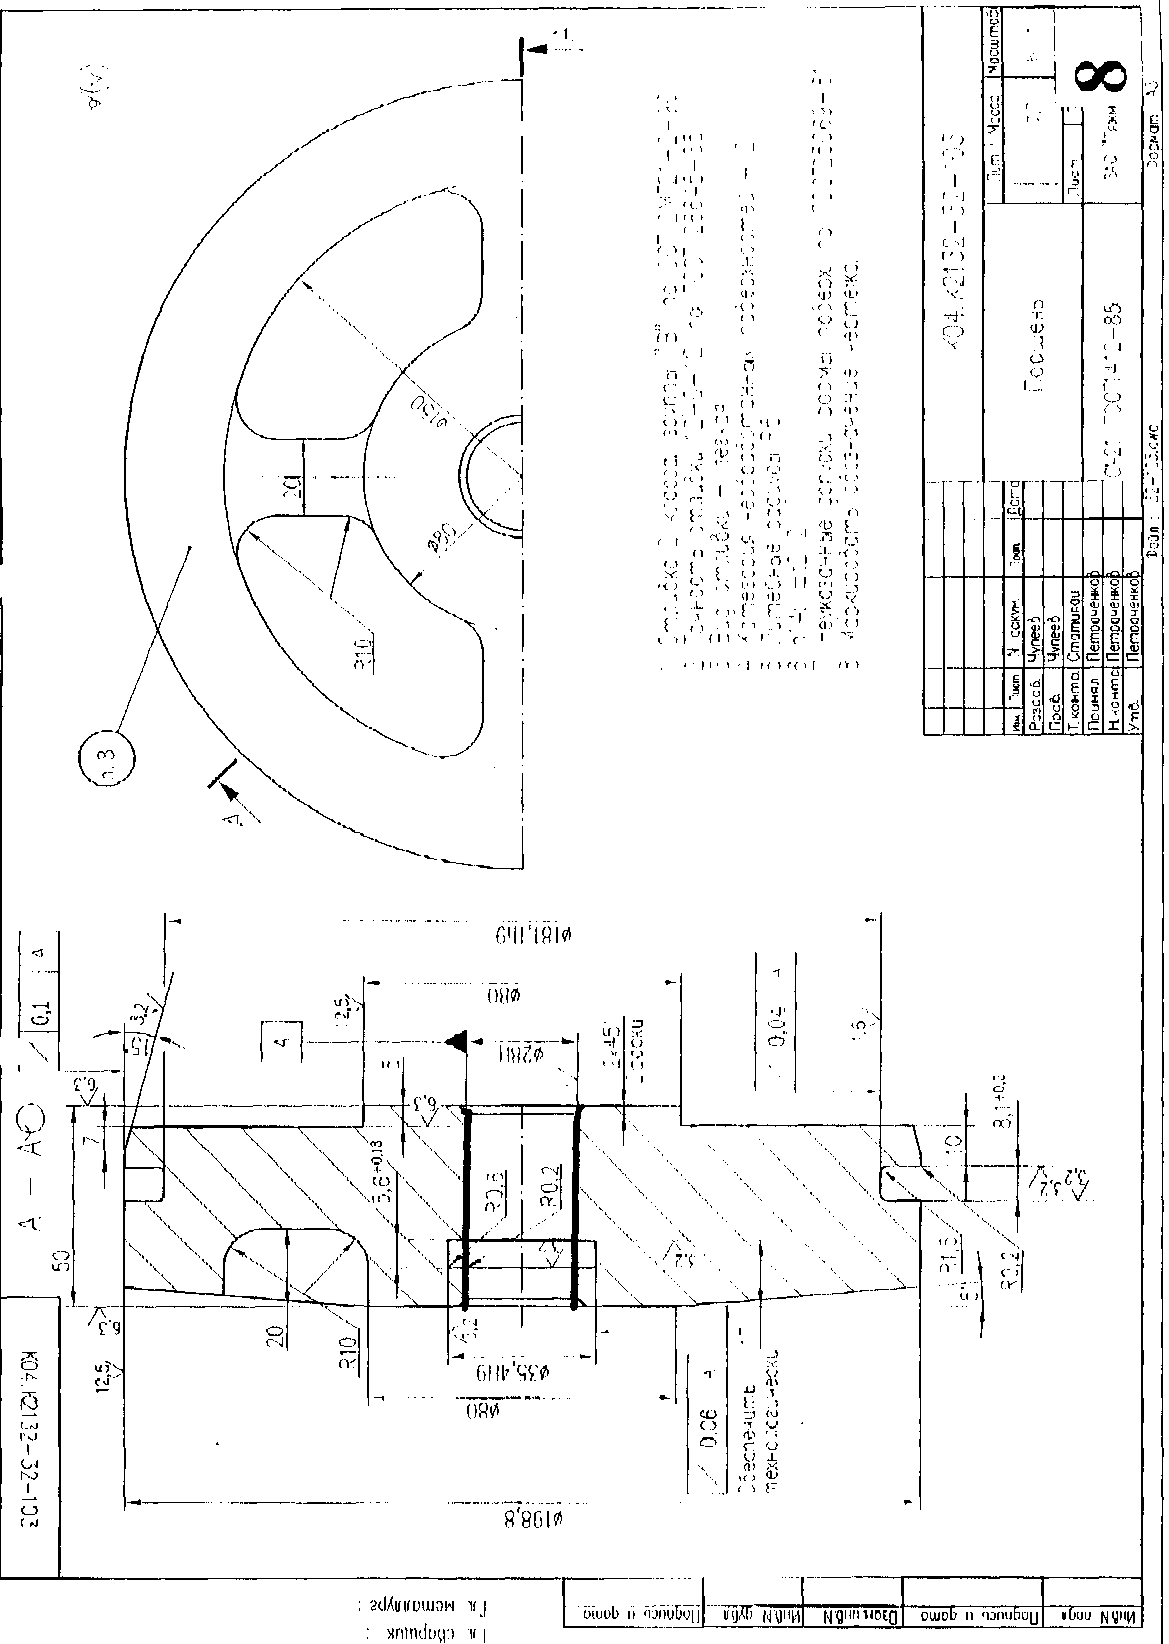
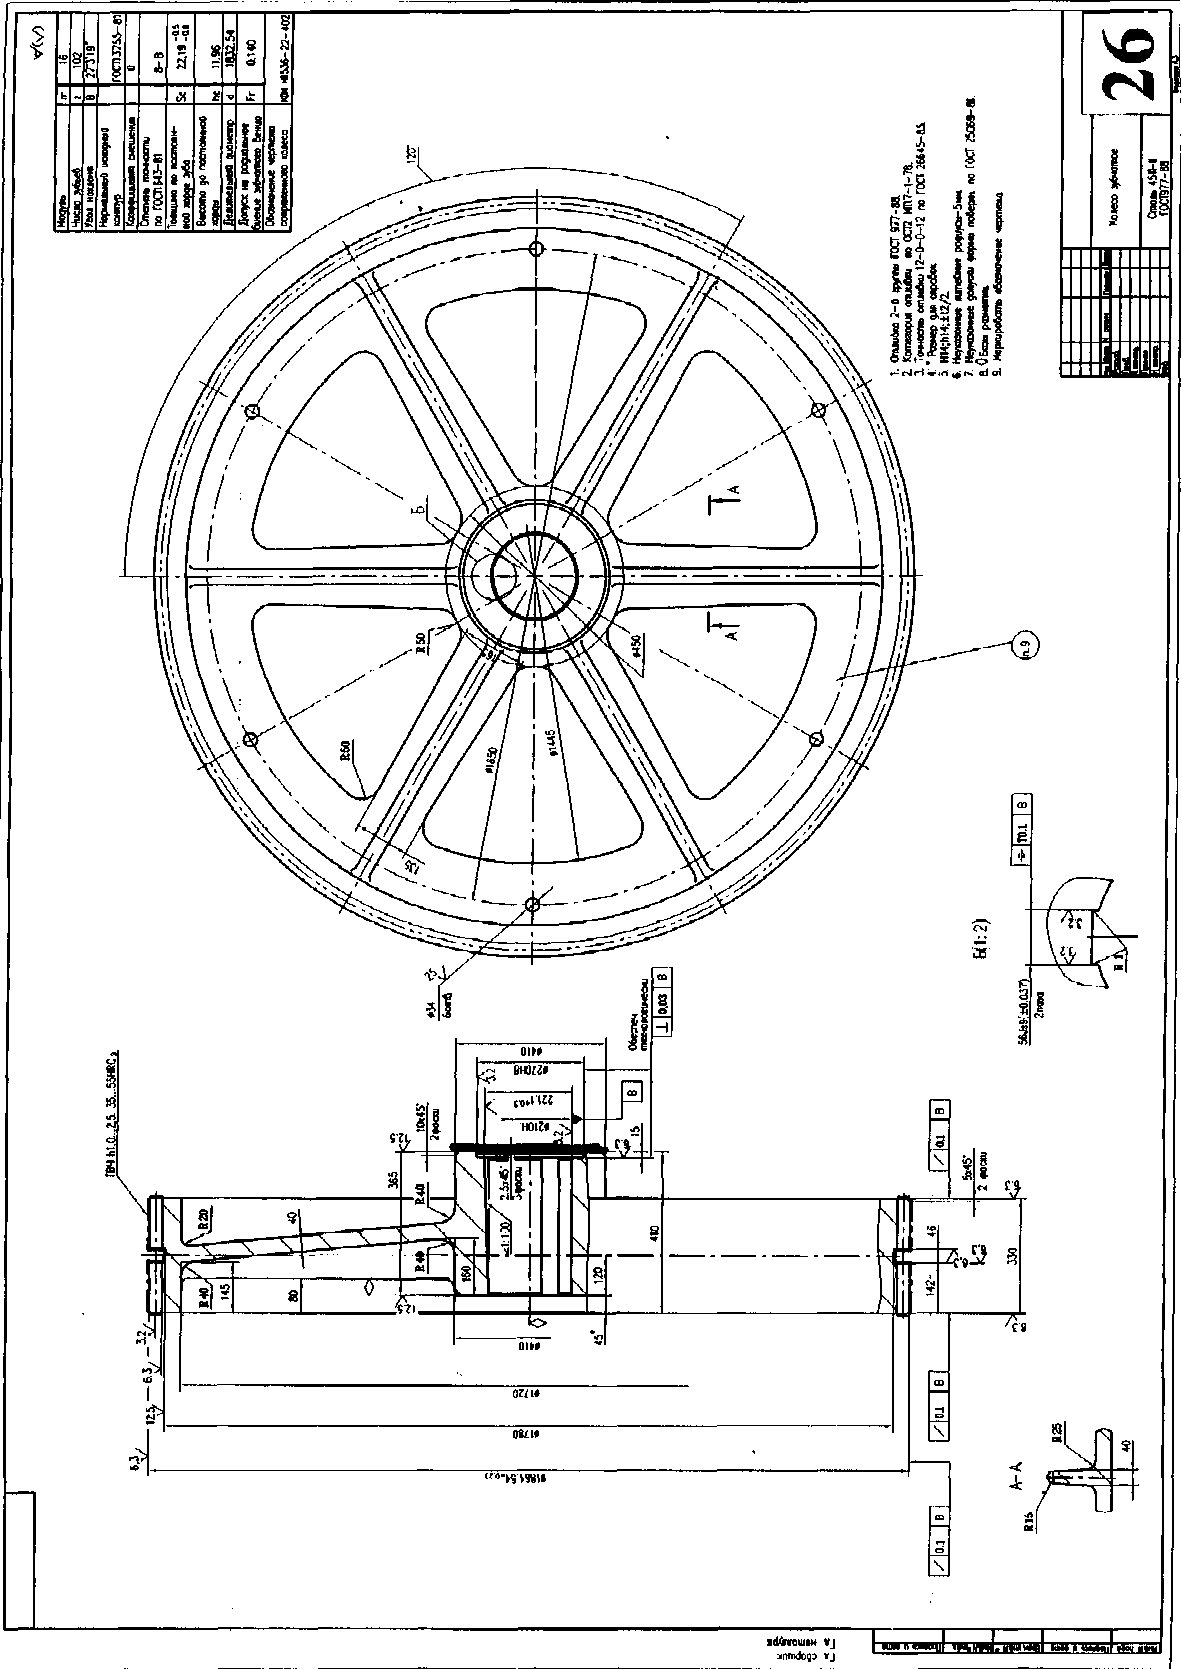
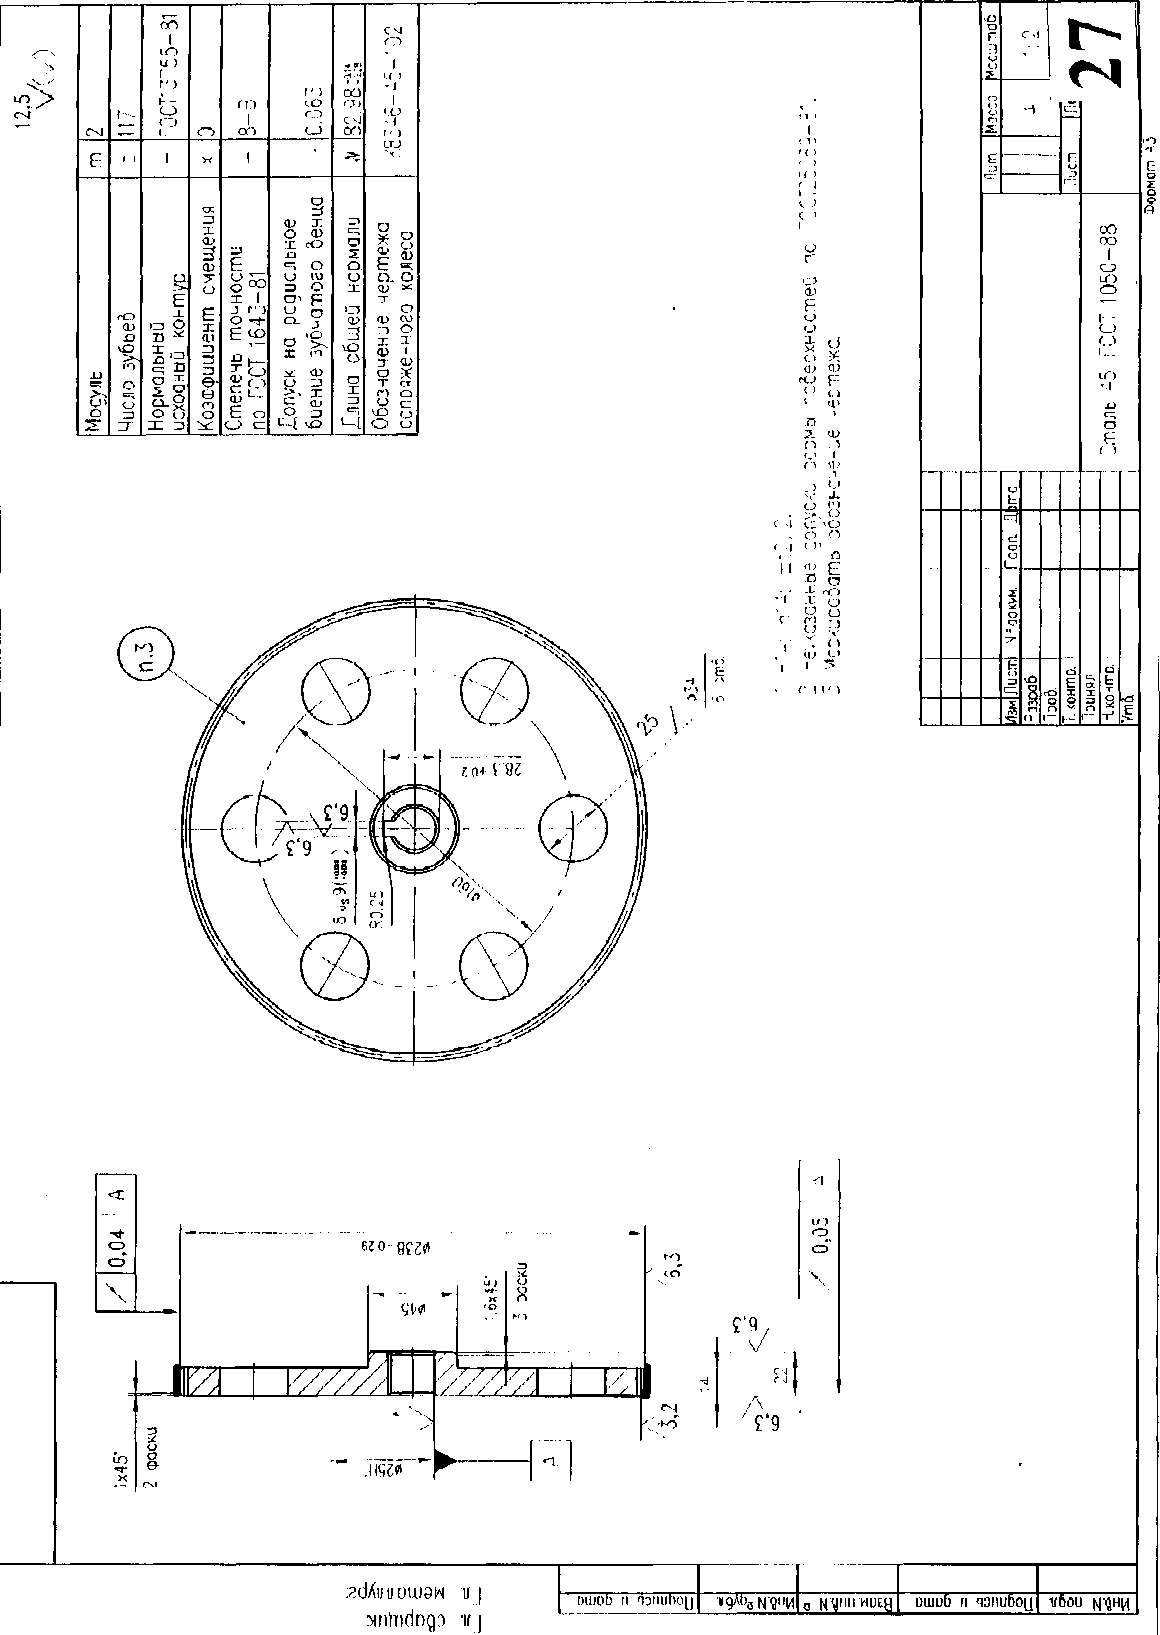
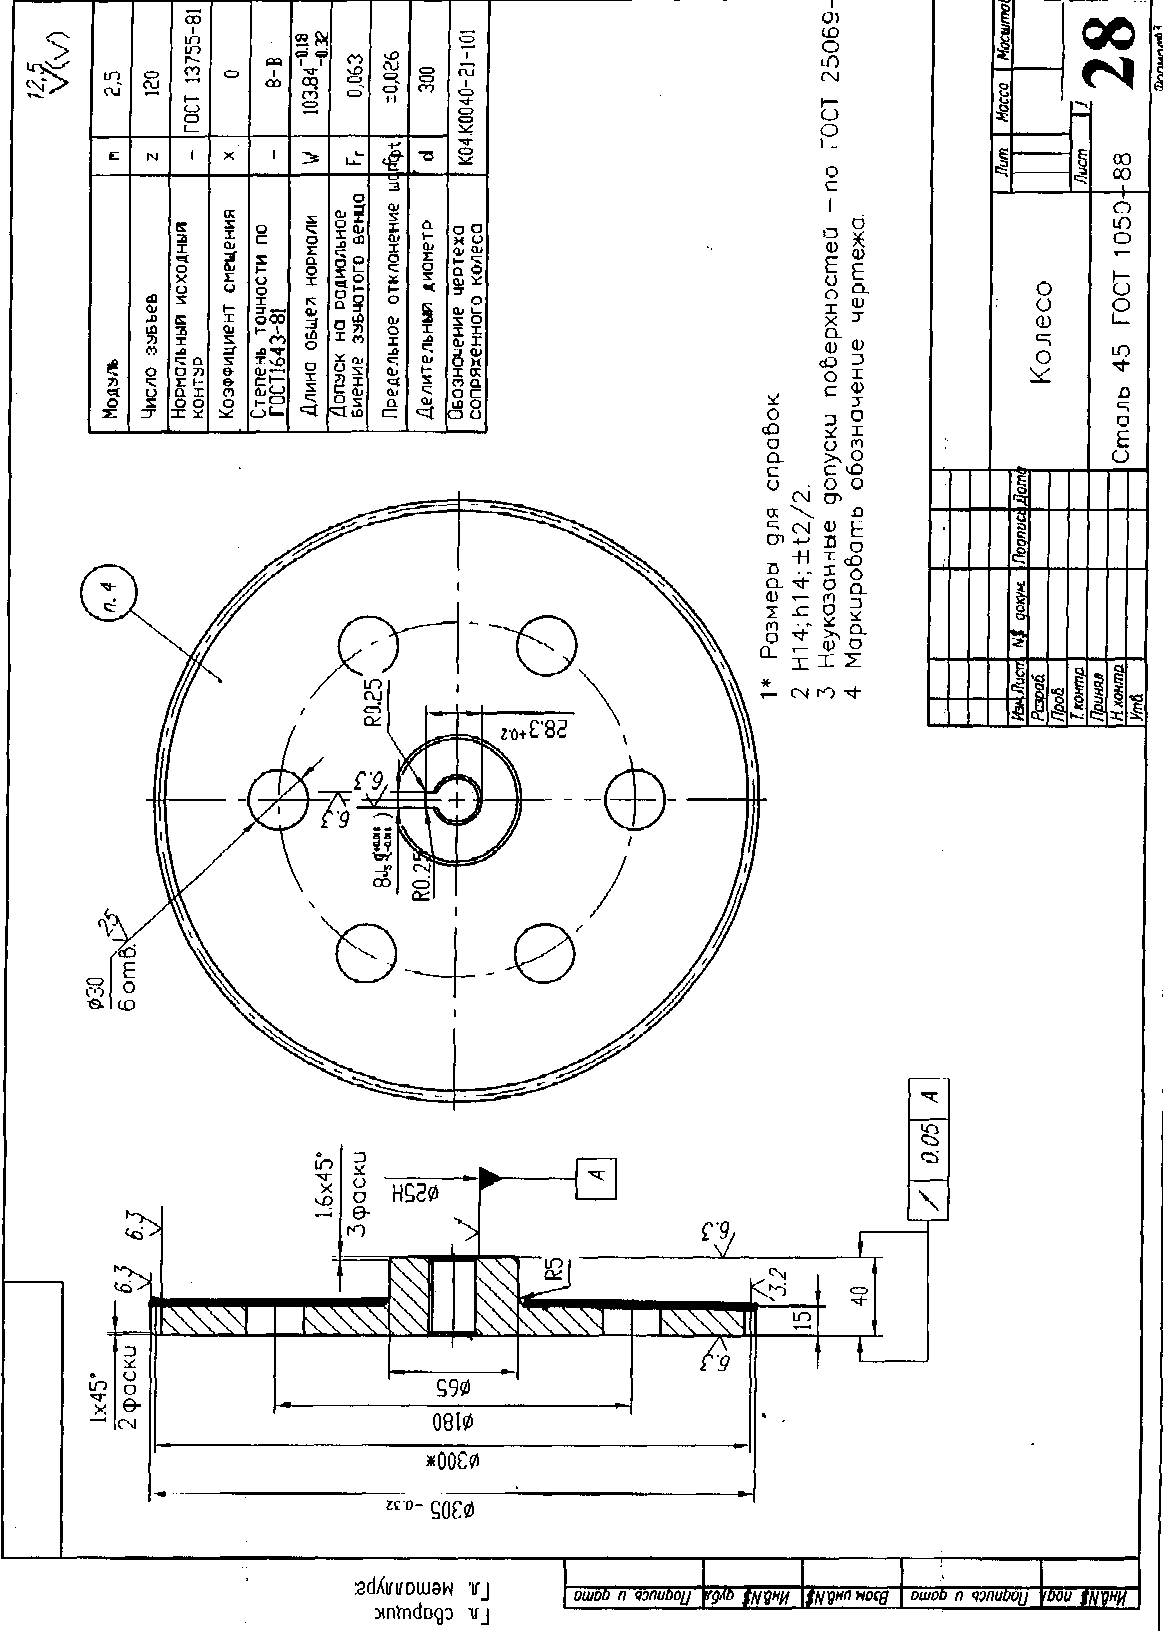
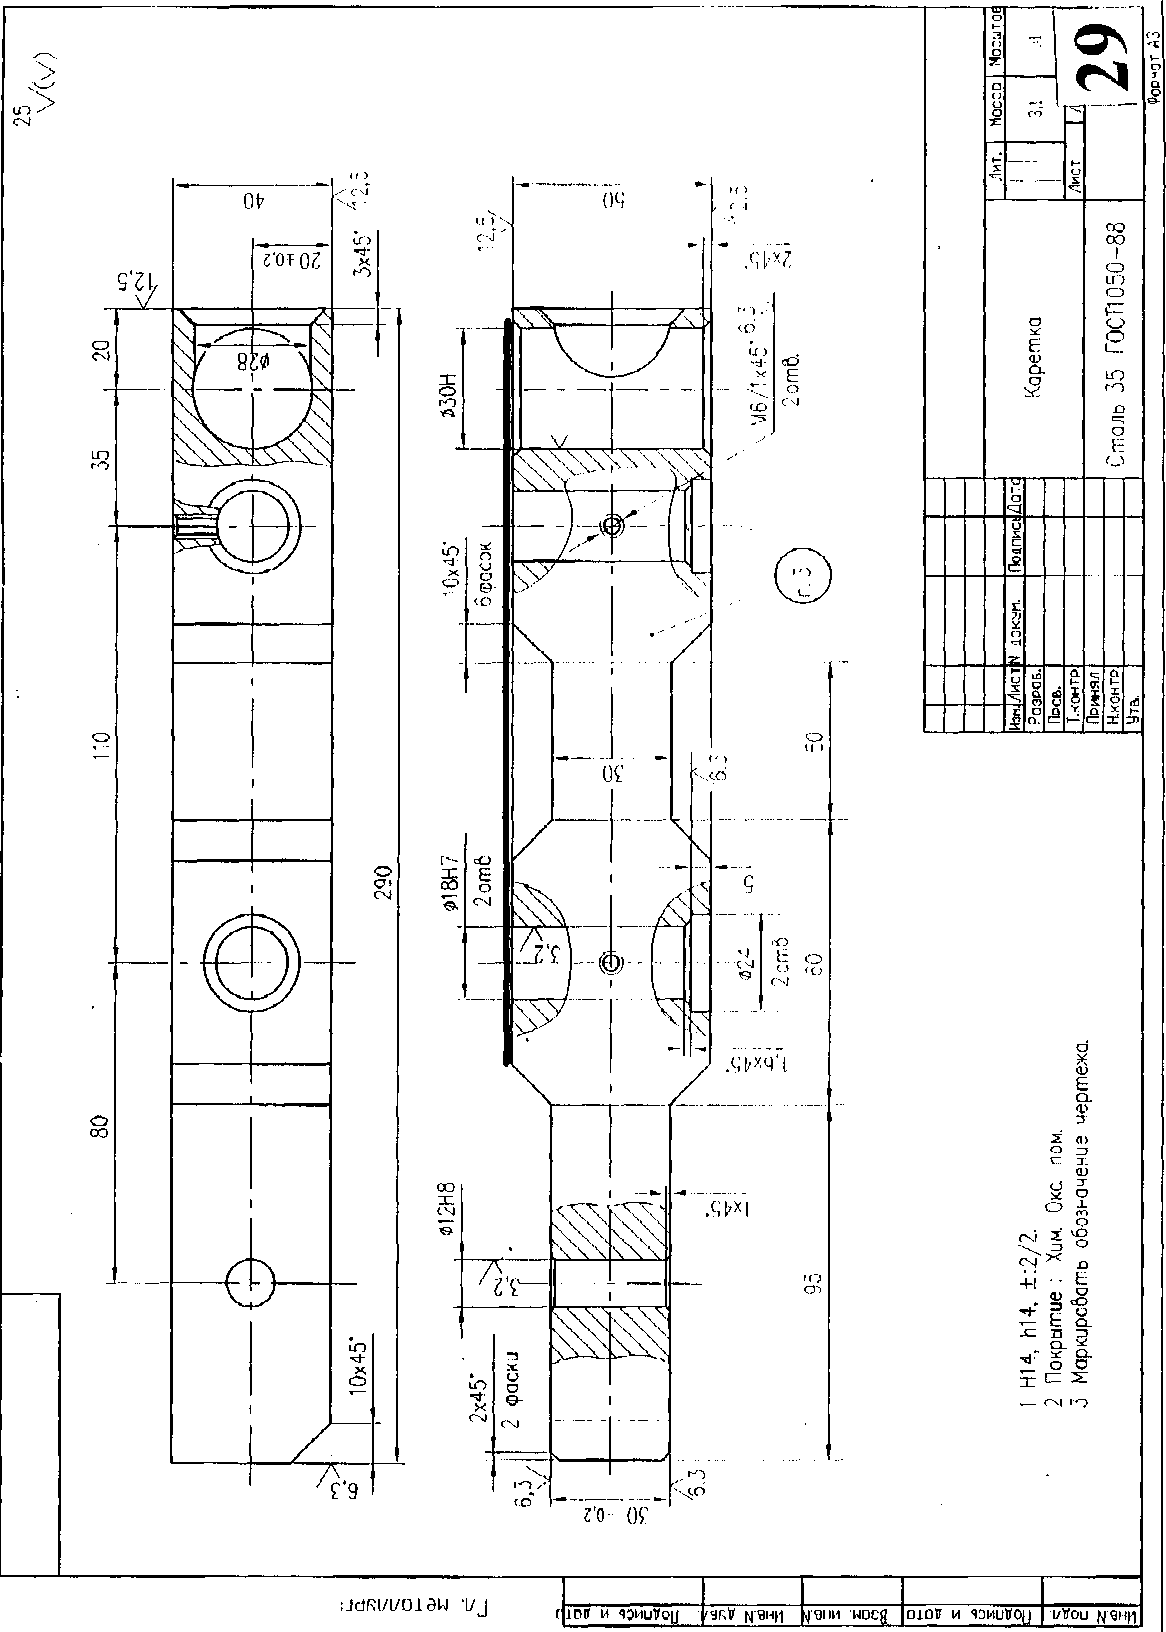
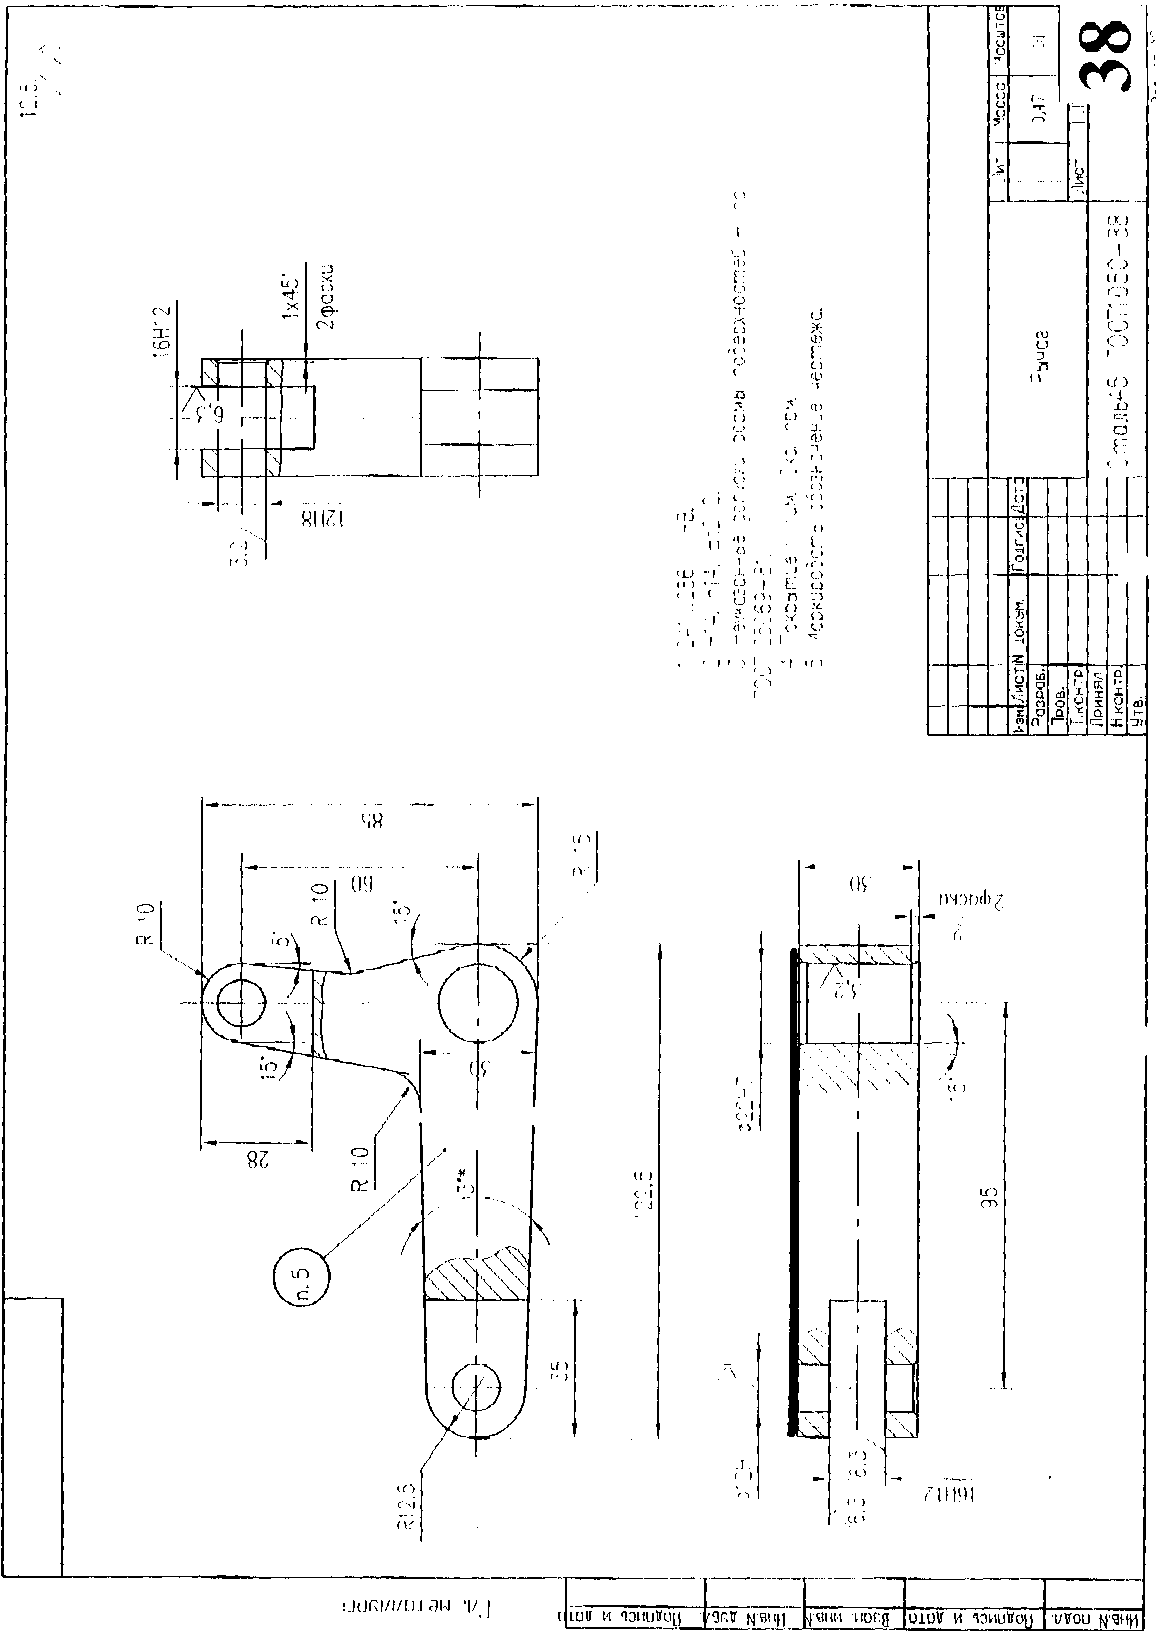
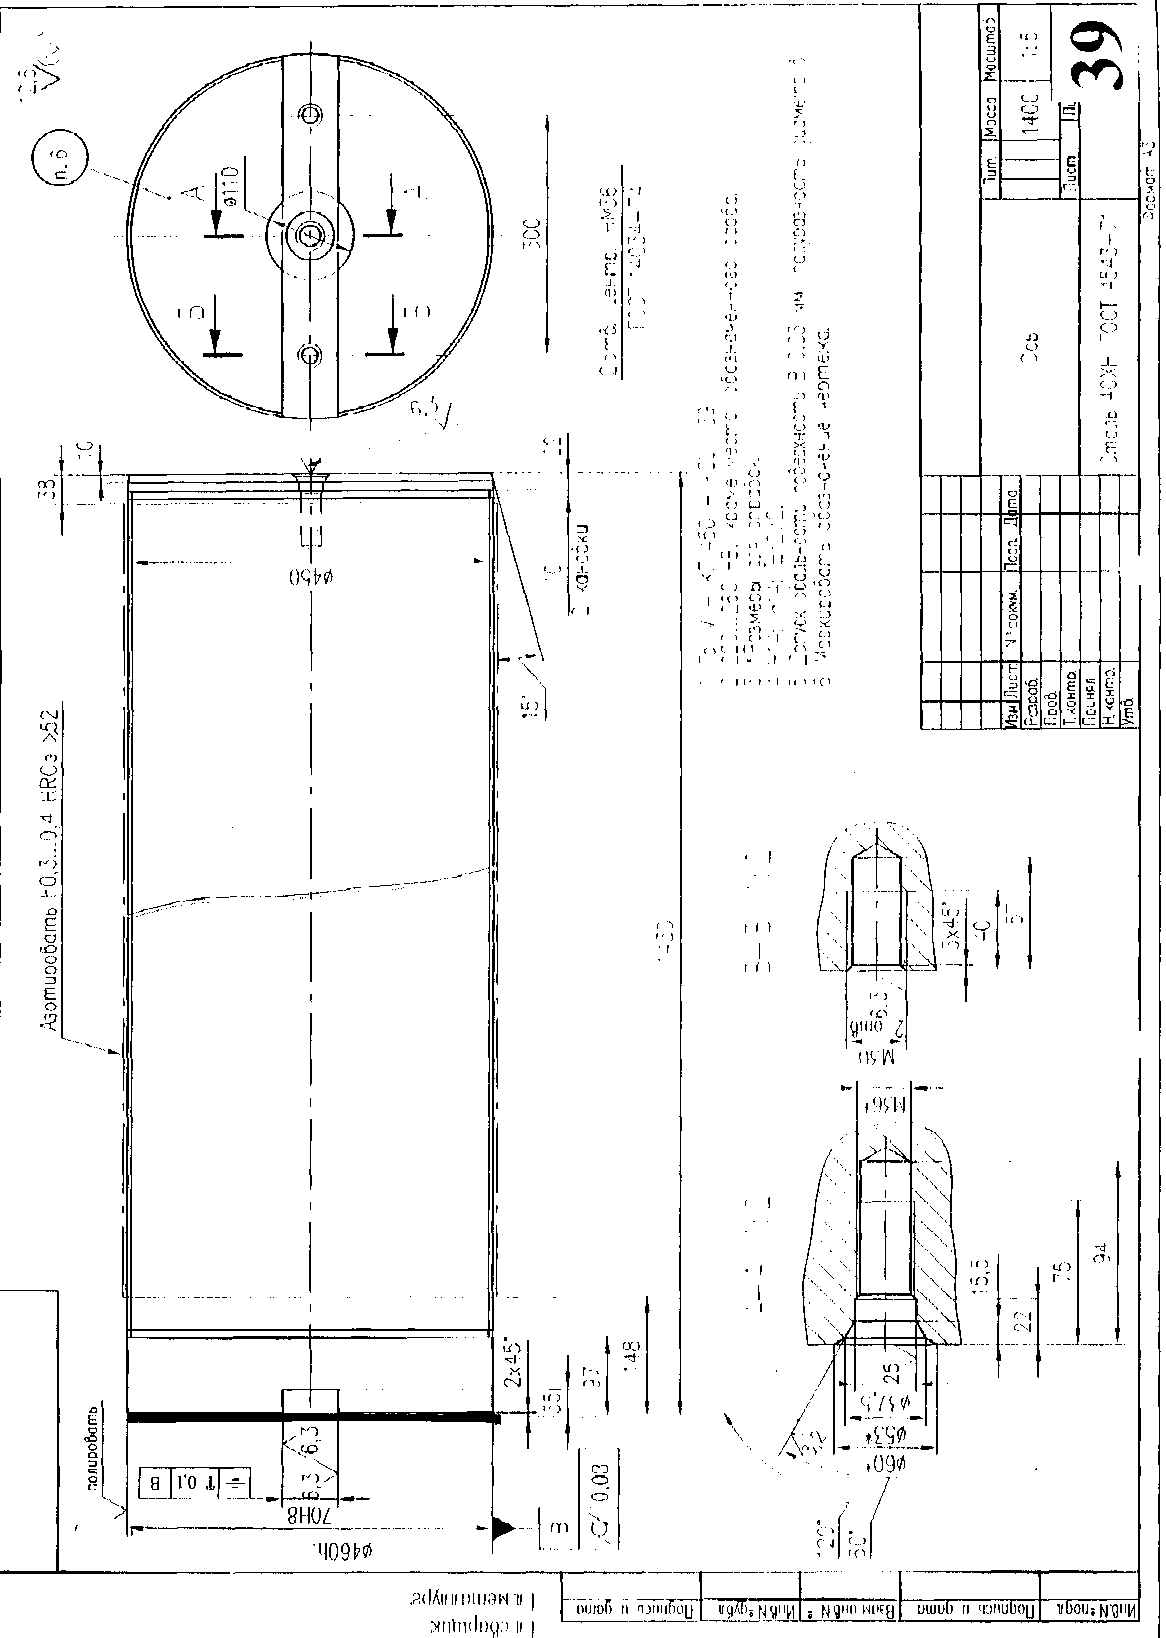
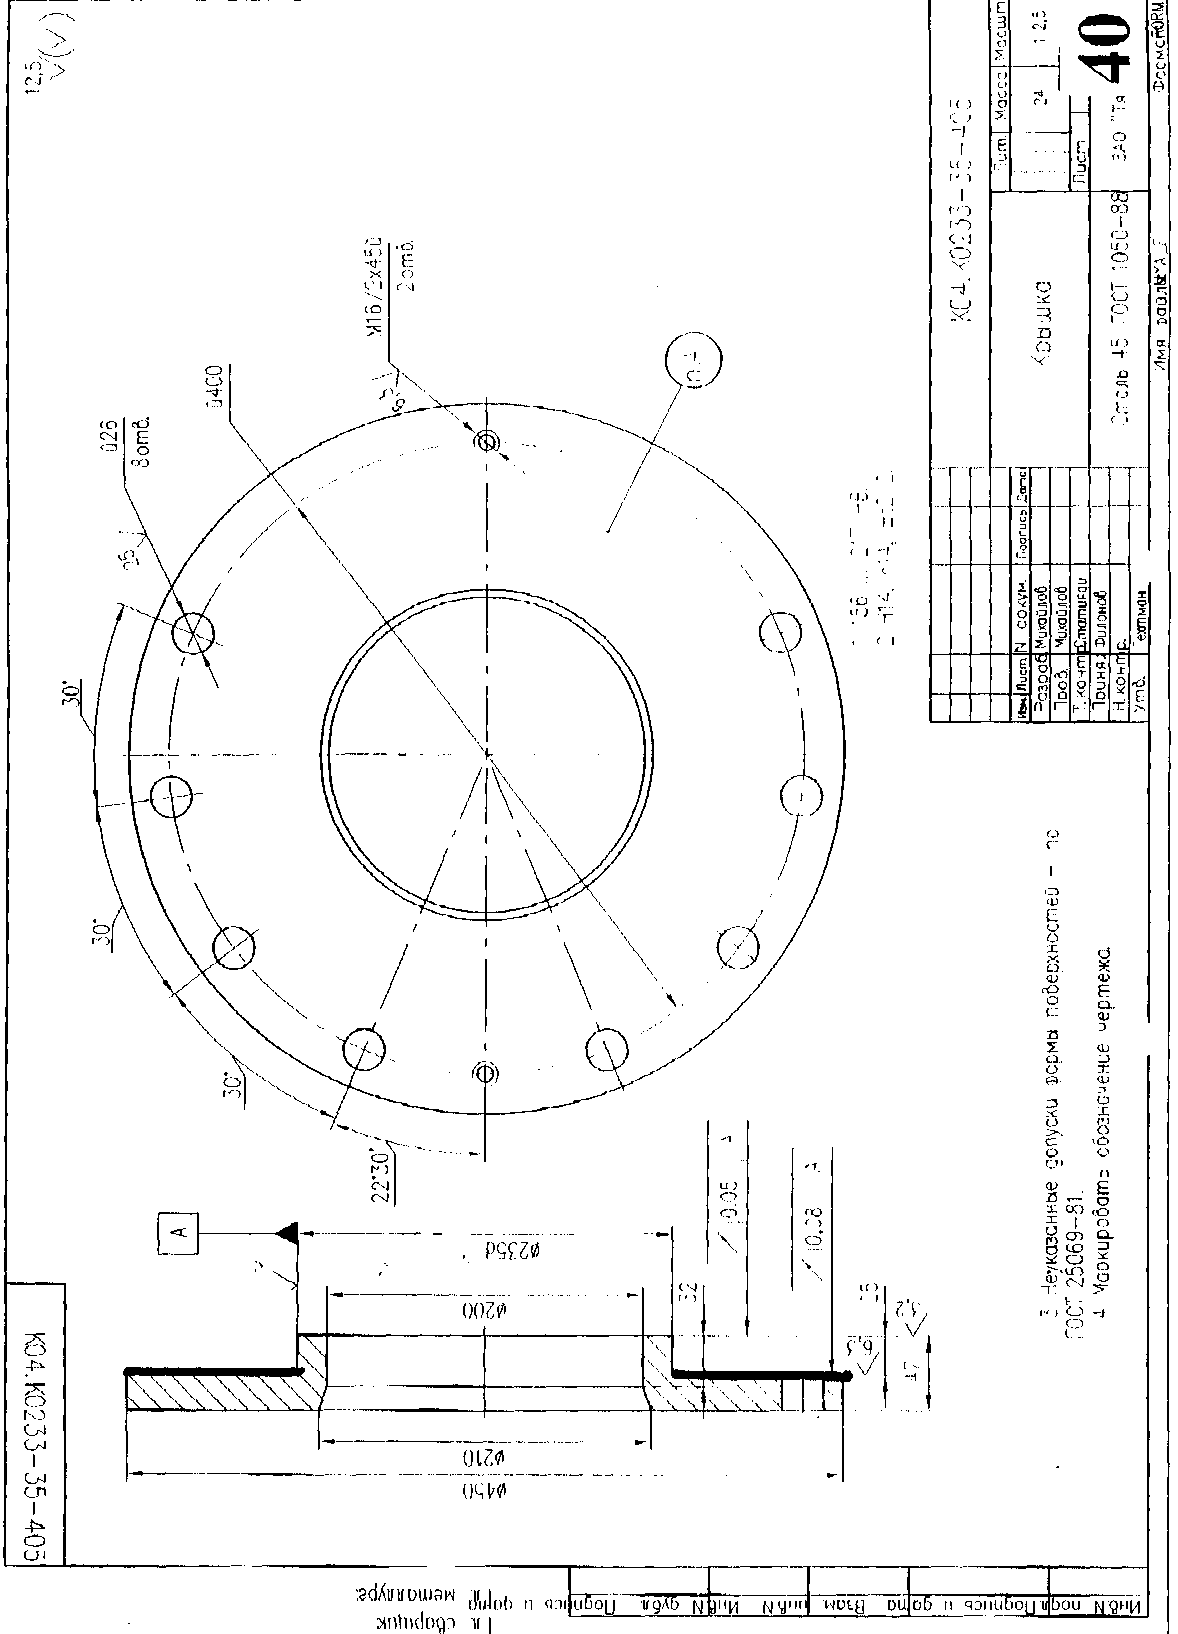
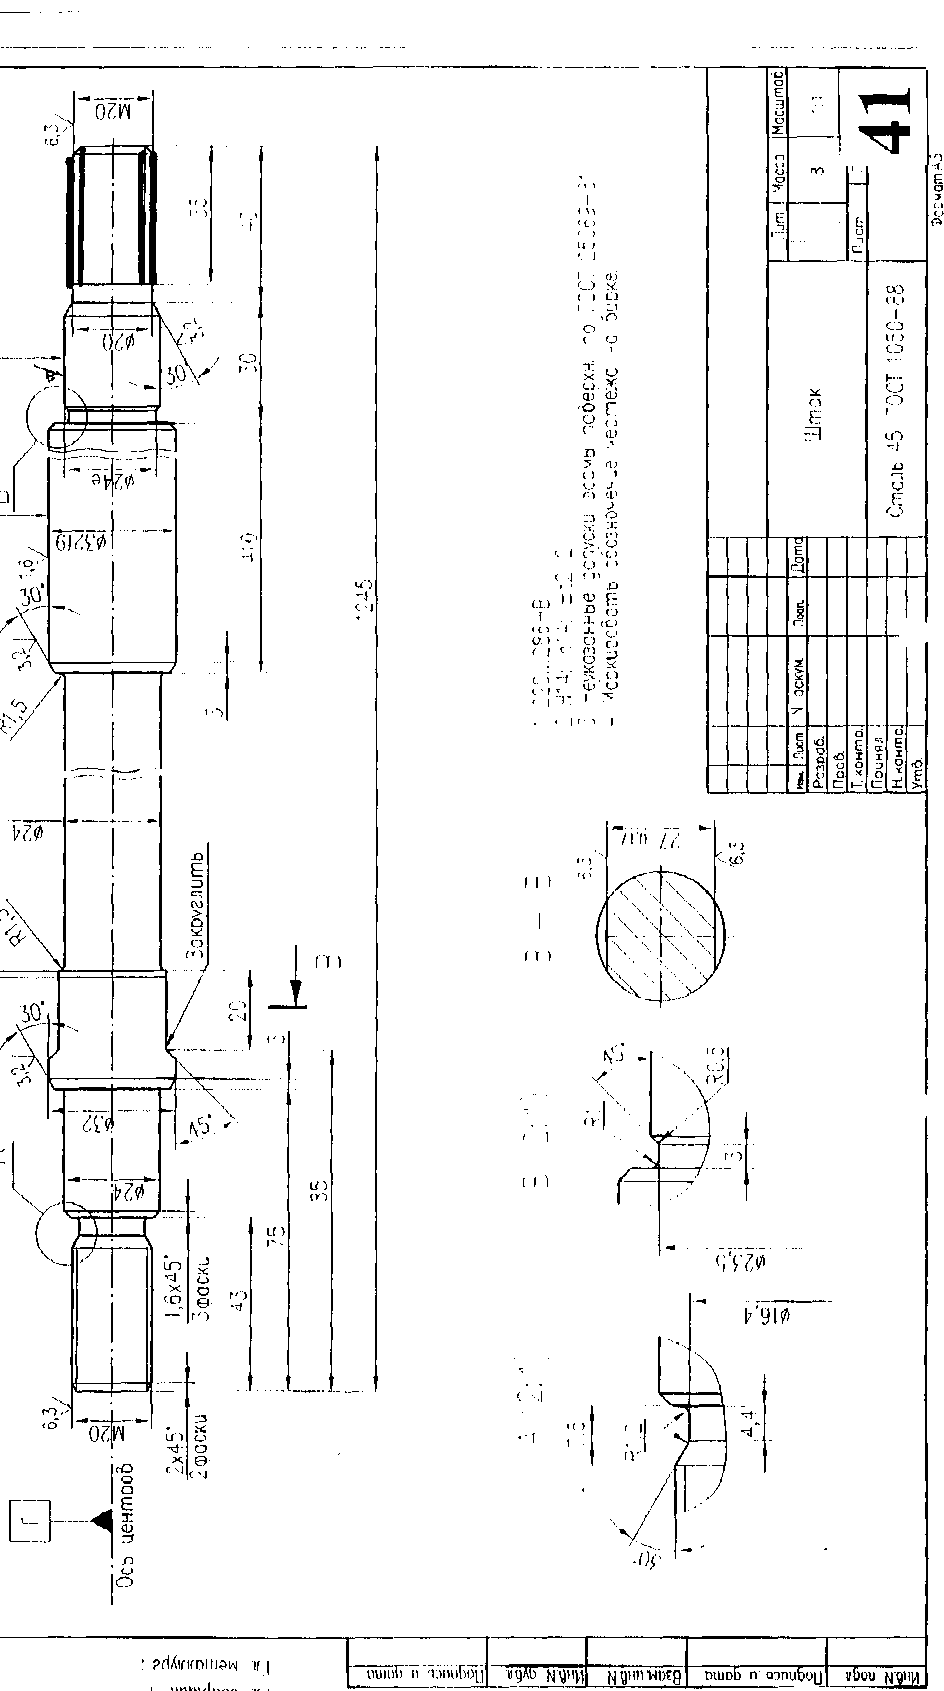
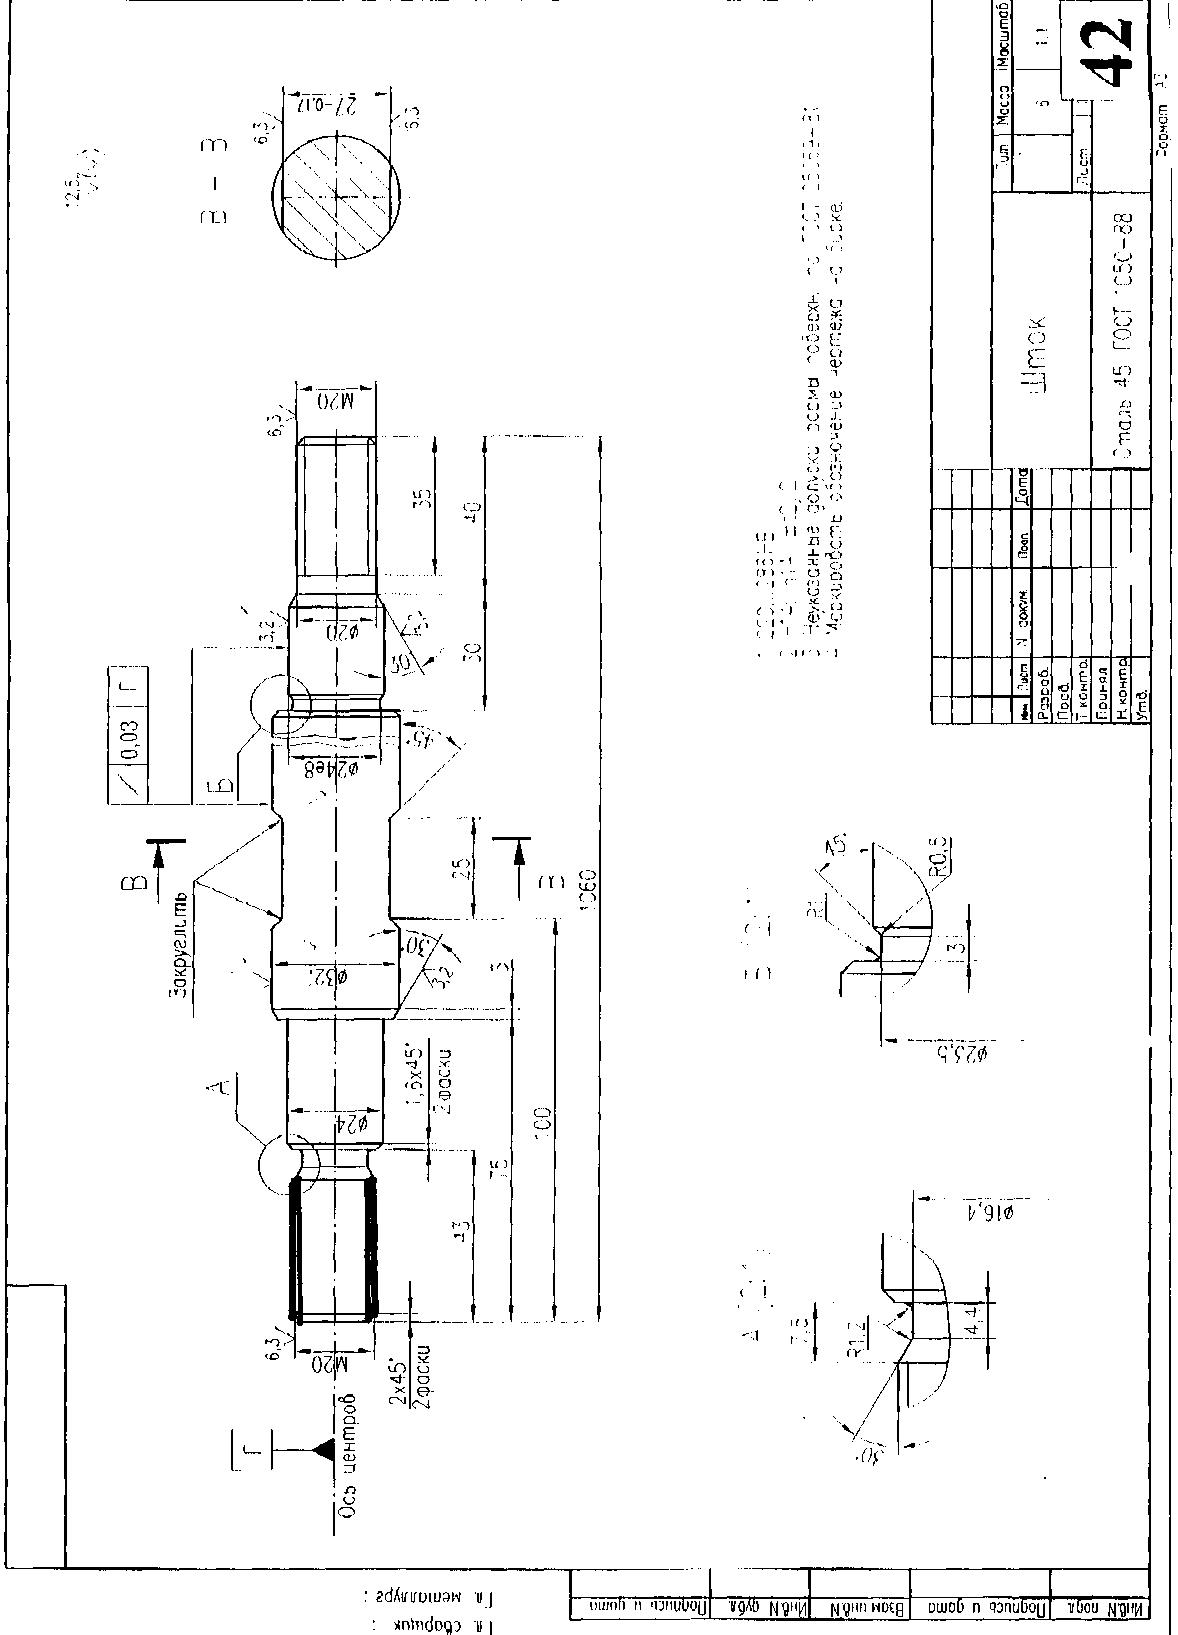
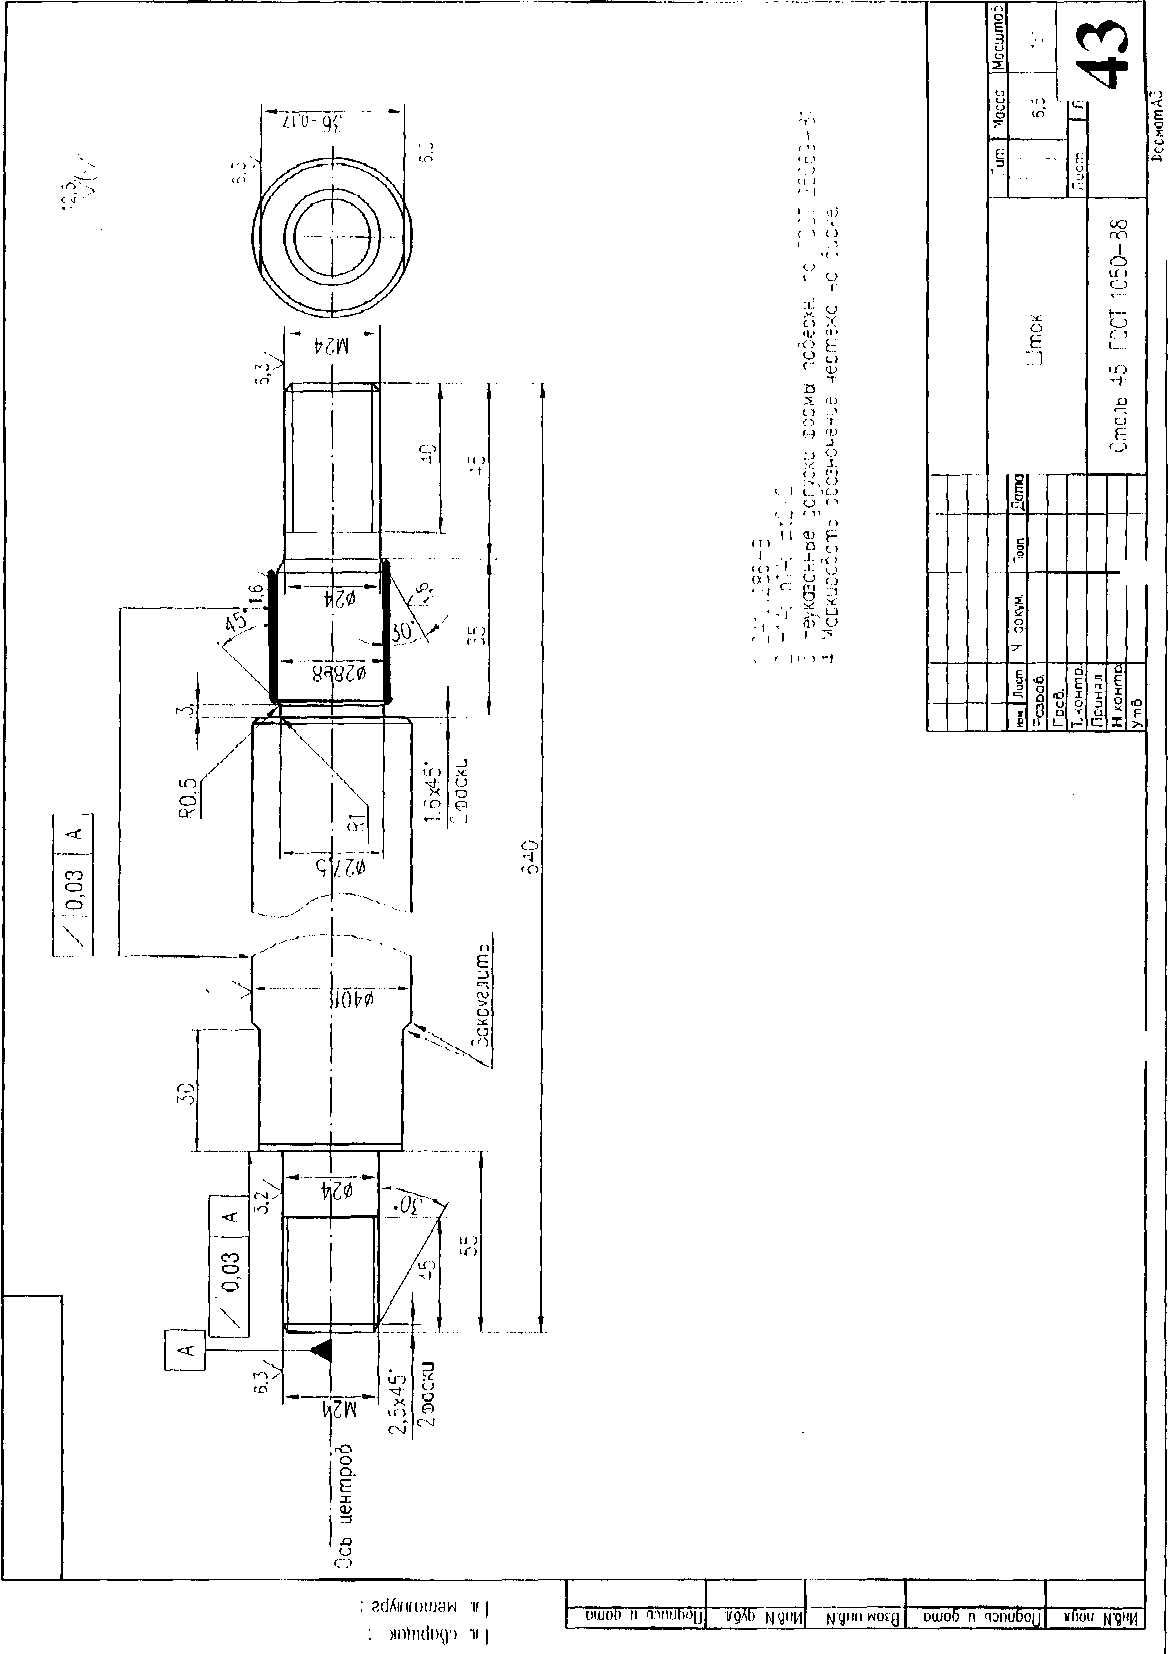
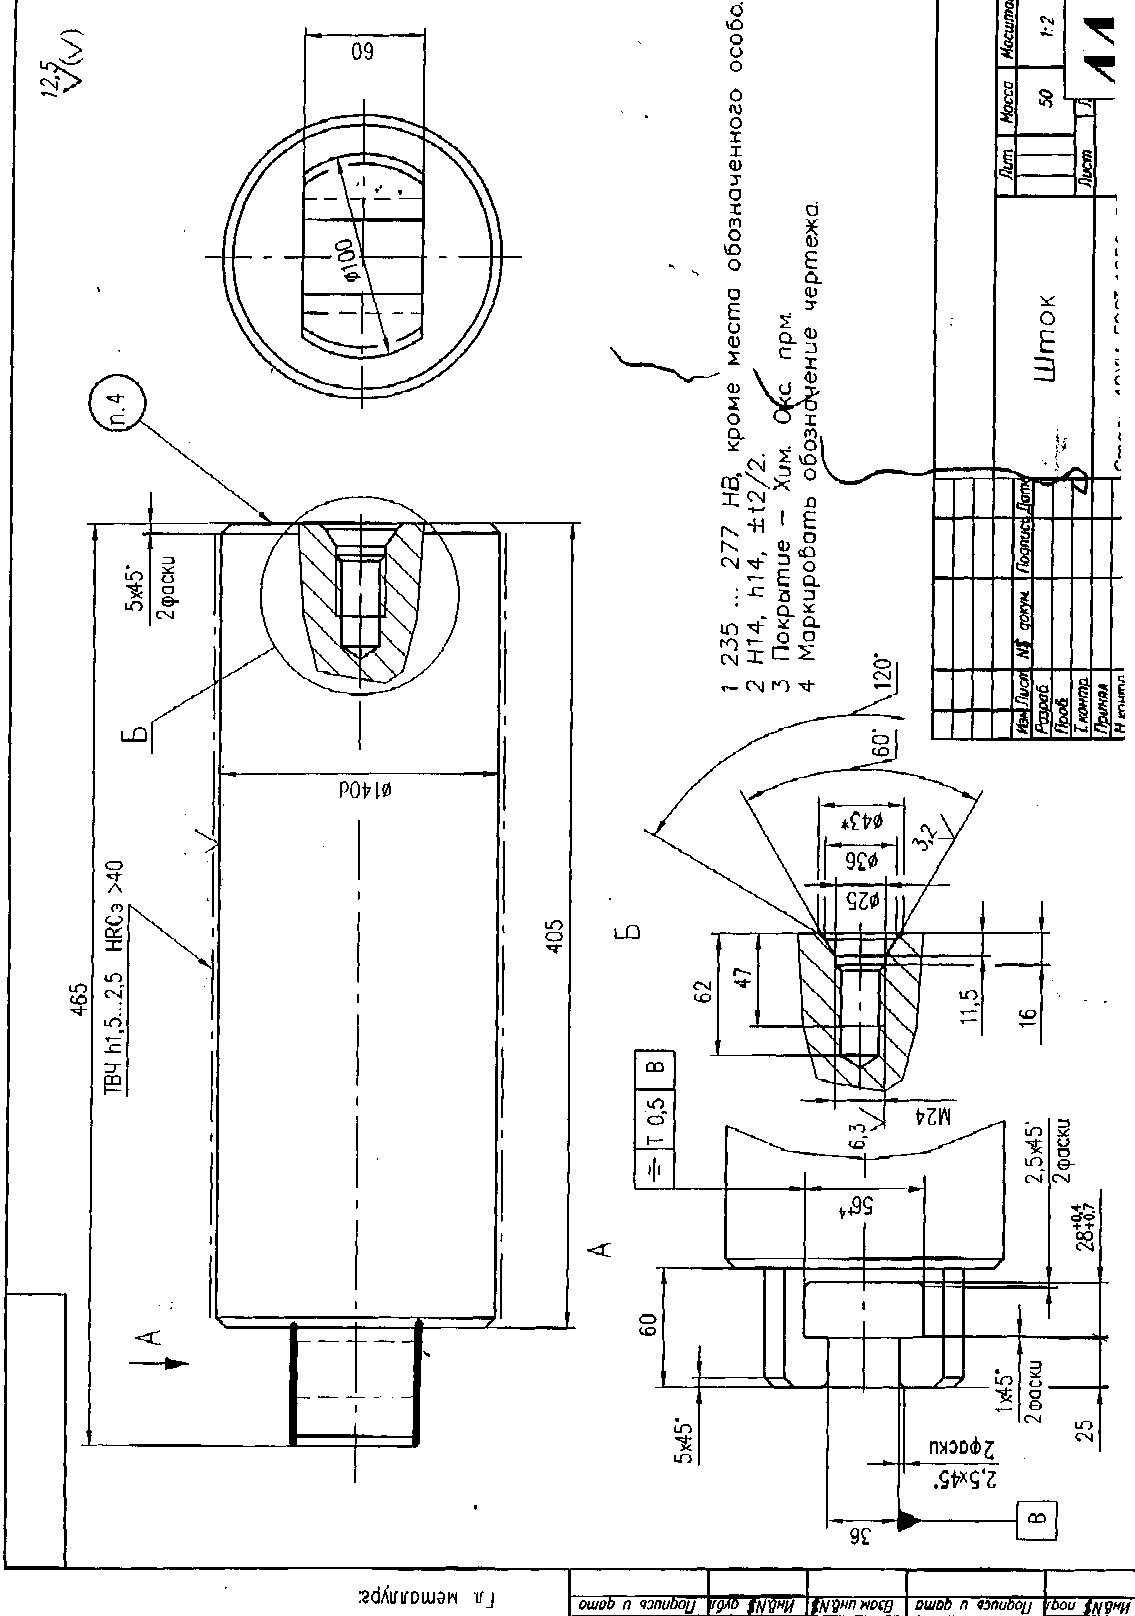
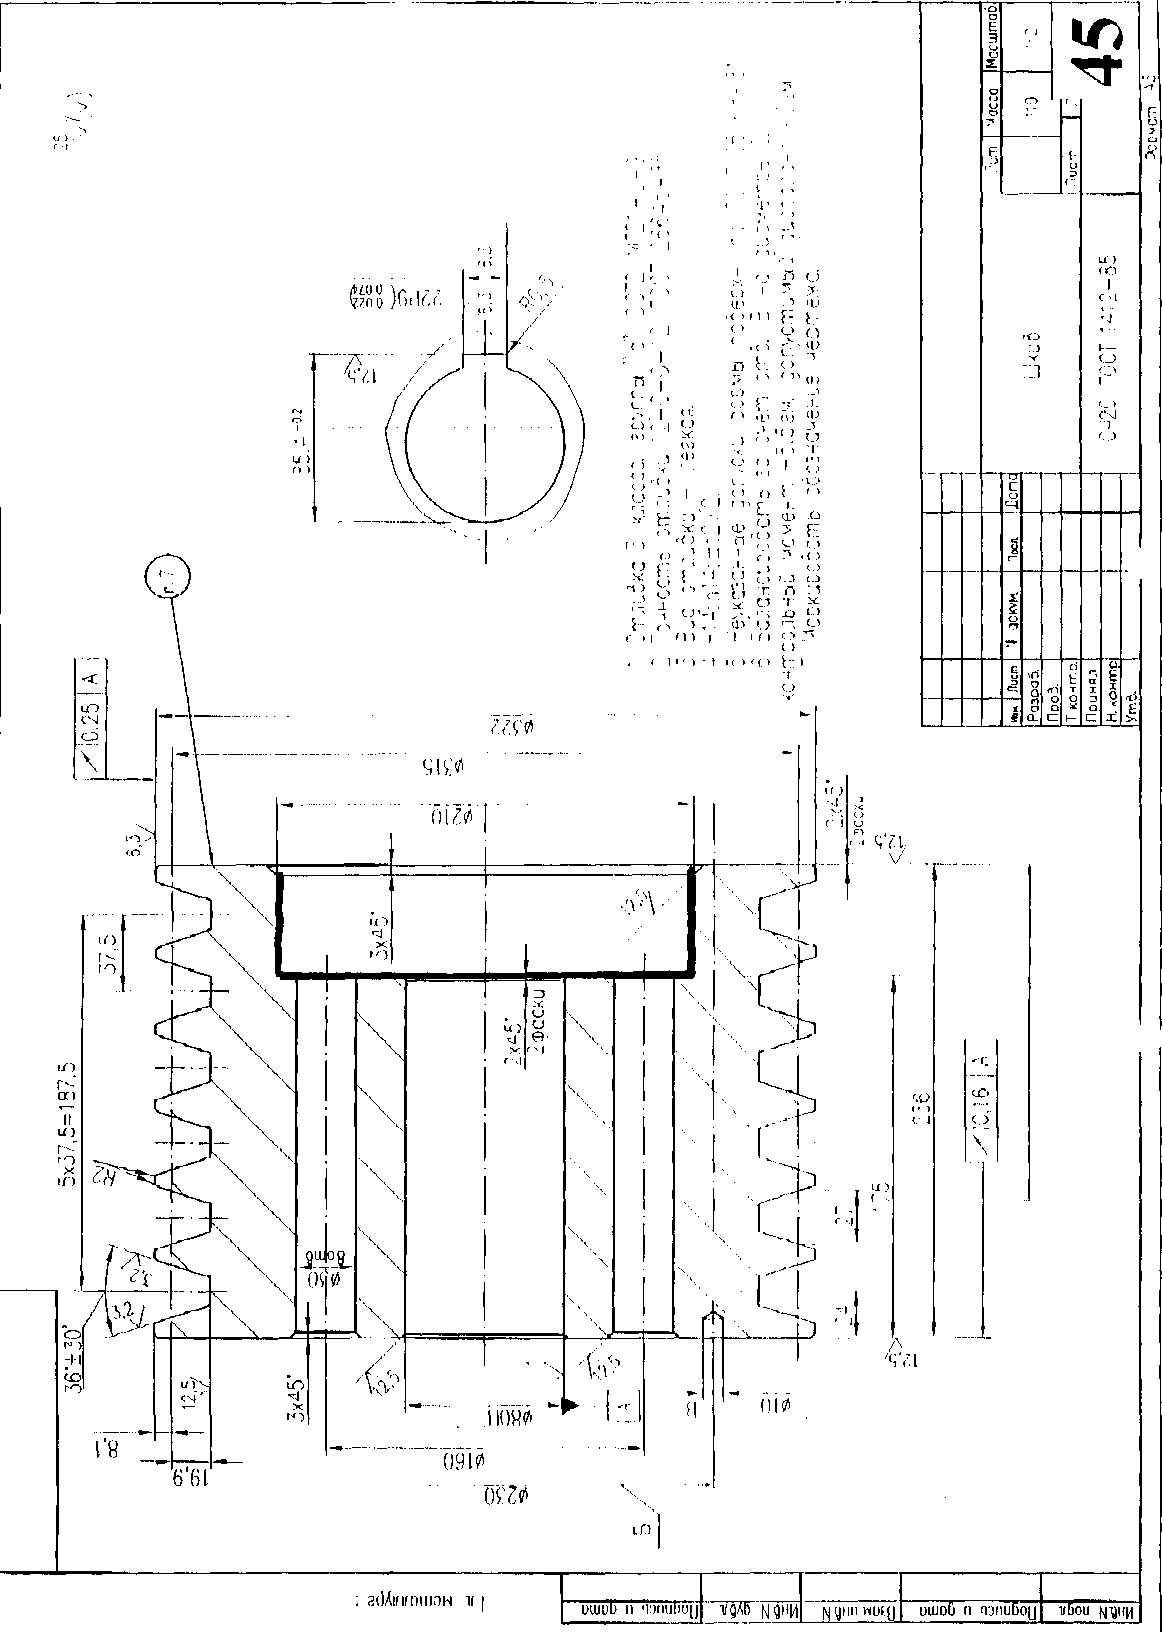
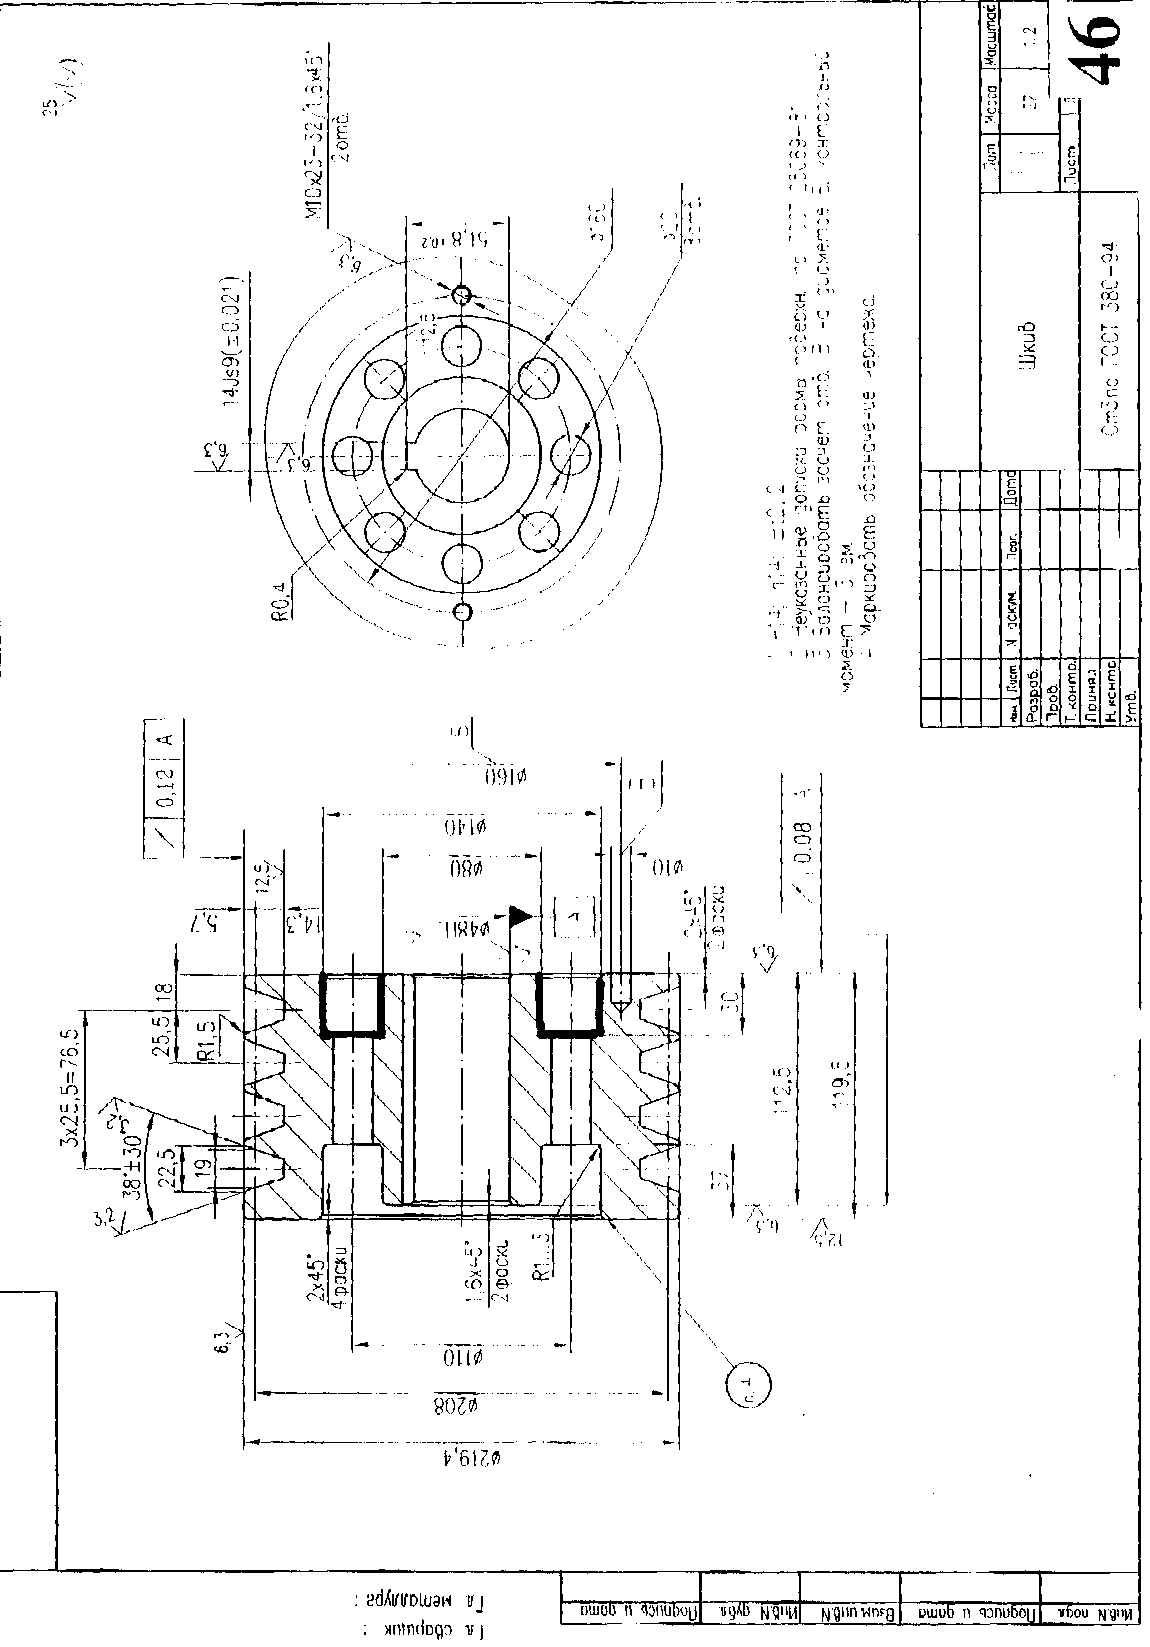
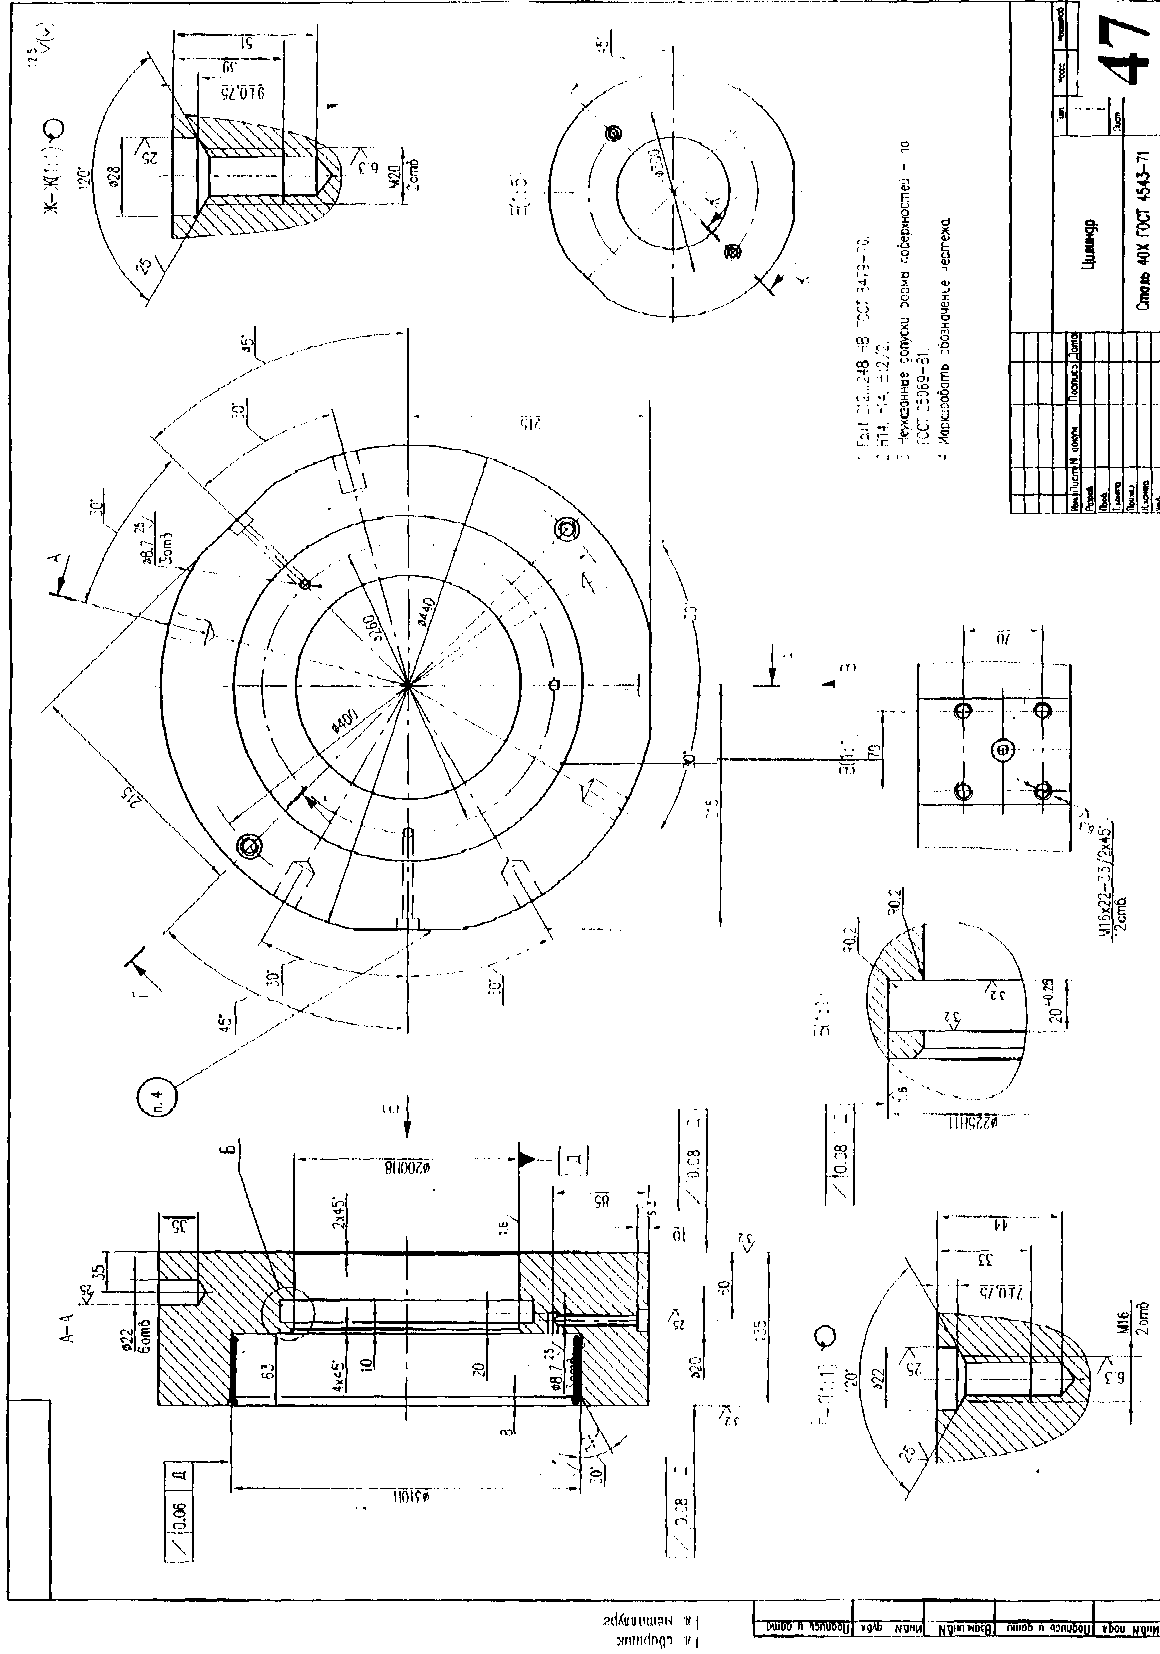
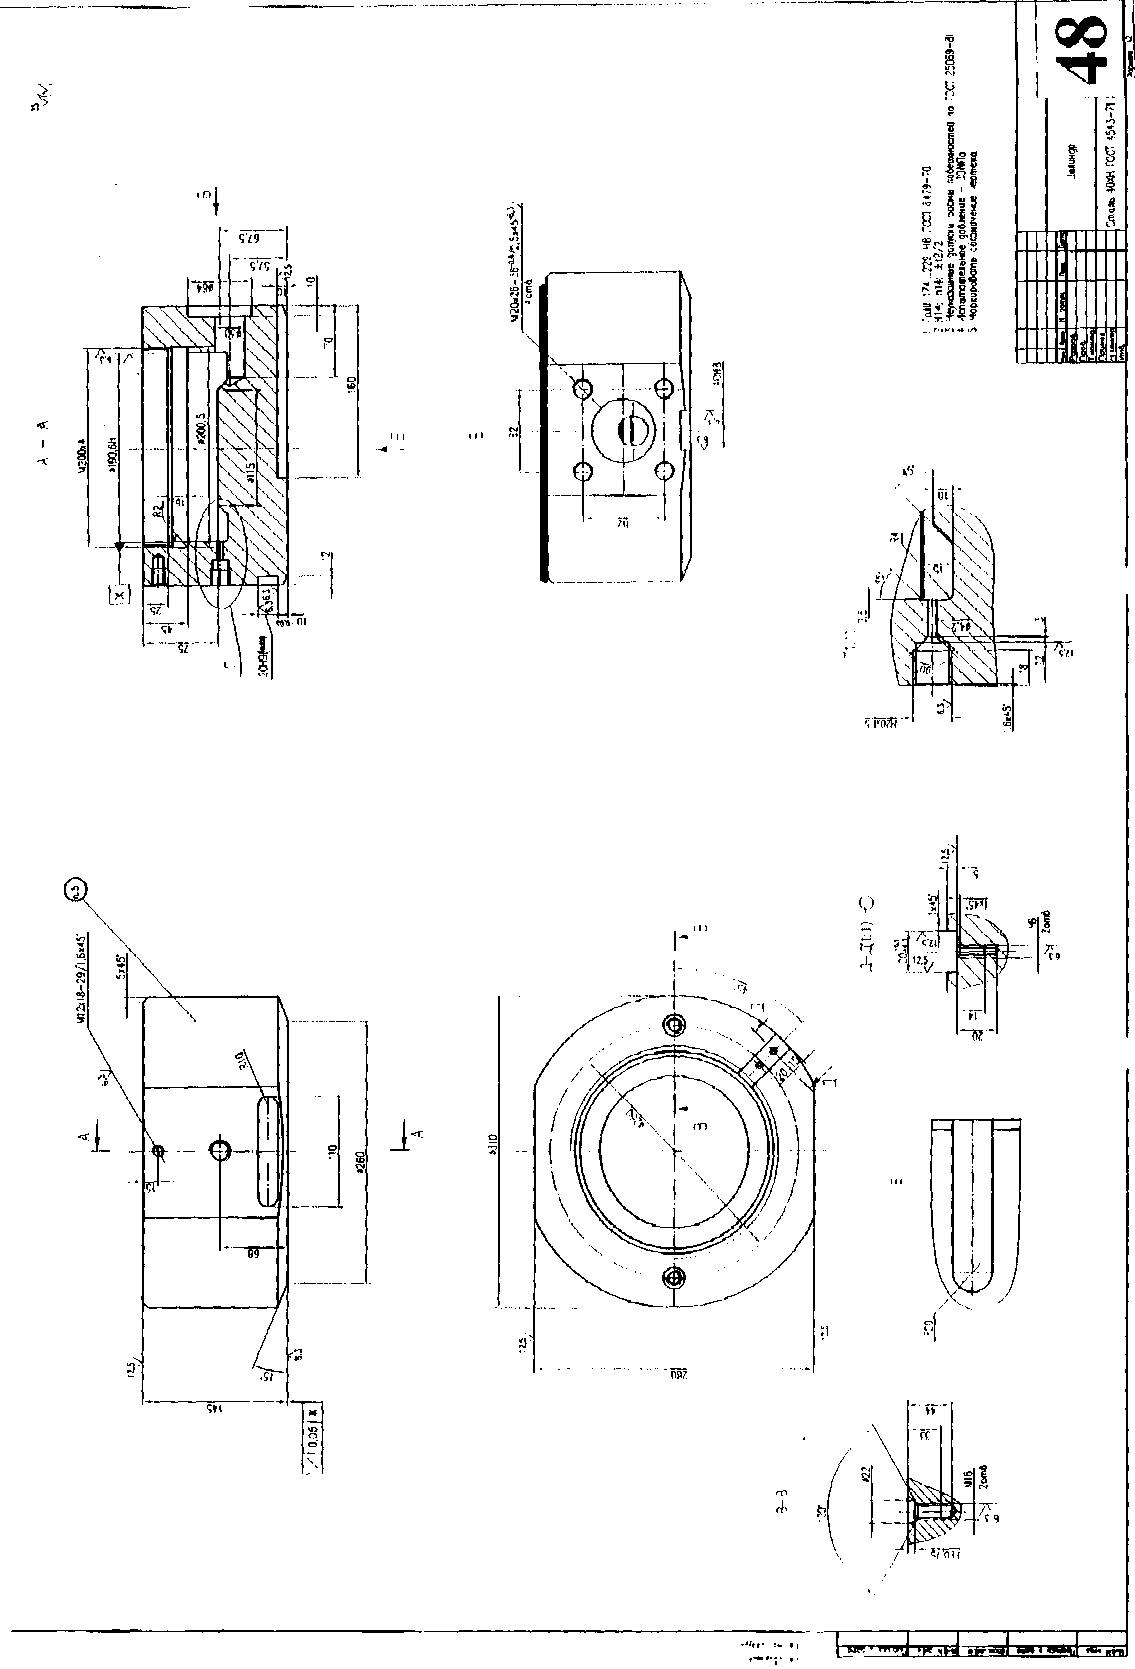
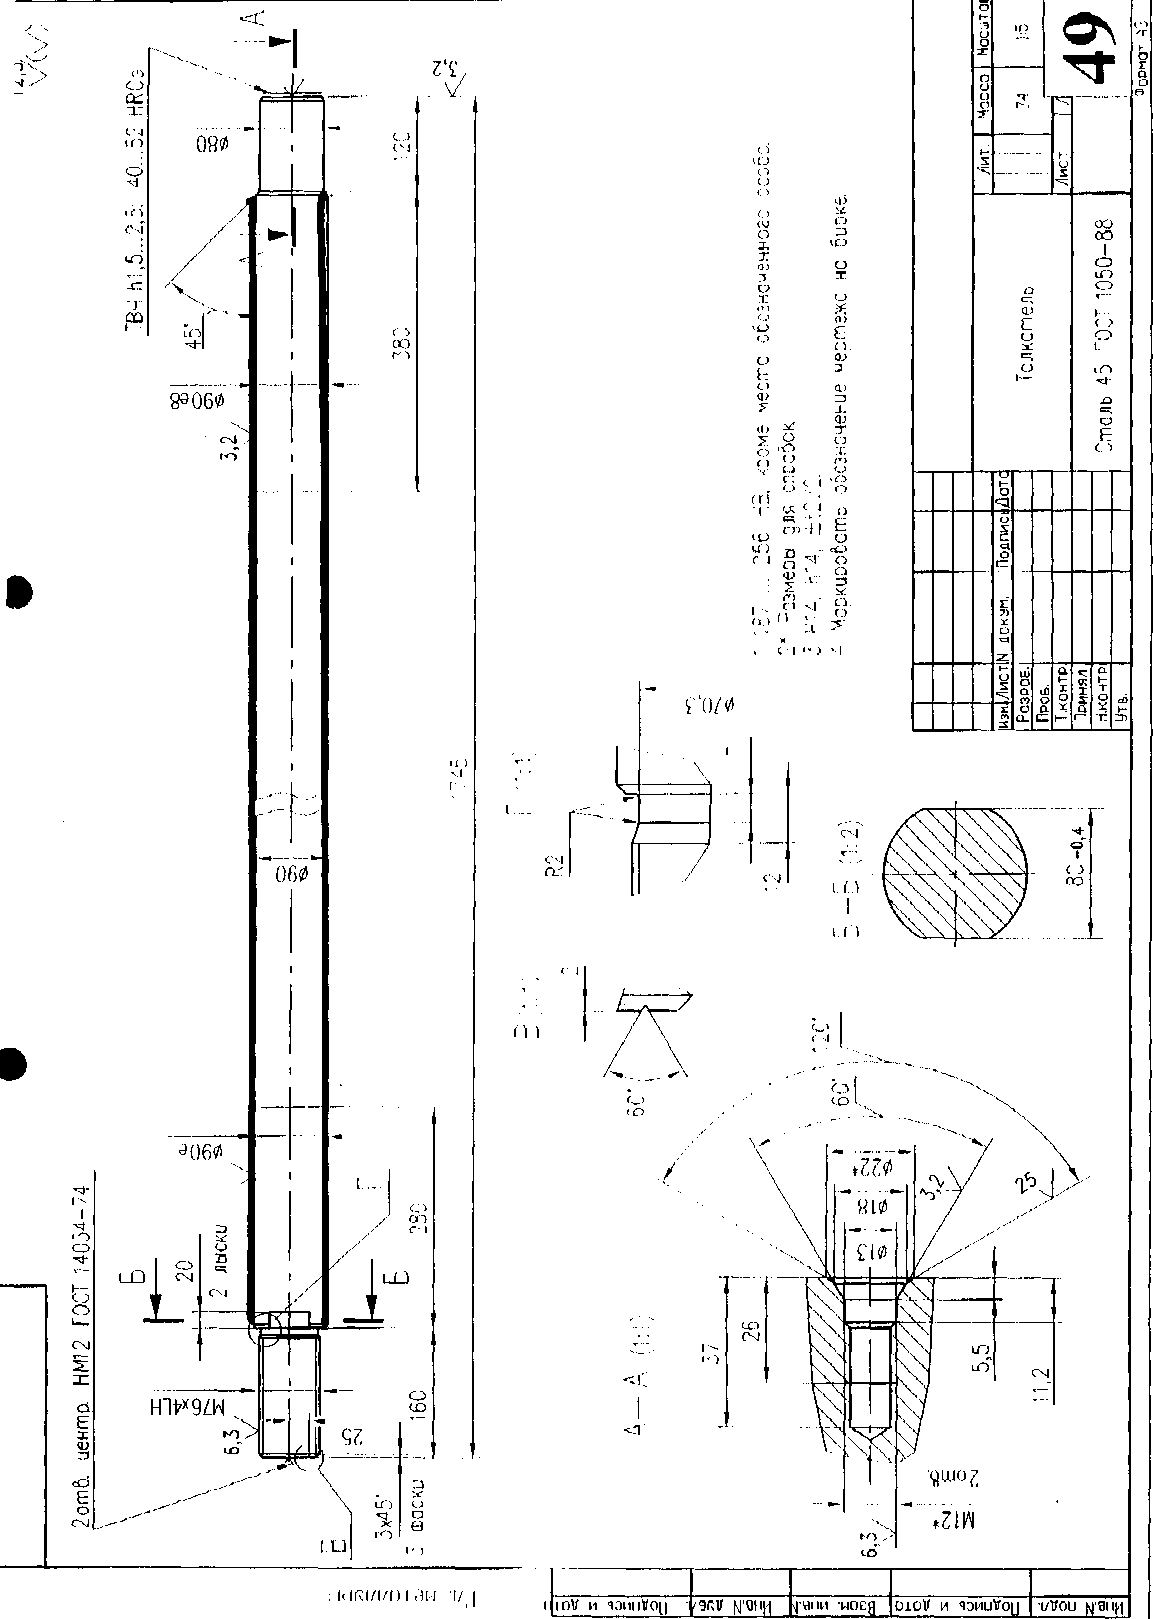
101
ЗАКЛЮЧЕНИЕ
Исторически сложилось, что именно машиностроение составляет основу научно-технического прогресса в различных отраслях народного хозяйства. Непрерывное совершенствование и развитие машиностроительной отрасли неразрывно связано с прогрессом производства технологического оборудования – литейного, кузнечно-прессового, сварочного, металлорежущего. Современный этап деятельности предприятий, выпускающих технологическое оборудование, характеризуется переходом от выпуска отдельных машин к выпуску комплексов машин, обеспечивающих производство разных видов изделий от начала до конца и придания этим комплексам гибкости, т.е. возможности приспособления к разным условиям производства, разным изделиям, разному уровню механизации и автоматизации.
102
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
1. Ансеров Ю.М. Машины и оборудование машиностроительных предприятий: учеб. пособие для инженерно-экономических специальностей вузов / Ю.М. Ансеров, В.А. Салтыков, В.Г. Семин. Л.: Политехника, 1991. 365 с.
2. Зайгеров И.Б. Оборудование литейных цехов / И.Б. Зайгеров. Минск: Высш. шк., 1980. 368 с.
3. Ковка и штамповка: справочник: в 4 т. /под ред. Е.И. Семенова. М.: Машиностроение, 1985-1987.