Материал: Оборудование и технология машиностроительного производства. Пачевский В.М., Яценко С.Н
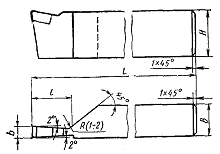
Рис. 1.8. Токарный отрезной резец, оснащенный пластинкой твердого сплава
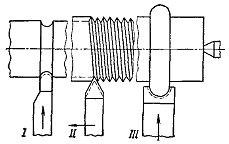
Рис. 1.9. Токарные резцы:
I – галтельный; II – резьбовой; III – фасонный
На токарных станках выполняется широкий комплекс разнообразных работ. Обтачивание наружных цилиндрических поверхностей выполняют прямыми, отогнутыми или упорными проходными резцами с продольной подачей (рис. 1.10). Гладкие валы обрабатывают при установке заготовки на центрах. Вначале обтачивают один конец заготовки, а затем ее поворачивают на 180° и обтачивают остальную часть.
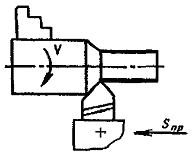
Рис. 1.10.
Ступенчатые валы обтачивают по схемам деления припуска на части (рис. 1.11, а) или деления длины заготовки на части (рис. 1.11, б). В первом случае обрабатывают заготовки с меньшей глубиной резания, однако общий путь резца получается большим и резко возрастает основное время обработки То. Во втором случае припуск с каждой ступени срезается сразу за счет обработки заготовки с большой глубиной резания. При этом То уменьшается, но требуется большая мощность привода станка.
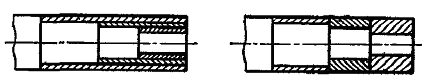
а б
Рис. 1.11
Подрезание торцов заготовки выполняют перед обтачиванием наружных поверхностей. Торцы подрезают подрезными резцами с поперечной подачей к центру (рис. 1.12) или от центра заготовки. При подрезании от центра к периферии поверхность торца получается менее шероховатой.
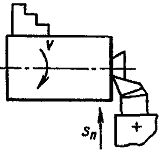
Рис. 1.12
Обтачивание скруглений между ступенями валов (рис. 1.13) выполняют проходными резцами с закруглением между режущими кромками по соответствующему радиусу с продольной подачей или специальными резцами с поперечной подачей.
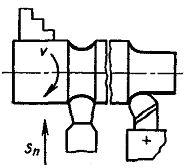
Рис. 1.13
Протачивание канавок (рис. 1.14) выполняют с поперечной подачей прорезными резцами, у которых длина главной режущей кромки равна ширине протачиваемой канавки. Широкие канавки протачивают теми же резцами сначала с поперечной, а затем с продольной подачей.
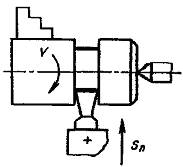
Рис. 1.14
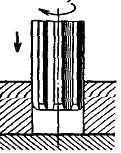
Сверление, зенкерование и развертывание отверстий выполняют соответствующими инструментами, закрепляемыми в пиноли задней бабки. На рис. 1.15 показана схема сверления в заготовке цилиндрического отверстия.
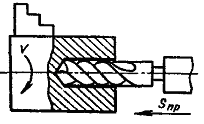
Рис. 1.15
Растачивание внутренних цилиндрических поверхностей выполняют расточными резцами, закрепленными в резцедержателе станка, с продольной подачей. Гладкие сквозные отверстия растачивают проходными резцами (рис. 1.16); ступенчатые и глухие — упорными расточными резцами (рис. 1.17).
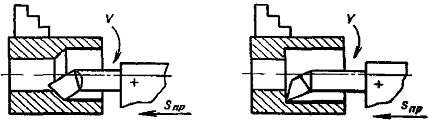
Рис. 1.16 Рис. 1.17
Отрезку обработанных деталей выполняют отрезными резцами с поперечной подачей. При отрезке детали резцом с прямой главной режущей кромкой (рис. 1.18) разрушается образующаяся шейка и приходится дополнительно подрезать торец готовой детали.
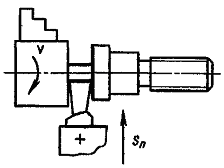
Рис. 1.18
При отрезке детали резцом с наклонной режущей кромкой (рис. 1.19) торец получается чистым.
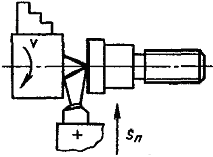
Рис. 1.19
Нарезание резьбы на токарно-винторезных станках выполняют резцами, метчиками и плашками. Форма режущих кромок резцов определяется профилем и размерами поперечного сечения нарезаемых резьб.
На токарно-винторезных станках нарезают метрические, дюймовые, модульные и специальные резьбы. Нарезание многозаходных резьб на токарно-винторезном станке требует точного углового деления обрабатываемой заготовки при переходе от одной нитки нарезаемой резьбы к другой.
Приспособления для токарных станков в значительной степени определяют род выполняемой работы. К наиболее распространенным приспособлениям токарных станков следует отнести патроны, центры, оправки, люнеты, хомутики.
Патроны
применяют для закрепления деталей,
у которых
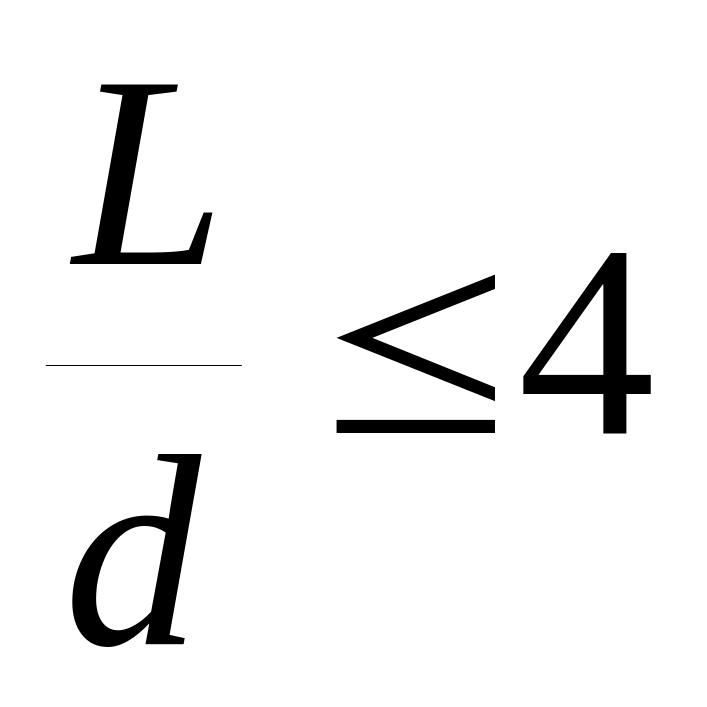 ,
где L
— длина; d
— диаметр детали. Патроном осуществляют
базирование деталей по наружному,
внутреннему диаметру и торцу. Применяют
кулачковые, поводковые и цанговые
патроны.
Центры (рис. 1.20) предназначены для поддержания при обработке заготовок с соотношением L/d > 4. Они бывают неподвижные (для обработки легких и средних деталей) и вращающиеся (для тяжелых деталей). Неподвижный центр (рис. 2.20, а) снабжен рабочей частью 1 с углом 60° при вершине, хвостовой частью 2, имеющей конусность (конус Морзе № 1 – 6) и цилиндрическую часть 3 с диаметром, меньшим диаметра конуса хвостовика, что устраняет заклинивание при выбивании центра из гнезда. Рабочие части центров могут быть выполнены с внутренним конусом (рис. 2.20, б) для установки заготовок малого диаметра, с вырезом рабочей части вершины (рис. 2.20, в) для получения возможности обрабатывать торец заготовки, со сферической рабочей частью (рис. 2.20, г), позволяющей надежно центрировать заготовки с рифленой рабочей частью (рис. 2.20, д) для обработки заготовок с большим центровым отверстием без применения поводкового патрона.
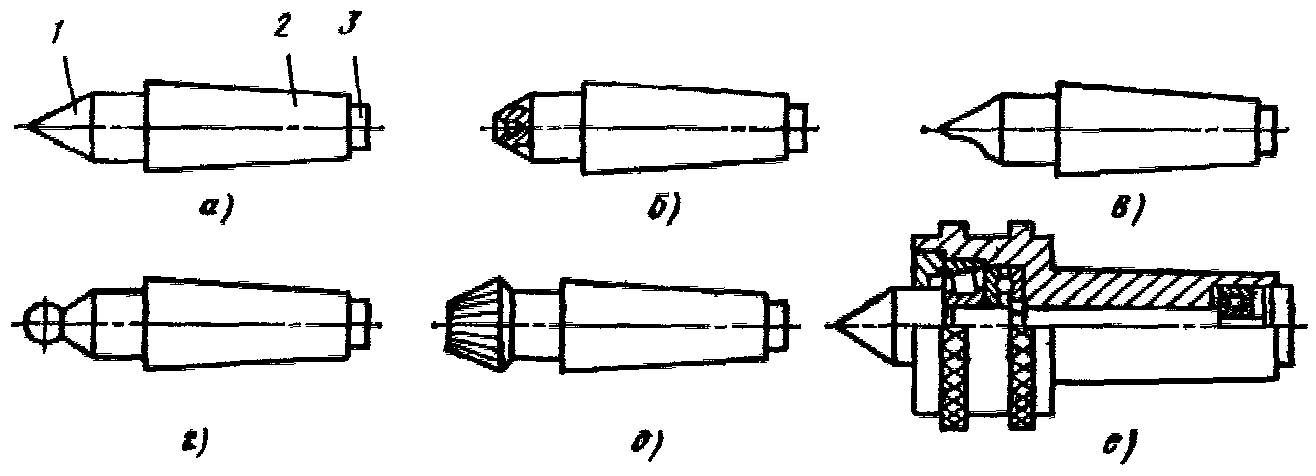
Рис. 1.20. Неподвижные (а – д) и вращающиеся (е) центры
Оправки (рис. 1.21) предназначены для закрепления деталей с соотношением L/d = 1,5 ÷ 2 с базированием на предварительно обработанное отверстие и применяются при чистовой обработке наружных поверхностей. Конусную оправку 1 (рис. 2.21, а) с конусностью 1/2000 применяют для деталей общего машиностроения, с конусностью 1/2500 ÷ 1/7500 для обработки насадного инструмента нормальной точности и с конусностью 1/10 000 ÷ 1/14 000 для инструмента высокой точности.
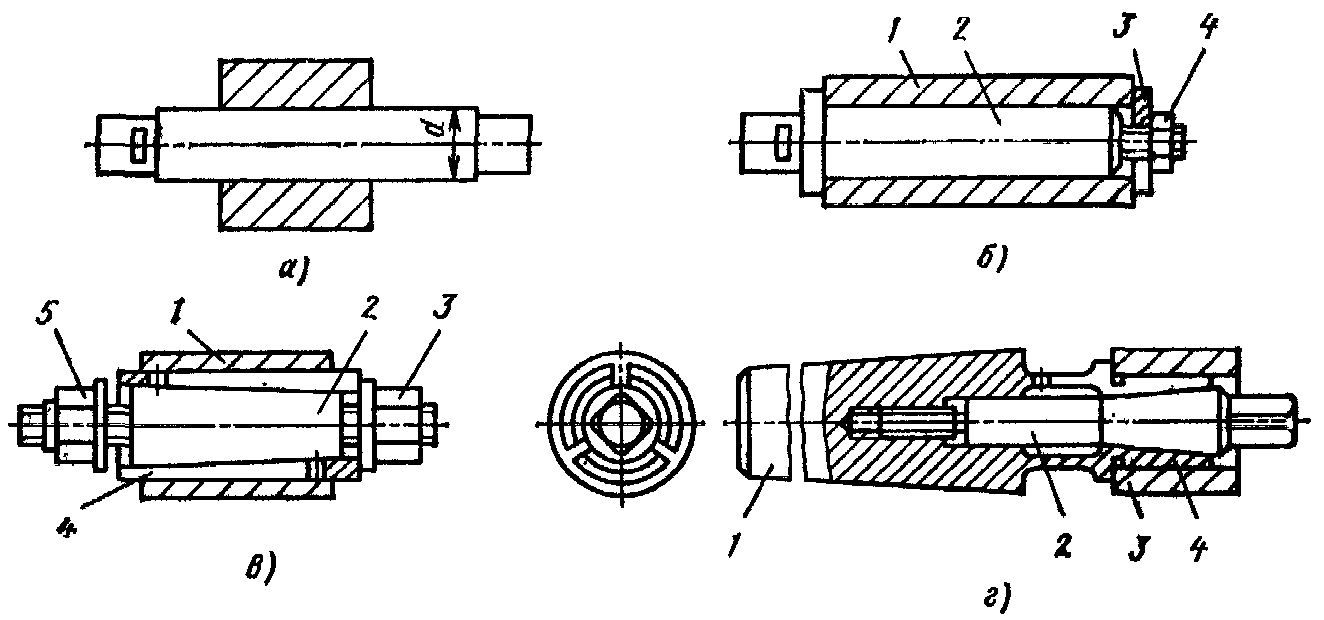
Рис. 1.21. Конусная (а), цилиндрическая (б), цанговая (в),
концевая (г) оправки
На цилиндрической оправке 2 с буртиком (рис. 1.21, б) деталь 1 зажимают гайкой 4 через быстросъемную шайбу 3. Наружный диаметр гайки выполняют меньше диаметра оправки, что позволяет снимать деталь с оправки без свинчивания гайки. Деталь на оправке удерживается от проворота за счет сил трения по торцам.
Для обработки деталей с менее точно обработанным отверстием применяют разжимные (цанговые) оправки. На рис. 1.21, в приведена конструкция разжимной оправки, состоящей из конической оправки 2, втулки 4 с внутренним коническим отверстием и наружной цилиндрической поверхностью, на которую устанавливают деталь 1. Втулка 4 снабжена продольными пазами с обоих торцов (по 3 – 4 паза), которые обеспечивают пружинящее свойство втулки. При завинчивании гайки 3 втулка перемещается по конической оправке 2, увеличивается в диаметре и закрепляет деталь 1. Гайка 5 служит для снятия детали после обработки.
Концевая цанговая оправка приведена на рис. 1.21 г. При ввинчивании винта 2 с конической частью в корпус оправки 1 лепестки цанги 4 расходятся и цилиндрической наружной поверхностью прочно схватывают деталь 3.
Люнеты предназначены для создания дополнительной опоры при обработке длинных валов с целью предотвращения прогиба вала под действием сил резания и зажима и применяются при обработке валов с соотношением L/d > 10.
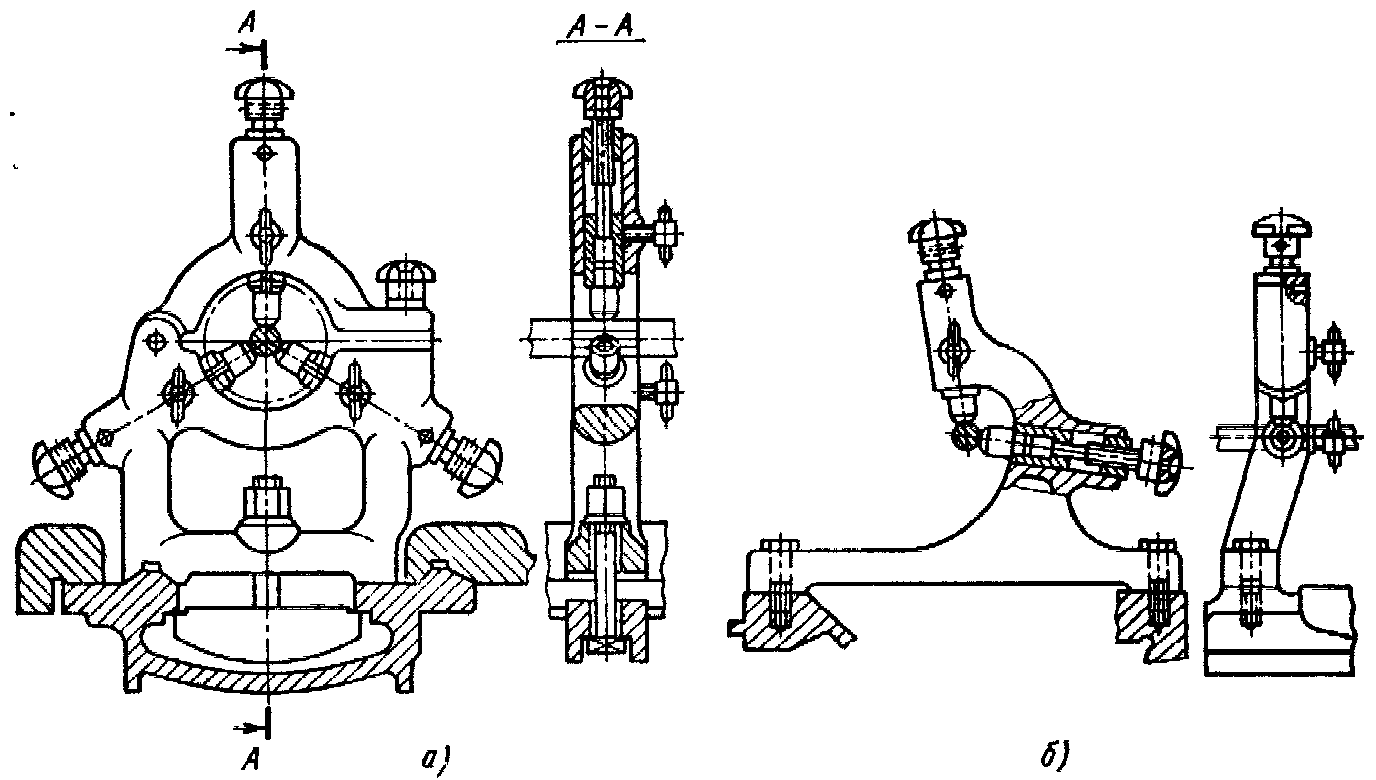
Рис. 1.22. Неподвижный (а) и подвижный (б) люнеты
Люнеты бывают неподвижные (рис. 1.22 а), устанавливаемые на станине, и подвижные (рис. 1.22, б), устанавливаемые на каретке станка.
1.2.2. Обработка заготовок на сверлильных станках
Сверление — распространенный метод получения отверстий в сплошном материале. Сверлением получают сквозные и несквозные (глухие) отверстия и обрабатывают предварительно полученные отверстия в целях увеличения их размеров, повышения точности и снижения шероховатости поверхности.
По классификации сверлильные станки относятся к 2-й группе. По технологическому назначению сверлильные станки подразделяются на универсальные (вертикально-сверлильные, радиально-сверлильные, многошпиндельные) и специализированные (горизонтально-сверлильные для глубокого сверления, центровальные, станки для обработки отверстий в коленчатых и кулачковых валах, шатунах и т.д.). Специализированные станки применяют в условиях серийного и массового производства.
Сверление осуществляют при сочетании вращательного движения инструмента вокруг оси главного движения и поступательного его движения вдоль оси движения подачи. Оба движения на сверлильном ставке сообщают инструменту. Обрабатываемая заготовка при обработке неподвижна.
Процесс резания при сверлении протекает в более сложных условиях, чем при точении. В процессе резания затруднены отвод стружки и подвод охлаждающей жидкости к режущим кромкам инструмента. При отводе стружки происходит трение её о поверхность канавок сверла и сверла о поверхность отверстия. В результате повышаются деформация стружки и тепловыделение. На увеличение деформации стружки влияет изменение скорости резания вдоль режущей кромки от максимального значения на периферии сверла до нулевого значения у центра.
Вертикально-сверлильные станки составляют основную часть парка сверлильных станков и выпускаются двух конструктивных разновидностей: на колонне и настольные, устанавливаемые на верстаке. Настольные вертикально-сверлильные станки предназначаются для сверления отверстий диаметром до 16 мм, а наколонные — для обработки отверстий диаметром до 75 мм.
Вертикально-сверлильный станок изображен на рис. 1.23.
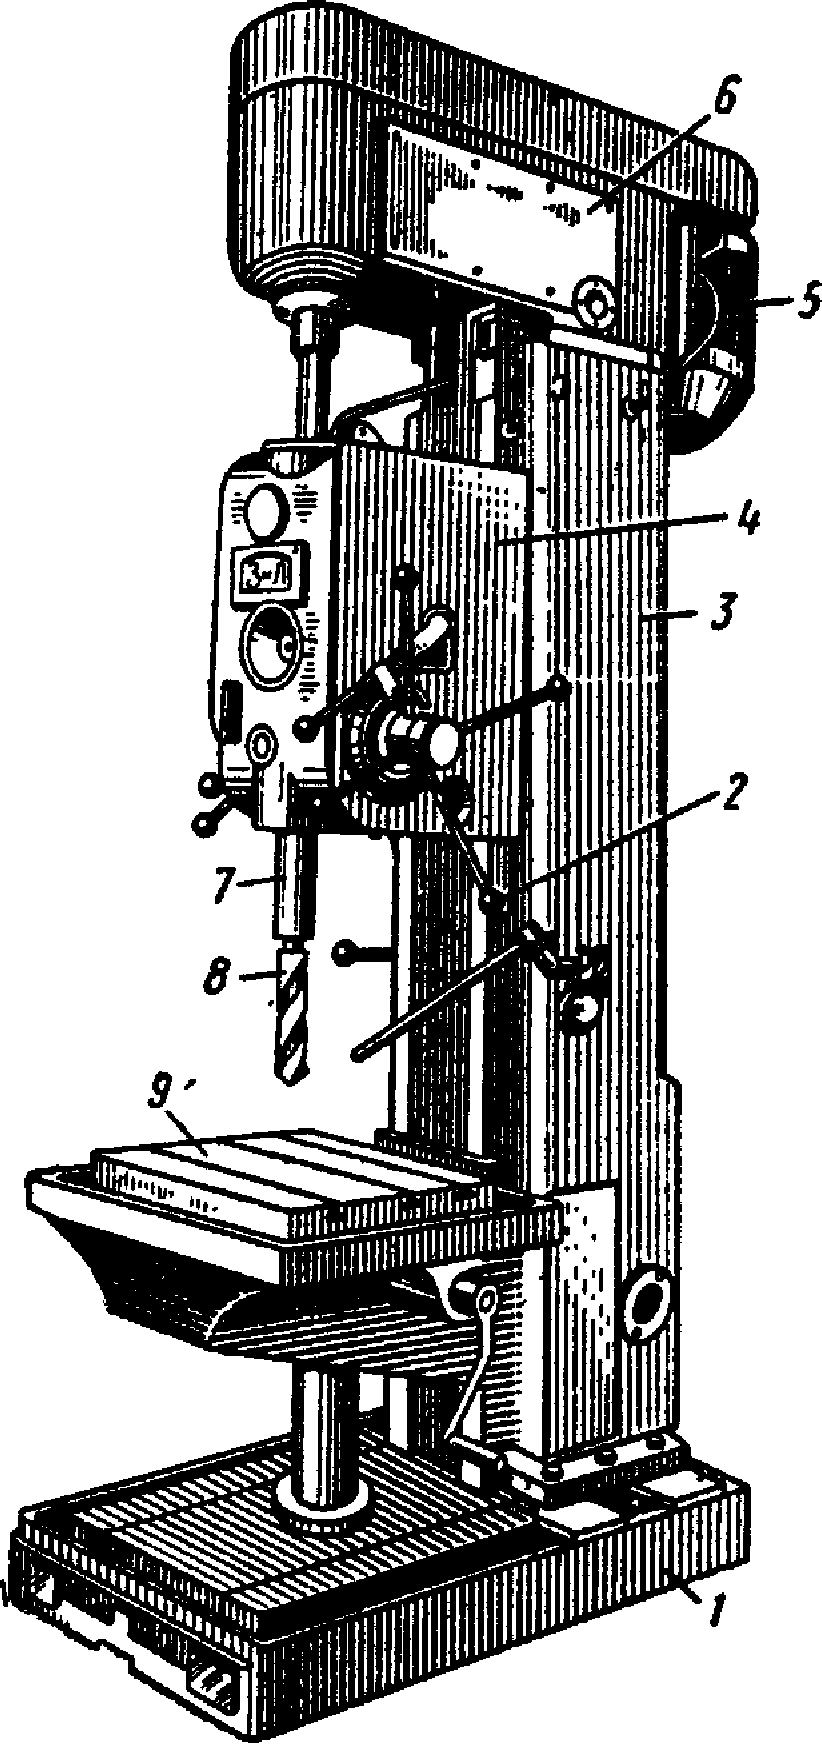
Рис. 1.23. Вертикально-сверлильный станок
На фундаментной плите 1 смонтирована колонна 3 коробчатой формы, внутри которой размещается противовес шпиндельного узла. На вертикальных направляющих колонны установлена шпиндельная бабка 4 с коробкой подач и шпинделем 7. В коническом отверстии шпинделя устанавливается режущий инструмент 8. Перемещение шпинделя может осуществляться механически и вручную с помощью штурвала 2. Для установки и закрепления приспособления с заготовками имеется стол 9. Главным движением является вращение шпинделя с инструментом, а движением подачи — осевое перемещение шпинделя. Частота вращения шпинделя изменяется с помощью коробки скоростей 6, на которую передается вращательное движение от электродвигателя 5.
Обрабатываемую заготовку в зависимости от ее профиля устанавливают и крепят на столе станка, либо закрепляют в тисках, а тиски закрепляют на столе. В соответствии с выполняемой на станке операцией подбирают и устанавливают в шпиндель вспомогательный и режущий инструмент. Режущие инструменты на сверлильных станках закрепляются непосредственно в коническом отверстии шпинделя. Если же режущий инструмент имеет конический хвостовик малых размеров, тогда необходимо пользоваться переходными коническими втулками. После установки детали и инструмента приступают к выбору режимов резания, смазке станка и подводу смазочно-охлаждающей жидкости.
Для обработки отверстий в заготовках, полученных при литье, штамповке, либо для получения отверстий (сквозных или глухих) в сплошном материале применяют разнообразные инструменты, которые часто называют осевыми вследствие совпадения их оси в процессе обработки с осью отверстия. Наиболее широко применяется обработка отверстий такими осевыми инструментами, как сверла, зенкеры и развертки. Сверлами работают на всех станках токарной и сверлильно-расточной группы, на многооперационных станках и станках с ЧПУ, на агрегатных станках и автоматических линиях, а также при использовании ручных сверлильных машин с пневматическим или электрическим двигателем.
У осевых инструментов, подобно резцам, выделяют две основные части: крепежно-присоединительную, включающую хвостовик и шейку, и рабочую, включающую режущую часть (рис. 1.24). Хвостовик у сверл диаметром от 0,1 мм до 20 мм выполняется цилиндрическим, а диаметром от 6 до 80 мм – коническим (рис. 1.24, а).
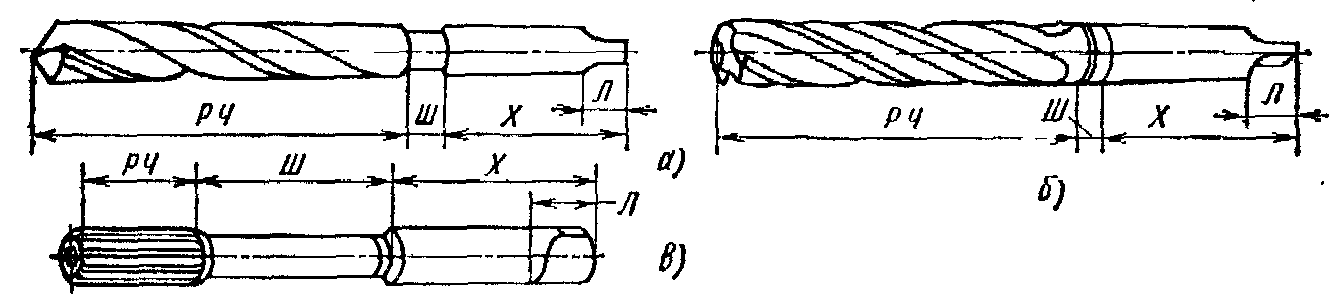
Рис. 1.24. Основные части сверла (а), зенкера (б)
и развертки (в):
РЧ – рабочая часть; Ш – шейка; Х – хвостовик; Л – лапка
Шейка выполняется не у всех сверл и часто используется для клейма, удостоверяющего диаметр и материал режущей части, и знака завода-изготовителя.
Рабочая часть сверла изготовляется целиком из инструментального материала, так как по мере переточки инструмента в работу вступают новые его слои, а длина рабочей части уменьшается.
Спиральные сверла (рис. 1.25, 1.26) изготовляют по ГОСТ 10902—77, ГОСТ 4010—77 и др. из быстрорежущей стали Р12, Р6МЗ для обработки конструкционной стали, или из стали Р9К10, Р9М4К8Ф и др. для сверления труднообрабатываемого материала; сверла диаметром до 20 мм частично делают из стали 9ХС. В любом случае их твердость приближается к HRCэ 63 – 65. В целях экономии дорогостоящей быстрорежущей стали сверла диаметром более 8 мм делают сварными, с быстрорежущей рабочей частью.
Зенкеры (рис. 1.27) предназначены для высокопроизводительной обработки отверстий, предварительно полученных в заготовках сверлением, литьем, ковкой и штамповкой. Эти инструменты используются на том же оборудовании, что и сверла, для окончательной и получистовой обработки.
Развертки (рис. 1.28) используют для чистовой обработки точных отверстий в материалах, обычно не прошедших упрочняющей термической обработки. Обработка ведется на станках сверлильно-расточной и токарной групп, а также на отрезных станках и автоматических линиях. Разверткой могут обрабатываться цилиндрические и конические, как глухие, так и сквозные отверстия.
Метчики (рис. 1.29) используют для нарезания правых и левых резьб в сквозных и глухих отверстиях. Различают ручные, машинно-ручные, машинные и гаечные метчики. Рабочую часть метчиков обычно изготовляют из быстрорежущей стали Р6М5.
Зенковки (рис. 1.30, 1.31) применяют для обработки отверстий под цилиндрические и конические головки болтов, подрезки платиков и бобышек одновременно с обработкой отверстий. Тип зенковки выбирают в зависимости от характера обработки, расположения обрабатываемого отверстия, размера обрабатываемой поверхности.
На сверлильных станках можно производить следующие работы: сверление в сплошном материале (рис. 1.25)
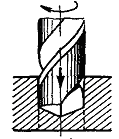
Рис. 1.25
рассверливание уже имеющихся отверстий (рис. 1.26)
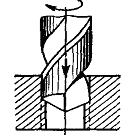
Рис. 1.26
зенкерование отверстий, полученных литьем, штампованием или предварительным сверлением (рис. 1.27)
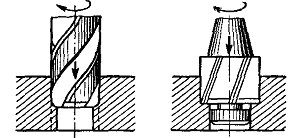
Рис. 1.27
развертывание цилиндрических (рис. 1.28) и конических отверстий