Материал: Оборудование машиностроительных производств. курсовое проектирование. Новокщенов С.Л., Яценко С.Н
Раздел 2. ОСНОВНОЕ ТЕХНОЛОГИЧЕСКОЕ ОБОРУДОВАНИЕ И РАСЧЕТ ЕГО ПОТРЕБНОГО КОЛИЧЕСТВА НА ПРОЕКТИРУЕМОМ УЧАСТКЕ ЦЕХА
2.1. Определение состава и количества основного технологического оборудования в механообрабатывающих цехах
Студенты профилей «Металлообрабатывающие станки и комплексы» и «Технология машиностроения»
выполняют расчет потребного для изготовления изделия количества металлообрабатывающего оборудования. В качестве основного технологического оборудования в механообрабатывающих цехах в условиях серийного и массового производства используются металлорежущие станки с ЧПУ различного назначения, которые классифицируются по множеству признаков, и прежде всего, по виду реализуемой технологической операции.
2.2. Количество оборудования на механическом участке
Рассчитывается по трудоемкости (по видам работ с учетом годовой программы выпуска):
C |
T |
|
, |
(1) |
F К |
|
|||
P |
В |
|
||
|
Э |
|
||
где: Т – годовая трудоемкость по видам работ (операциям). Fэ – годовой эффективный фонд времени работы од-
ного станка в часах.
Кв – коэффициент выполнения норм. Кв =1,1; Ср – расчетное количество станков по операциям. Fэ = ((Дк-Дв-Дпр)·Тs-Тсокр)·С·(1-a/100),
Здесь:
Дк – количество календарных дней в году (365).
30
Дв - количество выходных дней в году (104). Дпр - количество праздничных дней в году (8). Тs – продолжительность рабочей смены (8,2).
Тсокр – количество часов сокращения рабочей смены в предпраздничные дни (6).
С – количество смен (2).
a - процент потерь времени работы на ремонт и регламентированные перерывы (3%).
Fэ = ((365-104-8)·8,2-6)·2·(1-3/100) = 4013 часов.
Коэффициент загрузки будет равен:
КЗ |
|
CP |
, |
(2) |
|
||||
|
|
CПР |
|
|
где Спр – принятое количество оборудования.
Ср – расчетное количество станков по операциям.
Под нормированием технологических процессов по-
нимают назначение технически обоснованных норм времени на продолжительность выполнения операций.
Технически обоснованной нормой времени называют время выполнения технологической операции в определённых организационно - технических условиях, наиболее благоприятных для данного типа производства.
На основе технически обоснованных норм времени устанавливают расценки, определяют производительность труда, осуществляют планирование производства и т. п.
T |
0 |
|
L |
i , |
(3) |
|
|||||
|
|
S n |
|
||
где L - длина обработки, мм;
S - подача, мм/об;
n - частота вращения шпинделя, мин-1; i - число рабочих ходов (проходов).
L L0 L1 L2, |
(4) |
31 |
|
где l0 - длина обрабатываемой поверхности в направлении обработки, мм;
l1 - длина врезания, мм;
l2 - перебег режущего инструмента, мм.
Расчеты необходимого количества оборудования на участке сводим в табл. 3.
|
|
|
|
|
|
|
|
Таблица 3 |
|||
|
Номер |
Наименование опе- |
Расчетное |
|
Принятое |
Коэффициент |
|
||||
|
количество |
|
количество |
загрузки обору- |
|
||||||
операции |
рации |
станков, Ср |
станков, Спр |
дования, Кз |
|
||||||
|
|
|
|
|
|||||||
1 |
Токарная |
|
4,93 |
|
|
5,00 |
0,99 |
|
|
||
2 |
Фрезерная |
|
4,93 |
|
|
5,00 |
0,99 |
|
|
||
3 |
Шлифовальная |
2,56 |
|
|
3,00 |
0,85 |
|
|
|||
4 |
Сверлильная |
|
2,56 |
|
|
3,00 |
0,85 |
|
|
||
5 |
Строгальная |
|
1,58 |
|
|
2,00 |
0,79 |
|
|
||
6 |
Зубонарезная |
|
1,58 |
|
|
2,00 |
0,79 |
|
|
||
7 |
Долбежная |
|
1,58 |
|
|
2,00 |
0,79 |
|
|
||
Итого |
|
|
19,71 |
|
|
22,00 |
0,90 |
|
|
||
|
График загрузки оборудования. |
|
|
|
|
||||||
|
Сводная ведомость оборудования: |
Таблица 4 |
|||||||||
|
|
|
|
|
|
|
|
||||
|
Наименование |
Кол-во |
Модель |
|
Габаритные |
Мощность станка, |
|||||
|
оборудо- |
|
кВт |
|
|
||||||
|
оборудования |
станков |
вания |
|
размеры, м |
|
|
|
|||
|
|
Одного |
|
Всех |
|||||||
|
Токарно-винторезный |
5 |
16К20Ф3 |
3,36x1,71x1,75 |
10 |
|
50 |
|
|||
|
Вертикально- |
5 |
6Р13Ф3 |
3,62x4,15x2,76 |
7,5 |
|
45 |
|
|||
|
фрезерный |
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
||
|
Вертикально- |
3 |
2М55 |
2,665x1,02x3,43 |
5,5 |
|
16,5 |
||||
|
сверлильный |
|
|||||||||
|
|
|
|
|
|
|
|
|
|
||
|
продольно- |
3 |
7Б210 |
|
9,5x4,5x3,4 |
50 |
|
150 |
|
||
|
строгальный |
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
||
|
Зубофрезерный |
2 |
53А80 |
2,897x1,18x2,25 |
12,5 |
|
25 |
|
|||
|
Долбежный |
2 |
7410 |
6,07x4,335x5,3 |
55 |
|
110 |
|
|||
|
Плоскошлифовальный |
2 |
3Д 723 |
4,6x2,17x2,13 |
17 |
|
51 |
|
|||
Средний коэффициент загрузки оборудования Кз ср=
0,86.
32
Необходимые для выполнения курсового проекта расчеты можно выполнить как вручную, так и с помощью специализированной программы, написанной в табличном про-
цессоре Microsoft Excel.
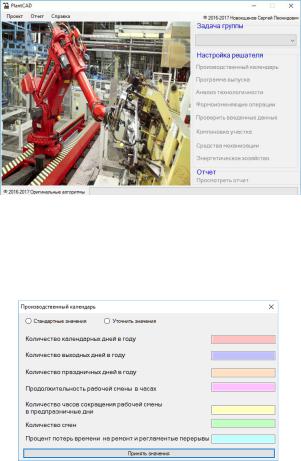
Для упрощения использования данных таблиц разработано специализированное приложение PlantCAD, позволяющее ввести исходные данные, необходимые для расчета и получить автоматизированный расчет (рис. 18).
Рис. 18. Главное диалоговое окно PlantCAD
Результатом выполненных расчетов является построение пооперационного графика технологической загрузки основного технологического оборудования (рис. 19).
Рис. 19. Задание параметров производственного календаря
33
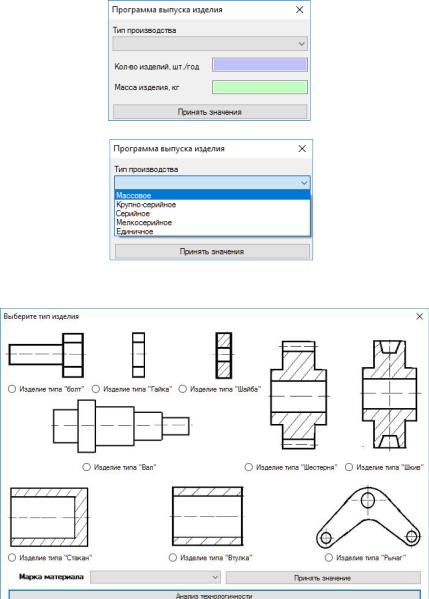
Рис. 20. Задание количества изготавливаемых изделий
Рис. 21. Выбор типа изделия
34