Материал: Оборудование машиностроительных производств. курсовое проектирование. Новокщенов С.Л., Яценко С.Н
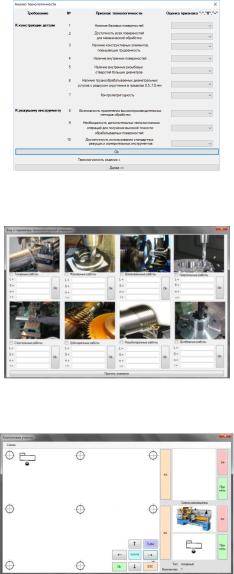
Рис. 22. Анализ технологичности
Рис. 23. Модуль определения количества оборудования
Рис. 24. Компоновка технологического оборудования в PlantCAD
35
Коэффициен т загрузки
0,9 |
|
|
|
0,78 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
0,71 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
0,8 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
0,7 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
0,6 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,5 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,4 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,08 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0 |
|
|
|
|
|
|
|
0 |
|
|
|
0 |
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
0,1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0 |
|
|
|
|
|
|
|
|
|
0 |
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||||||||||||
0 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
` |
|
|
|
|
|
|
|
|
|
|
|
|
Резьбонарезная |
|
|
|
|
||||||
|
|
Токарная |
|
|
|
Фрезерная |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Долбежная |
|||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
Шлифовальная |
|
|
Сверлильная |
|
|
Строгальная |
Зубонарезная |
||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Технологическаяоперация |
|
|
|
|
|
|
|
|
|
|||||||||||||||||
Коэффициент |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
загрузки |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
1 |
|
|
|
0,99 |
|
0,99 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,9 |
|
|
|
|
|
|
|
|
|
|
|
|
|
0,85 |
|
|
0,79 |
|
0,85 |
|
|
0,79 |
|
|
0,79 |
|
|
0,79 |
|
||||||||||||
0,8 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,7 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,6 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,5 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,4 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Токарная |
|
|
|
Фрезерная |
|
|
|
Ш лиф овальная |
|
|
С верлильная |
|
|
|
С трогальная |
|
Зуб онарезная |
|
Резьб онарезная |
|
Долб еж ная |
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||||
Технологическая операция
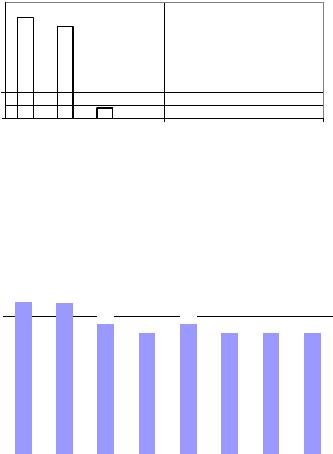
Рис. 25. Пример последовательности ввода данных и виды графиков загрузки оборудования для различных изделий
36

2.3. Определение состава и количества основного технологического оборудования в кузнечных и холодноштамповочных цехах
Студенты профиля «Конструкторско-
технологическое обеспечение кузнечно-штамповочного производства» выполняют расчет количества оборудования в условиях кузнечного производства, где применяется широкая номенклатура различного технологического и вспомогательного оборудования.
Методика определения состава и количества оборудования в кузнечных и холодноштамповочных цехах
Состав и количество производственного оборудования и основных рабочих можно определить тремя методами: детальным, приведенным (групповым) и по укрупненным показателям.
В рамках настоящего курсового проекта будем использовать метод по укрупненным показателям. При выполнении расчета по этому методу чаще всего используют удельный выпуск деталей с единицы оборудования или его производительность. Потребное количество единиц оборудования каждого вида и типоразмера при этом составляет:
= |
П |
(5) |
∙Фоб∙( |
)∙ |
где П – годовой выпуск деталей, закрепленных за данным оборудованием, шт. или кг;
z – средняя часовая производительность единицы оборудования, шт. или кг.
Расчет потребного количества оборудования в кузнечных цехах рекомендуется выполнять так же с помощью программы PlantCAD. Для этого необходимо выбрать в меню
37
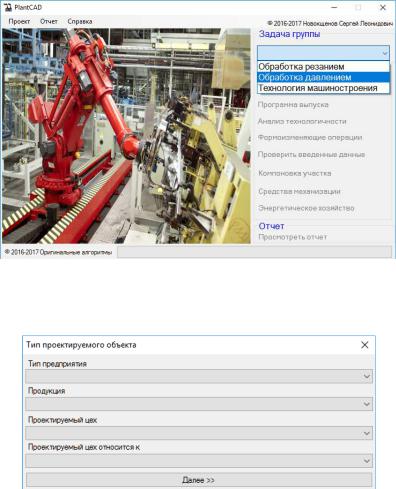
«Задача группы» пункт «Обработка металлов давлением»
(рис. 26).
Рис. 26. Выбор задачи Далее, в соответствии с выданным вариантом, необхо-
димо ввести данные по типу производства (рис. 27).
Рис. 27. Ввод параметров проектируемого завода
Временные параметры производственного календаря задаются в пункте меню «Производственный календарь»
(рис. 28).
38
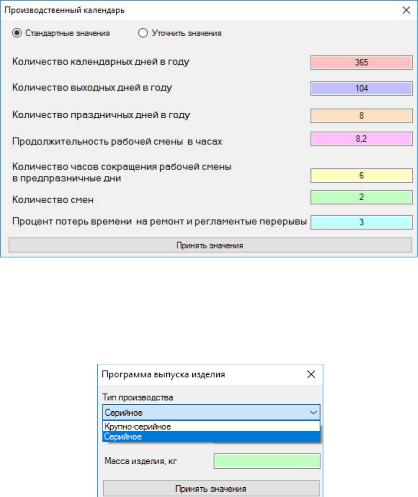
Рис. 28. Задание параметров производственного календаря
После определения количества рабочих дней в году переходят к определению производственной программы, т.е. выбору типа производства (рис. 29).
Рис. 29. Выбор типа производства и определение количества выпускаемых изделий
Количество изделий определяется типом производства, масса изделия вводится исходя из данных чертежа.
После определения количественных параметров переходят к анализу технологичности изделия, который основы-
39