Материал: Оборудование машиностроительных производств. курсовое проектирование. Новокщенов С.Л., Яценко С.Н
вается на топологическом анализе конструктивных признаков изделия.
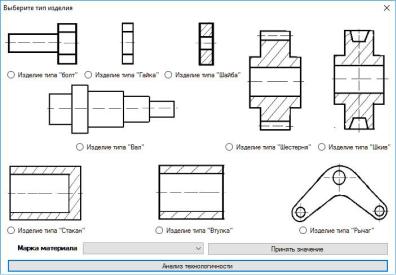
Анализ технологичности начинается с выбора типа изделия и материала, из которого оно изготавливается (рис. 30).
Рис. 30. Выбор типа изделия
Анализ осуществляется простановкой значений «+» или «0» для соответствующего параметра.
Если количество «+» или «0» будет больше, чем количество «-», то изделие будет считаться технологичным.
После анализа технологичности переходят к выбору заготовки, для чего необходимо выбрать пункт меню «Выбор заготовки». Для задач обработки металлов давлением выбор заготовки состоит из двух этапов – определения исходного индекса поковки и расчета геометрических параметров заготовки.
Исходный индекс поковки в соответствии с ГОСТ 7505-89 определяет величины кузнечных припусков и на-
40
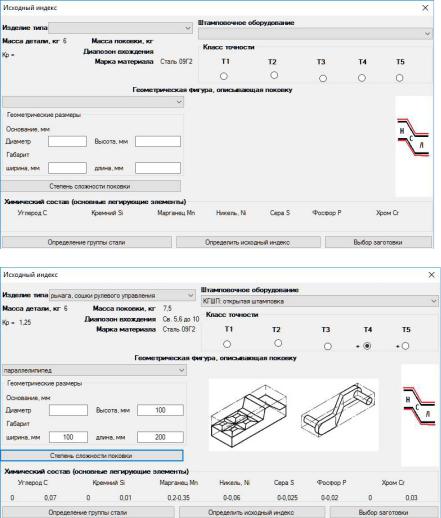
пусков, которые необходимо учитывать при расчете заготовки (рис. 31).
Рис. 31. Диалог определения исходного индекса поковки
41
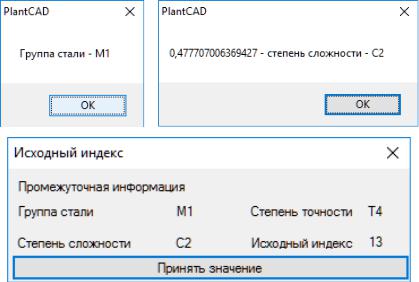
Результатами расчета являются следующие данные
(рис. 32).
Рис. 32. Результат расчета исходного индекса
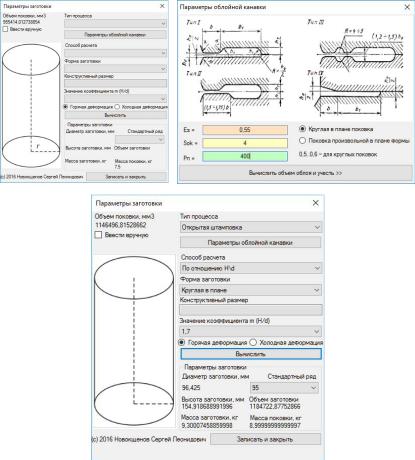
Параметры заготовки можно рассчитать, щелкнув по кнопке «Выбор заготовки» (рис. 33), При проектировании технологических процессов обработки металлов давлением в подпрограммах учитывается большинство факторов, определяющих особенности геометрии заготовки, в том числе ее устойчивость при осадке в торец.
Эти параметры определяются значением коэффициента m, который представляет собой отношение высоты к диаметру
m = H/d |
(6) |
Результатами расчета являются определенные по объему поковки диаметр (или ширина основания) и высота заготовки.
42
Далее выполняется расчет количества кузнечноштамповочного оборудования, необходимого для выполнения производственной программы. Для этого необходимо выбрать пункт меню «Расчет количества КШО» (рис. 33).
Рис. 33. Диалог выбора заготовки и результаты расчета
Расчет выполняется для определенной производственной программы, значение которой необходимо округлить до ближайшего из стандартного ряда.
43
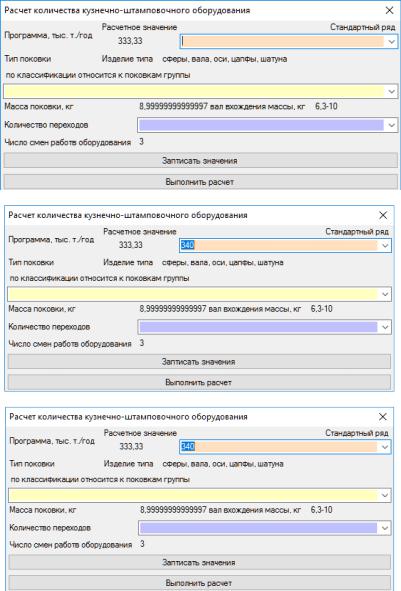
Рис. 34. Диалог расчета количества кузнечноштамповочного оборудования
44