Материал: Обработка резанием вольфрамовых сплавов. учебное пособие. Жачкин С.Ю
Рис. 37 Зависимость анодного тока от поперечной подачи для кругов на алюминиевой (1 – 5) и медной (6) связках
К ним относятся электролиты на основе Na2Co3 и NaОН. Шлифование кругами со связками на медной (М1, М4, МК, МИ, М15, М19) и гелиевой (МН-2) основе не дало высокой производительности. В результате электрохимических реакций на поверхности вольфрама образуются окисные пленки, которые растворяются в щелочном электролите, и поэтому крут засаливается. При работе кругами на алюминиевых связках (МВ-1. ТМ-2-5) в качестве электролита применяют щелочные растворы. Образующийся на поверхности связки слой гелеобразной гидроокиси алюминия А1(ОН) уменьшает трение и препятствует адгезии частиц вольфрама к связке. Эффективность процесса электрохимического шлифования кругами на алюминиевой и медной связках в различных электролитах иллюстрируется рис.37.Параметры технологического процесса торцового электрохимического шлифования вольфрама па станке мод. ЗЭ731 с применением щелочного электролита, содержащего Nа2СОз, следующие: скорость шлифовального круга 30 м/с; продольная подача 0,8—0,9 м/мин; глубина шлифования 0,025 мм; ширина обрабатываемой поверхности 130—140 мм; площадь контакта поверхности круга с обрабатываемой заготовкой 1300 мм2. Производительность процесса возросла до 1550 мм3/мин при расходе алмазов 1—2 мг/г. Достигнутая шероховатость поверхности /?а=0,2ч-0,3 мкм позволила исключить трудоемкий процесс доводки. Дефекты поверхности типа прижогов, микротрещин не были обнаружены [24].
4. Новые методы обработки при изготовлении деталей из вольфрама и его сплавов
4.1 Влияние ультразвуковых колебаний на эффективность действия жидких технологических сред
Ультразвуковое поле, как показали многочисленные исследования, способно вызывать или ускорять различные химические превращения, имеющие большое практическое значение. При воздействии ультразвуковых волн на водные растворы первичные элементарные процессы происходят в газовой фазе — в кавитационной полости. Это приводит к возникновению ряда эффектов (влияния инертных газов, осуществления некоторых реакций в кавитационной полости и т. д.).
Радикальные и молекулярные продукты разложения молекул Н2О под действием ультразвука попадают в раствор не непрерывно, как это происходит при облучении системы, а импульсами, т. е. один раз в течение периода в момент захлопывания пузырьков. Исходя из этого, можно предположить, что применение водных растворов, эмульсий и электролитов предпочтительно, так как образующиеся радикальные и молекулярные продукты, соприкасаясь с контактирующими поверхностями, окажут благотворное влияние на процесс резания.
Ультразвук оказывает действие на окисление, гидролиз, молекулярные перегруппировки, процессы «старения» и диспергирования, коагуляцию, образование аэрозолей, а также на процессы, массообмена и теплообмена.
С целью определения влияния ультразвуковых колебаний на физико-химические параметры исследованиям подвергали воду, 10%-ный раствор РЗ-СОЖ № 8 и 5%-ный раствор СДМУ-2. Большое число измерений, проведенных при исследованиях указанных жидкостей до и после ультразвуковой обработки, позволило установить, что условная вязкость при 20, 40, 60, 80 и 100°С (интенсивность ультразвука 1,5 Вт/см) в течение 20, 30 и 60 мин практически не изменяется.
На основании анализа экспериментальных данных можно предположить, что жидкость после прекращения воздействия ультразвуковых колебаний возвращается в устойчивое состояние, поэтому заметного изменения вязкости не наблюдалось. Общая кислотность и щелочность при применяемой интенсивности ультразвука (1,5 Вт/см2) и длительности воздействия (30 мин) не изменяется. Одним из наиболее важных процессов
диспергирования является образование эмульсий — эмульгирование.
Современные представления о механизме процесса эмульгирования в системе жидкость — жидкость позволяют предположить, что в процессе эмульгирования существенную роль играет разность динамических напоров в разных точках поверхности раздела фаз жидкости. Дробление жидкости в акустическом поле происходит интенсивными мелкомасштабными пульсациями, которые вызывают деформацию поверхности раздела фаз жидкостей, приводящую к образованию поверхностно-капиллярных волн.
Эффективность действия в большой мере зависит от способа подачи СОЖ в зону резания и ее предварительной подготовки. Например, охлаждение распыленной эмульсией, струйно-напорное внезонное охлаждение и охлаждение жидкостью при низкой температуре существенно улучшат тепловой режим при обработке резанием. Перспективным способом повышения эффективности охлаждения является также возбуждение колебаний в струе СОЖ.
Известно, что на твердой теплопередающей стенке под действием омывающего ее потока СОЖ образуется пограничный слой, являющийся основным сопротивлением для теплопередачи [59]. Чем больше толщина пограничного слоя и ниже теплопроводность жидкости, тем меньше теплопередача. Следовательно, интенсификация теплообмена может быть достигнута благодаря уменьшению толщины пограничного слоя или полному его разрушению. Для улучшения теплообмена наивыгоднейшим гидродинамическим режимом является турбулентный, возникновению которого должны способствовать колебания.
Рассмотрим, каким образом влияют колебания среды на интенсивность теплообмена, основываясь на принципе независимости действия кинетических энергий, создаваемых такими возбудителями конвекции, как разность температур, набегающий поток и колебания жидкости. Суммарная кинетическая энергия, деформирующая пограничный слой,
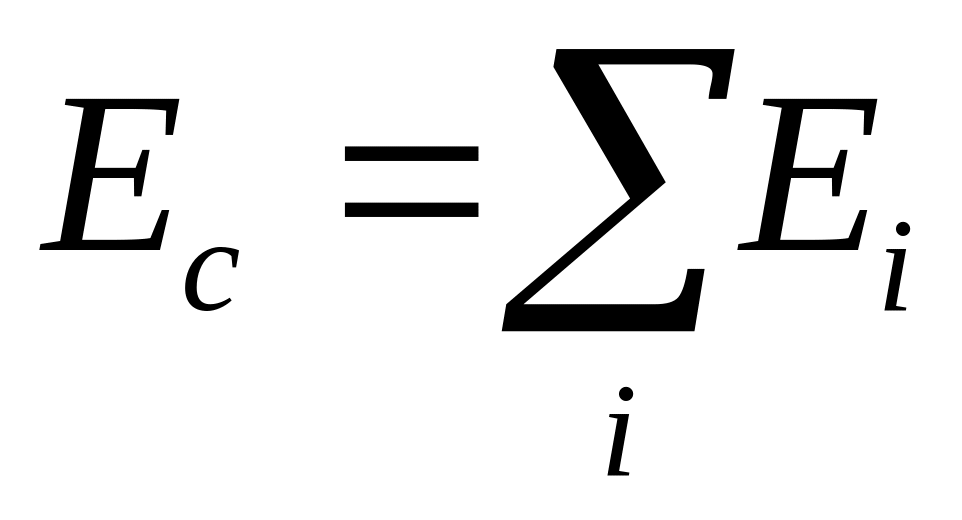 (54)
где Еi — частные слагаемые.
В общем случае
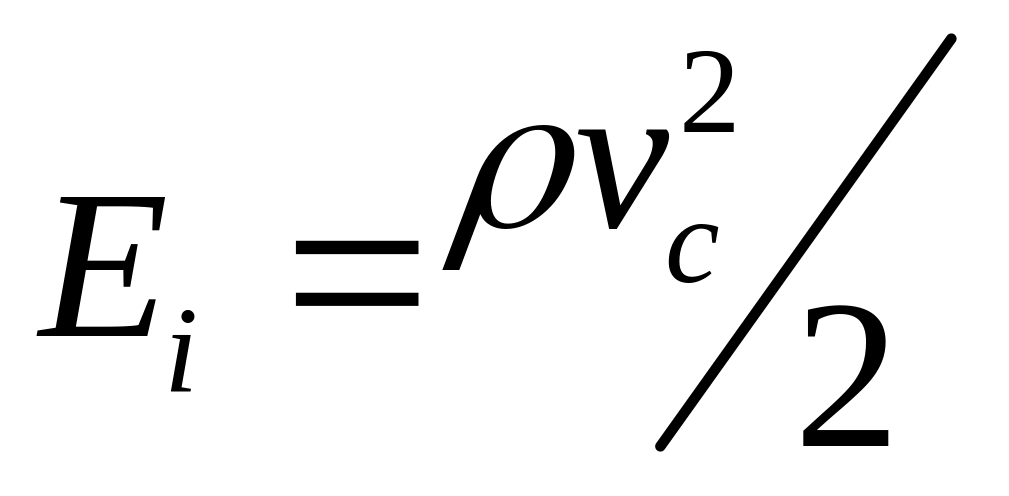 (55)
где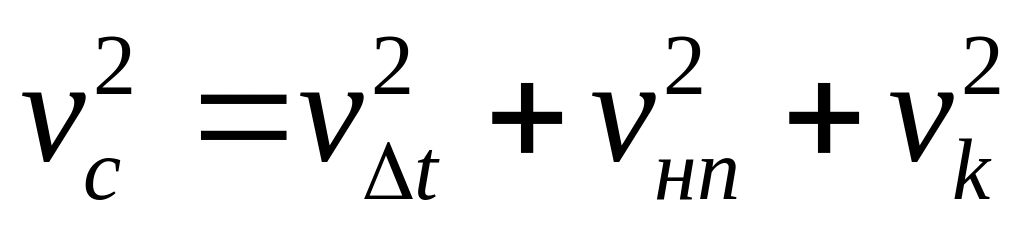 ,
здесь
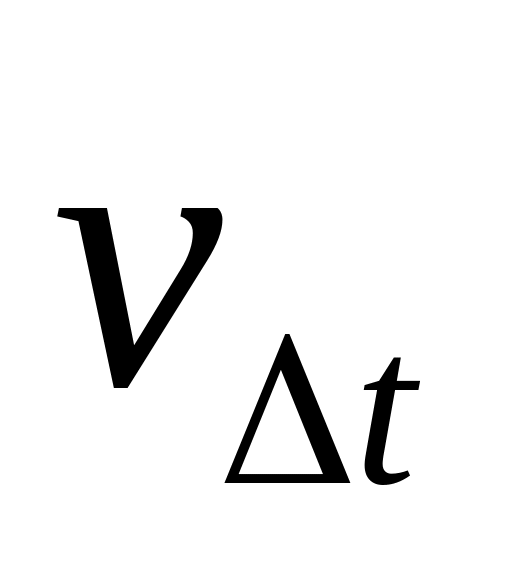 —скорость свободной конвекции;
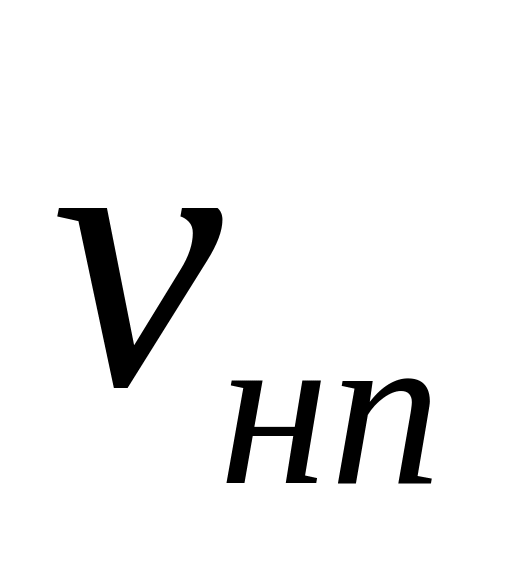 —
скорость набегающего потока;
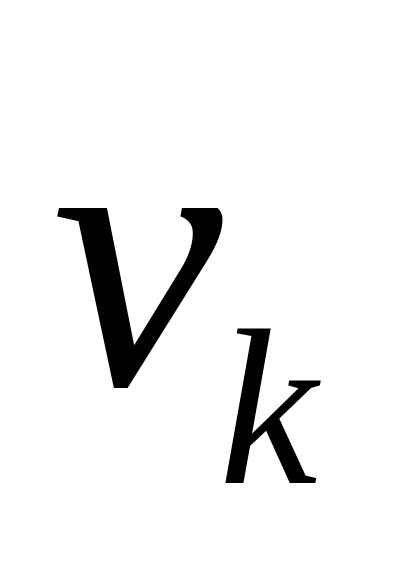 — скорость колебаний.
На основании выражений (48) и (49) суммарный критерий Рейнольдса
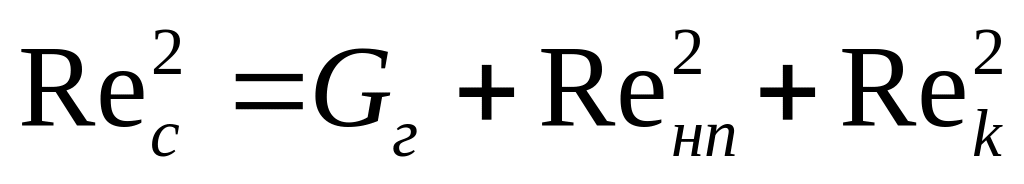 ,
(56)
где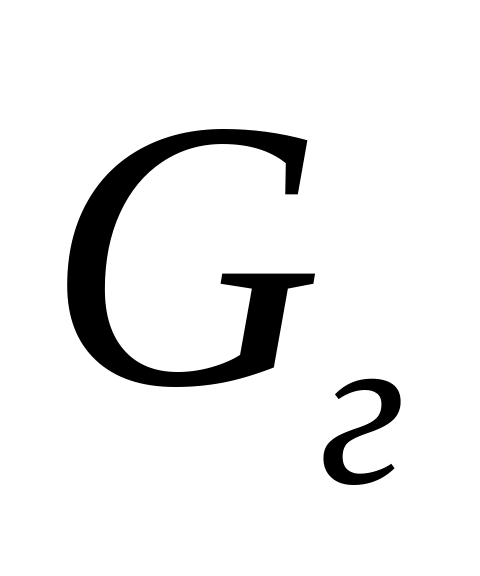 —критерий
Грасгофа;
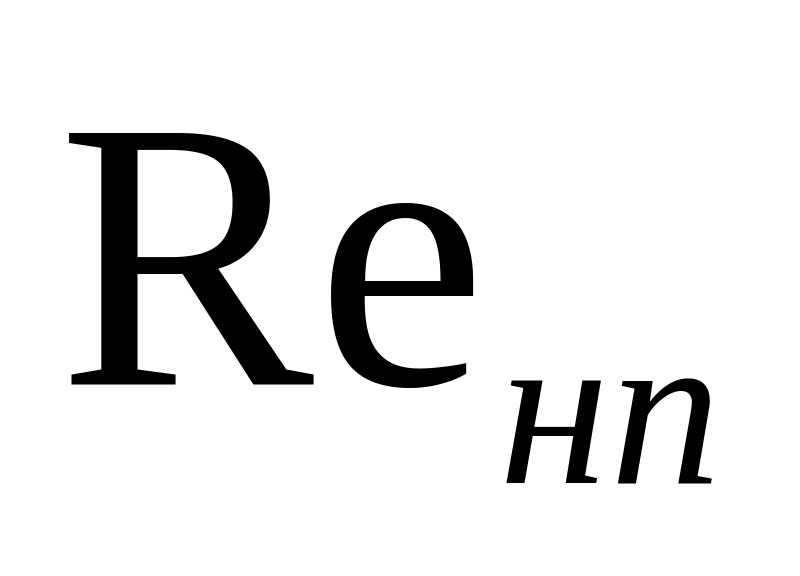 —критерий
Рейнольдса набегающего потока;
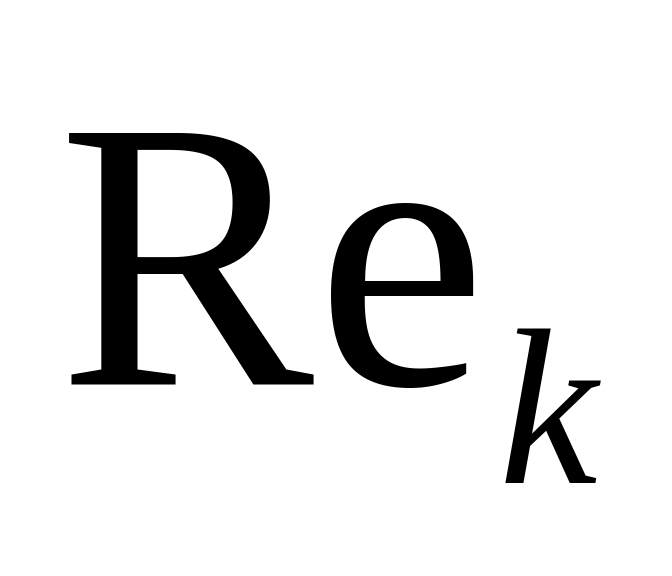 —
вибрационный критерий Рейнольдса.
Из выражения (56) следует, что
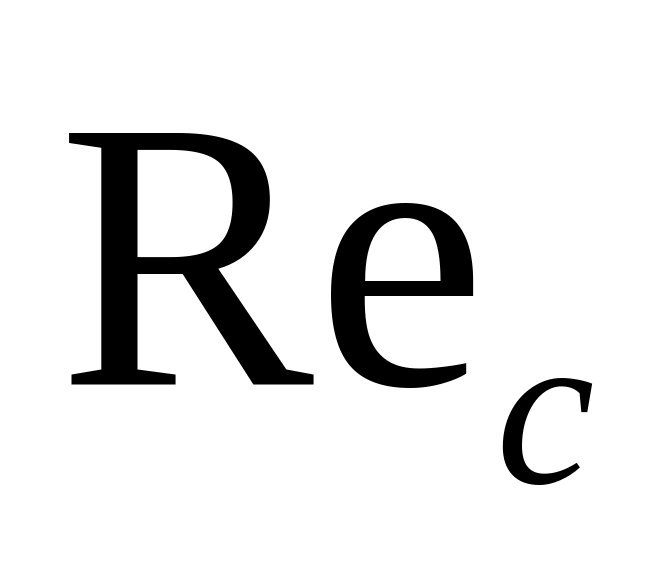 >
.
Следовательно, благодаря возбуждению
колебаний увеличивается критерий
Рейнольдса, что ведет к интенсификации
теплообмена.
В МВТУ им. Н. Э. Баумана экспериментально исследованы охлаждающие свойства ряда СОЖ при возбуждении в них ультразвуковых колебаний. Результаты этих исследований представлены в табл. 11.
Эксперименты проведены на образцах, изготовленных из нержавеющей стали Х18Н10Т, коэффициент теплопроводности которой не изменяется при повышении температуры до 600— 700° С.
На рис. 38 показан общий вид установки для определения охлаждающих свойств СОЖ. Магнитострикционный преобразователь 1 с концентратором 4 установлен в корпусе 2. Для уменьшения теплопередачи конвекцией через поверхность корпуса последний изолирован теплоизоляционным слоем 3. Концентратор имеет осевой канал для подачи СОЖ в зону специальной выточки па образце 8. Расстояние от торца концентратора до выточки может регулироваться в пределах 5—20 мм.
СОЖ подается поливом из резервуара 11 по трубопроводу 9 Постоянное давление достигается поддержанием уровня СОЖ в резервуаре посредством насоса и трубопровода 12. Расход жидкости регулируется вентилем 10. Образец изолируют от корпуса установки с помощью огнеупорных трубочек 5. Оба его конца плотно закрепляют в медных клеммах 5, что значительно уменьшает дополнительный нагрев, обусловленный переходным сопротивлением в месте контакта и вызывающий погрешности в определении температуры в центральной части образца. В нижнюю часть выточки вмонтирована хромель-алюмелевая термопара 7; диаметр проводов 0,2 мм.
Таблица 11
СОЖ |
Концентрация. % |
Показатель темпа охлаждения |
|
без возбуждении колебаний |
при возбуждении колебаний |
||
ВИИИНП/117Т УКРИНОЛ-1 СДМУ-2 РЗ-СОЖ № 8 НГЛ-205 |
1 10 5 5 5 |
0,151 0,134 0,138 0,134 0,134 |
0,189 0,166 0,192 0,169 0,172 |
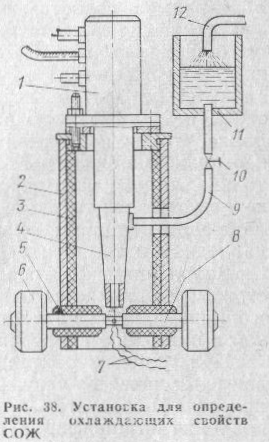
Рис. 38 Установка для определения охлаждающих свойств СОЖ
Эксперименты проводили при следующих условиях: начальная температура СОЖ 19±1°С; расход 2 л/мин; частота возбуждаемых колебаний 19,5 кГц; амплитуда колебаний 45 мкм.
После достижения заданной температуры (600° С) образец охлаждали; через 15—18 с его температура стабилизировалась, т. е. устанавливалось равенство между поступающим теплом и теплом, отводимым от СОЖ. Охлаждающие свойства СОЖ оценивали по методике, основанной на теории регулярного режима нагрева (охлаждения). На основании графиков, полученных при помощи потенциометра КСП-4, вычислены показатели темпа охлаждения для различных СОЖ. Они приведены в табл. 11, откуда видно, что при возбуждении колебаний темп охлаждения повышается (в 1,1—1,4 раза).
Положительный эффект использования СОЖ при точении вольфрама увеличивается при воздействии на резец вынужденных колебаний, особенно в случае прерывистого резания, т.е.,
когда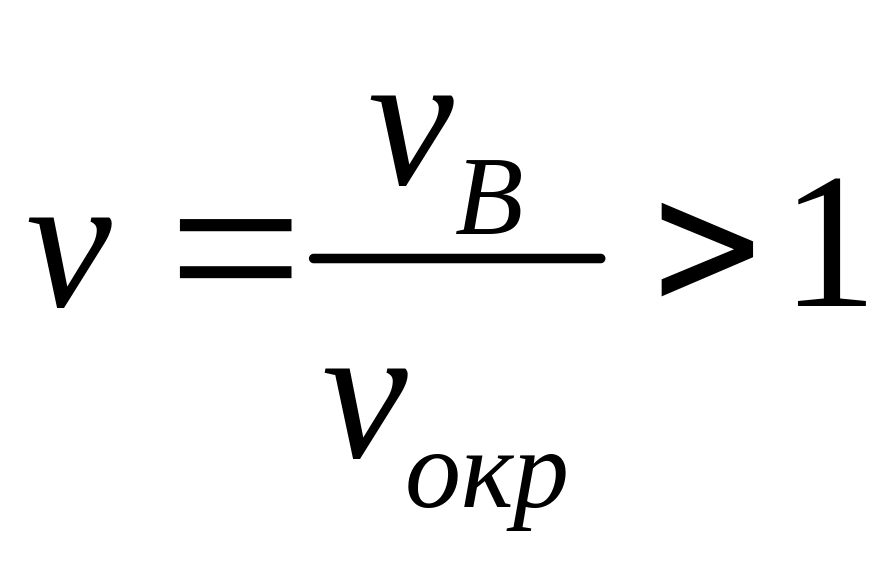 .
Это обусловлено периодическим омыванием
режущего клина инструмента при его
выходе из обрабатываемого материала.
Дополнительной причиной улучшения
действия является распыление СОЖ при
резании с вибрацией высокой частоты,
особенно ультразвуковой.» Удаление
стружки из зоны резания при обработке
вольфрама имеет большое значение, так
как стружка образуется в виде порошка
и обладает высокими абразивными
свойствами.
Специфика кинематики резания с воздействием вибрации позволяет применять СОЖ, обладающие более сильным физико-химическим действием. Если при резании без вибраций в микроскопические зазоры между стружкой и передней гранью инструмента могут проникать лишь частицы молекулярного порядка, то при резании с вибрацией — частицы размером в несколько микрометров. В этом случае можно использовать не только жидкие и газообразные СОЖ, но и суспензии, в состав которых входят твердые, например металлические, частицы, обладающие лучшими смазочными свойствами при повышенных давлениях и температуре [35].
Важнейшим фактором, определяющим эффективность действия СОЖ, является надежность ее поступления в зону резания и проникновения на площадки контакта инструмента со стружкой и поверхностью резания.
При обычном резании частицы нароста периодически отрываются и уносятся стружкой. В момент отрыва нароста в микрополостях образуется вакуум, и они заполняются СОЖ. Заполнение интенсифицируется при резании с вибрациями. Кроме того, в случае прерывистого резания в зоне контакта создается разрежение, куда затягивается СОЖ.
Определенное значение в механизме попадания СОЖ в зону резания занимает ультразвуковой капиллярный эффект, открытый Е. Г. Коноваловым. Это особенно важно для непрерывного
резания с вибрациями (при
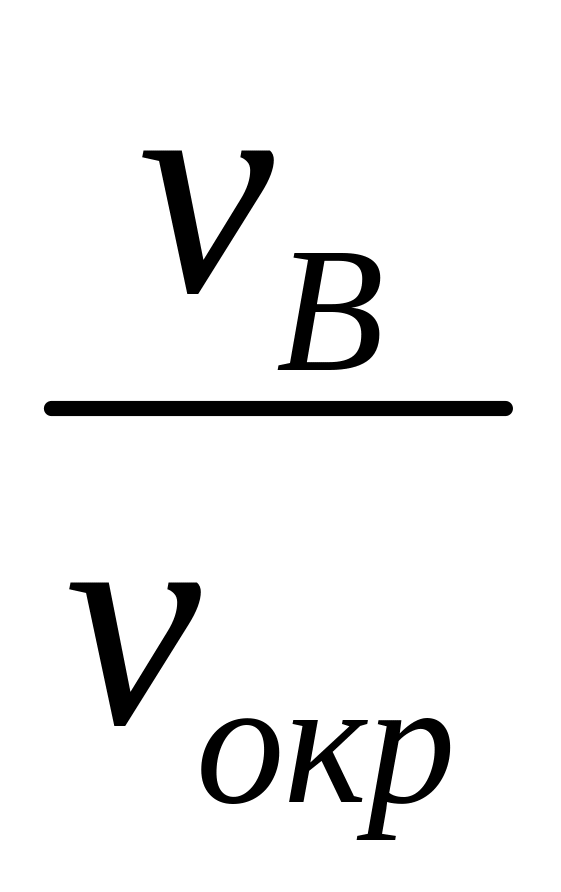 <). Рядом исследователей
установлено, что на участке контакта инструмента со стружкой и обрабатываемым изделием возникает сеть зазоров, через
которые под действием капиллярного эффекта охлаждающая жидкость может проникнуть в зону резания. Роль капилляров
в зоне резания выполняют многочисленные
макро- и микротрещины, образующиеся в
зоне опережающих деформаций. Высота
подъема жидкости по капиллярным трубкам
определяется зависимостью
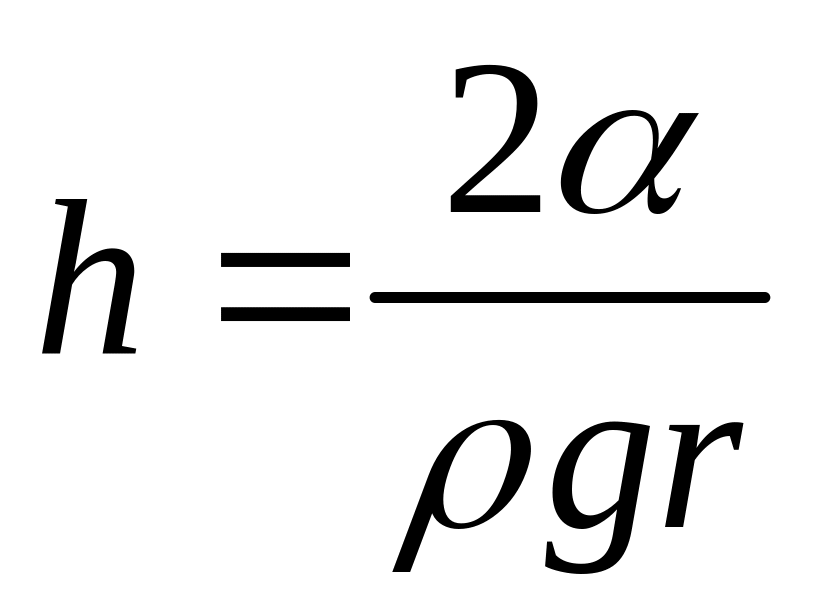 ,
где р —плотность жидкости, r—радиус
капилляра; g — ускорение
свободного падения; a
— коэффициент поверхностного натяжения.
Коэффициент поверхностного натяжения
можно найти по формуле
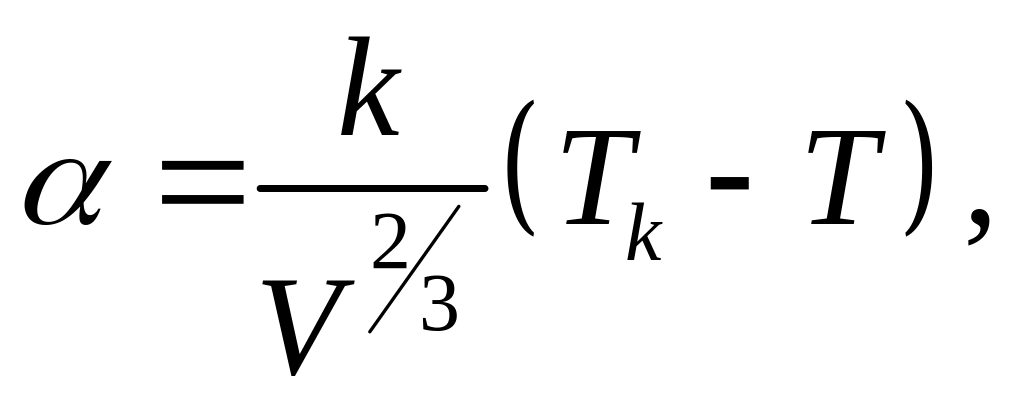 где к—постоянная;
vm—
мольный объем жидкости; ТК—
критическая температура; Т
— температура жидкости.
В зоне резания температура СОЖ может достигнуть критической величины (Т=Тk). Коэффициент поверхностного натяжения в этом случае равен нулю, поэтому проникновение жидкости в зону контакта за счет капиллярных сил при этих условиях маловероятно.
Исследованиями установлено, что под действием вибрации значительно возрастает высота подъема жидкости и скорость прохождения ее по капиллярам (табл. 12). Под воздействием ультразвуковых колебаний средняя скорость прохождения жидкости по капиллярам увеличивается в 4—6 раз, а при совмещении капиллярного воздействия с вибрационным — в 40— 50 раз [35].
Влияние вибрации ультразвуковой частоты на капиллярный эффект приведено в табл. 13.
Поверхностно-активные вещества, входящие в состав СОЖ, изменяют физические характеристики поверхностных слоев обрабатываемого материала, облегчая их пластическую деформацию. Проникая в микротрещины, жидкость может оказывать расклинивающее действие, способствует разрыхлению поверхностного слоя и, следовательно, снижению сил и работы деформаций. Расклинивающий эффект возрастает и вследствие увеличения расклинивающего давления при периодическом прохождении ультразвуковой волны через жидкость, находящуюся в микрощелях. При точении с воздействием тангенциальных колебаний в зоне резания могут возникать кавитационные явления т. е. образование мелких разрывов в охлаждающей жидкости под действием растягивающих сил, вызываемых ультразвуковой полной во время фазы растяжения. При смыкании кавитационных каверн возникает гидравлическая волна, давление в которой может достигать сотен кгс/см2. Подобные явления, действуя даже в течение короткого промежутка времени, могут способствовать разрушению инструмента. Если учесть, что процесс образования и захлопывания кавитационных каверн происходит с высокой частотой, влияние этого фактора может стать ощутимым.
Эффективность действия СОЖ определяется прежде всего повышение стойкости инструмента. Выше было показано, что при резании с воздействием вибрации повышается эффективность действия СОЖ вследствие улучшения условий ее проникновения непосредственно на поверхности контакта инструмента со стружкой и заготовкой.
Были проведены опыты по исследованию влияния СОЖ на стойкость инструмента, производительность и шероховатость, обработанной поверхности при обычном и ультразвуковом точении вольфрама. В качестве СОЖ использовали 5%-ные эмульсии РЗ-СОЖ № 8 и 5- и 10%-ные эмульсии сульфорицината, показывающие лучшие результаты при обработке высокопрочных, жаропрочных и нержавеющих сталей. Охлаждение производилось поливом сверху с расходом 4—5 л/мин. В качестве режущего инструмента использовались резцы из быстрорежущей стали Р18 и твердых сплавов ВК8 и ВК60М. Частота тангенциальных колебаний, воздействующих на резец, f= 18,6 кГц и амплитуда A= 4 мкм (эта амплитуда является оптимальной при работе без охлаждения).
Таблица 12
Состояние поверхности
|
Режим вибраций
|
Без вибраций
|
Средняя скорость движения жидкости в капилляре, мм/с |
||||
при частоте вибрации, Гц |
|||||||
50 |
100 |
150 |
200 |
300 |
|||
Сухая
|
Ах=0,6 мм |
0,8
|
1,7 |
2,4 |
5,0 |
7,5 |
— |
Ахf2=600 cм/с2 |
2,4 |
2,4 |
2,4 |
2,4 |
2,4 |
||
Смоченная |
Ах=const |
4,8 |
5,5 |
6,7 |
6,7 |
7,0 |
— |