Материал: Организация производства. Савенкова В.Ф
уровня производительности; если необходимо выяснить причины отставания, невыполнения норм, то наблюдение проводится за рабочими, не выполняющими нормы и т.д.
Следующим этапом подготовки к наблюдению является расчленение операции на составляющие ее элементы (приемы, трудовые действия и т.д.) и определение фиксажных точек.
Необходимо четко выделить моменты начала и конца каждого элемента операции (фиксажные точки), чтобы правильно определить длительность каждого элемента. Фиксажные точки бывают начальные и конечные, но везде, кроме первого и последнего элементов, определяют одну какую-либо точку, т.к. начальные и конечные точки для предыдущего элемента и последующего совпадают. Фиксажные точки определяются по четкому зрительному восприятию (например, для трудового приема “взять прибор” начальная фиксажная точка
–это момент прикосновения руки к изделию, хватательное движение) или по звуку. Например, конечная фиксажная точка: “положить полупроводниковый прибор в кассету”: звук удара
–слуховой или момент отнятия руки – зрительный.
Определяют факторы, которые влияют на продолжительность того или иного элемента операции. Это особенно важно, когда определяют штучное время операции с целью проверки ее с временем по нормам (по нормативам).
Даже при самой устойчивой работе у рабочего один и тот же элемент операции может по времени колебаться от одной операции к другой, поэтому тем точнее получится средний результат, чем большее количество замеров будет произведено.
При хронометрировании необходимо руководствоваться следующими правилами:
а) чем меньше продолжительность операции, тем большее количество необходимо произвести замеров;
б) чем больше число отклонений отдельных замеров от средней величины, тем большее количество замеров необходимо произвести;
216
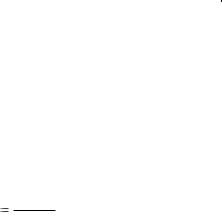
в) чем выше требования к точности замеров, тем большее количество замеров необходимо произвести.
Количество замеров чаще определяется на основании опыта с учетом указанных правил. Можно использовать нормативные данные. Пример дан в таблице 22.
Таблица 22
Оптимальное количество замеров
Тип производст- |
|
Время операции или замера, мин |
|||||||
ва |
До |
0.1- |
0.25- |
0.5- |
1- |
2- |
5- |
10- |
Свыше |
|
0.1 |
0.25 |
0.5 |
1 |
2 |
5 |
10 |
20 |
20 |
|
|
|
|
|
|
|
|
|
|
Массовое |
125 |
80 |
50 |
35 |
25 |
20 |
15 |
12 |
- |
Крупносерийное |
- |
- |
35 |
25 |
20 |
15 |
12 |
10 |
- |
Примечание: Использованы данные, приведенные А.М. Гальцовым. “Нормирование и основы НОТ в машино-
строении”, 1967, С. 86.
Им предлагается расчетная формула
15m0.1
n ,
t 0.5
где m – число операций по годовой программе выпуска изделий;
t – продолжительность операции или ее
элемента, мин.
При хронометрировании необходимо, чтобы условия работы соответствовали предусмотренным технологическим процессом. Рабочему необходимо заранее сообщить о проведении хронометража и его цели.
Наблюдателем подготавливается хронометражная
карта.
217

На лицевой ее стороне записываются Ф.И.О, специальность, стаж, разряд рабочего, работа (наименование операции, детали, материал, размер партии), оборудование, организация и обслуживание рабочего места.
В“Наблюдательный лист хронометража” переписываются все элементы операции (или 1-2 элемента), фиксажные точки.
Впериод наблюдения осуществляются замеры, записывается их продолжительность. Ряд замеров образует хронометражный ряд. При наблюдении используется один из следующих способов:
1.Хронометрирование по отдельным отсчетам: стрелка секундомера каждый раз останавливается нажимом кнопки по окончании элемента операции и возвращается к нулю, потом пускается вновь, а в это время производится запись замера.
2.Хронометрирование по текущему времени: секундомер не останавливается, каждый замер указывается в минутах по нарастающей сумме.
Заключительная стадия сводится к обработке результатов хронометрирования. Каждый хроноряд имеет колебания
ввеличине замеров. Относительные размеры колебаний характеризуют степень его устойчивости. Она выражается коэффициентом устойчивости хроноряда:
K |
|
tmax |
|
максимальная продолжительность замера |
. |
|
уст |
tmin |
|
минимальная продолжительность замера |
|
||
|
|
|
|
|||
зависит от продолжительности элемента операции, от степени механизации труда. Между нормативной и фактической устойчивостью хроноряда, должна соблюдаться следующая зависимость:
Куст.ф.≤ Куст.норм .
В справочниках приводятся нормативные размеры коэффициента устойчивости, которые даны в таблице 23.
218
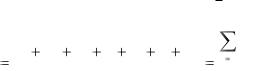
Таблица 23
Нормативные коэффициенты устойчивости
|
|
Продолжительность элемента операции |
|
||||||
|
До 3 |
За 6 |
6-18 |
Свыше |
До 3 |
За 6 |
6-18 |
|
Свыше |
Тип |
сек |
сек |
18 сек |
сек |
сек |
|
18 сек |
||
сек |
сек |
|
|||||||
(0.05- |
(0.1- |
(свыше |
(0.05- |
(0.1- |
|
(свыше |
|||
произ- |
(0.05 |
(0.05 |
|
||||||
0.1 |
0.3 |
0.3 |
0.1 |
0.3 |
|
0.3 |
|||
водства |
мин) |
мин) |
|
||||||
мин) |
мин) |
мин) |
мин) |
мин) |
|
мин) |
|||
|
|
|
|
||||||
|
|
|
|
Вид работ |
|
|
|
|
|
|
Маш. |
Ручн. |
Маш. |
Ручн. |
Маш. |
Ручн. |
Маш. |
Ручн. |
|
Массовое |
1.8 |
2.5 |
1.5 |
2.0 |
1.3 |
1.7 |
1.2 |
|
1.5 |
Крупно- |
2.2 |
2.8 |
1.8 |
2.5 |
1.5 |
2.0 |
1.3 |
|
1.7 |
серийное |
|
||||||||
|
|
|
|
|
|
|
|
|
|
Штучное, оперативное, основное или вспомогательное время определяется как средне-взвешенная арифметическая хроноряда. Из хроноряда предварительно вычеркиваются величины явно ошибочные (слишком малы или велики показания). Если хроноряд удовлетворяет вышеуказанным требова-
ниям, то определяют tш и др. как x ряда:
|
|
|
n |
|
|
_ |
x1 x2 x3 ... xi ... xn |
|
i 1 |
x |
|
|
|
|
|||
|
|
|
|
|
|
x |
|
|
|
|
, |
n |
|
n |
|
||
|
|
|
|
||
_
где x = tоп, tо, tв, tш;
n – число xi, i=1,2,3, ...,n – замеры.
Фотография рабочего дня (ФРД) понимается как на-
блюдение с замерами за всеми затратами рабочего времени в
219
порядке последовательности их выполнения на протяжении одной или нескольких смен.
ФРД производится с целью выявления потерь рабочего времени, с целью сопоставления фактической загруженно-
сти рабочего с его возможной загруженностью при условии проведения оргтехмероприятий, установления рационального распределения рабочего времени в течение смены, с целью ус-
тановления нормативов tобс и tотл.
В зависимости от этих задач выбирается объект для проведения ФРД.
ФРД могут быть индивидуальными, групповыми (бригадными, маршрутными), самофотографией.
Фотографирование, т.е. непосредственное наблюдение и измерение затрат рабочего времени, ведется по текущему времени, в наблюдательном листе фиксируется, что делает рабочий, и текущее время по его началу (см. таблицу 24 карты ФРД).
При обработке наблюдательного листа затраты времени группируются:
подготовительно-заключительное время (ПЗ),
Таблица 24
Карта фотографии рабочего дня (ФРД)
Наименование |
Текущее |
Продолжитель- |
Индекс |
|||||
затрат времени |
время, ч, мин |
ность, мин |
||||||
|
||||||||
Начало рабочего |
0.00 |
|
|
|
|
|||
дня |
|
|
|
|
|
|
||
|
|
|
|
|
|
|
||
Получение |
зада- |
|
|
|
|
|
||
ния у начальника |
0.00 |
|
10 |
|
ПЗ |
|||
отдела |
|
|
|
|
|
|
|
|
Разговор с одним |
|
|
|
|
|
|||
из работников на |
0.10 |
|
5 |
|
ПР |
|||
посторонние |
те- |
|
|
|||||
|
|
|
|
|
||||
мы |
|
|
|
|
|
|
|
|
|
|
|
|
|
Окончание таблицы 24 |
|||
|
|
|
|
|
|
|
||
Идет в компью- |
|
0.15 |
|
3 |
|
ПЗ |
||
терный зал |
|
|
|
|
||||
|
|
|
|
|
|
|
||
220